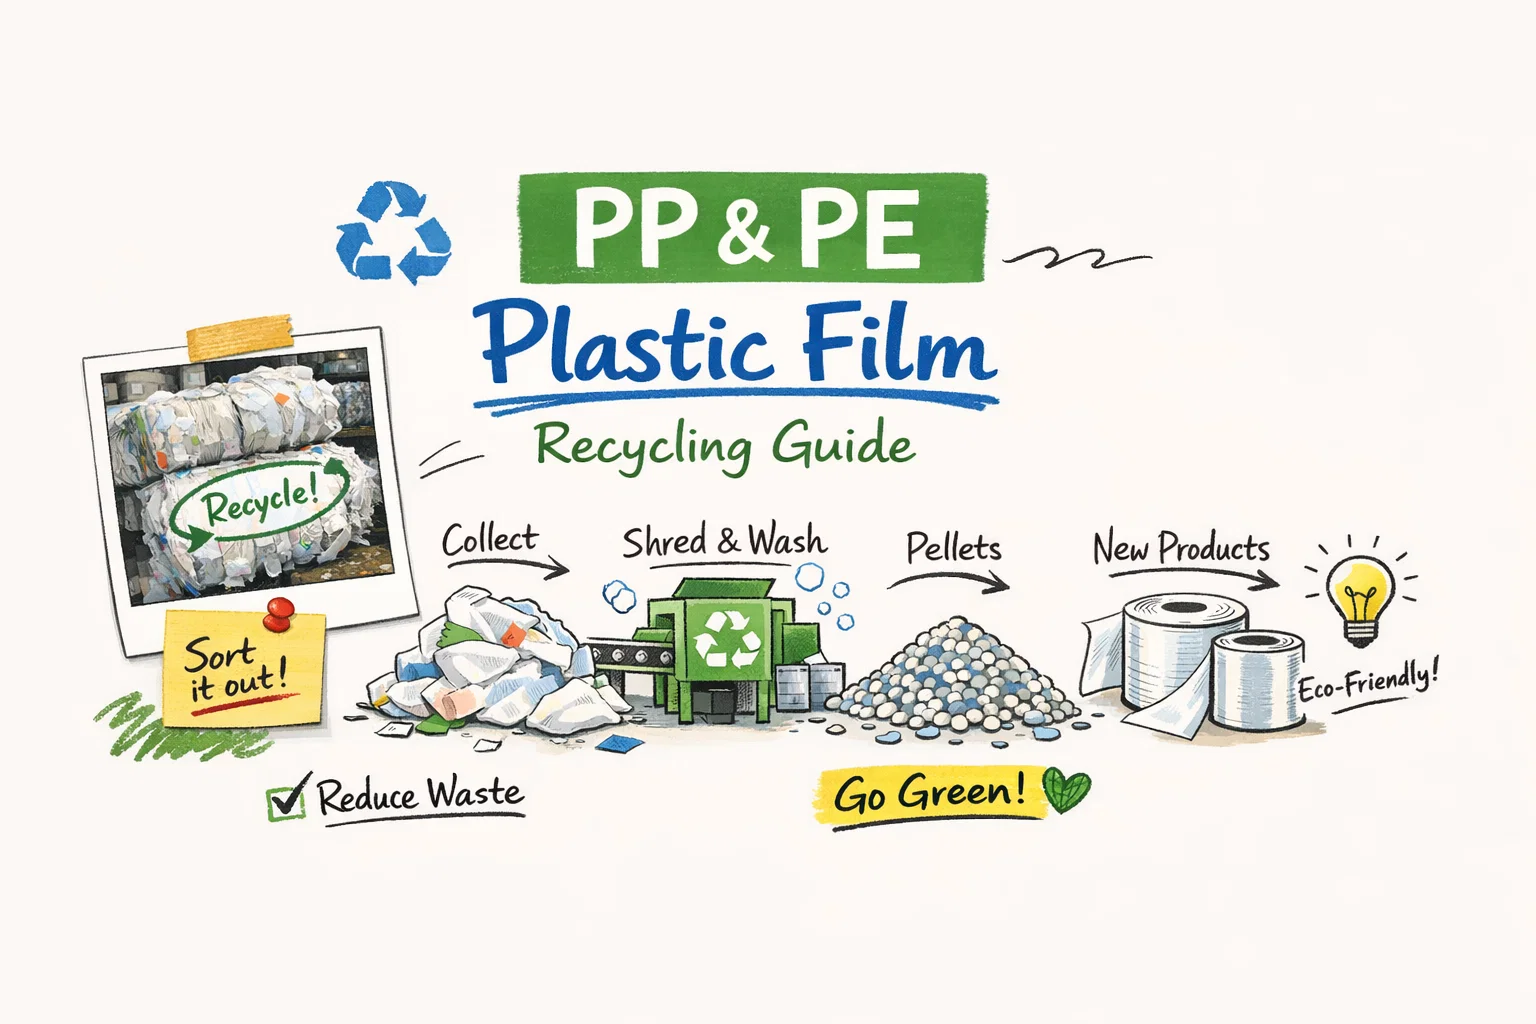
غشاء بلاستيكي مصنوع من PP (البولي بروبيلين) و البولي إيثيلين (PE) يُعدّ البلاستيك أحد أصعب أنواع النفايات البلاستيكية التي يصعب إعادة تدويرها بكفاءة. ورغم استخدامه الواسع في التعبئة والتغليف والزراعة والتطبيقات الصناعية، إلا أن الأغشية البلاستيكية تُشكّل تحديات فريدة في معالجتها، مما يتطلب اتباع نهج مُصمّم بعناية لإعادة التدوير.
يشرح هذا الدليل كيف تتم عملية إعادة تدوير أغشية البلاستيك PP/PE.. أكثر التحديات التقنية شيوعاًو كيف تتناسب عمليتا التقطيع والتكثيف مع عملية إعادة التدوير الحديثة, ، مما يساعد مشغلي إعادة التدوير والمهندسين والمستثمرين على اتخاذ قرارات مستنيرة قبل اختيار المعدات.
لماذا تُعدّ إعادة تدوير أغشية البلاستيك PP و PE أمراً صعباً للغاية؟
بالمقارنة مع البلاستيك الصلب، يتصرف غشاء البلاستيك بشكل مختلف تمامًا أثناء التصنيع. وتشمل الصعوبات الرئيسية ما يلي:
- كثافة حجمية منخفضة
يشغل الفيلم أحجامًا كبيرة، مما يجعل التخزين والتغذية غير فعالين. - تشابك ولف شديد
يلتف الغشاء بسهولة حول الأعمدة والدوارات والناقلات، مما يتسبب في انسدادات وتوقفات. - قدرة عالية على الاحتفاظ بالرطوبة
بعد الغسيل، يحتفظ الغشاء الرقيق بالماء على سطحه، مما يزيد من صعوبة التجفيف. - تغذية غير مستقرة للآلات اللاحقة
لا يمكن تغذية الأغشية السائبة باستمرار في آلات البثق أو آلات التحبيب.
بسبب هذه الخصائص، تتطلب إعادة تدوير الأغشية البلاستيكية أكثر من مجرد التقطيع الأساسي - إنها تحتاج إلى تصميم النظام الموجه نحو العمليات.
عملية إعادة تدوير أغشية البلاستيك PP و PE القياسية
تتبع معظم مصانع إعادة التدوير الصناعية عملية منظمة للتعامل مع الأغشية البلاستيكية بكفاءة:
الفرز ← التقطيع ← الغسيل ← التجفيف ← التكثيف ← إعادة المعالجة
تؤدي كل مرحلة دورًا محددًا في تثبيت تدفق المواد وتحسين جودة الإنتاج.
دور التقطيع في إعادة تدوير الأغشية البلاستيكية
التقطيع هو الخطوات الحاسمة الأولى في تقليل حجم الأغشية. على عكس المواد البلاستيكية الصلبة، لا يمكن معالجة الأغشية بكفاءة باستخدام الكسارات القياسية.
تساعد آلة تمزيق الأغشية البلاستيكية المصممة بشكل صحيح على:
- قم بتقطيع الفيلم إلى قطع يسهل التعامل معها
- منع الالتفاف والتجسير
- تمكين الغسيل والتجفيف الموحد
- تثبيت تدفق المواد بين مراحل العملية
لكن التقطيع وحده لا يكفي لا حل المشاكل الأساسية المتمثلة في انخفاض الكثافة وعدم استقرار التغذية.
لماذا يعد التكثيف ضرورياً للأغشية البلاستيكية
التكثيف هو الخطوة التي تحول الفيلم الرقيق والهش إلى مادة مضغوطة وعالية الكثافة.
يستخدم جهاز التكثيف عادةً الحرارة المتحكم بها والقوة الميكانيكية من أجل:
- زيادة الكثافة الظاهرية بشكل كبير
- قم بإزالة الرطوبة المتبقية
- تحويل رقائق الفيلم إلى مادة متكتلة
- تأكد من التغذية المستمرة في آلات البثق أو آلات التحبيب
بدون تكثيف المواد، تعاني العديد من خطوط إعادة التدوير من عدم استقرار التغذية، وضعف جودة الحبيبات، وانخفاض الإنتاجية.
التقطيع مقابل التكثيف: وظائف مختلفة، سير عمل واحد
| العملية | الوظيفة الأساسية | تم حل المشكلة |
|---|---|---|
| تمزيق | تقليل الحجم | تشابك، انسدادات |
| تكثيف | زيادة الكثافة | عدم استقرار التغذية، الرطوبة |
في عمليات إعادة التدوير العملية،, التقطيع والتكثيف عمليتان متكاملتان., لا يمكن استبدالها ببعضها. معًا، تُشكل هذه العناصر سير عمل مستقرًا وفعالًا لإعادة تدوير الأغشية البلاستيكية.
بالنسبة للمنشآت التي تتطلب معالجة مستمرة وإنتاجًا ثابتًا، خط تقطيع وتكثيف أفلام PP/PE البلاستيكية يمكن أن يؤدي ذلك إلى تحسين الكفاءة التشغيلية بشكل كبير.
يمكنك الاطلاع على تكوين النظام النموذجي هنا:
متى تحتاج إلى خط تقطيع وتكثيف؟
لا تتطلب كل عملية إعادة تدوير خط إنتاج متكامل بالكامل. يعتمد القرار على ظروف المواد وأهداف الإنتاج.
من المحتمل أنك تحتاج إلى التقطيع والتكثيف إذا:
- تقوم بالمعالجة أغشية البولي بروبيلين/البولي إيثيلين المعاد تدويرها بعد الاستهلاك ذات نسبة رطوبة عالية
- يتم تغذية مخرجاتك مباشرة إلى التكوير أو البثق
- أنت بحاجة إلى تشغيل مستمر وآلي
- تريد تقليل حجم التخزين وتحسين الخدمات اللوجستية
قد لا تحتاج إليه إذا:
- أحجام المعالجة صغيرة جدًا
- الفيلم مضغوط مسبقًا أو متكتل مسبقًا
- تُستخدم هذه المادة في التطبيقات ذات الطلب المنخفض
أخطاء شائعة في اختيار نظام إعادة تدوير الأغشية البلاستيكية
تعاني العديد من مصانع إعادة التدوير من مشاكل في الأداء بسبب الافتراضات غير الصحيحة أثناء اختيار المعدات:
- اختيار كسارات البلاستيك الصلب لمواد الأغشية
- التركيز فقط على الإنتاجية، وليس على التحكم في الرطوبة
- تجاهل دور التكثيف قبل عملية التكوير
- التقليل من شأن تحديات تغليف الفيلم وتغذيته
إن تجنب هذه الأخطاء في مرحلة التخطيط يمكن أن يوفر تكاليف كبيرة ووقت توقف كبير لاحقاً.
من فهم العمليات إلى اختيار المعدات
تبدأ عملية إعادة تدوير الأغشية البلاستيكية الناجحة بـ فهم المادة, ، وليس شراء الآلات أولاً.
قبل اختيار المعدات، حدد بوضوح ما يلي:
- نوع الفيلم (PP، LDPE، HDPE، فيلم مختلط)
- مستوى التلوث ومحتوى الرطوبة
- معدل الإنتاجية المستهدف والتطبيق النهائي
- درجة الأتمتة المطلوبة
بمجرد أن تتضح هذه العوامل، يصبح اختيار حل مناسب للتقطيع والتكثيف خطوة منطقية تالية بدلاً من التخمين.
القسائم التالية تذهب أعمق في تحديد تكلفة وتقليل المخاطر لخط تقطيع وتكثيف الأفلام البلاستيكية من البولي بروبيلين/البولي إيثيلين.
إطار القرار: كيفية تحديد خط تقطيع وتكثيف الأفلام
قرار ثلاثي الأبعاد: قدرة التدفق، حالة المواد الخام، وتحديد هدف الخروج من العمليات. قم بتمكين جميع الثلاثة قبل طلب تقديرات الأجهزة.
Step 1: Match Capacity to Daily Throughput
تُقاس السعة بوحدة كجم/ساعة. قم بتحويل الحمولة السنوية من المواد الخام إلى فئة سعة عن طريق قسمة عدد الأطنان السنوية على 250 يوم عمل × 16 ساعة إنتاج (التشغيل بنظام نوبتين)، مع إضافة هامش أمان بنسبة 20% لتغطية فترات التوقف عن العمل والزيادة المفاجئة في كمية المواد الخام. يحتاج المصنع الذي يعالج 4,000 طن/سنة من الأغشية المستهلكة إلى 4,000,000 ÷ (250 × 16) × 1.2 = 1,200 كجم/ساعة، ويتم تقريب هذا الرقم لأعلى إلى فئة 1,500 كجم/ساعة.
Step 2: Match Configuration to Feedstock Condition
تتضمن مواد المواد الخام ثلاثة مستويات من التلوث. أفلام صناعية نظيفة (قطع المصنع، مصنفة بلون) تحتاج فقط إلى وحدة تقطيع الأساسي بالإضافة إلى وحدة تكثيف اختيارية — غسل بارد اختياري. الغلاف المFlexible بعد الاستخدام (جمع القمامة على الأبواب، مخرجات النفايات المنزلية) تحتاج إلى فصل كامل بين السائل والسائل بالإضافة إلى غسل بالتآكل. أفلام زراعية ملوثة بشدة (فيلم السماد مع التربة، شريط الري مع بقايا المعادن) تحتاج إلى غسل مسبق مكثف، غسل بالتآكل مرتين، وأحياناً مرحلة ثانية من السائل والسائل لمعالجة حمولة التربة.
الخطوة 3: مطابقة الإنتاج مع الاستخدام اللاحق
المرحلة التالية في سلسلة التدوير تحدد ما إذا كان منتج الكثيف يعمل. تدوير الأقراص في الموقع يحتاج إلى قطع مكثفة عند كثافة الحجم 0.30–0.45 g/cm³ وقليل من الرطوبة — جاهز للتحميل مباشرة في المضخة. بيع إلى مضخة أقراص ثالثة يحتاج إلى قطع مكثفة عند كثافة الحجم 0.40–0.55 g/cm³ لتحسين كفاءة النقل وتعيين مشتري مستقر. بيع مباشر كأقراص مكثفة مرة أخرى يحتاج إلى كثافة حجم أعلى (0.50–0.65 g/cm³) وسيطرة أشد على الرطوبة (قليل من 3%) لتلبية معايير مستورد النهاية. تأكد من معايير المشتري أو المضخة اللاحقة كتابياً قبل تحديد حجم الخط.
Decision Matrix
| السعة | نظيفة أفلام صناعية → قطع مكثفة | أفلام مستخدمة بعد الاستخدام → تدوير داخلي | أفلام ملوثة بشدة → مكثفة للبيع |
|---|---|---|---|
| 500 كجم/ساعة | خط مدمج، غسل أساسي | خط معياري + فصل السائل والسائل | غسل مسبق مكثف + غسل بالتآكل مرتين |
| 1000 كجم/ساعة | خط معياري، غسل أساسي | خط معياري + فصل السائل والسائل + مجفف | غسل مسبق مكثف + غسل بالتآكل مرتين + مرحلة سائل والسائل ثنائية |
| 2,000 kg/h | خط معياري عالي التدفق | خط معياري + غسل ثنائي + مجفف | تكوين كامل + نظام المياه الم закسر |
| 3,000 كجم/ساعة | خط عالي الطاقة + خزان التخزين | تكوين كامل + خزان التخزين | تكوين كامل + نظام المياه الم закسر + خزان التخزين |
توضح التكوينات الإعدادات النموذجية لـEnergycle. يوصى باستخدام نظام مياه مغلقة للخطوط ذات السعة العالية أو المناطق التي تعاني من نقص المياه، مما يزيد من التكاليف الرأسمالية اعتمادًا على التكوين.
Film Line Cost: What Drives 3-Year Total Cost of Ownership
سعر الشراء هو جزء فقط من الصورة. عادةً ما تضيف الطاقة والمياه والعمالة والمواد الاستهلاكية أكثر مما يكلفه المعدات الأولية على مدار ثلاث سنوات، لذلك يمكن أن تختلف عرضان يبدوان متشابهين في السعر بمجرد تضمين تكاليف التشغيل.
المكونات التي تساهم بشكل كبير في إجمالي التكلفة هي عمر شفرة المطحنة الرطبة واستبدال شاشة الغسالة الاحتكاكية، وكلاهما يعتمدان بشكل كبير على نظافة المادة الخام. تسمح الخطوط الأكبر أيضًا بتوزيع أفضل للعمالة والنفقات العامة، ولهذا السبب يفضل المشغلون الذين لديهم كميات ثابتة من المواد الخام ذات الحجم الكبير عادةً التكوينات ذات السعة الأعلى.
| مكون تكلفة | متى ينطبق ذلك | المحرك الرئيسي |
|---|---|---|
| المعدات (النفقات الرأسمالية) | لمرة واحدة | Capacity tier and configuration |
| قوة | مستمر | القدرة المركبة بالكيلوواط وتعرفة الكهرباء المحلية |
| ماء | مستمر | Wash configuration; much lower with a closed-loop system |
| تَعَب | مستمر | Operators per shift; scales with capacity tier |
| صيانة | متكرر | ساعات التشغيل والالتزام بجدول الخدمة |
| شفرات الحبيبات الرطبة | متكرر | تلوث المواد الأولية وخصائصها الكاشطة |
| Friction washer screens | متكرر | Dirt and grit load in the feed |
| Squeezer / densifier wear parts | متكرر | Throughput and material hardness |
Swipe to see the full table →
Per-ton processing cost typically falls as capacity rises, because labor and overhead are spread across more output. This is why operators with confirmed high-volume feedstock often favor larger lines despite the higher purchase price — the running-cost saving can offset the difference over the first couple of years. Exact figures depend on your tariffs, feedstock, and run hours, so treat any TCO model as project-specific.
Hidden Costs Most Quotes Skip
- Civil works: foundations, drainage pit, and dewatering trench — a meaningful share of equipment cost
- Closed-loop water treatment: often required in water-scarce regions and recommended at higher capacities
- Electrical incoming: ترقية المحول والكابلات، خاصة للمواقع الجديدة.
- First-year spare parts kit: عادةً ما يُذكر بشكل منفصل
- Operator training: التشغيل التجريبي في الموقع وتدريب المشغلين أثناء مرحلة بدء التشغيل
- Customs and import duty: يختلف حسب البلد المقصود
Output Quality: Defects by Film Feedstock Type
تعتبر الكثافة الظاهرية والرطوبة من العوامل المباشرة التي تعتمد على حالة المواد الخام. إن معرفة العيوب التي تظهر مع كل نوع من المواد الخام يمنع التراشق بين مورد المعدات والمشغل بعد بدء التشغيل.
Pelletizers and end-buyers reject densified film batches for inconsistent moisture, inadequate bulk density, or visible contamination. Each feedstock type generates a distinctive defect signature that the line configuration can mitigate — but only if specified upfront.
| Feedstock condition | Most common defect | Root cause | Mitigation |
|---|---|---|---|
| أفلام صناعية نظيفة | Static cling, irregular flake size | Dry shredding without wet stage | Add light water spray during cutting |
| Mixed post-consumer (clear + colored) | Color contamination in densified output | No upstream color sorting | Pre-sort by color before shredding |
| Mixed post-consumer with paper labels | Paper fiber in densified flake | Friction wash insufficient for adhesive labels | Add hot wash or extended friction stage |
| فيلم زراعي (السماد، الري) | تلوث الرمل والتربة | خزان الغمر والطفو أصغر من الحجم المطلوب لاستيعاب الحمولة المعدنية | أضف أسطوانة الغسيل المسبق + عوامة حوض ذات مرحلتين |
| غشاء الدفيئة (المتأثر بالأشعة فوق البنفسجية) | Brittle flake, excess fines | كسر سلسلة البوليمر من التعرض للشمس | Cannot recover top grade — route to lower-spec end use |
| Bale stored wet for months | التلوث الفطري، والرائحة الكريهة في المنتج المكثف | جرة رطبة مخزنة في رطوبة عالية | Reject feedstock or add an intensive wash stage |
Swipe to see the full table →
تفترض هذه العلامات المميزة للعيوب أن الخط مصمم بشكل صحيح ويعمل ضمن سعته المقدرة؛ فإن تجاوز سعة الخط المقدرة يؤدي إلى ظهور عيوب إضافية بغض النظر عن المادة الخام.
أكثر العيوب أهمية هي رطوبة غير متسقة في الخام المكثف.. يؤدي تغذية الفيلم إلى جهاز التلبيد برطوبة متبقية زائدة إلى عدم اتساق تدفق الذوبان وتكوين الجل في الحبيبة المبثوقة. يجب على المصانع التي تستهدف التلبيد الداخلي تحديد مرحلة التجفيف والعصر مع التحكم في درجة الحرارة في حلقة مغلقة، بالإضافة إلى مجفف حراري لاحق لتحقيق مستوى الرطوبة المنخفض والثابت الذي تتطلبه الشركات التي تشتري المنتجات النهائية الحساسة للرطوبة.
التكيف الإقليمي للأسواق الناشئة
تعفية خط الفيلم في المواقع في الأسواق الناشئة تفشل بشكل يمكن التنبؤ به. خمس خيارات هندسية مهمة في جنوب شرق آسيا، الشرق الأوسط وشمال أفريقيا، وأمريكا اللاتينية.
ضغط الجهد و التردد
Standard configurations ship at 380V/50Hz (China, Vietnam, Indonesia), 415V/50Hz (UK, Pakistan, India, much of Africa), or 440V/60Hz (Saudi Arabia, parts of LATAM). Specifying the wrong voltage means the entire motor and switchgear set arrives unusable — weeks of rework plus extra shipping. Always confirm voltage in writing on the proforma invoice.
ندرة المياه واستعادة الدورة المائية المغلقة
MENA, parts of Australia, and water-stressed African regions cannot reliably supply the fresh water a once-through wash consumes per ton of output. A closed-loop water recycling system — sedimentation, screen filter, biological treatment, sometimes ultrafiltration — recovers the bulk of process water and sharply reduces fresh-water demand. It adds CapEx but typically pays back quickly where fresh water is expensive or rationed.
Spare Part Logistics
يستغرق الحصول على شفرة مطحنة أو شاشة غسالة احتكاكية بديلة من الصين إلى شرق إفريقيا عدة أسابيع عن طريق البحر بالإضافة إلى إجراءات التخليص الجمركي. يجب على المصانع البعيدة عن المورد الاحتفاظ بمخزون أكبر من قطع الغيار في الموقع لتغطية شهور عديدة من المواد الاستهلاكية. يمكن للمصانع الأقرب إلى المورد (فيتنام وإندونيسيا والفلبين) أن تعمل بمخزون أقل مع دورات إعادة طلب أقصر.
المناخ والغبار
تؤدي عملية تقطيع وتكثيف الأفلام إلى إنتاج غبار بلاستيكي دقيق يتراكم داخل الخزائن الكهربائية. يرجى تحديد تصنيف IP لحاويات التحكم في المناطق الجافة (الشرق الأوسط وشمال إفريقيا، وأجزاء من أمريكا اللاتينية). تتطلب المناطق الاستوائية (إندونيسيا والفلبين وأجزاء من البرازيل) جهاز إزالة الرطوبة على حاويات لمنع فشل المرحل الناتج عن التكثف.55تصنيفPLCحاويات لمنع فشل المرحل الناتج عن التكثف.
لغة المشغل وتدريبه
واجهة PLC HMI تأتي افتراضيًا باللغة الإنجليزية. بالنسبة للمصانع التي لا يقرأ فيها مشغلو المناوبة اللغة الإنجليزية، يرجى طلب الترجمة إلى الإسبانية أو العربية أو البهاسا أو الفرنسية أو الفيتنامية في مرحلة الطلب. يتطلب إضافة الترجمة بعد التثبيت عادةً زيارة من مهندس تحكم. توفر واجهة بلغة مزدوجة (الإنجليزية بالإضافة إلى اللغة المحلية) تغطية لكل من المديرين المغتربين والمشغلين المحليين.HMIبلغة مزدوجة (الإنجليزية بالإضافة إلى اللغة المحلية) تغطية لكل من المديرين المغتربين والمشغلين المحليين.
8 أخطاء شائعة عند شراء خط تكسير وتكثيف الفيلم
ثمانية أخطاء في الشراء تمثل غالبية الندم بعد التركيب. استخدم هذه القائمة كمراجعة ذاتية قبل التوقيع على أي طلب شراء معدات.
- التحجيم حسب سعة اللوحة الاسمية، وليس الإنتاجية الواقعية. يشير الرقم الموجود على لوحة الاسم إلىkg/hبافتراض استخدام مواد خام مثالية. في الواقع، تكون معدلات الإنتاج للأفلام المستخدمة والمجمعة أقل بكثير من الرقم الموجود على لوحة الاسم، لذا يفضل اختيار حجم الجهاز بحيث يكون أكبر من الكمية السنوية المستهدفة.
- Skipping the sink-float stage to save on CapEx. بدون نظام الفصل بالغرق، فإن الشوائب المعدنية والمعادن تمر إلى جهاز الكثافة ثم إلى جهاز التلبيد، مما يسبب تكوين الجل وسد الشاشة. عادةً ما يكون إضافة نظام الفصل بالغرق لاحقًا أكثر تكلفة بكثير مما تحديده في البداية.
- خلط المكونات من موردين متعددين. غالبًا ما يظهر عدم تطابق في معدل الإنتاج بين جهاز تقطيع ومكثف من موردين مختلفين بعد أشهر من التشغيل، عندما يعمل المكثف بنقص في المواد أو زيادة في الحمل. اشترِ نظامًا متكاملًا، أو احصل على ضمان مكتوب يغطي أي خسارة في معدل الإنتاج.
- لا يتم إجراء اختبار قبول المصنع باستخدام المواد الخام الفعلية. A factory acceptance test (FAT) at the supplier’s plant — running at production rate with your feedstock type — catches equipment defects before shipping. Skipping the FAT trades a small travel cost for a much longer site-commissioning recovery.
- عدم تحديد مرحلة التجفيف بالضغط بشكل كافٍ. مخرجات الرطوبة العالية تؤدي إلى رفض الفلين المكثف من قبل معظم مواصفات وحدات إضافة البودرة.حدد قدرة الضغط الجاف مع فائض فوق الطاقة الإنتاجية بالإضافة إلى مجفف حراري للخارج بعد ذلك للعملاء الحساسين على الرطوبة.
- الاعتماد على سعر FOB باعتباره التكلفة الإجمالية. يجب تخصيص ميزانية كافية للأعمال المدنية، وتوصيلات الكهرباء، ومعالجة المياه، والرسوم الجمركية، وقطع الغيار للسنة الأولى. فالرقم الإجمالي هو ما يهم لحساب عائد الاستثمار.
- عقد تدريب غير ملائم للمشغلين. تتضمن العقود القياسية عدة أيام من التشغيل على الموقع.تأخذ خطوط الفيلم وقتًا أطول للإستقرار مقارنة بخطوط البلاستيك القاسي لأن المواد الخام أكثر تنوعًا.تفاوض على بند دعم عن بُعد يغطي الشهور بعد بدء التشغيل.
- تجاهل تخصيص شفرة سكين الطحن الرطب. مواد السكين — حديد الأداة D2 مقابل SKD11 مقابل مغطى بالتغطية بالرش — يحدد فترة الصيانة.تستمر السكين من الدرجة العالية لفترة أطول بكثير عند سعر أعلى وتعاد استثماره عادةً على خطوط الطاقة العالية.
خاتمة
إعادة تدوير أغشية البلاستيك PP و PE عملية تتطلب مهارات تقنية عالية، ولكنها قابلة للتحقيق بدرجة كبيرة من خلال تصميم العملية المناسب.
من خلال الجمع تمزيق فعال, الغسيل الصحيحو تكثيف مُتحكم به, بإمكان شركات إعادة التدوير تحويل نفايات الأفلام التي تُسبب مشاكل إلى مواد خام قيّمة لإعادة استخدامها.
يوفر هذا الدليل الأساس التقني اللازم لتقييم حلول إعادة التدوير بموضوعية - قبل الانتقال إلى مواصفات المعدات التفصيلية وتكوينات النظام.
