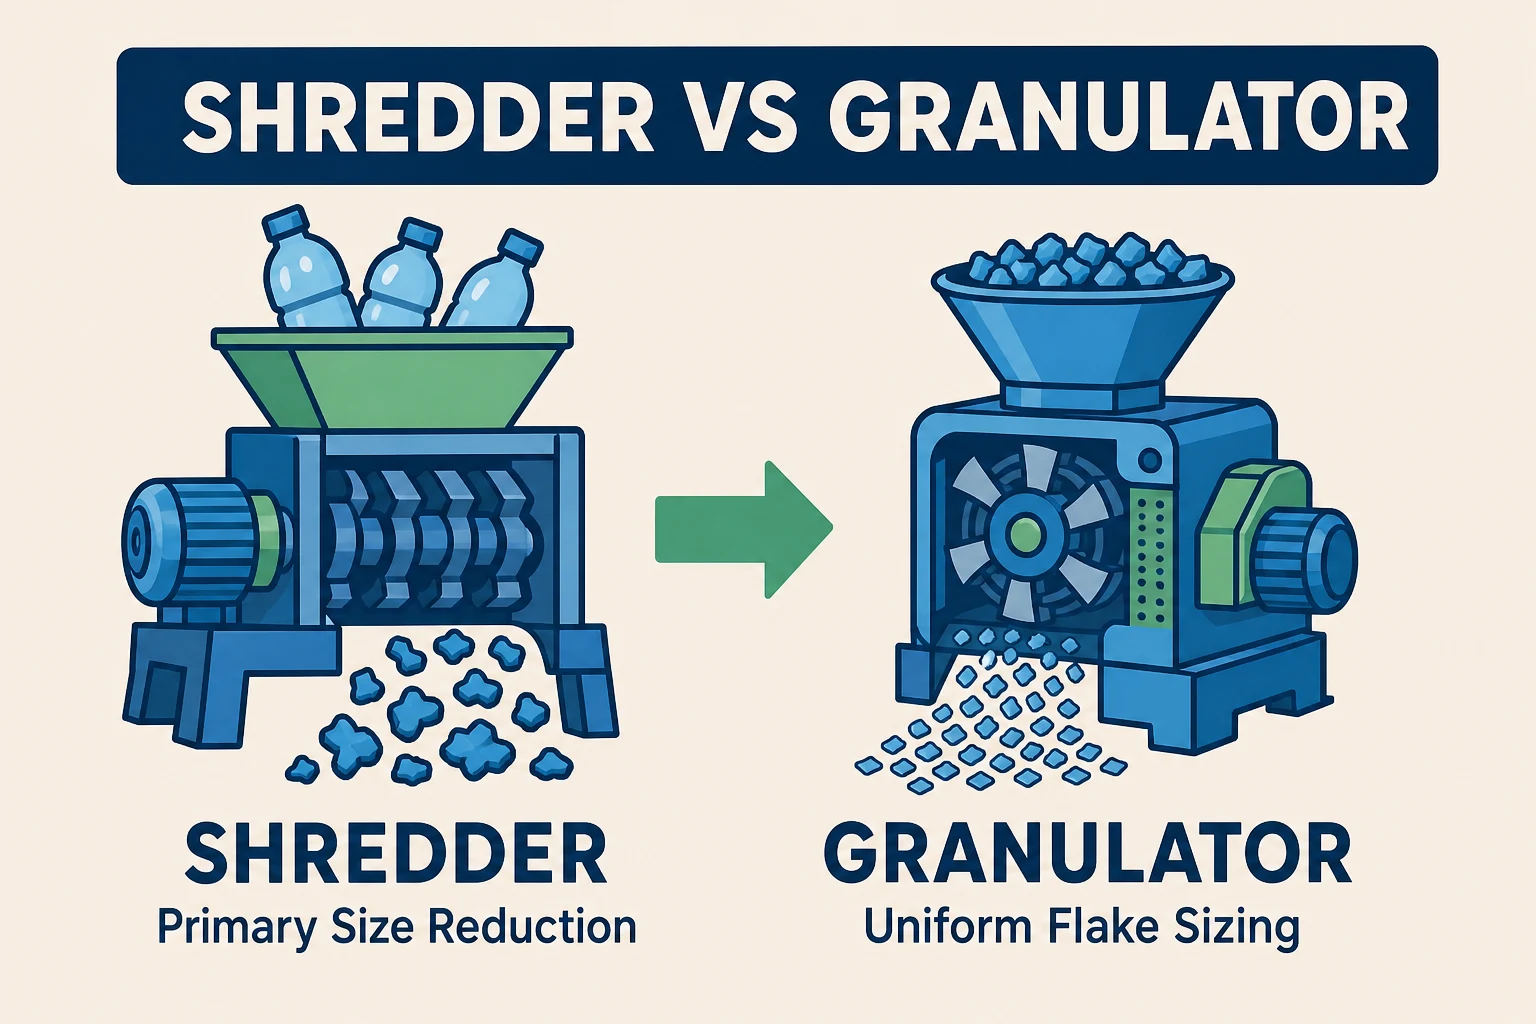
مطاحن النشابة ومطاحن التحطيم كلاهما آلات تقليل حجم البلاستيك، لكنهما غير متبادلين. المطحنة مصممة لقبول المخلفات الكبيرة أو غير المنتظمة أو الصعبة في التغذية وتقليلها إلى قطع قابلة للتعامل. يستخدم التحطيم استخدامًا سريعًا للسكاكين وشاشة لتوليد أجزاء أصغر وأكثر تناسقًا من إعادة التدوير.
القرار العملي مطحنة النشابة مقابل مطحن التحطيم يبدأ بثلاثة أسئلة: ماذا يبدو مثل المادة عند المدخل؟ ما هو حجم الجسيمات الذي يجب أن يترك الآلة؟ وما الذي سيحدث بعد ذلك؟ اختيار الطاقة المحركة أو اسم الآلة وحده غالبًا ما يؤدي إلى تغذية غير مستقرة، أو تآكل سكاكين زائد، أو إنتاج لا يتوافق مع خط الغسل.
هذا الدليل يشرح الاختلافات الميكانيكية، عندما يكون جهاز واحد كافيًا، عندما يكون خط مطحن النشابة–تحطيم مطابقًا، وأين يأتي تحويل البودرة بعد ذلك.
جواب سريع: اختر مطحنة للحد من تقليل البلاستيك الكبير أو غير المنتظم بشكل مستمر. اختر التحطيم للبلاستيك الصغير القابل للتغذية الذي يجب أن يصبح شرائح متساوية أو إعادة التدوير. استخدم كلاهما عندما يجب تحويل المدخل الزائد إلى حجم جسيمات نهائي تتحكم فيه بشكل تام.
مطحنة النشابة مقابل مطحن التحطيم: الاختلاف الميكانيكي الأساسي
كيف يعمل مطحن البلاستيك النشابة
أ آلة تقطيع البلاستيك ذات العمود الواحد يستخدم عادة روتور منخفض السرعة عالي التورque. يبقي نظام الضغط الهيدروليكي أو نظام التغذية المتحكم في ملامسة المادة الكبيرة مع سكاكين الروتور والسكاكين المعاكسة. يقطع الآلة المخلفات مرة أخرى حتى تصبح القطع صغيرة بما يكفي لعبور الشاشة.
يعد هذا التصميم مناسبًا للعناصر التي يصعب تغذيتها بالجاذبية إلى المقطع السريع، بما في ذلك:
- القوالب البلاستيكية، الأرصفة، الصناديق، المصدات، والنظارات البلاستيكية الكبيرة
- الأنابيب الطويلة، الأنماط، الأوراق، والقطع البلاستيكية الكبيرة
- الشاشات، الأكياس المنسوجة، الألياف، والمواد القابلة للانحناء عندما يتم تصميم الروتور لها
- الشكل المختلط أو المخلفات المجففة التي تتطلب تغذية متحكم فيها
عادة ما يكون إنتاج مطحنة النشابة شرائح غرزية، والذي يعتمد على هندسة الروتور، فتحات الشاشة، سلوك المادة، والهدف من التدفق؛ لا يجب معالجته كغرز متساوية النوع إلا إذا سمح التطبيق بمنتج غرزي خشن.
كيف يعمل المجلفن البلاستيكي
أ حبيبات البلاستيك, ، يُعرف أيضًا بمطحن البلاستيك في العديد من الأسواق، يستخدم روتورًا سريعًا مزودًا بسكاكين. تمر سكاكين الروتور بسكاكين الأساس الثابت بفارق محدد، مما يخلق تكرارًا في القطع أو التقطيع. يبقى المادة في الخزان حتى تمر عبر الشاشة المحددة الحجم.
يكون مطحن البلاستيك أقوى عندما يمكن للمدخل الدخول إلى خزان القطع بشكل مستمر والهدف هو شرائح أصغر وأكثر تناسقًا. تشمل التطبيقات التقليدية القوارير، الصناديق الصغيرة، أجزاء الطباعة بالحقن، الأجزاء المقطعة مسبقًا، والشرائح الصلبة البلاستيكية المقطعة بالنشابة.
ملاحظة المصطلح: “يُستخدم مصطلح ”المطحن“ و ”التحطيم' غالبًا بشكل متبادل في إعادة تدوير البلاستيك. قارن سرعة الروتور، ترتيب السكاكين، طريقة التغذية، الشاشة، والمادة المقصودة وليس الاسم الموجود في العرض فقط.
مقارنة مباشرة
| عامل التحديد | مطحن البلاستيك | مطحن البلاستيك التحطيم/التحطيم |
|---|---|---|
| Primary role | تقليل حجم غرزي وضبط التغذية | تقليل حجم غرزي إلى شرائح أكثر تناسقًا أو إعادة التدوير |
| نمط التشغيل التقليدي | سرعة منخفضة، تورque مرتفع | سرعة عالية، فجوة سكاكين دقيقة |
| تغذية | يُغذى غالبًا بواسطة دافع هيدروليكي | يُغذى عادةً بواسطة الجاذبية أو المساعدة |
| أفضل مدخل | مخلفات كبيرة غير منتظمة، طويلة، مكدسة، أو صعبة التغذية | مواد أصغر، متساوية، تدخل المحفظة بشكل مستمر |
| الناتج النموذجي | قطع غرز أقل، عادةً من عدة عشرات من المليمترات | قطع صغيرة، محكمة التحكم، عادةً ما تكون ما بين 6-20 مليمتر |
| Output uniformity | متوسط؛ مصمم أساسًا للخفض الأولي | مرتفع؛ مصمم للقياس النهائي المتحكم فيه |
| أجزاء قوية كبيرة | تطابق ممتاز | يمكن فقط عندما يُصمم الحوض والمحور للقياس الخاص للجزء |
| فيلم مرن | جيد مع محور مقاوم للانطواء | يحتاج إلى خلاط مخصص للفيلم أو القطع الرطب |
| الضوضاء والغبار | عادةً أقل بسبب التقطيع البطيء | عادةً أعلى بسبب التقطيع السريع والناتج الصغير |
| الاهتمام الرئيسي بالتآكل | مقص المحور، السكين المعاكس، الشاشة، ونظام الدافع | Rotor knives, bed knives, screen, bearings, and knife clearance |
| Typical line position | تقليص الحجم الأساسي | Final sizing before washing, separation, reuse, or extrusion |
These values describe common machine behavior, not universal specifications. Final selection must be based on the largest input dimensions, wall thickness, polymer, contamination, target output, and required throughput.
Five Selection Rules That Prevent the Wrong Purchase
Rule 1: Start with feed geometry, not throughput
A quoted capacity is meaningful only when the machine can accept the material consistently. Large hollow parts may bridge above a granulator rotor even when their total weight is low. Long pipes and sheets can require a dedicated horizontal or vertical feeding arrangement. Bulky, irregular feed usually favors a shredder first.
Small bottles, runners, caps, and pre-cut rigid parts may feed directly into a granulator. In that case, adding a shredder can increase cost and maintenance without improving the result.
Rule 2: Define the required output before selecting the machine
If the goal is only volume reduction for storage, transport, or controlled conveying, coarse shredder output may be sufficient. If the material must pass through a washing line, sink-float tank, centrifugal dryer, dosing system, or extruder, tighter flake geometry is normally more important and a granulator may be required.
Rule 3: Do not force a granulator to solve a feeding problem
A granulator performs best when material reaches the rotor steadily. Oversized or unstable feed can bounce, bridge, overload the drive, and damage knives. The shredder’s value is not merely making pieces smaller—it converts random shapes into a flowable feed that the next machine can process predictably.
Rule 4: Match the rotor to the material
Rigid HDPE, PP, ABS, and PVC parts are not cut the same way as LDPE film, PP raffia, textile fibers, or rubber. Flexible materials can wrap around a general-purpose high-speed rotor, but this does not mean every granulator is unsuitable for film. Wet granulators and film-specific knife arrangements can process flexible scrap when correctly configured.
Ask the supplier for a trial using your actual material, including the most difficult pieces—not only a clean, easy sample.
Rule 5: Treat contamination as a protection problem
Metal, stones, sand, and embedded fasteners shorten knife life and can cause severe damage. A shredder is generally more tolerant of difficult feed than a high-speed granulator, but neither machine should be treated as a metal separator.
Use suitable magnets, metal detection, manual sorting, or downstream separation based on where contaminants are exposed. Protection should be engineered around the real contamination pathway and placed before the equipment most vulnerable to damage.
Do You Need a Shredder, a Granulator, or Both?
Choose a granulator alone when:
- The incoming parts are small and consistent enough to feed without bridging
- You need uniform flakes for washing, blending, or direct internal reuse
- The feed is sorted and has a low risk of metal or abrasive contamination
- A beside-the-press unit can return clean runners directly to production
Choose a shredder alone when:
- The main goal is coarse volume reduction or controlled conveying
- The buyer accepts coarse chips rather than tightly sized flakes
- The material is bulky, irregular, long, flexible, or difficult to gravity-feed
- A downstream process can accept the shredder’s screened output
Choose a shredder plus granulator when:
- Input dimensions and shapes vary widely
- Large parts must become consistent flakes for washing or extrusion
- The granulator needs a stable, metered feed to maintain throughput
- You want independent control of primary reduction and final particle size
أن integrated shredder–granulator can combine both stages in a compact footprint. It can be attractive where floor space and internal conveying are limited. Separate machines offer more buffering, easier isolation for maintenance, and greater flexibility when feedstock or capacity changes.
Typical Plastic Recycling Line Configurations
Sorted bottles, small crates, and consistent rigid parts
Granulator → washing and separation → drying → reuse or extrusion
A granulator may be sufficient when parts fit the hopper and feed reliably. Add a shredder only if bales, oversized crates, or irregular items become part of the input stream.
Drums, pallets, bumpers, pipes, and thick purgings
Shredder → controlled transfer → granulator → washing or extrusion preparation
The shredder controls the difficult first cut. The granulator then produces the final flake size required by the next process.
Film, woven bags, raffia, and fibers
Film shredder or cutter-compactor → washing/drying as required → extrusion
Flexible materials need anti-wrapping rotors and stable feeding. A film-specific shredder is commonly used, while a wet or purpose-built granulator can be selected when smaller washed flakes are required. See the آلة تمزيق فيلم البولي إيثيلين (PE) والبولي بروبيلين (PP) for a dedicated flexible-material configuration.
Clean post-industrial runners and sprues
Beside-the-press granulator → direct controlled regrind return
Clean, single-polymer scrap may not require shredding, washing, or pelletizing. The acceptable regrind percentage depends on the product, molding process, contamination control, and quality specification.
حيث يناسب تصنيع الباليتات في المرحلة السفلية
الباليتيزر ليس بديلاً عن الكشط أو المزيل. إنه نظام ت Extrusion في المرحلة السفلية يذوب البلاستيك المعده، يفصل المزيج الذائب، يزيل بعض المواد المتطايرة من خلال التفريغ، ويقطع البوليمر إلى باليتات متساوية.
أضف تصنيع الباليتات عندما يكون المنتج المستهدف يتطلب باليتات متساوية ومتجددة أو عندما تكون تصفية المزيج الذائب وتكوين المزيج جزءاً من معيار الجودة. قد لا يكون ضرورياً عندما يقبل العميل رقائق معدة للغسل أو عندما يمكن للرقائق المعاد تدويرها العودة مباشرة إلى عملية داخلية.
لا يحل تصنيع الباليتات محل تصنيف، غسل، أو تجفيف. يمكن التقاطع للمواد الصلبة التي لا تذوب بواسطة تصفية المزيج الذائب المناسبة، ويمكن تقليل الرطوبة المتطايرة أو الغازات بواسطة التفريغ، ولكن يجب السيطرة على البوليمرات غير المتوافقة والملوثات الثقيلة في المرحلة العليا. للمعرفة الكاملة عن عملية المرحلة السفلية، انظر دليل تصنيع الباليتات البلاستيكية.
الفرق في صيانة التشغيل
| منطقة الصيانة | مقطع | حبيبات |
|---|---|---|
| حالة السكين | تحقق من حواف المقطع، السكين العكسية، الأجهزة المثبتة، والجيوب الدوارة | تأكد من حدة المروحة والسكين الأسفل مع الحد المحدد |
| شاشة | تحقق من التلف، الكسر، والفتوحات المحجوبة | تحقق من التلف، الكسر، تراكم الحرارة، والرقائق الزائدة |
| Drive system | مراقبة المحرك، حمل التorque، المرفقات، والمضخة الهيدروليكية | مراقبة الأشرطة أو الاتصال، المرفقات، الاهتزاز، وحمل المحرك |
| تأثير السكين المعدة | انخفاض الإنتاج، زيادة التorque، الحرارة، والناتج غير المنتظم | زيادة الرقائق، الحرارة، الضوضاء، الطلب على الطاقة، وعدم جودة الرقائق |
| حساسية التلوث | متوسطة، اعتماداً على تصميم المقطع | عالية لأن تأثير السكين السريعة يمكن أن يسبب ضرراً شديداً |
لا تختار فترات التشذيب من الرقم الساعي العادي. يمكن أن تتغير معدلات التلف بشكل كبير بنوع البوليمر، المركبات المضافة، الرمل، ألياف الزجاج، التلوث المعدني، نوع سكين السكين، سرعة المروحة، و حجم الجسيمات المستهدف. تتبع حمل المحرك، جودة الإنتاج، فجوة السكين، والطن المعالج لبناء فترة الصيانة من البيانات الفعلية للمنشأة.
السلامة والتحكم في المخاطر
تتضمن كلا الآلات مقاطع تتحرك وتخزن الطاقة الميكانيكية. يجب أن يشمل اختيار المعدات الحماية، الوصول المتداخل، التغذية الآمنة، الأجهزة الإسعافية، التحكم في الغبار، التحكم في الضوضاء، و إجراءات إغلاق التشغيل/العلامة.
- الحماية: منع الوصول إلى المقطع، المحركات، الناقلات، والنقاط الإطلاق. استعرض توجيهات حماية الآلات OSHA للمواقع الأمريكية.
- عزل الطاقة: أغلق الكهرباء، الهيدروليكية، الهوائية، والطاقة الدوارة المخزنة قبل إزالة العوائق أو صيانة السكين. انظر إرشادات إدارة السلامة والصحة المهنية (OSHA) بشأن إجراءات العزل والتحذير.
- ضوضاء: تتطلب الكشطات عالية السرعة التحكم الصوتي القوي والواقي السمعي أكثر من الكشطات منخفضة السرعة.
- الغبار والرقائق الصغيرة: تقدم استخراج و تنظيف مناسبة للبلاستيك والمكونات الإضافية و توزيع حجم الجسيمات.
ما يجب تضمينه في طلبك التقديمي
طلب تقديم مفيد يتطلب أكثر من مجرد “مطحنة بلاستيكية” أو “مطحنة هدمية”. أرسل للمورد:
- البلاستيك والمصنوعات النهائية: صناديق البولي بروبيلين، أدراج البولي إثيلين عالي الكثافة، أنابيب البولي فينيل كلوريد، غلاوسات البولي إيثيلين، فيلم البولي إثيلين، وما إلى ذلك
- أكبر أبعاد وأسماك الجدار: تضمين الصور والأداة الأكبر الصعبة
- حالة التغذية: غير منظم، مكدس، متداخل، مبلول، غباري، حار، أو بارد
- تلوث: مكبس معدني، رمل، حجارة، علامات، رطوبة، وبلاستيك متعدد الأنواع
- الناتج المستهدف: أكبر حجم للقطع أو نطاق حجم اللب المطلوب
- نطاق التدفق والمدة المسموح بها: كجم/ساعة، ساعات في اليوم، ونمط التحميل الذروي
- العملية اللاحقة: نقل، غسل، فصل، تجفيف، إعادة استخدام مباشر، أو استخراج
- حدود الموقع: طاقة متاحة، مساحة الأرضية، ارتفاع الرأس، جمع الغبار، وتطلبات الضوضاء
اطلب اختبار مادة عند عدم وضوح سلوك التغذية. اختبار قصير باستخدام بقايا نموذجية يمكنه الكشف عن التوصيل، التدوير، توليد الأتربة الصغيرة، ارتفاع درجة الحرارة، ونطاق التدفق الواقعي قبل طلب المعدات.
الأسئلة الشائعة
ما الفرق الرئيسي بين آلة التقطيع وآلة التحبيب؟
مطحنة تقوم بتقديم تقليل أولي بسرعة منخفضة وتورق عالي للنفايات الكبيرة أو الصعبة التغذية. يستخدم معالج قطع أسرع ودقة باستخدام سكين دقيقة وشاشة مقاس لانتاج شرائح أصغر وأكثر تناسقًا.
هل يمكنني تجاوز الطاحونة وغرس الأجزاء القاسية مباشرة في الكسارة؟
نعم، عندما تتطابق الأجزاء مع الحوض، يتم تغذيتها بشكل متسق وتبقى داخل نطاق حجم الجرارة المسموح به وأسماك الجدار. الأجزاء الكبيرة، الهوائية، السميكة أو غير المنتظمة تستفيد من الطحن أولاً.
هل أحتاج دائمًا إلى كلاً من الطواحين والغرانولاتور؟
رقم أ - يمكن أن يكون الجرنول وحده مناسبًا للقطع الصغيرة المتساوية، بينما يمكن أن يكون المقطع وحده مناسبًا لتقليل الكتلة. تبدو المراحل الثلاث منطقية عندما يكون من الضروري تحويل المادة الكبيرة إلى شرائح صغيرة محكمة الحجم للغسل، الفصل، أو الطباعة.
هل يمكن للكسارة معالجة الفيلم البلاستيكي؟
مضارب بلاستيك صلب متعدد الاستخدام قد يلف أو يصطدم بالفيلم. يمكن لمضارب الرطب أو نظام العجلة المخصصة للفيلم ونظام التغذية معالجة المواد القابلة للانحناء عند تكوين صحيح. يُنصح باختبار المواد.
ما هو حجم الإنتاج الذي يجب أن أطلبه؟
حدد الحجم المطلوب للعمليات التالية. قد تكون القطع الكبيرة كافية للنقل أو التغذية المتحكم فيها؛ غسل، فصل، تجفيف، واستخراج غالباً يتطلب أوراقاً أصغر وأكثر تناسقاً. تأكد من النطاق المقبول مع مورد المعدات السفلية.
كيف يختلف الطاحن عن الطواحين أو الطواحين الخشنة؟
يُعتبر الطاحونة إلى جانب نظام التحقق الحراري السفلي، وليس بديلاً للتحويل في الحجم. حيث يذوب البلاستيك المعده، ويتم تصفية وتفجير المزيج كما هو مخصص، ويقطع إلى كريات متساوية.
اختر الآلة بناءً على تدفق المادة
قرار اختيار الكشطه مقابل الكسارة يتبع المادة عبر المصنع: شكل المدخلات يحدد التغذية، يحدد العملية التالية حجم الخروج، ويحدد التلوث نظام الحماية. لا يكون الكسارة دائمًا “أصغر من الكشطه”, ولا يكون الكشطه دائمًا مطلوبًا قبل كل كسارة.
هل تحتاج إلى توصية بخط؟ أرسل Energycle مادتك البلاستيكية، صور الأجزاء، الأبعاد القصوى، ملف التلوث، حجم الخروج المستهدف، وكمية التدفق. يمكن لمهندسيننا توصية بكشطه، كسارة، نظام متكامل، أو تخطيط مراحلين بناءً على المادة الفعلية.
