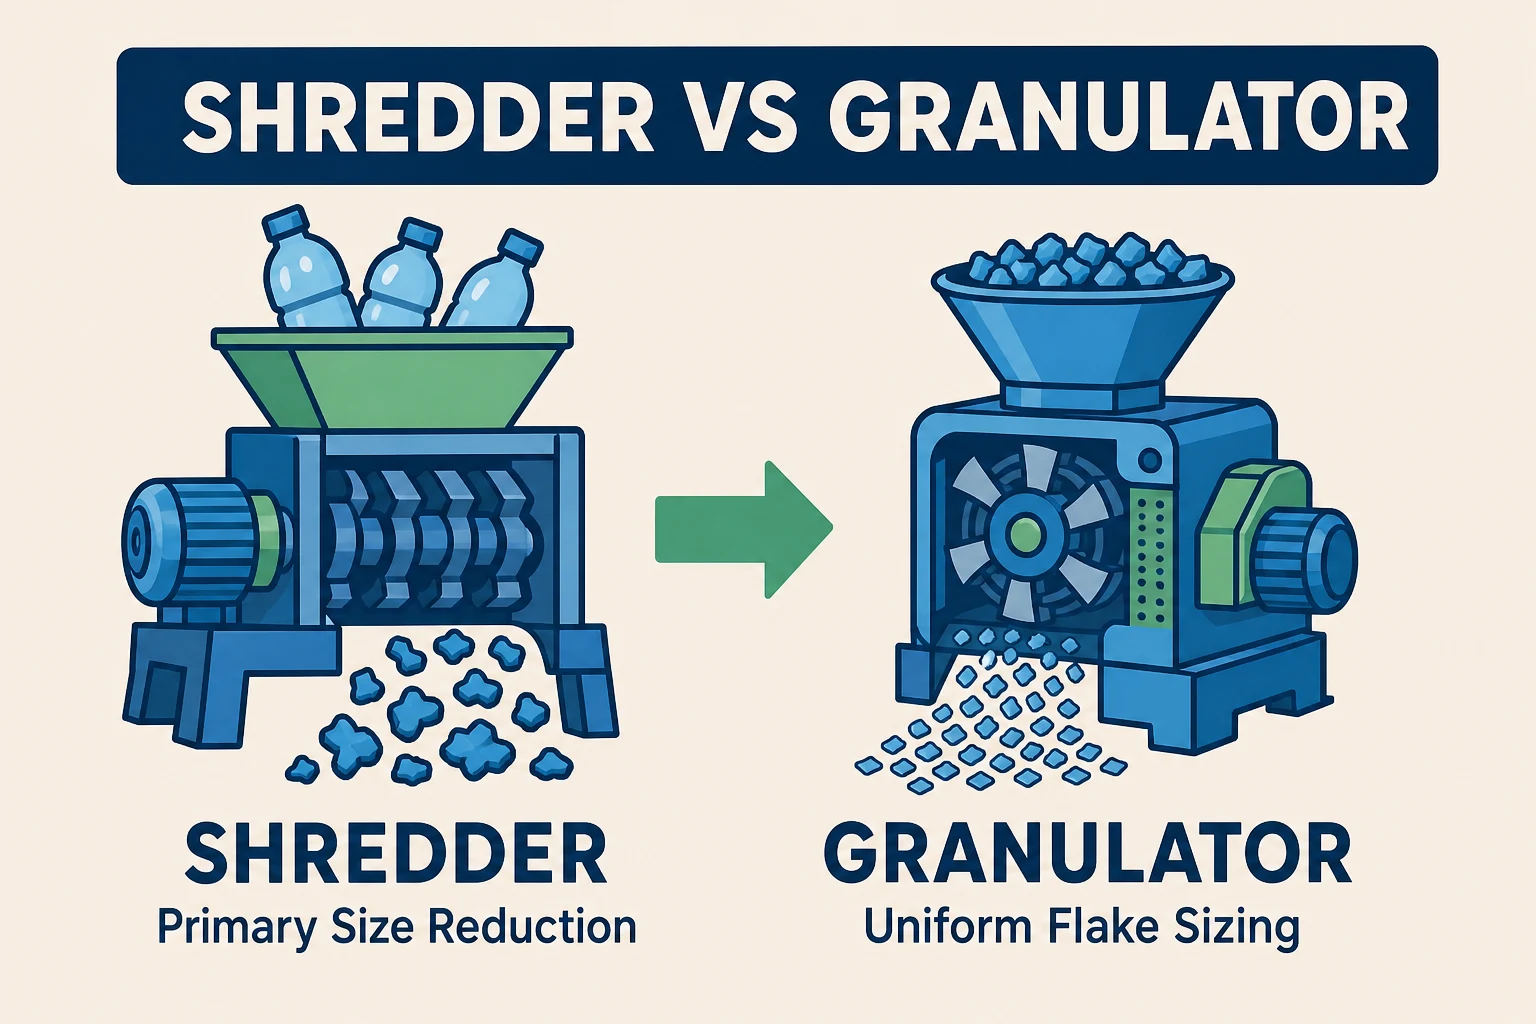
Dźwigniki i granulatory są zarówno maszynami do zmniejszania rozmiaru plastiku, ale nie można ich zamieniać. Dźwignik jest projektowany do przyjmowania grubej, nieregularnej lub trudnej do podawania odpadki i zmniejszania jej do zarządzalnych kawałków. Granulator używa szybszego działania noży i siatki rozmiarowej, aby wytworzyć mniejsze, bardziej jednolite regrind.
Praktyczna decyzja dotycząca dźwigniki vs. granulatora zaczyna się od trzech pytań: Jak wygląda materiał na wejściu? Jakie rozmiar cząstek musi opuścić maszynę? I co się stanie dalej? Wybieranie na podstawie mocy silnika lub nazwy maszyny samej często prowadzi do niestabilnego podawania, nadmiernego zużycia noży lub wyjścia, który nie pasuje do linii myjącej.
Ten przewodnik wyjaśnia mechaniczne różnice, kiedy jedna maszyna wystarczy, kiedy uzasadniona jest linia dźwigniki-granulatora dwustopniowa, oraz gdzie po tym fits pelletizing.
Szybka odpowiedź: Wybierz dźwignik do kontrolowanego pierwotnego zmniejszania grubej lub nieregularnej odpadki. Wybierz granulator do mniejszego, podawanego materiału, który musi stać się jednolitą płatkami lub regrind. Używaj obu, gdy duży wejściowy materiał musi być przekształcony na ściśle kontrolowany ostateczny rozmiar cząstek.
Dźwignik vs. Granulator: Kluczowa Różnica Mechaniczna
Jak działa dźwignik plastikowy
A niszczarka do plastiku jednowałowa zwykle używa niskiej prędkości, wysokiego momentu obrotowego. Hydrauliczny napęd lub kontrolowany system podawania utrzymuje gruby materiał w kontakcie z nożami wału i przeciwnym nożem. Maszyna powtarza cięcie odpadków, aż kawałki są wystarczająco małe, aby przejść przez swoją siatkę.
Ten projekt jest dobrze przystosowany do przedmiotów, które trudno jest podać grawitacyjnie do szybkiego noża, w tym:
- Plastikowe wiadra, palety, skrzynie, amortyzatory i grube czyszczenia
- Długie rury, profile, arkusze i grube formowane części
- Film, tkane worki, włókna i inne elastyczne materiały, gdy wał jest zaprojektowany do nich
- Mieszane kształty lub balowane odpadki wymagające kontrolowanego podawania
Wyjście dźwignika jest zazwyczaj grubym, kontrolowanym przez siatkę chipem. Dokładny rozmiar zależy od geometrii wału, otwarcia siatki, zachowania materiału i docelowego przepływu; nie powinno być traktowane jako ukończony jednolity regrind, chyba że aplikacja pozwala na grubą produkt.
Jak działa granulator plastikowy
A granulator plastiku, zwany również w wielu rynkach plastikowym kruszarką, używa szybszego wału wyposażonego w noże. Noże wałowe przechodzą przez stałe łóżko noży z kontrolowanym luzem, tworząc powtarzające się cięcie lub ścinanie. Materiał pozostaje w komorze, aż przejdzie przez siatkę rozmiarową.
Granulatory są najpotężniejsze, gdy materiał podawany może wejść do komory cięcia konsekwentnie i celem jest mniejsze, bardziej jednolite płatki. Typowe zastosowania obejmują butelki, małe skrzynie, wtryskiwane prowadnice, przedzyczone części i rozdrabniane kawałki sztywnego plastiku.
Uwaga dotycząca terminologii: “Kruszarka” i “granulator” są często używane zamiennie w recyklingu plastiku. Porównaj prędkość wału, układ noży, metodę podawania, siatkę i zamierzone materiały – nie tylko nazwę na ofercie.
Porównanie na równi
| Współczynnik selekcji | Plastikowy dźwignik | Plastikowy granulator / kruszarka |
|---|---|---|
| Primary role | Gruba redukcja i stabilizacja podawania | Drobne rozmiary do bardziej jednolitych płatków lub regrind |
| Typowy styl operacji | Niska prędkość, wyższy moment obrotowy | Wyższa prędkość, precyzyjny luz noży |
| Karmienie | Często napędzane hydraulicznym wyciskaczem | Zwykle napędzane siłą grawitacji lub wspomagane |
| Najlepszy surowiec | Gęste, nieregularne, długie, skręcane lub trudne do podawania odpady | Mniejszy, spójny materiał wchodzący do komory równomiernie |
| Typowy wynik | Grubsze łuski, zazwyczaj dziesiątki milimetrów | Mniejsze łuski kontrolowane przez siatkę, zazwyczaj około 6–20 mm |
| Output uniformity | Średni; przeznaczony głównie do pierwotnego zmniejszania | Wysoki; przeznaczony do kontrolowanego ostatecznego pomiaru |
| Gęste sztywne części | Doskonałe dopasowanie | Możliwe tylko wtedy, gdy zbiornik i wirnik są zaprojektowane do rozmiaru części |
| Elastyczna folia | Dobrze z wirnikiem antyplątwym | Wymaga granulatora specjalnie skonfigurowanego do folii lub wilgotnego cięcia |
| Hałas i pył | Zwykle niższy ze względu na wolniejsze cięcie | Zwykle wyższy ze względu na szybsze cięcie i mniejszy wydatek |
| Główny problem z zużyciem | Wirnik tnący, przeciwnożyce, siatka i system wyciskacza | Koła tnące, noże stołowe, sita, łożyska i luz noża |
| Typowe pozycja linii | Pierwotna redukcja rozmiaru | Ostateczny rozmiar przed myciem, oddzielaniem, ponownym użyciem lub ekstrudowaniem |
Te wartości opisują typowe zachowanie maszyny, nie są uniwersalnymi specyfikacjami. Ostateczny wybór musi być oparty na największych wymiarach wejściowych, grubości ścianki, polimerze, zanieczyszczeniu, docelowym wyjściu i wymaganym przepływie.
Pięć zasad wyboru, które zapobiegają niewłaściwemu zakupowi
Zasada 1: Zaczynaj od geometrii podawania, a nie od przepustowości
Wymieniona pojemność ma znaczenie tylko wtedy, gdy maszyna może spójnie przyjmować materiał. Duże puste części mogą mostkować nad wirnikiem granulatora, nawet jeśli ich łączna waga jest niska. Długie rury i arkusze mogą wymagać dedykowanej horizontalnej lub pionowej konfiguracji podawania. Bulgotliwe, nieregularne podawanie zazwyczaj sprzyja pierwszemu tnącemu.
Małe butelki, rurki, nakrętki i przedzycięte sztywne części mogą być bezpośrednio dostarczane do granulatora. W takim przypadku dodanie tnącego może zwiększyć koszt i utrzymanie bez poprawy wyniku.
Zasada 2: Zdefiniuj wymagany wydatek przed wyborem maszyny
Jeśli celem jest tylko zmniejszenie objętości dla przechowywania, transportu lub kontrolowanego przekazywania, może wystarczyć wydatek grubego tnącego. Jeśli materiał musi przejść przez linię myjącą, zbiornik zanurzeniowy, wirówkę, system dawkowania lub ekstruder, bardziej ścisła geometria płatków jest zazwyczaj bardziej ważna i może być wymagany granulator.
Zasada 3: Nie zmuszaj granulatora do rozwiązania problemu podawania
Granulator działa najlepiej, gdy materiał osiąga wirnik spokojnie. Nadmiernie duże lub niestabilne podawanie może skakać, mostkować, przeciążyć napęd i zniszczyć noże. Wartość tnącego nie polega tylko na tym, że robi mniejsze kawałki—it przekształca przypadkowe kształty w płynne podawanie, które następna maszyna może przetwarzać przewidywalnie.
Zasada 4: Dopasuj wirnik do materiału
Sztywne części HDPE, PP, ABS i PVC nie są tnione w ten sam sposób, co folia LDPE, raffia PP, włókna tekstylne lub gumę. Elastyczne materiały mogą owijać ogólnego przeznaczenia wirnik wysokiej prędkości, ale to nie oznacza, że każdy granulator jest niewłaściwy dla folii. Mokre granulatory i specyficzne dla folii ustawienia noży mogą przetwarzać elastyczne odpady, gdy są poprawnie skonfigurowane.
Zapytaj dostawcę o próbkę użycia Twojego rzeczywistego materiału, w tym najbardziej trudnych kawałków—nie tylko czystego, łatwego próbka.
Zasada 5: Traktuj zanieczyszczenie jako problem ochrony
Metal, kamienie, piasek i wkręty osadzone skracają żywotność noży i mogą powodować poważne uszkodzenia. Granulator jest zazwyczaj bardziej tolerancyjny na trudne podawanie niż wysokiej prędkości granulator, ale ani jedno z tych maszyn nie powinno być traktowane jako separator metali.
Używaj odpowiednich magnesów, detekcji metali, ręcznego sortowania lub oddzielenia wstępnego na podstawie tego, gdzie są eksponowane zanieczyszczenia. Ochrona powinna być zaprojektowana wokół rzeczywistej ścieżki zanieczyszczeń i umieszczona przed sprzętem najbardziej narażonym na uszkodzenia.
Czy potrzebujesz tnącego, granulatora, czy obu?
Wybierz granulator samodzielnie, gdy:
- Wchodzące części są małe i wystarczająco spójne, aby dostarczyć je bez mostkowania
- Potrzebujesz jednolitych płatków do mycia, mieszania lub bezpośredniego wewnętrznego ponownego użycia
- Podawanie jest sortowane i ma niskie ryzyko zanieczyszczenia metalem lub ścierniwo
- Urządzenie obok prasy może bezpośrednio zwrócić czyste rurki do produkcji
Wybierz tnący samodzielnie, gdy:
- Głównym celem jest grubość zmniejszenie objętości lub kontrolowane przekazywanie
- Kupujący akceptuje grube chips zamiast ściśle rozmiarowanych płatków
- Materiał jest duży, nieregularny, długi, elastyczny lub trudny do podawania siłą grawitacji
- Następny proces może akceptować screened output tnącego
Wybierz tnący plus granulator, gdy:
- Rozmiary i kształty wejściowe różnią się znacznie
- Duże części muszą stać się spójnymi płatkami do mycia lub ekstrudowania
- Granulator wymaga stabilnego, miarowanego napływu, aby utrzymać przepustowość
- Chcesz niezależnej kontroli pierwotnego zmniejszenia i ostatecznego rozmiaru cząstek
Jakiś zintegrowany tnik-granulator może połączyć obie etapy w kompaktowej powierzchni. Może być atrakcyjny, gdy przestrzeń na podłodze i wewnętrzne przewożenie są ograniczone. Oddzielne maszyny oferują większą buforowanie, łatwiejszą izolację do konserwacji oraz większą elastyczność przy zmianach surowca lub pojemności.
Typowe konfiguracje linii recyklingu plastiku
Sortowane butelki, małe skrzynki i spójne części sztywne
Granulator → mycie i oddzielanie → suszenie → ponowne użycie lub ekstrudowanie
Granulator może być wystarczający, gdy części pasują do zbiornika i niezawodnie dostarczają się. Dodaj tnik tylko, jeśli baloty, nadmiernie duże skrzynki lub nieregularne przedmioty stają się częścią strumienia wejściowego.
Dęby, palety, amortyzatory, rury i grube odpady
Tnik → kontrolowany transfer → granulator → przygotowanie do mycia lub ekstrudowania
Tnik kontroluje trudny pierwszy cięcie. Granulator następnie produkuje końcowy rozmiar płatka wymagany przez następną proces.
Film, tkaniny sznurkowe, raffia i włókna
Tnik do filmu lub kompresor tnikowy → mycie/suszenie według potrzeby → ekstrudowanie
Elastyczne materiały wymagają przeciwwrzątkowych wirników i stabilnego napływu. Często używany jest tnik do filmu, podczas gdy mniejsze płatki po wymyciu mogą być uzyskane za pomocą wilgotnego lub specjalnie zaprojektowanego granulatora. Zobacz Rozdrabniacz do folii PE/PP dla dedykowanej konfiguracji materiałów elastycznych.
Czyste post-industrialne rurki i sprężynki
Granulator obok prasy → bezpośredni kontrolowany zwrot recyklingu
Czyste, pojedyncze odpady z tworzywa sztucznego mogą nie wymagać tnienia, mycia lub pelletyzacji. Akceptowalny procent recyklingu zależy od produktu, procesu formowania, kontroli zanieczyszczeń i specyfikacji jakości.
Gdzie pasuje pelletowanie w łańcuchu produkcyjnym
Pelletizer nie jest alternatywą dla tnika lub granulatora. Jest to system ekstruzji pośredniej, który topi przygotowany plastik, filtruje roztopioną masę, usuwa niektóre lotne związki poprzez odparowanie i tniesz polimer na jednolite granulki.
Dodaj pelletowanie, gdy docelowy produkt wymaga stałych, płynnych granulek lub gdy filtracja roztopionej masy i kompozycja są częścią specyfikacji jakości. Może być zbędne, gdy klient akceptuje wyprażone płatki lub gdy czysta regranulata może bezpośrednio wrócić do wewnętrznego procesu.
Pelletowanie nie zastępuje sortowania, mycia lub suszenia. Nienasycone ciała stałe mogą być uchwycone przez odpowiednią filtrację roztopionej masy, a lotna wilgoć lub gazy mogą być zmniejszone poprzez wylot, ale niesprzyjające polimery i ciężkie zanieczyszczenia muszą być nadal kontrolowane w górnej części łańcucha. Dla pełnego procesu pośredniego, zobacz plastikowy przewodnik pelletowania.
Różnice w utrzymaniu i kosztach eksploatacyjnych
| Strefa konserwacji | Tłucznik | Granulator |
|---|---|---|
| Stan noży | Sprawdź krawędzie tnące, przeciwnoż, śruby i komory wirnika | Utrzymuj ostry wirnik i noże podkładkowe z określonymi luzami |
| Sito | Sprawdź zużycie, pęknięcia i zatkane otwory | Sprawdź zużycie, pęknięcia, nagromadzenie ciepła i nadmierną ilość drobnych cząstek |
| Sprawdzenie układu napędowego | Monitorowanie przekładni, obciążeń momentowych, łożysk i hydraulicznego wciśnięcia | Monitorowanie pasów lub łączników, łożysk, wibracji i obciążenia silnika |
| Efekt brudnych noży | Zmniejszona wydajność, wyższy moment obrotowy, ciepło i nieregularny wydatek | Więcej drobnych cząstek, ciepło, hałas, zapotrzebowanie na energię i słaba jakość płatków |
| Czułość zanieczyszczeń | Średnia, w zależności od projektu tnika | Wysoka, ponieważ szybkie uderzenia noży mogą powodować poważne uszkodzenia |
Nie wybieraj interwałów szlifowania z ogólnego wyrażenia godzinowego. Rodzaj polimery, wypełniacze, piasek, włókno szklane, zanieczyszczenia metaliczne, stal noża, prędkość wirnika oraz docelowa wielkość cząstek mogą znacznie zmieniać tempo zużycia. Monitoruj obciążenie silnika, jakość wyjściową, luz noża oraz ton przetworzonych materiałów, aby stworzyć interwał konserwacji na podstawie rzeczywistych danych z zakładu.
Bezpieczeństwo i kontrola ryzyka
Oba maszyny zawierają obrotowe noże i przechowywaną energię mechaniczną. Wybór sprzętu powinien obejmować zabezpieczenia, zabezpieczenia przeciwpożarowe, bezpieczne podawanie, awaryjne zatrzymania, kontrolę pyłu, kontrolę hałasu oraz udokumentowane procedury blokowania/tagowania.
- Zabezpieczenia: Zapobiegaj dostępowi do noży, napędów, taśm transportowych oraz punktów wyładowania. Przeglądaj Ośrodek OSHA dotyczący zabezpieczeń maszyn dla instalacji w USA.
- Izolacja energii: Zablokuj energię elektryczną, hydrauliczną, pneumatyczną oraz przechowywaną energię obrotową przed usunięciem zatorów lub konserwacją noży. Zobacz Wskazówki OSHA dotyczące blokowania/oznakowania.
- Hałas: Wysokoprędkowe granulatory wymagają silniejszych kontroli akustycznych i ochrony słuchu niż niskoprędkowe tniki.
- Pył i drobiny: Zapewnij ekstrakcję i porządkowanie odpowiednie do polimery, dodatków oraz dystrybucji wielkości cząstek.
Co zawrzeć w Twoim zapytaniu ofertowym
Przydatna oferta wymaga więcej niż “ tnik plastikowy” lub “kruszarka plastikowa”. Wyślij dostawcy:
- Rodzaj polimery i produktu: PP skrzynki, HDPE beczki, rury PVC, obudowy ABS, LDPE folia i tym podobne
- Maksymalne wymiary i grubość ścianki: Załącz zdjęcia i największy trudny przedmiot
- Stan podawania: Luźny, skręcony, siedzący, mokry, pylisty, gorący lub zimny
- Zanieczyszczenie: Wtyczki metalowe, piasek, kamienie, etykiety, wilgoć i mieszane polimery
- Docelowa wydajność: Maksymalny rozmiar kawałka lub wymagany zakres ziaren
- Przepustowość i cykl pracy: kg/h, godziny dziennie i wzorzec obciążenia szczytowego
- Proces downstream: Transportowanie, mycie, oddzielanie, suszenie, bezpośrednie ponowne użycie lub ekstrudowanie
- Ograniczenia miejsca: Dostępna energia, powierzchnia, wysokość, zbieranie pyłu i wymagania dotyczące hałasu
Poproś o próbkę materiału, gdy zachowanie podawanego materiału jest niepewne. Krótki test z reprezentatywnymi odpadami może ujawnić mostkowanie, owijanie, generowanie drobnych ziaren, wzrost temperatury oraz rzeczywistą przepustowość przed złożeniem zamówienia na sprzęt.
Najczęściej zadawane pytania
Jaka jest główna różnica między rozdrabniaczem a granulatorem?
Rozdrabniarka zapewnia niską prędkość i wysoką moment obrotowy do pierwotnego zmniejszania objętościowych lub trudnych do podawania odpadów. Maszyna do granulacji używa szybszego, precyzyjnego cięcia nożowego i siatki pomiarowej do produkcji mniejszych, bardziej jednolitych łusek.
Czy mogę ominąć tnik i bezpośrednio dostarczać sztywne części do granulatora?
Tak, gdy części pasują do zbiornika, są podawane konsekwentnie i pozostają w zakresie rozmiaru i grubości ścianki zatwierdzonego przez granulatora. Duże, puste, grube lub nieregularne części zwykle korzystają z wstępnego tnienia.
Czy zawsze potrzebuję zarówno tnika, jak i granulatora?
Numer A. Samodzielny granulator nadaje się do produkcji jednolitych małych części, podczas gdy samodzielny tnik może nadawać się do grubego zmniejszenia objętości. Dwa etapy mają sens, gdy duży wejściowy materiał musi stać się ściśle sformatowanymi płatkami do mycia, oddzielania lub ekstrudowania.
Czy granulator może przetwarzać folię plastikową?
Uniwersalny granulator sztywnych tworzyw sztucznych może się splatać lub zaciągać na folii. Wilgotny granulator lub specjalny wirnik i system podawania mogą przetwarzać elastyczne materiały, jeśli są poprawnie skonfigurowane. Zaleca się przetestowanie materiału.
Jakie rozmiary wyjściowe powinniem zamówić?
Określ rozmiar wymagany przez następny proces. Grube kawałki mogą być wystarczające do transportu lub kontrolowanego podawania; mycie, oddzielanie, suszenie i ekstrudowanie często wymagają mniejszych i bardziej spójnych ziaren. Potwierdź akceptowalny zakres z dostawcą sprzętu.
Jak różni się pelletizer od tnika lub granulatora?
Pelletizator to system termalnej ekstruzji po stronie odbiorczej, nie alternatywa do zmniejszania rozmiaru.,,。
Wybierz maszynę według przepływu materiału
Poprawne decyzje dotyczące wybory między tnikiem a granulatorem śledzi się przez zakład: geometria wejścia określa podawanie, kolejny proces określa rozmiar wyjściowy, a zanieczyszczenia określają system ochrony. Granulator nie jest automatycznie “mniejszym tnikiem”, a tnik nie jest automatycznie wymagany przed każdym granulatorem.
Potrzebujesz rekomendacji linii? Wyślij do Energycle swój polimer, zdjęcia części, maksymalne wymiary, profil zanieczyszczeń, docelowy rozmiar wyjściowy i przepustowość. Nasi inżynierowie mogą zarekomendować tnik, granulator, zintegrowany system lub układ dwustopniowy na podstawie rzeczywistego materiału.
