تُحدد معدات تجفيف الأغشية البلاستيكية الحمل الحراري والكفاءة الحجمية لخطوط البثق اللاحقة. تزيد أغشية البولي إيثيلين (PE) والبولي بروبيلين (PP) الرطبة من استهلاك طاقة التجفيف، وغالبًا ما تُسبب انسدادًا في قواديس البثق. يُمكن لتحديث أنظمة التجفيف الميكانيكية أن يُقلل أوقات التجفيف الحراري بنسبة تصل إلى 30%. تُصمم شركة Energycle هذه الأنظمة خصيصًا لتناسب الخصائص الفيزيائية للأغشية المرنة المستخدمة في التغليف والأغشية الزراعية.
تدفق العمليات والمبادئ الميكانيكية
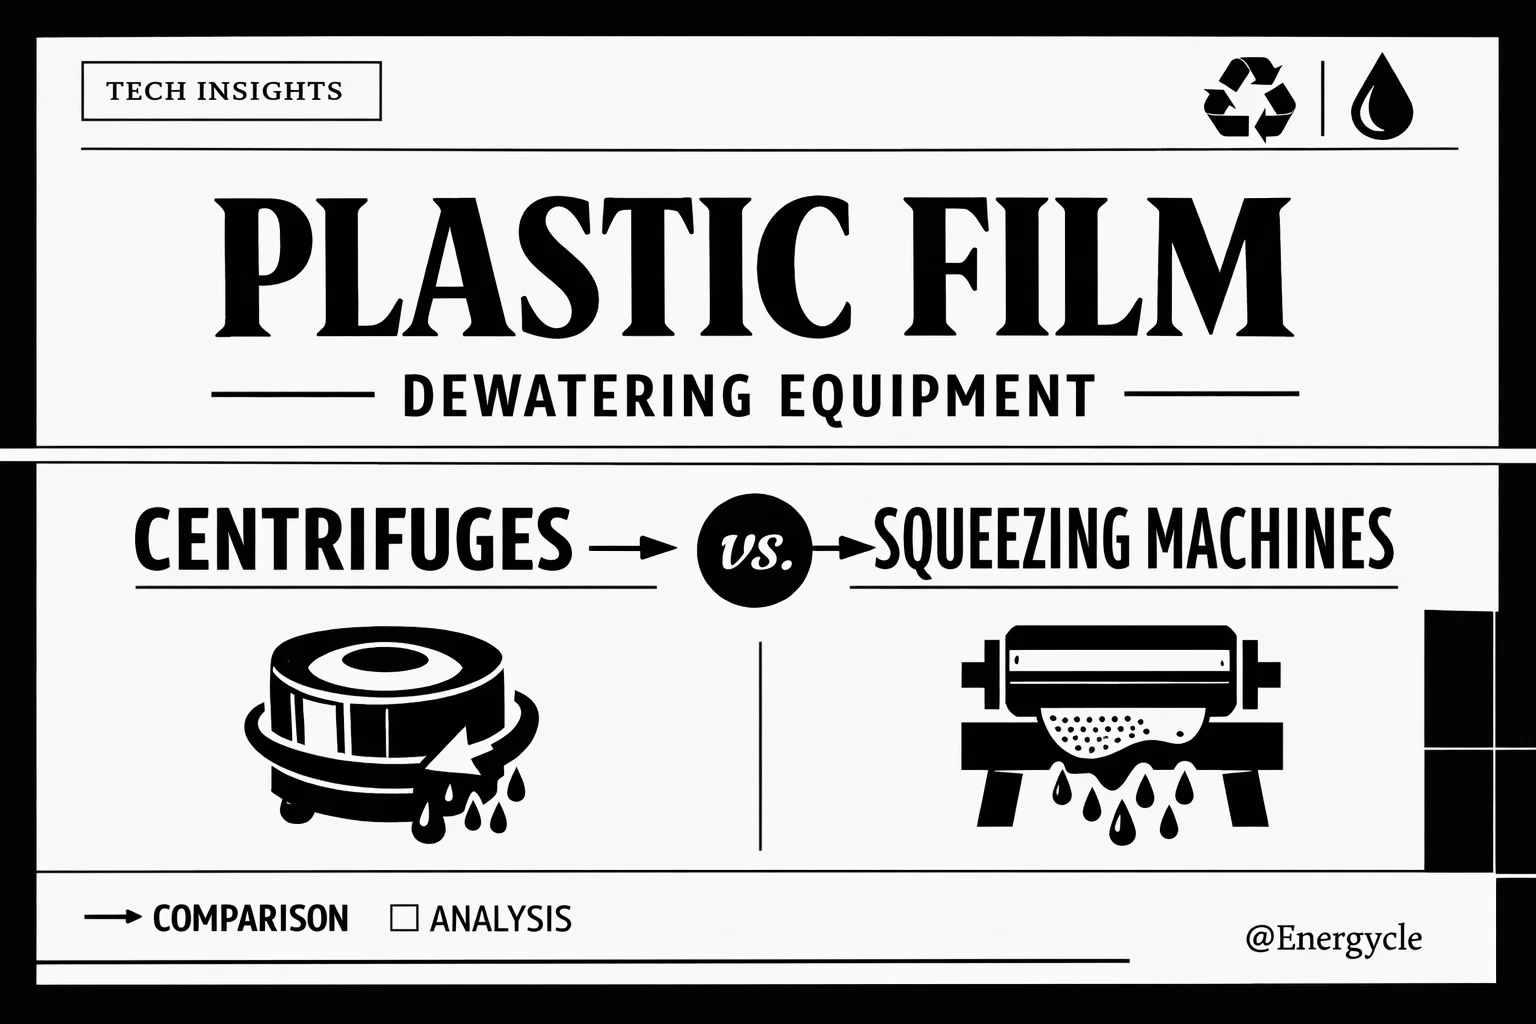
تتطلب إزالة الرطوبة السطحية والشعرية من المواد البلاستيكية المرنة معدات تتناسب مع حدودها الهيكلية. وتُركّب المنشآت بشكل أساسي نوعين من الآلات: أنظمة الطرد المركزي وآلات الضغط.
آليات نزح المياه بالطرد المركزي
أ آلة التجفيف الدوارة تُطبَّق قوى دوران عالية لفصل المياه السطحية عن رقائق البلاستيك العالقة. تُظهر الأبحاث التي أُجريت على الطرد المركزي باستخدام أغشية البولي إيثيلين عالي الكثافة (HDPE) أن المواد المرنة تميل إلى تكوين "طبقة بلاستيكية" كثيفة على الشاشة الخارجية [1]. تعمل الخاصية الشعرية على احتجاز الماء المتبقي داخل الطبقات الملتوية والمسام المجهرية لهذه الطبقة.
للتغلب على هذه الخاصية الشعرية، تتطلب الأنظمة تكوينات دوارة محددة وأحجام مواد دقيقة. ويمنع الحفاظ على أبعاد رقائق المادة الخام بين 1 و2 سم التداخل المفرط ويقلل من احتباس الماء. وعادةً ما تحقق هذه الأنظمة انخفاضًا في رطوبة السطح يصل إلى 90% في غضون دقائق.
مبادئ الضغط الميكانيكي
تقوم آلات ضغط الأغشية بمعالجة أكياس البولي بروبيلين والبولي إيثيلين المغسولة والمنسوجة عن طريق الضغط الميكانيكي. يقوم برغي مخروطي عالي العزم بدفع المادة الرطبة باتجاه قالب ضيق أو مجموعة من البكرات. يدفع هذا الضغط الميكانيكي السائل للخارج عبر شاشات أسطوانية مثقبة.
يؤدي الاحتكاك الميكانيكي الشديد الناتج عن عملية الضغط إلى توليد حرارة، مما يؤدي بدوره إلى تبخر الرطوبة المتبقية. وتؤدي هذه العملية ذات التأثير المزدوج إلى خفض نسبة الرطوبة النهائية إلى أقل من 5٪. وتلاحظ المنشآت التي تقوم بتغذية آلات البثق بهذه المادة المكثفة والمسخنة مسبقًا زيادة بنسبة 20٪ في إنتاج الحبيبات [2].
مواصفات المعدات ومعايير الأداء
إن الاختيار بين إزالة الرطوبة القائمة على الدوران وإزالة الرطوبة القائمة على الضغط يحدد متطلبات المرافق وتصميم المصنع.
| معامل | تجفيف طرد مركزي | آلات العصر |
|---|---|---|
| الآلية الأساسية | دوران عالي السرعة (قوة الجاذبية) | الضغط الميكانيكي (اللولب المخروطي) |
| إنتاج الرطوبة المستهدف | تقليل استهلاك المياه حتى 90% | نسبة الرطوبة النهائية أقل من 5٪ |
| مواد التغذية المثالية | رقائق البولي إيثيلين عالي الكثافة/منخفض الكثافة بحجم 1-2 سم | أغشية البولي بروبيلين المغسولة، وأغشية البولي إيثيلين، والأكياس المنسوجة |
| الميزة التشغيلية | يخفض استهلاك الطاقة في المجفف الحراري بمقدار 15% | يزيد من إنتاجية الطارد بمقدار 20% |
| متطلبات المساحة | بصمة رأسية أو أفقية | تكامل مدمج للغاية |
قيود المواد الخام وتوافق المواد
يعتمد اختيار الآلة بشكل كبير على شكل المادة الداخلة وسماكتها. تجف الأغشية الرقيقة والمرنة للغاية بسرعة تحت تأثير قوى الطرد المركزي، ولكنها تتطلب مقاسات غربال مناسبة لمنع فقدان المادة. أما أغشية التغطية الزراعية السميكة والأقمشة غير المنسوجة فتتطلب قوة ميكانيكية أعلى توفرها معدات الضغط.
يجب على المهندسين تحديد سعة المحرك بدقة بما يتناسب مع الإنتاجية المتوقعة. فالتشغيل المستمر بكميات كبيرة سيؤدي إلى توقف الدوار ذي القدرة المنخفضة، مما يتسبب في اختناقات فورية في خط الإنتاج. كما يجب على المشغلين مطابقة أحجام ثقوب الغربال مع البوليمر المستهدف لمنع انسداد الغربال.
مخاطر قطع الغيار المستهلكة والصيانة ووقت التشغيل
تعمل أنظمة التجفيف الميكانيكية في ظل ظروف احتكاك شديدة ورطوبة عالية، مما يُسرّع من تآكل المكونات. وتُحدد الصيانة الوقائية العمر التشغيلي للنظام.
- شفرات الدوار وريش المروحة: معرضة للتآكل المستمر من الملوثات المجهرية؛ تتطلب تغطية سطحية صلبة أو استبدالًا منتظمًا للحفاظ على نسب الضغط.
- شاشات من الفولاذ المقاوم للصدأ: معرضة للانسداد بسبب البلاستيك المنصهر أو الرقائق غير المنتظمة؛ تتطلب غسيلًا دوريًا بالضغط العالي وفحوصات للسمك.
- المحامل والأختام: يتطلب التشغيل عالي السرعة وقرب الماء جداول تشحيم صارمة لمنع حدوث فشل كارثي في المحامل.
- محركات الدفع: يجب فحص شد الحزام ومحاذاة المحرك شهريًا لمنع فقدان الطاقة أثناء نقلها.
قائمة التحقق من التشغيل وقبول الموقع
التحقق من أداء المعدات أثناء اختبار القبول في المصنع (FAT) أو اختبار القبول في الموقع (SAT) باستخدام مقاييس قابلة للقياس الكمي.
- التحقق من نسبة الرطوبة: قم بجمع عينات الإخراج كل 30 دقيقة للتحقق من أن الرطوبة النهائية لا تزال أقل من 5% (العصارات) أو أنها تفي بخط الأساس لخفض 90% (أجهزة الطرد المركزي).
- اختبار الإنتاجية والحمل: قم بتشغيل النظام عند السعة المقدرة 100% لمدة 4 ساعات متواصلة لمراقبة ارتفاعات أمبير المحرك أو حدود الحمل الحراري الزائد.
- تحليل الاهتزازات: قم بتسجيل الإزاحة الأساسية على أغلفة محامل جهاز الطرد المركزي للكشف عن العلامات المبكرة لعدم توازن الدوار.
- اتساق الإفرازات: تأكد من أن آليات التفريغ الآلية تقوم بإخراج المواد المعالجة دون حدوث جسور أو انحشار في قنوات الانتقال.
الأسئلة الشائعة
ما الذي يسبب ارتفاع نسبة احتباس الرطوبة في أنظمة التجفيف بالطرد المركزي؟
ينتج احتباس الرطوبة في نظام الطرد المركزي عادةً عن عدم دقة شكل رقائق البولي إيثيلين أو عدم كفاية سرعة الدوران. تميل أغشية البولي إيثيلين عالي الكثافة (HDPE) ومنخفض الكثافة (LDPE) إلى الانطواء واحتجاز الماء داخل المسامات الشعرية، مما يُشكّل طبقة كثيفة من المادة. يجب على المشغلين الحفاظ على أبعاد المادة الخام بين 1 و2 سم لمنع هذا الاحتجاز الشعري. بالإضافة إلى ذلك، يُعيق انسداد الشاشة الناتج عن تآكل الماسحات طرد الماء. يضمن الفحص الدوري للشاشة والحفاظ على سرعات المحرك المحددة تحقيق الجهاز لهامش خفض الرطوبة المطلوب وفقًا لمعيار 90%.
كيف تؤثر آلات ضغط الأغشية على تكاليف الطاقة اللازمة لعملية البثق اللاحقة؟
تعمل آلات ضغط الأغشية على ضغط المواد خفيفة الوزن، مثل الأكياس المنسوجة وأغشية البولي إيثيلين، لتحويلها إلى تكتلات أكثر كثافة وشبه جافة. ويؤدي هذا الضغط الفيزيائي إلى دفع الماء عبر غربال أسطواني مع توليد حرارة احتكاك داخلية، مما يؤدي إلى تبخر الرطوبة المتبقية إلى أقل من 5٪. ويؤدي تغذية هذه المادة الكثيفة والمسخنة مسبقًا إلى آلة البثق إلى منع حدوث جسور في قادوس التغذية وتثبيت ضغط الذوبان. وغالبًا ما تسجل المنشآت التي تستبدل المجففات الحرارية التقليدية بمعدات الضغط انخفاضًا بنسبة 15% في إجمالي تكاليف التسخين وزيادة بنسبة 20% في إنتاج آلة البثق المستمر.
ما هي أنماط الفشل الرئيسية لمسامير ضغط الأفلام؟
يُعدّ التآكل الاحتكاكي لشفرات براغي ضغط الأغشية أكثر أسباب الأعطال شيوعًا، إذ يُقلّل مباشرةً من نسبة الضغط ويُخلّف رطوبة زائدة في البلاستيك. وتحدث أعطال ثانوية في محامل الدفع، التي تتحمّل أحمالًا محورية هائلة أثناء عملية الضغط. ويُسرّع عدم كفاية التشحيم أو تحميل الآلة بكميات زائدة من البلاستيك الصلب ذي الأحجام الكبيرة من تدهور المحامل. لذا، يجب على المشغلين تحديد حواف براغي مُقسّاة السطح ومراقبة درجات حرارة زيت علبة التروس لزيادة عمر المكونات إلى أقصى حد ومنع توقف خط الإنتاج بشكل غير متوقع.
اختيار بين التصفية المركزية والمضخة المضغوطة لتصفية خط أفلامكم
The decision between a آلة التجفيف الدوارة و أ عصارة الفيلم يعتمد ذلك على عدة عوامل محددة لعمليات إعادة التدوير الخاصة بك. إليك إطار مقارنة عملي:
Film thickness and type: الشريط الرفيع (أقل من 30 ميكرون) مثل الشريط الممتد والفيلم الزراعي يستجيب بشكل أفضل للآلات المضغوطة، التي تضغط الماء دون خطر لف الفيلم حول المحور. يمكن معالجة الأفلام الأكثر سمكا (من 30 إلى 80 ميكرون) مثل الأكياس المنسوجة في أجهزة التجفيف المركزي عالية السرعة مصممة للمواد القابلة للانحناء.
Target moisture level: المضخات تحقق عادةً محتوى رطوبة يتراوح بين 3-8%، بينما تصل أجهزة الطرد المركزي عالية السرعة المخصصة للفيلم إلى 5-10%. بالنسبة للتجمع أو تحويل البودرة، يكون إنتاج المضخة كافياً عادةً. بالنسبة للإ المباشر للفيلم النحيف، قد تحتاج إلى مضخة تليها مرحلة تجفيف حراري قصيرة.
Throughput requirements: معالجات الفيلم تتعامل مع 300-2,000 كجم/ساعة بناءً على حجم النموذج. عادةً ما تتم معالجة أجهزة تجفيف الفيلم المركزية بين 500-3,000 كجم/ساعة. للأخطار الكبيرة، توفر الأجهزة المركزية إنتاجًا أعلى لكل وحدة مساحة أرضية.
Energy consumption: كلا الطريقتين أكثر كفاءة في استهلاك الطاقة من التجفيف الحراري. يتطلب مضخات الضغط 15-30 كيلوواط/طن، بينما تستخدم الآلات الطواحين 10-20 كيلوواط/طن. توفير الطاقة مقارنة بالتجفيف الحراري (80-150 كيلوواط/طن) يجعل أي منهما ضرورية للغاية لتحقيق استعادة الفيلم البلاستيكي بتكلفة فعالة.
Maintenance Considerations for Film Dewatering Equipment
نظامي التدوير والضغط المركزي للإزالة المائية يتطلبان الصيانة المنتظمة، ولكن أنماط التآكل تختلف:
- Squeezer machines: العناصر الأساسية للتآكل هي حلقات السبيكة، غطاء الأنبوب، ومضخة الإطلاق. تؤدي الملوثات المزعجة (الرمل، الزجاج) في الفيلم غير المغسول بشكل جيد إلى زيادة التآكل. فترة استبدال السبيكة العادية هي من 2000 إلى 4000 ساعة تشغيل.
- Centrifugal machines: ثقوب الشاشة، الأحجام، وتوازن المحور هي من اهم القضايا التى يجب مراعاتها في الصيانة. مشكلة التلفيف الفيلمى حول محور المحور هي مشكلة شائعة تتطلب تحضير إدخال مناسب. انظر دليل صيانة مجففات الطاردات المركزية for detailed schedules.
بغض النظر عن أي طريقة لتجفيف تختار، تنظيف السطح المناسب وإزالة الملوثات تزيد من عمر المعدات وتقلل من وقت التوقف. خط غسيل بلاستيك بفضل الفصل الفعال بين السائل والخفيف والغسل بالتماسك، يتم إزالة الجسيمات المزعجة التي تسبب التآكل المبكر في معدات التجفيف.
