نظام إعادة تدوير أغشية البولي إيثيلين والبولي بروبيلين وتحويلها إلى حبيبات
خط إعادة تدوير البلاستيك بجهاز القطع والضغط للفيلم من البولي إيثيلين والبولي بروبيلين والرافييا
خط إنتاج حبيبات مضغوطة ومقطّعة مصمم خصيصًا لأغشية البولي إيثيلين والبولي بروبيلين منخفضة الكثافة، والأكياس المنسوجة، ومخلفات الأقمشة غير المنسوجة، والنفايات المرنة الخفيفة. يساهم نظام الضغط المتكامل، وإزالة الغازات، وترشيح الذوبان، وتكوير الحبيبات باستخدام حلقة الماء في تحويل المخلفات السائبة إلى حبيبات كثيفة قابلة لإعادة الاستخدام مع إنتاجية ثابتة.
لماذا تعمل خط تقصير الكماه مع القمامة الفيلم الخفيف
يُعدّ إدخال الأغشية منخفضة الكثافة وألياف الرافيا في آلة البثق القياسية أمرًا صعبًا. تعمل آلة الضغط القاطعة على حل مشكلة التغذية هذه أولًا، ثم تعمل على تثبيت بقية عملية التكوير.
خط مضغوط هذا جزء من منتجاتنا مجموعة كاملة من آلات تحويل البلاستيك إلى كريستالكل منها مصمم لكل نوع من أنواع المواد الخام و متطلبات التدفق المختلفة.
الضغط يتحول الفيلم الفارغ إلى إمداد مستقر للمضخة
تقوم آلة القطع والضغط بتقطيع وخلط وتسخين وتكثيف خردة البلاستيك اللين بحيث يرى جهاز البثق تدفقًا أكثر استمرارية وسهولة في التحكم في المواد.
تدفق عالي لمعالجة البلاستيك اللين
تغطي النماذج النموذجية نطاقات إنتاج تتراوح من حوالي 150 كجم/ساعة إلى 1200 كجم/ساعة اعتمادًا على حالة المواد والتلوث والتكوين.
تحسين إزالة الغاز يزيد من استقرار البالونات
يساعد التهوية بالتفريغ على إزالة الرطوبة والمواد المتطايرة، وهو أمر مفيد بشكل خاص للأفلام المطبوعة، والمواد الخام المغسولة بشكل خفيف، والخردة المرنة المختلطة.
تصفية الصلبة تحمي جودة البالونات
تغيير الشاشة ومراحل الطحن والتنظيف تساعد في إزالة التلوث المتبقي قبل قطع البالونات، مما يتحسن من مظهر البالونات ويمكن استخدامها مرة أخرى.
يؤدي إنتاج كرات المياه-الدائرة إلى كرات إعادة التدوير الموحدة
تم تحسين تسلسل قطع وجه القالب وتجفيف الحبيبات للبلاستيك اللين PE و PP، مما يعطي شكلاً وكثافة وأداءً مستقرًا للحبيبات.
قابل للبرمجة للنوع والمخرجات المستهدفة
يمكن تعديل حجم البرغي، وإزالة الغازات، والترشيح، وأجزاء التكوير وفقًا لظروف التغذية، ومعدل الإنتاج المستهدف بالكيلوجرام في الساعة، ومتطلبات جودة الحبيبات.
مجالات المواد والمواد الخام
تم تصميم خط التكوير هذا لتدفقات البلاستيك اللين منخفضة الكثافة الظاهرية والتي تحتاج إلى تكثيف قبل البثق المستقر وتكوين الحبيبات.
نفايات الأفلام البلاستيكية
يتعامل مع قطع الأفلام من HDPE، LDPE، و LLDPE من التعبئة والتغليف، التقطيع الصناعي، وأنظمة إعادة التدوير المرنة.
أكياس من الرافيا والبولي بروبيلين المنسوجة
مناسب للأكياس المنسوجة، وقطع الأكياس الكبيرة، وبقايا الرافيا التي تستفيد من الضغط المسبق قبل الصهر.
شرائط الفيلم والبُرُوز
يعمل بشكل جيد على قطع الحواف والشرائط والقطع الزائدة في الإنتاج حيث يتطلب التغذية المستمرة لتحويل البلاستيك إلى كريات.
فيلم الزراعي
غالباً ما تستخدم هذه الأغشية في البيوت الزجاجية وأغطية التربة بعد غسلها عندما تصبح مستويات الرطوبة والأوساخ والطباعة ضمن نطاق يمكن التحكم فيه.
نفايات الألياف غير النسج
تعالج هذه العملية مخلفات الأقمشة غير المنسوجة من البولي بروبيلين، ومخلفات الألياف، والتيارات المرنة الناعمة المماثلة حيث يؤدي التكثيف إلى تحسين استقرار عملية البثق.
نفايات قابلة للانحناء مطبوعة بدرجة خفيفة
تساعد عملية إزالة الغازات ذات المنطقتين عندما تحتوي المادة الخام على طباعة خفيفة أو مواد متطايرة متبقية من شأنها أن تؤثر على جودة الحبيبات.
كيف يعمل نظام التحضير بالقطع والضغط والتحويل إلى قِدر
تم تصميم هذا الخط لحل مشكلة رئيسية واحدة خطوة بخطوة: إنتاج تغذية الفيلم السائب بشكل مستمر، وصهره بشكل نظيف، وتقطيعه إلى حبيبات قابلة لإعادة الاستخدام.
تغذية بواسطة الناقل وتحقق من المعادن
يتم نقل القمامة الخام إلى الكومبريسور، ويساعد الكشف عن المعادن الاختياري في حماية نظام الت Extrusion المتجه.
قطع، خلط، و ضغط
توليد الشفرة الدوارة حرارة الاحتكاك أثناء تقطيع وتكثيف الفيلم، مما يجعل المواد الخام أكثر استقرارًا للبكر.
التفجير وإزالة الغاز
يغلي الطباعة الشاملة المادة ويجعلها متجانسة بينما تزيل مناطق الفراغ الرطوبة والغازات.
ترشيح المصهور
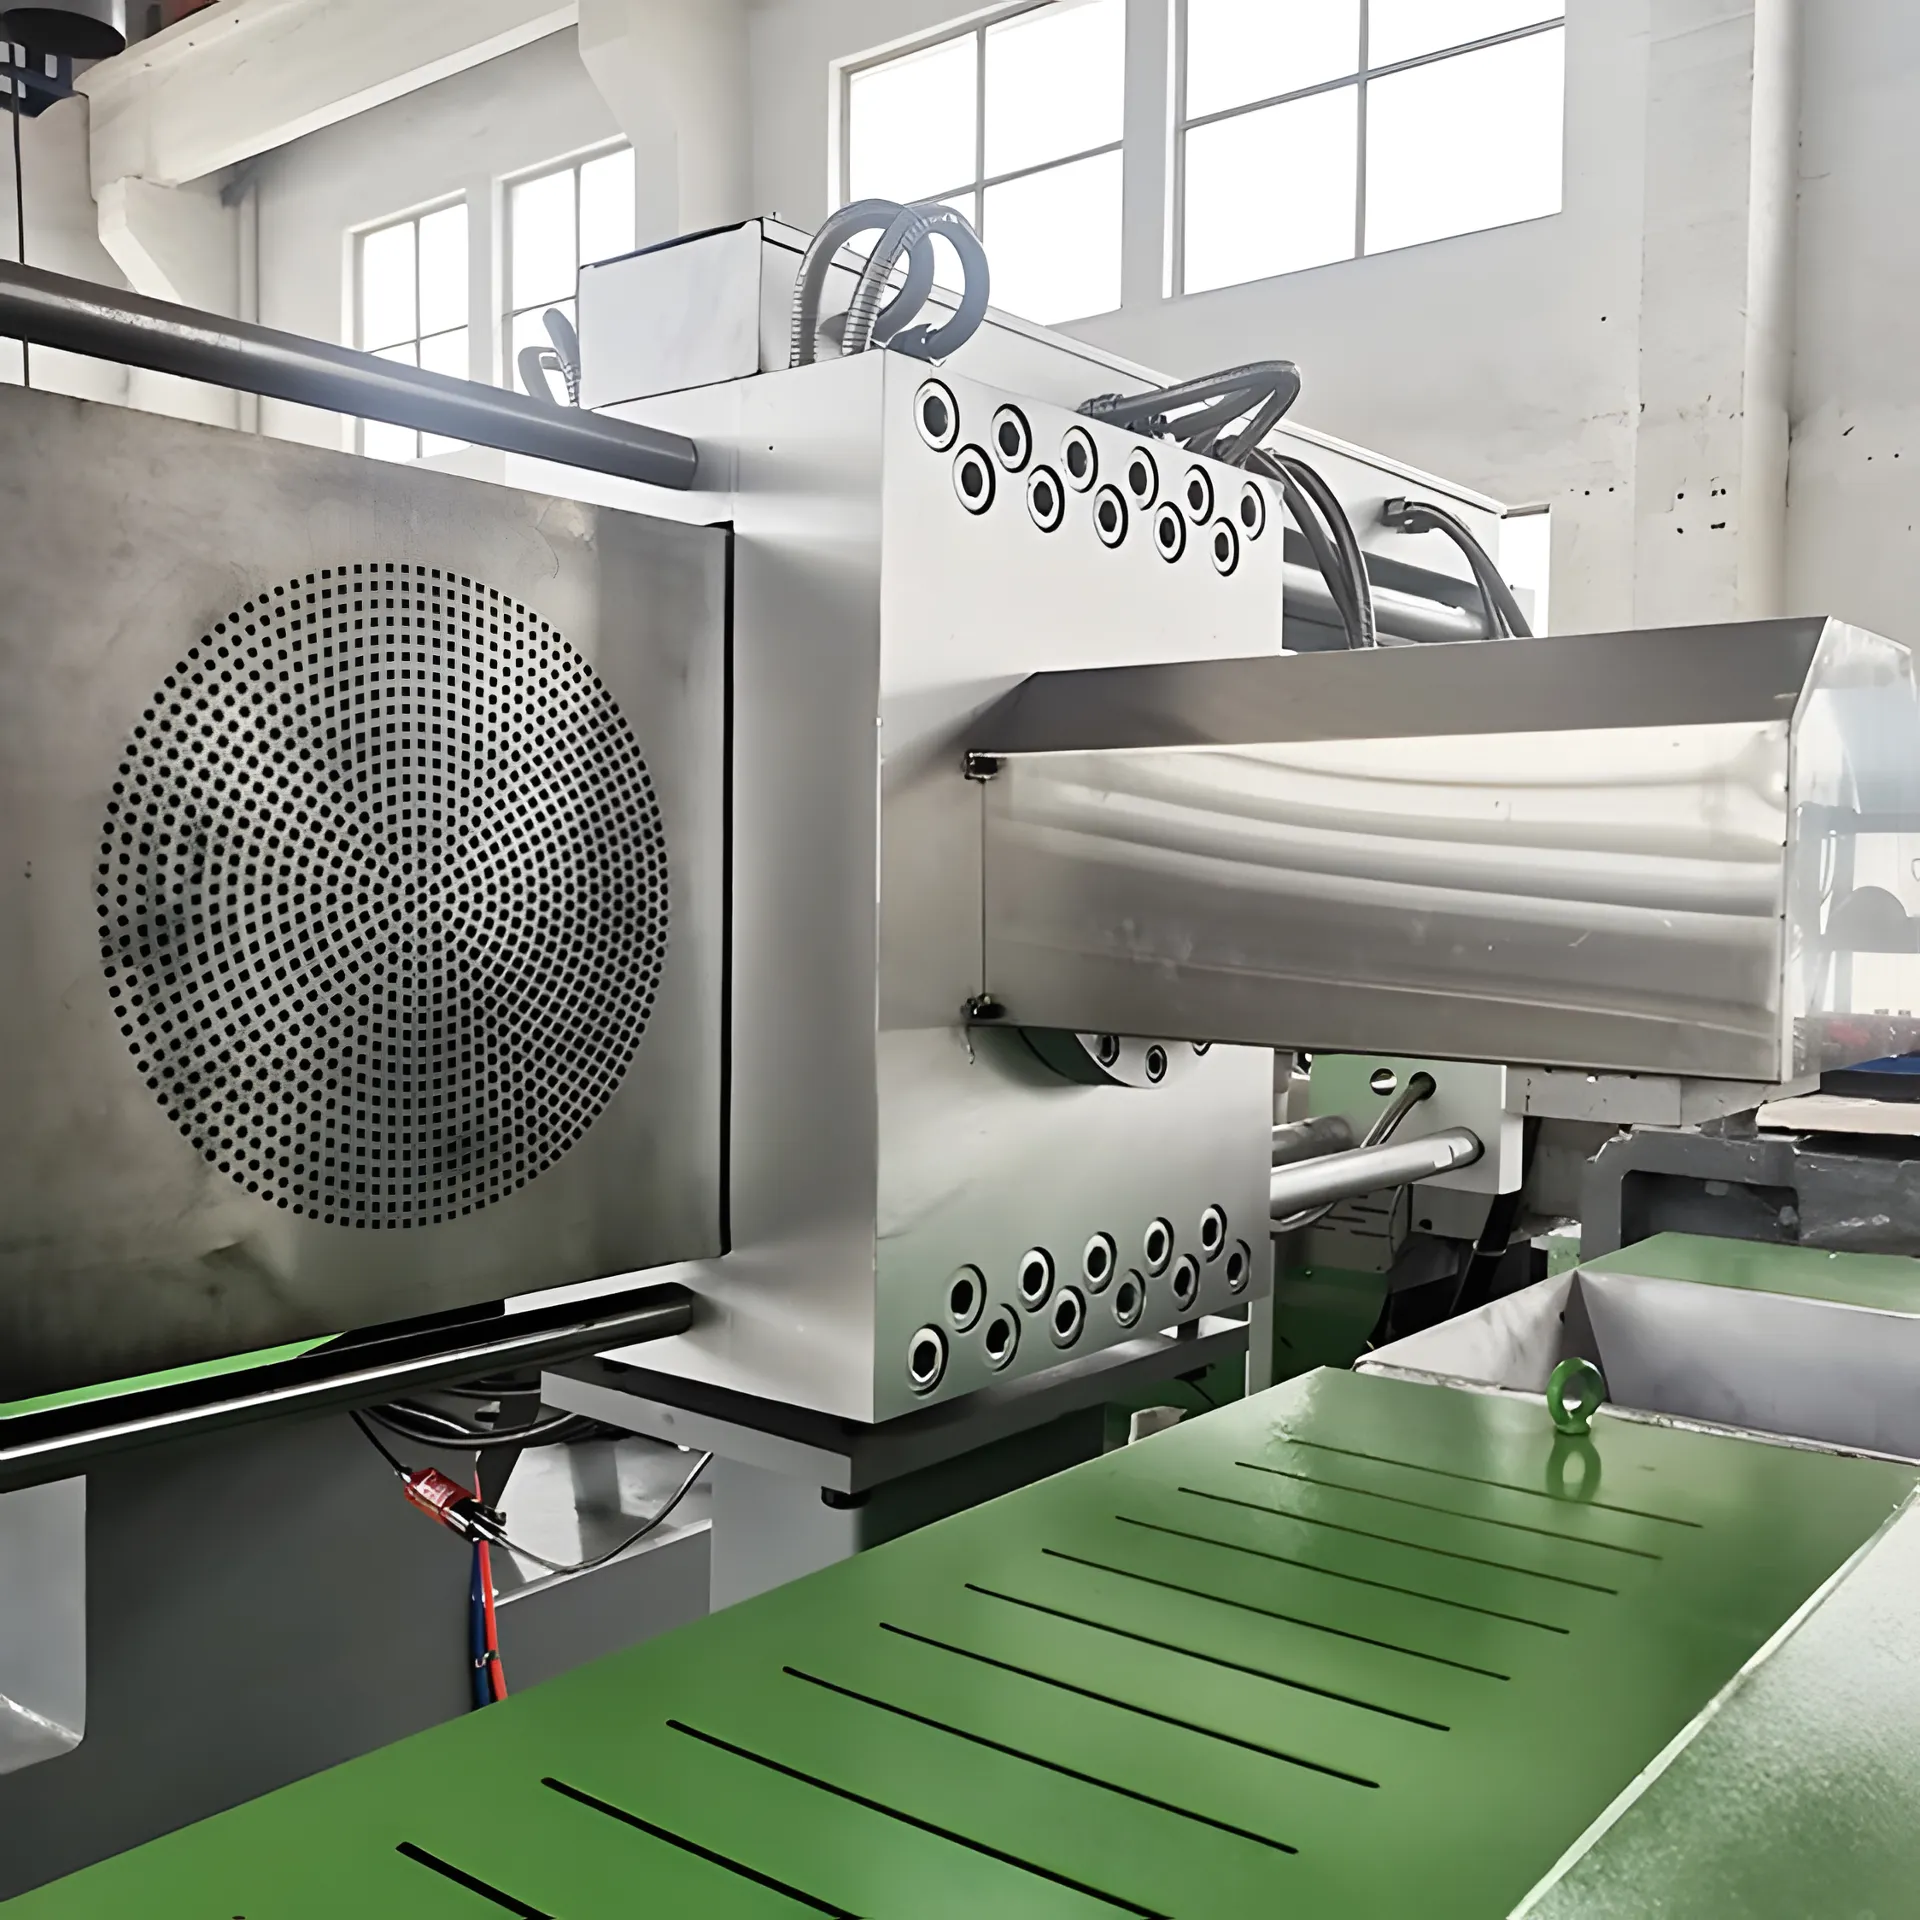
يستخدم محول الشاشة إزالة التلوث المتبقي قبل وصول المعدن إلى سطح القالب وغرفة تحويل البلاستيك إلى كريستال.
تقسيم وتجفيف الحلقة المائية
يقوم نظام القطع ذو الوجه القالبي بتشكيل حبيبات يتم تبريدها على الفور، ثم تجفيفها لتسهيل نقلها وتعبئتها وإعادة استخدامها.
خط تقصيم الكسارة الكتلة مقارنة بالكسارة الكتلة التقليدية
يعتمد الاختيار الصحيح على الكثافة الظاهرية للمادة وثباتها عند التغذية. عادةً ما تحتاج مخلفات الأفلام إلى تحضير مسبق أكثر من رقائق صلبة أو مواد تغذية مكثفة.
| عامل اتخاذ القرار | خط مضغوط المقطع | معدة تحويل البلاستيك الأساسية بالشوكة الواحدة |
|---|---|---|
| أفضل نوع للغذاء | فيلم حر، رافيا، أكياس منسوجة، وأكوام قابلة للطي منخفضة الكثافة | قطع غيار أكثر كثافة، أو رجوم مكررة أو مواد غذائية مستقرة مسبقًا |
| استقرار التغذية | المضغوط يتحسن من توزيع المواد قبل الطباعة | أضعف في التغذية الفيلمية الخفيفة جدًا أو التي تشكل جسور |
| تعقيد عملية | إعداد مسبق متكامل للوحة الأم في خط واحد | أكثر بساطة عندما يكون المواد الخام مناسبة للإ المباشر |
| حالة الاستخدام النموذجية | محطات إعادة تدوير الأفلام وإنتاج كريات البلاستيك اللين | مصنعات البلاستيك الصلبة، أو إعادة التدوير النظيفة، أو مواد تدفق التحضير الأقل |
| تحكم جودة البالونات | الضغط، التفريغ، الفلترة، والقطع باستخدام حلقة الماء تعمل معًا لاستقرار الناتج | يعتمد بشكل كبير على تناسق المدخلات القادمة |
اسحب أفقيًا لعرض الجدول الكامل.
سعة ونماذج
يتم اختيار خطوط التكوير باستخدام آلات القطع والضغط من سلسلة ML بناءً على حجم الضغط، وقوة المحرك، وقطر اللولب، ونسبة L/D، والإنتاجية المستهدفة في الساعة للبلاستيك اللين مثل أغشية البولي إيثيلين (PE) والبولي بروبيلين (PP)، والأكياس، والرافيا، والمواد المنسوجة.
| الطراز | سعة الكومبريسور | قدرة المحرك | قطر المسمار | نسبة L/D | السعة |
|---|---|---|---|---|---|
| ML85-100 | 300 لتر | 37-45 كيلوواط | 85 مم | 28-33:1 | 150-200 كجم/ساعة |
| 100 مم | 10:1 | ||||
| ML100-120 | 500 لتر | 55-75 كيلوواط | 100 مم | 28-33:1 | 250-350 كجم/ساعة |
| 120 مم | 10:1 | ||||
| ML130-150 | 800 لتر | 90-110 كيلوواط | 130 مم | 28-33:1 | 400-550 كجم/ساعة |
| 150 مم | 10-12:1 | ||||
| ML150-160 | 950 لتر | 110-132 كيلوواط | 150 مم | 28-33:1 | 500-650 كجم/ساعة |
| 160 مم | 12:1 | ||||
| ML160-180 | 1100 لتر | 110-132 كيلوواط | 160 مم | 28-33:1 | 700-900 كجم/ساعة |
| 180 مم | 12:1 | ||||
| ML180-200 | 1100 لتر | 160-185 كيلوواط | 180 مم | 28-33:1 | 900-1200 كجم/ساعة |
| 200 مم | 12:1 |
اسحب أفقيًا لعرض الجدول الكامل.
ملاحظة: المعلمات هي قيم مرجعية ويمكن تخصيصها وفقًا لحالة المواد الخام، ومتطلبات الترشيح، والجودة المستهدفة للكريات، وتصميم خط الإنتاج.
عرض الآلات
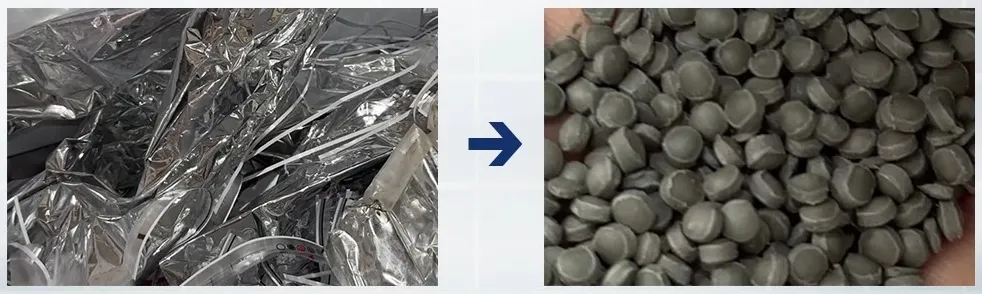
مناظر رئيسية لعملية ترشيح الذوبان، والحبيبات النهائية، والتصميم العام للعملية المستخدمة في خطوط تكوير الضاغط القاطع.
مراقبة خط إنتاج البوليسترين أثناء العمل
شاهد كيف يتم ضغط مخلفات الأفلام، وصهرها، وترشيحها، وتحويلها إلى حبيبات قابلة لإعادة الاستخدام من البولي إيثيلين أو البولي بروبيلين.
الأسئلة الشائعة التقنية
إجابات سريعة على الأسئلة التي يطرحها المشترين عادةً قبل اختيار خط تكمير المقطعات لتكوير البلاستيك
تجمع آلة التقطيع والضغط والتحبيب بين قاطع ضاغط ومكثف مع جهاز بثق بحيث يمكن ضغط قصاصات الأغشية السائبة أولاً، ثم صهرها وترشيحها وتحويلها إلى حبيبات في نظام واحد مستمر.
تشمل المواد النموذجية أغشية البولي إيثيلين منخفض الكثافة (LDPE)، والبولي إيثيلين الخطي منخفض الكثافة (LLDPE)، وأغشية البولي إيثيلين عالي الكثافة (HDPE)، وأغشية البولي بروبيلين (PP)، والأكياس المنسوجة، والرافيا، وبقايا الأقمشة غير المنسوجة، وحواف الزينة، ولفائف الأغشية، والنفايات المرنة المطبوعة بشكل خفيف.
تعمل عملية إزالة الغازات على إزالة الرطوبة والمواد المتطايرة من المادة المنصهرة، مما يساعد على تقليل الفقاعات والرائحة وعدم الاستقرار وعيوب الحبيبات، خاصة في تيارات الأفلام المغسولة أو المطبوعة بشكل خفيف.
يستخدم هذا الخط طريقة تحبيب ذات وجه قالب حلقي مائي، والتي تستخدم على نطاق واسع لإنتاج حبيبات البلاستيك الناعم PE و PP لأنها تدعم القطع المستقر وإنتاج الحبيبات بشكل موحد.
يرجى إرسال نوع المادة، ومستوى التلوث، ومستوى الرطوبة، ومستوى الطباعة، والإنتاج المستهدف بالكيلوجرام/ساعة، وحالة استخدام الكريات، ومعيار الطاقة المحلي حتى يمكن مطابقة البرغي الصحيح، والترشيح، وإعداد إزالة الغازات.
بناء خط إنتاج الأكياس البلاستيكية المناسب لمخلفاتك
أخبرنا بنوع مادة البولي إيثيلين أو البولي بروبيلين، ونسبة الرطوبة، ومستوى التلوث، ومستوى الطباعة، ومعدل الإنتاج المستهدف. سنوصي بتصميم خط القطع والضغط المناسب، ونظام ترشيح المواد المنصهرة، وتكوين عملية التكوير.