PE-PP-Folien-Recycling-Granuliersystem
Kutter-Kompaktierer Pelletieranlage für PE/PP-Film & Raffia
Eine Schneid- und Kompaktorgranulieranlage für PE- und PP-Folien mit niedriger Schüttdichte, Gewebesäcke, Vliesstoffreste und leichte flexible Abfälle. Integrierte Kompaktierung, Entgasung, Schmelzefiltration und Wasserringgranulierung wandeln lose Abfälle in dichte, wiederverwendbare Pellets mit gleichbleibender Ausbeute um.
Warum eine Cutter-Compactor-Granulier-Linie für lose Filmmüll funktioniert
Folien mit niedriger Dichte und Bast lassen sich nur schwer in einen Standardextruder einführen. Der Schneidkompaktor löst zunächst dieses Zuführungsproblem und stabilisiert anschließend den restlichen Granulierprozess.
Diese Cutter-Kompaktierlinie ist Teil unserer volle Palette von Kunststoffgranuliermaschinenjeder für verschiedene Arten von Futtertypen und Durchsatzanforderungen konzipiert.
Komprimierung wandelt lose Folie in stabiles Extrusionsfutter um
Der Schneidverdichter zerkleinert, mischt, erwärmt und verdichtet weiche Kunststoffabfälle, sodass der Extruder einen kontinuierlicheren und besser steuerbaren Materialfluss erhält.
Hochdurchsatz für die Recycling-Verarbeitung von weichem Kunststoff
Die typischen Modelle decken je nach Materialbeschaffenheit, Verschmutzungsgrad und Konfiguration Leistungsbereiche von etwa 150 kg/h bis 1200 kg/h ab.
Entlüftung verbessert die Pelletstabilität
Durch Vakuumentlüftung lassen sich Feuchtigkeit und flüchtige Stoffe entfernen, was insbesondere bei bedruckten Folien, leicht gewaschenem Material und gemischten flexiblen Abfallprodukten von Vorteil ist.
Schmelzfiltration schützt die Qualität der Pellets
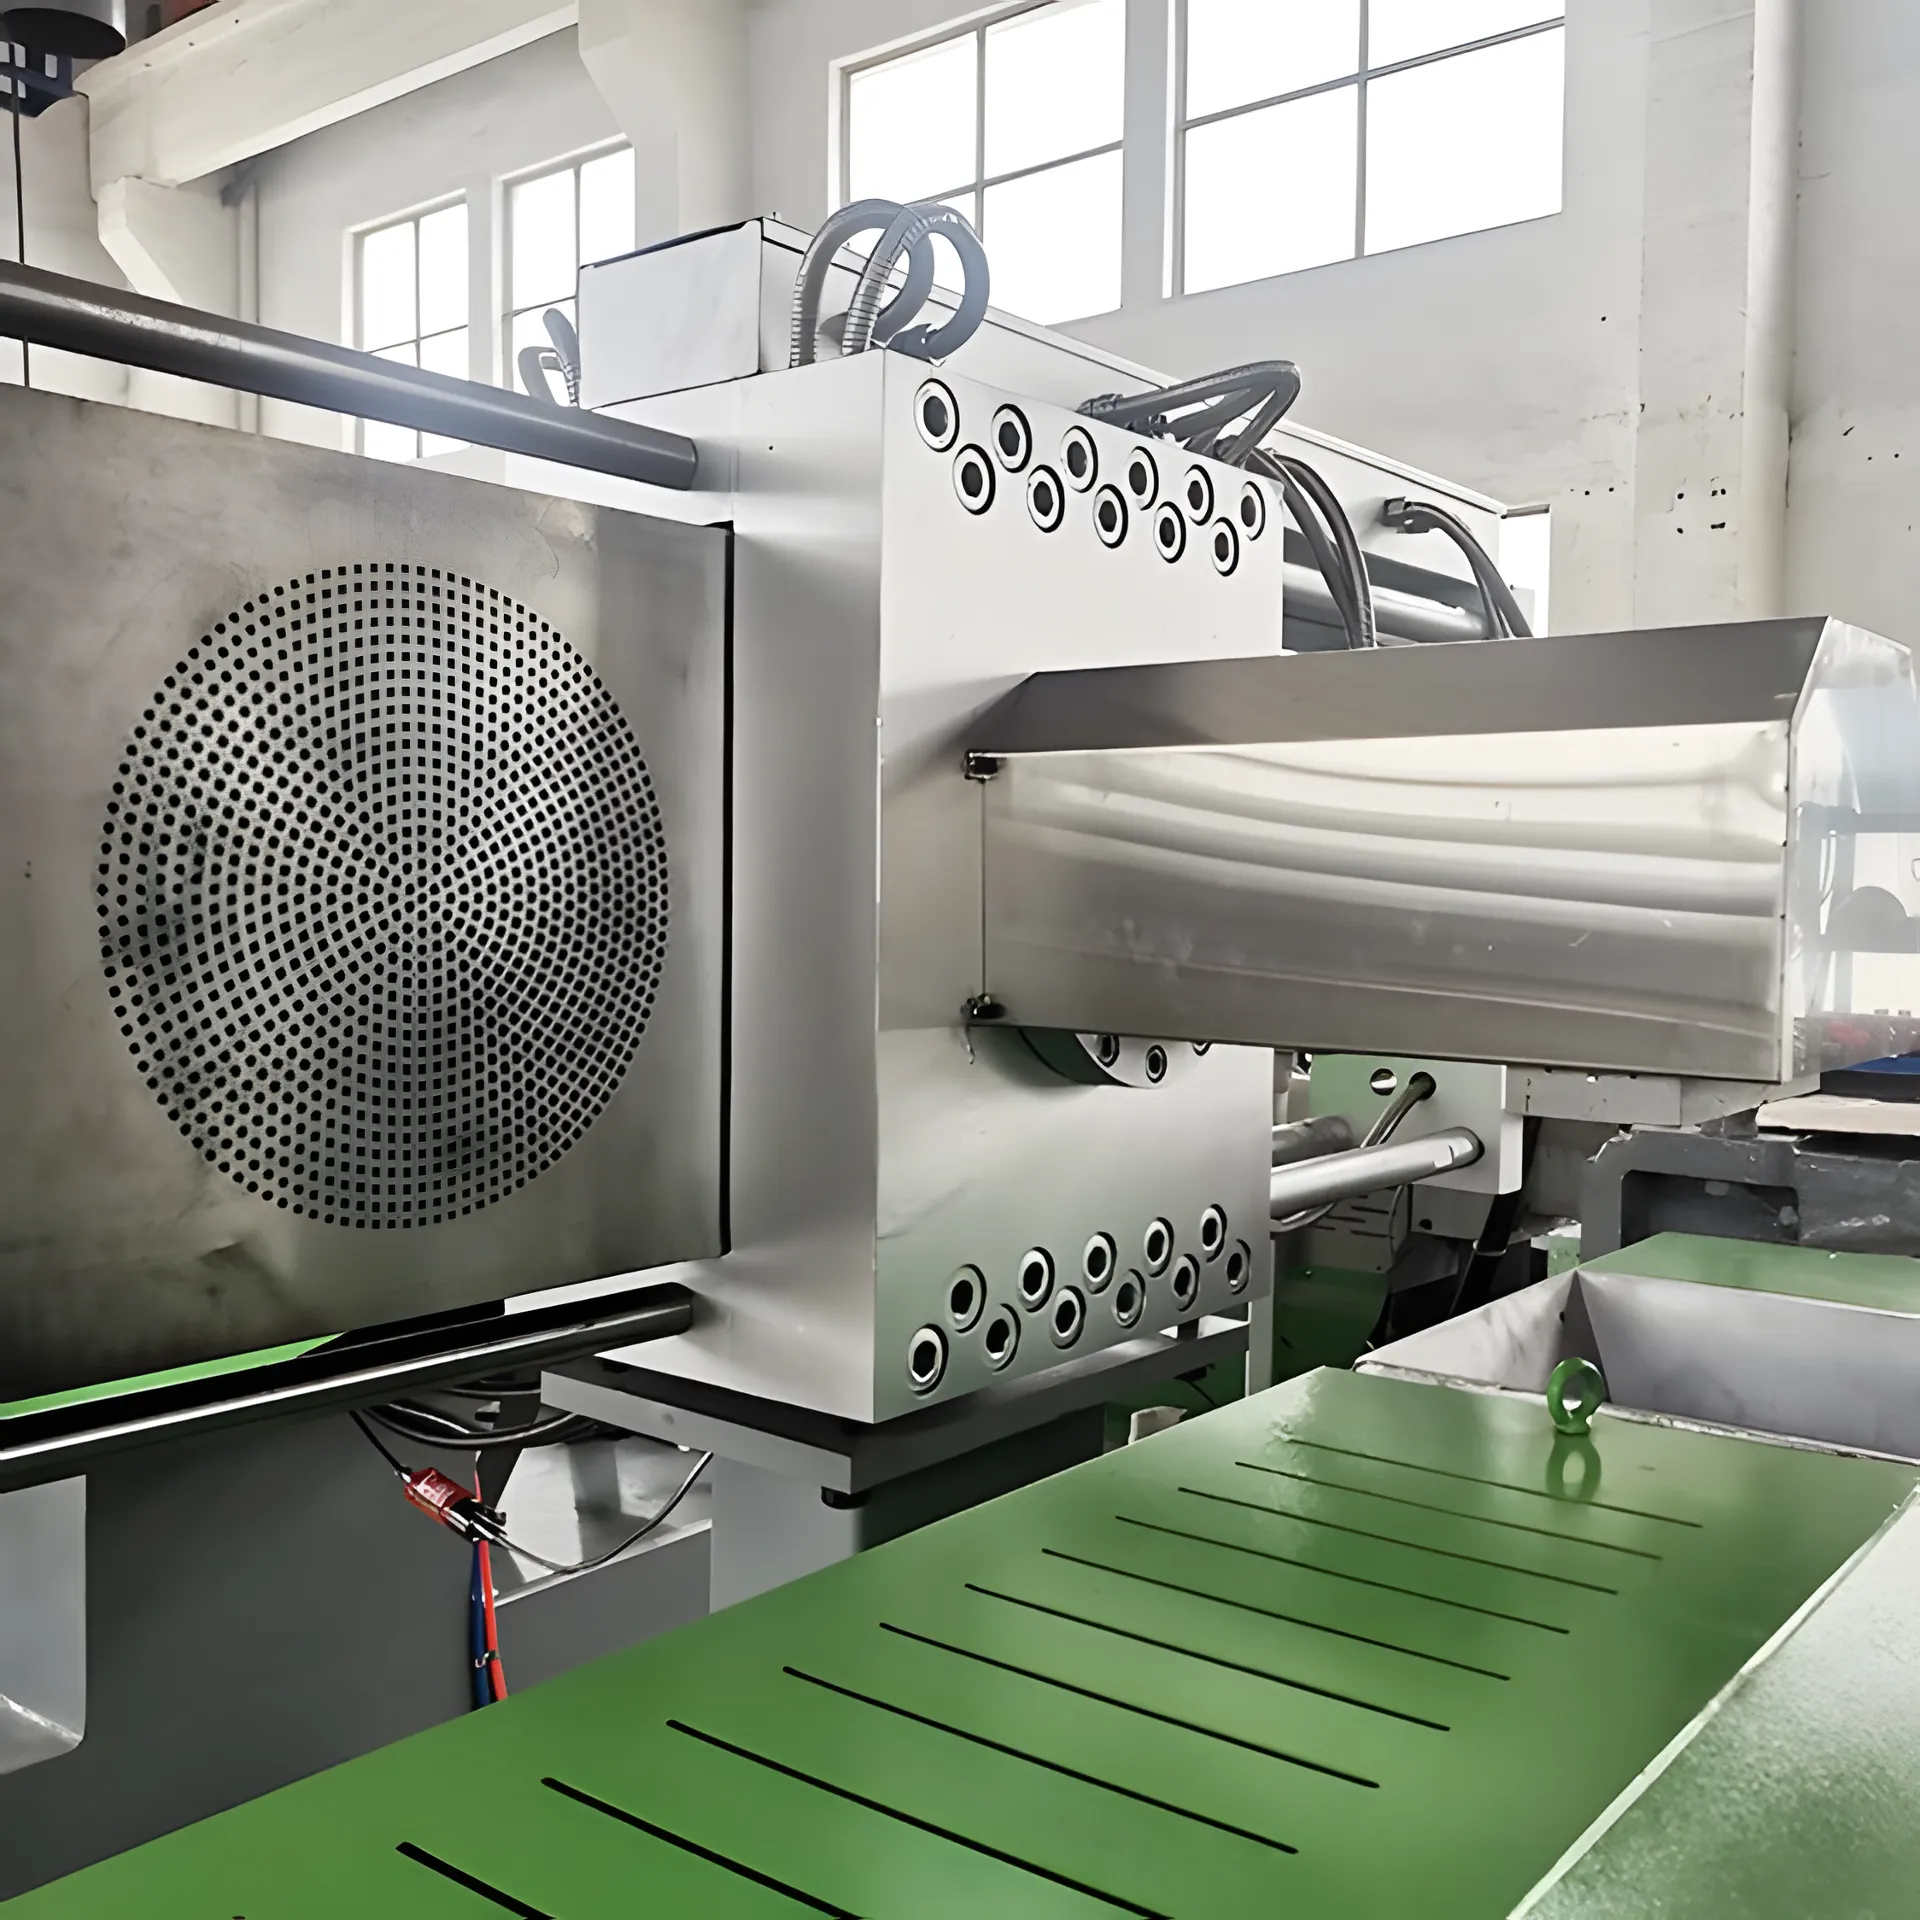
Schirmwechsel und Schmelzreinigungsstufen helfen, Restverunreinigungen vor dem Pellet-Schneiden zu entfernen, was die Pelletoptik und den Wiederverwendungswert verbessert.
Wasserring-Pelletisierung erzeugt einheitliche recycelte Pellets
Die Abfolge von Düsenschneiden und Pellettrocknung ist für die Weichkunststoffe PE und PP optimiert und gewährleistet eine stabile Pelletform, Dichte und Handhabungseigenschaften.
Konfigurierbar für Material und Zielprodukt
Die Schneckengröße, die Entgasungs-, Filtrations- und Pelletierabschnitte können an Ihre Zufuhrbedingungen, die Zielmenge in kg/h und die Anforderungen an die Pelletqualität angepasst werden.
Material- und Rohstoffbereich
Diese Granulieranlage ist für weiche Kunststoffströme mit niedriger Schüttdichte vorgesehen, die vor der stabilen Extrusion und Pelletbildung verdichtet werden müssen.
PE-Filmmüll
Verarbeitet HDPE, LDPE und LLDPE-Filmschrott aus Verpackungen, industriellen Abschnitten und flexiblen Recycling-Prozessen.
PP-Raffia- und Webtaschen
Geeignet für gewebte Säcke, Jumbo-Bag-Zuschnitte und Raffia-Abfälle, die von einer Vorverdichtung vor dem Einschmelzen profitieren.
Filmrollen und Kantenstreifen
Funktioniert gut bei Produktionskanten, Rollen und Reststücken, wo eine konstante Zufuhr für kontinuierliches Pelletieren erforderlich ist.
Landwirtschaftsfilm
Wird häufig für Gewächshaus- und Mulchfolien verwendet, nachdem diese gewaschen wurden und der Feuchtigkeits-, Schmutz- und Druckgrad in einen überschaubaren Bereich gebracht wurde.
Nichtwovelfaser- und Faserverschmutzungsabfall
Verarbeitet werden PP-Vliesstoffabfälle, Faserreste und ähnliche weiche, flexible Materialströme, bei denen die Verdichtung die Extrusionsstabilität verbessert.
Leicht bedrucktes flexibles Schrottpapier
Die Entgasung in zwei Zonen ist hilfreich, wenn das Futtermittel leichte Abdrücke oder flüchtige Restbestandteile enthält, die andernfalls die Pelletqualität beeinträchtigen würden.
Wie der Cutter-Compakter-Pelletier-Prozess läuft
Die Anlage ist so konzipiert, dass sie ein zentrales Problem Schritt für Schritt löst: die kontinuierliche Zufuhr von loser Folie, deren sauberes Einschmelzen und das anschließende Zerkleinern in wiederverwendbare Pellets.
Fördersystem mit Metallprüfer
Loose scrap wird zum Kompressor transportiert und eine optionale Metalldetektion hilft, den nachfolgenden Extrusionsprozess zu schützen.
Schneiden, Mischen und Komprimieren
Drehende Messer erzeugen Reibungswärme während des Zerkleinerens und Verdichtens des Films, was den Futterzustrom stabiler macht.
Extrudieren und Entgasen
Der Einzelschneckenextruder schmilzt und homogenisiert das Material, während Vakuumbereiche Feuchtigkeit und Volatile entfernen.
Die Schmelze filtrieren
Ein Schalttafelwechsler entfernt Restverunreinigungen, bevor das Schmelzmaterial die Düse erreicht und in den Pelletisierbereich gelangt.
Wasserring Pelletisierung und Trocknung
Das Düsenschneidsystem formt Pellets, die sofort gekühlt und anschließend getrocknet werden, um den Transport, die Verpackung und die Wiederverwendung zu erleichtern.
Fördersystem mit Metallprüfer
Loose scrap wird zum Kompressor transportiert und eine optionale Metalldetektion hilft, den nachfolgenden Extrusionsprozess zu schützen.
Schneiden, Mischen und Komprimieren
Drehende Messer erzeugen Reibungswärme während des Zerkleinerens und Verdichtens des Films, was den Futterzustrom stabiler macht.
Extrudieren und Entgasen
Der Einzelschneckenextruder schmilzt und homogenisiert das Material, während Vakuumbereiche Feuchtigkeit und Volatile entfernen.
Die Schmelze filtrieren
Ein Schalttafelwechsler entfernt Restverunreinigungen, bevor das Schmelzmaterial die Düse erreicht und in den Pelletisierbereich gelangt.
Wasserring Pelletisierung und Trocknung
Das Düsenschneidsystem formt Pellets, die sofort gekühlt und anschließend getrocknet werden, um den Transport, die Verpackung und die Wiederverwendung zu erleichtern.
Schneidkompressor-Pelletieranlage vs Standard-Einschnecken-Pelletieranlage
Die richtige Wahl hängt von der Schüttdichte und der Stabilität des Aufgabematerials ab. Folienabfälle erfordern in der Regel eine aufwändigere Voraufbereitung als starre Flocken oder verdichtetes Aufgabematerial.
| Entscheidungsfaktor | Schneidkompressorlinie | Standard-Schneckenpelletiermaschine |
|---|---|---|
| Beste Fütterungsart | lose Folie, Raffia, Gewebtaschen, und flexible Schreddelmüll mit niedriger Volumendichte | Dichtere Schuppen, Recyclat oder bereits stabilisierte Futterstoffe |
| Fütterungsgleichmäßigkeit | Der Kompressor verbessert die Futterkonsistenz vor der Extrusion | Schwächer bei sehr flauschigem oder bridgendem Filmaterial |
| Prozesskomplexität | Mehr integrierte Frontend-Vorbereitung in einer Linie | Einfacher, wenn das Material bereits für den Direktdruck geeignet ist |
| Typischer Anwendungsfall | Filmrecyclinganlagen und Pelletproduktion aus weichem Kunststoff | starre Schüttelkörner, saubere Recyclat oder Materialströme mit niedriger Vorbereitung |
| Pellet-Qualitätskontrolle | Kompaktion, Entgasung, Filtration und Wasserwalzschneiden arbeiten zusammen, um den Ausgang zu stabilisieren | Beeinhaltet mehr die Einheitlichkeit der eingehenden Futter |
Kapazität und Modelle
Die Auswahl der Schneid- und Verdichtungsanlagen der ML-Serie zur Pelletierung erfolgt anhand des Verdichtungsvolumens, der Motorleistung, des Schneckendurchmessers, des L/D-Verhältnisses und der angestrebten Stundenleistung für weiche Kunststoffe wie PE-/PP-Folien, Beutel, Raffia und Gewebe.
| Modell | Kompaktierer Volumen | Motorleistung | Schneckendurchmesser | L/D-Verhältnis | Kapazität |
|---|---|---|---|---|---|
| ML85-100 | 300 l | 37-45 kW | 85 mm | 28-33:1 | 150-200 kg/h |
| 100 mm | 10:1 | ||||
| ML100-120 | 500 l | 55-75 kW | 100 mm | 28-33:1 | 250-350 kg/h |
| 120 mm | 10:1 | ||||
| ML130-150 | 800 l | 90-110 kW | 130 mm | 28-33:1 | 400-550 kg/h |
| 150 mm | 10-12:1 | ||||
| ML150-160 | 950 l | 110-132 kW | 150 mm | 28-33:1 | 500-650 kg/h |
| 160 mm | 12:1 | ||||
| ML160-180 | 1100 l | 110-132 kW | 160 mm | 28-33:1 | 700-900 kg/h |
| 180 mm | 12:1 | ||||
| ML180-200 | 1100 l | 160-185 kW | 180 mm | 28-33:1 | 900-1200 kg/h |
| 200 mm | 12:1 |
Hinweis: Die Parameter sind Richtwerte und können je nach Beschaffenheit des Ausgangsmaterials, den Filtrationsanforderungen, den Qualitätszielen für die Pellets und der Anlagenkonfiguration angepasst werden.
Maschinenschau
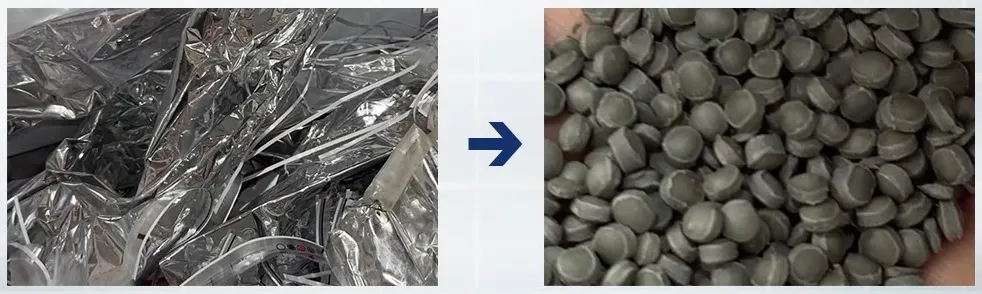
Wichtige Ansichten der Schmelzefiltration, der fertigen Pellets und des gesamten Prozessablaufs, die in Schneidkompaktor-Pelletieranlagen verwendet werden.
Beobachten Sie die Pelletieranlage im Betrieb
Sehen Sie, wie Folienreste verdichtet, geschmolzen, gefiltert und zu einem wiederverwendbaren PE- oder PP-Granulatstrom pelletiert werden.
Technische FAQs
Schnelle Antworten auf die Fragen, die Käufer normalerweise stellen, bevor sie eine Schneid- und Komprimiermaschine für die Pelletieranlage wählen
Ein Schneidkompaktor-Granuliergerät kombiniert einen Verdichtungsschneider mit einem Extruder, sodass lose Folienreste zuerst verdichtet, dann geschmolzen, gefiltert und in einem kontinuierlichen System pelletiert werden können.
Typische Materialien sind LDPE, LLDPE, HDPE-Folie, PP-Folie, Gewebesäcke, Bast, Vliesstoffreste, Kantenabschnitte, Folienrollen und leicht bedruckte flexible Abfälle.
Durch Entgasung werden Feuchtigkeit und flüchtige Bestandteile aus der Schmelze entfernt, wodurch Blasenbildung, Geruch, Instabilität und Pelletfehler reduziert werden, insbesondere bei gewaschenen oder leicht bedruckten Folienströmen.
Diese Anlage verwendet ein Wasserringdüsen-Granulierverfahren, das bei der Herstellung von PE- und PP-Weichkunststoffgranulat weit verbreitet ist, da es ein stabiles Schneiden und einen gleichmäßigen Granulatausstoß ermöglicht.
Bitte senden Sie uns Ihre Materialart, den Verschmutzungsgrad, den Feuchtigkeitsgrad, den Druckgrad, die angestrebte Ausbringungsmenge in kg/h, den Anwendungsfall für die Pellets und den lokalen Stromstandard, damit wir die richtige Schnecke, Filtration und Entgasungsanlage zusammenstellen können.
Bauen Sie die richtige Filmpelletieranlage für Ihre Schrott
Teilen Sie uns bitte Ihre PE- oder PP-Materialart, den Feuchtigkeitsgehalt, den Verschmutzungsgrad, die Druckgenauigkeit und den angestrebten Durchsatz mit. Wir empfehlen Ihnen dann die passende Konfiguration für Schneid- und Kompaktorlinie, Schmelzefiltration und Granulierung.