Choosing the best blades for plastic recycling is one of the most critical decisions affecting operational uptime, maintenance costs, and flake quality. In high-throughput plastic size-reduction systems — including shredders, granulators, and crushers — the right blade steel balances wear resistance, impact toughness, edge geometry, and heat treatment to suit your specific feedstock.
Whether processing clean PET bottle flake, abrasive post-consumer film, or high-impact purgings, this engineering guide compares the primary tool steels (SKD-11, D2, DC53, and 55SiCr) and provides practical maintenance rules to maximize blade lifespan and reduce costly downtime.
Quick Selection: Which Plastic Recycling Blade Should You Choose?
The “hardest” blade is not always the best choice. In recycling facilities, excessive hardness often leads to catastrophic edge chipping under tramp metal or heavy shock loads. A recycling plant needs the right balance of wear resistance, toughness, edge geometry, and heat treatment for its feedstock.
- Clean PET, HDPE, and PP: د2 أو SKD-11 usually gives strong wear resistance at a controlled cost when the feed is clean and magnetic separation happens before crushing.
- Mixed Rigid Scrap & Purgings: دي سي 53 is often better for purgings, thick sprues, and hard lumps because it handles repeated impact and edge chipping significantly better than standard D2.
- Film, Raffia & Woven Bags: د2 أو SKD-11 works for clean film, while dirty post-consumer film needs stricter sharpening intervals and better washing or screening.
- Shock-Loaded Coarse Cutting: 55سيليكون والكروم suits large knives and low-speed coarse shredding where toughness and fatigue resistance matter more than maximum edge life.
The Four Primary Blade Steels We Supply: D2 vs. SKD-11 vs. DC53 vs. 55SiCr
Plastic recycling knives usually fail through dulling, edge chipping, cracking, or mounting-hole wear. Steel grade matters, but heat treatment and knife geometry decide whether that steel performs as expected. For the metallurgy behind these grades — carbide structure, heat treatment, and why DC53 steel behaves differently from D2 — the table below summarizes the key trade-offs:
| مادة | الدور النموذجي | Key Strength | القيود | الأنسب لك |
|---|---|---|---|---|
| SKD-11 | Cold-work tool steel (JIS standard close to D2 family) | مقاومة عالية للتآكل وثبات الأبعاد | قد تتعرض الرقاقة للتلف في حالة التعرض لصدمة شديدة | البلاستيك النظيف، رقائق الزجاجات، الخردة الصلبة |
| د2 | High-carbon, high-chromium tool steel (AISI) | مقاومة ممتازة للتآكل مقارنة بالسعر | صلابة أقل مقارنة بالفولاذ المقاوم للصدمات | شفرات آلات التقطيع العامة وسكاكين الكسارات |
| دي سي 53 | Modified cold-work steel (higher toughness D2 upgrade) | Better toughness than D2 while keeping high hardness (60–62 HRC) | ارتفاع تكلفة الشراء | البلاستيك المختلط، بقايا التصريف، الكتل الصلبة، المواد الأولية المتسخة |
| 55سيليكون والكروم | فولاذ مرن مخصص لتحمل أحمال الصدمات العالية | صلابة جيدة ومقاومة جيدة للإجهاد | مقاومة تآكل أقل مقارنةً بـ D2 أو DC53 | السكاكين الكبيرة، آلات التقطيع بطيئة السرعة، التقطيع الخشن |
| كربيد / مطلي | حل خاص لمشاكل التآكل | عمر تشغيلي أطول في ظروف التشغيل الكاشطة | قد يتعرض للكسر في حالة عدم استقرار التغذية أو عند التعرض لصدمات شديدة | التيارات المملوءة بالزجاج أو بالمعادن أو شديدة الكشط |
Note: Material names vary by region. For reference, Sverker 21 is listed in the D2 / SKD 11 family, and general tool steel classifications describe D-series steels as high-carbon, high-chromium cold-work steels.
اختر فولاذ الشفرات بناءً على المادة الخام، وليس بناءً على الاسم وحده
The same steel can perform differently in PET bottles, dirty film, purgings, or tire rubber. Start with the material stream and failure mode before changing blade grade:
- PET & HDPE Containers: يعمل D2 أو SKD-11 بشكل جيد عندما تكون المواد الواردة نظيفة، كما أن إزالة المعادن في المرحلة السابقة تحمي الكسارة.
- Film & Raffia: يمكن التعامل مع الطبقة النظيفة بسهولة؛ أما الرمل والتراب والرطوبة فتقصر من عمر الشفرة بسرعة وتتطلب فحصًا أكثر دقة.
- Rigid Purgings: يُعد طراز DC53 خيارًا جديرًا بالاهتمام عندما تتكسر الشفرات نتيجة الصدمات بدلاً من التآكل الطبيعي.
- Tire & Rubber: غالبًا ما تكون المتانة أكثر أهمية من الصلابة القصوى، لأن الشقوق قد تتسبب في تلف الدوار والشاشة.
هندسة الشفرة، والمعالجة الحرارية، والصلابة
قد تتعرض الشفرة عالية الصلابة للفشل المبكر إذا لم تتناسب فجوة القطع أو زاوية الحافة أو عزم دوران البرغي أو سرعة الدوار مع خصائص المادة.
- زاوية الخطاف: تتميز الخطافات القوية بقدرتها على سحب الأغشية الرقيقة والزجاجات المجوفة بسهولة أكبر، لكنها قد تخترق بقوة مفرطة في حالة بقايا التصريف السميكة.
- Relief Angle: إن انخفاض الارتفاع عن سطح الشفرة يؤدي إلى زيادة الاحتكاك والحرارة؛ أما ارتفاعه الزائد فيضعف حافة الشفرة وقد يؤدي إلى تسريع حدوث التشققات.
- Knife Clearance: تساعد المسافة الضيقة بين الأجزاء على تحسين جودة القطع، لكن سوء المحاذاة قد يؤدي إلى تكسر شفرات الدوار والشفرات الثابتة بسرعة.
- Heat Treatment: Many plastic recycling blades run around 56–62 HRC, but the target depends on steel grade, blade size, and feedstock.
Blade Maintenance: Sharpening, Rotation, and Replacement Rules
Blade maintenance should follow operating signals, not guesswork. Track output rate, amperage, particle size, dust, vibration, and blade temperature:
| Signal / Symptom | سبب المحتمل | إجراءات تصحيح |
|---|---|---|
| يرتفع الحمل على المحرك بينما ينخفض الناتج | شفرات غير حادة أو شاشة مسدودة | Inspect cutting edges, screen, and rotor clearance |
| More fines, dust, or melted powder | Blades rubbing rather than cutting clean | Sharpen blades, adjust clearance, and inspect screen opening |
| جزيئات كبيرة غير متساوية الحجم | Broken edge or excessive knife gap | Stop machine and inspect rotor and fixed knives |
| شظايا زوايا الشفرة | الصدمات، أو التلوث بالمعادن، أو الصلابة المفرطة | Improve upstream metal removal; consider DC53 or geometry change |
| تكرر ارتخاء البراغي | Vibration, worn knife seats, or incorrect torque | افحص أسطح التثبيت واستبدل أدوات التثبيت التالفة |
توافق الشفرات مع خط إعادة التدوير بأكمله
A blade set lasts longer when upstream feeding, metal removal, washing, rotor design, and screen sizing work together:
- إعادة تدوير زجاجات PET: مواءمة شفرات الكسارة مع نظام إزالة الملصقات وكشف المعادن والغسيل الموجود في مرحلة ما قبل المعالجة في نظام إعادة تدوير زجاجات البولي إيثيلين تيريفثاليت.
- Film Recycling: تتطلب الأفلام المتسخة والرافية معالجة مسبقة مستقرة في خط تقطيع وتكثيف الأفلام من البولي بروبيلين/البولي إيثيلين.
- Granulators & Crushers: تصميم الدوار، وحجم الشاشة، وفتحة التغذية في آلة تقطيع البلاستيك أو الكسارة يمكن أن يكون له نفس الأهمية التي تتمتع بها درجة الصلب.
- Knife Grinding: أن مبراة سكاكين أوتوماتيكية helps recycling plants control sharpening records, blade parallelism, and replacement timing.
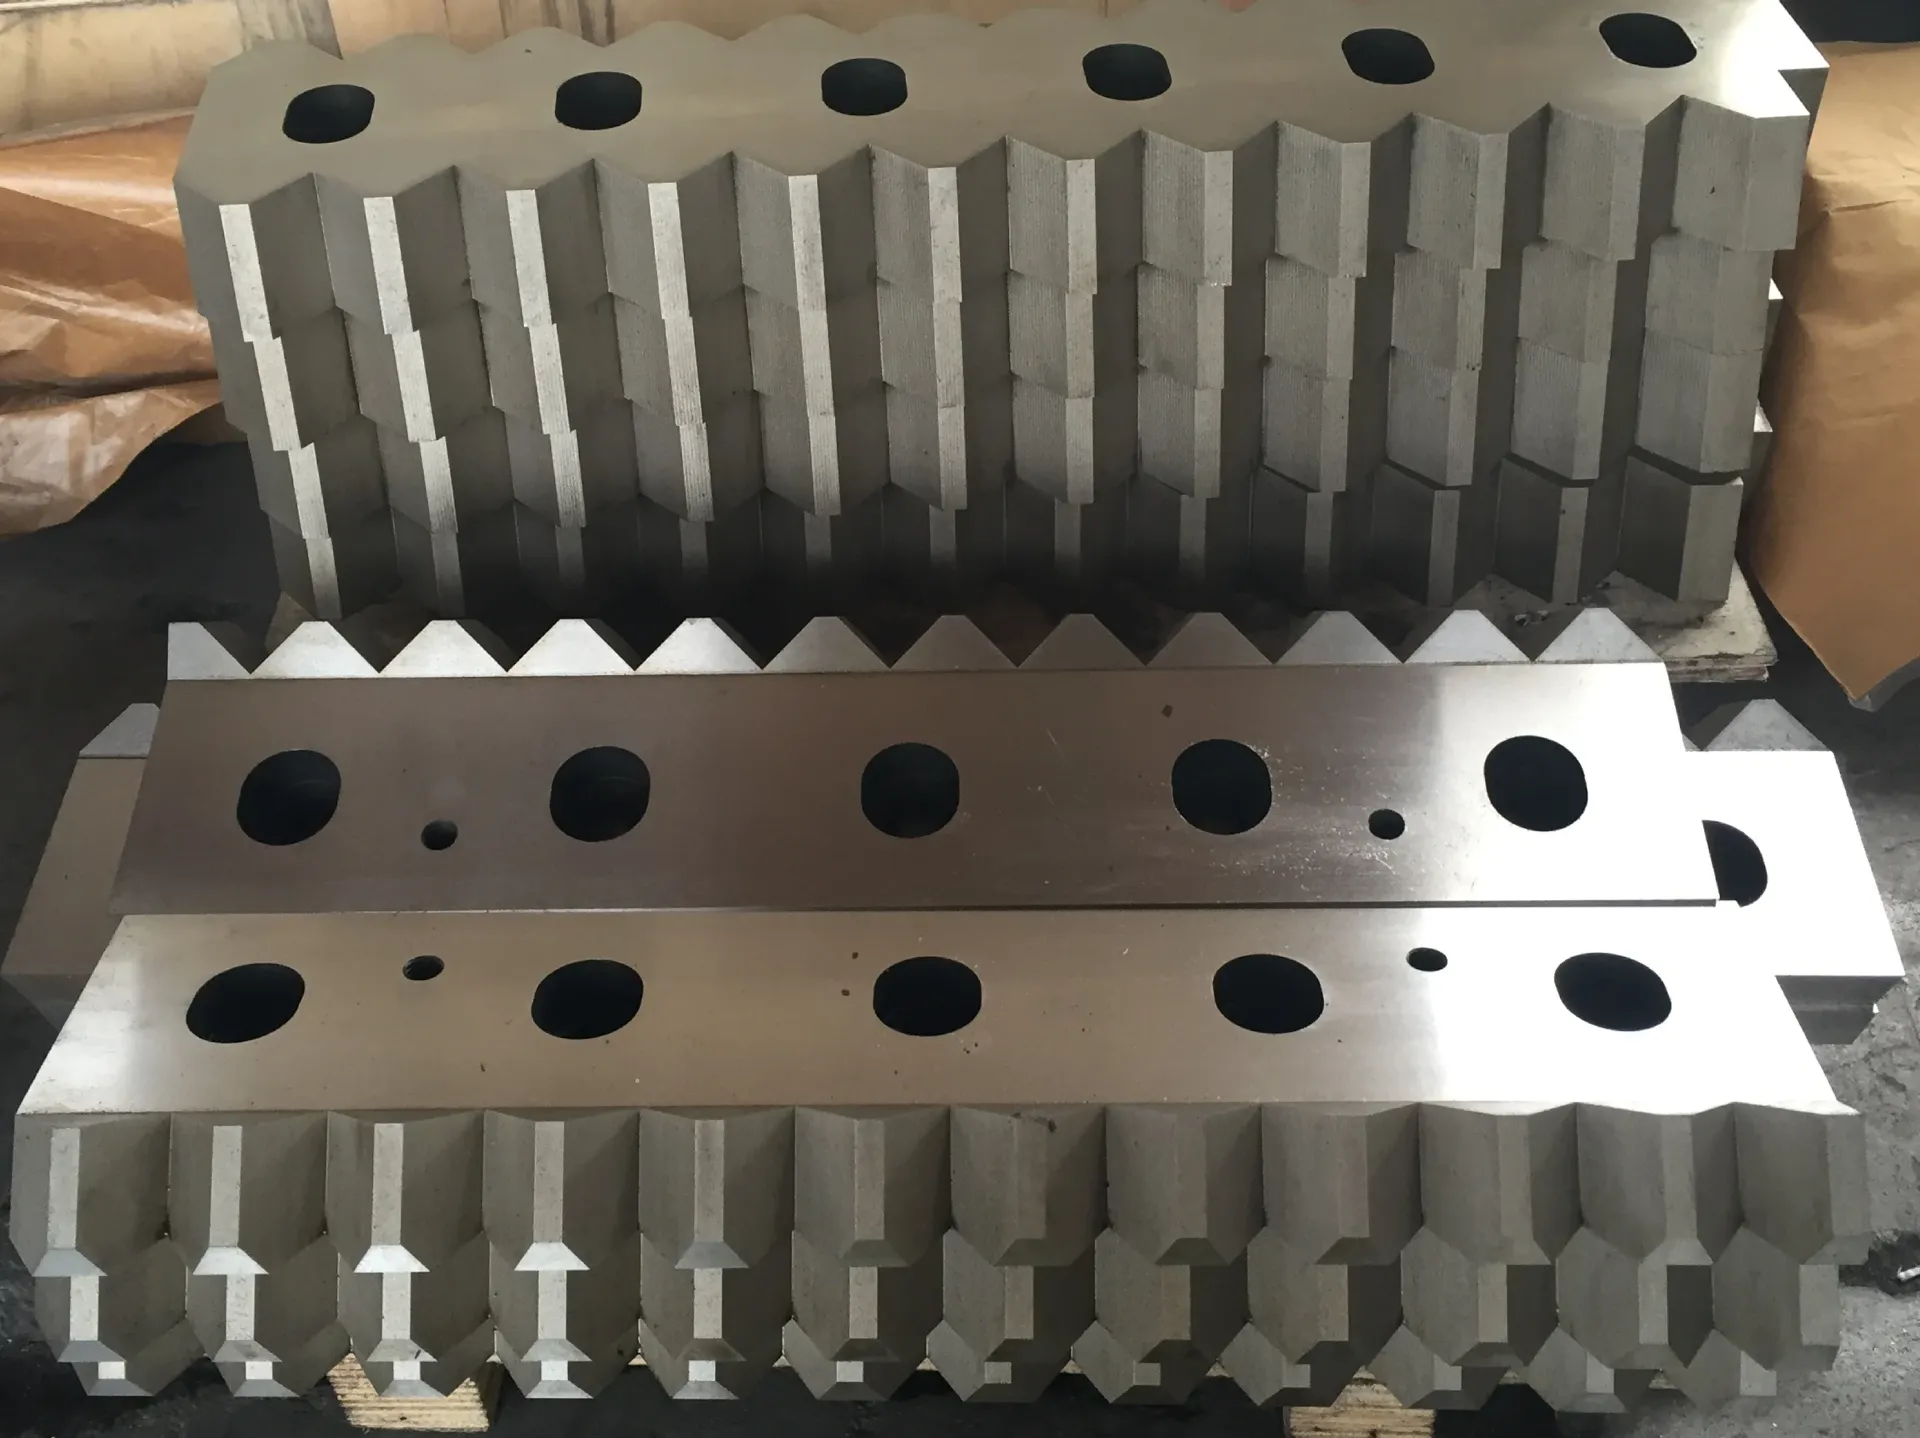
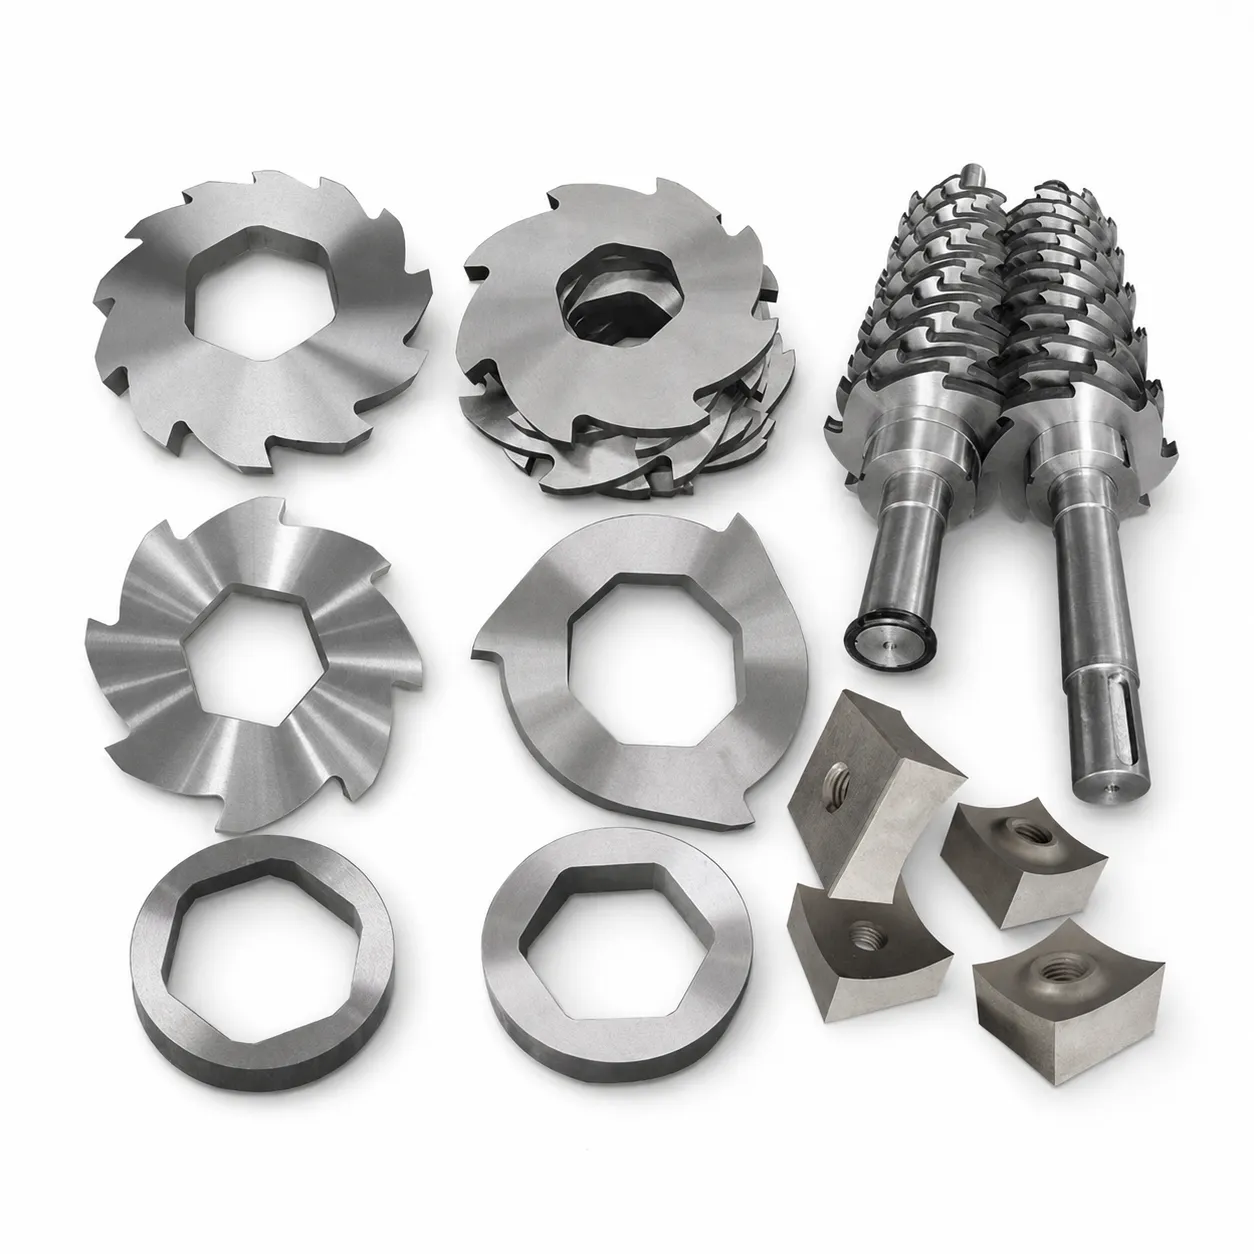
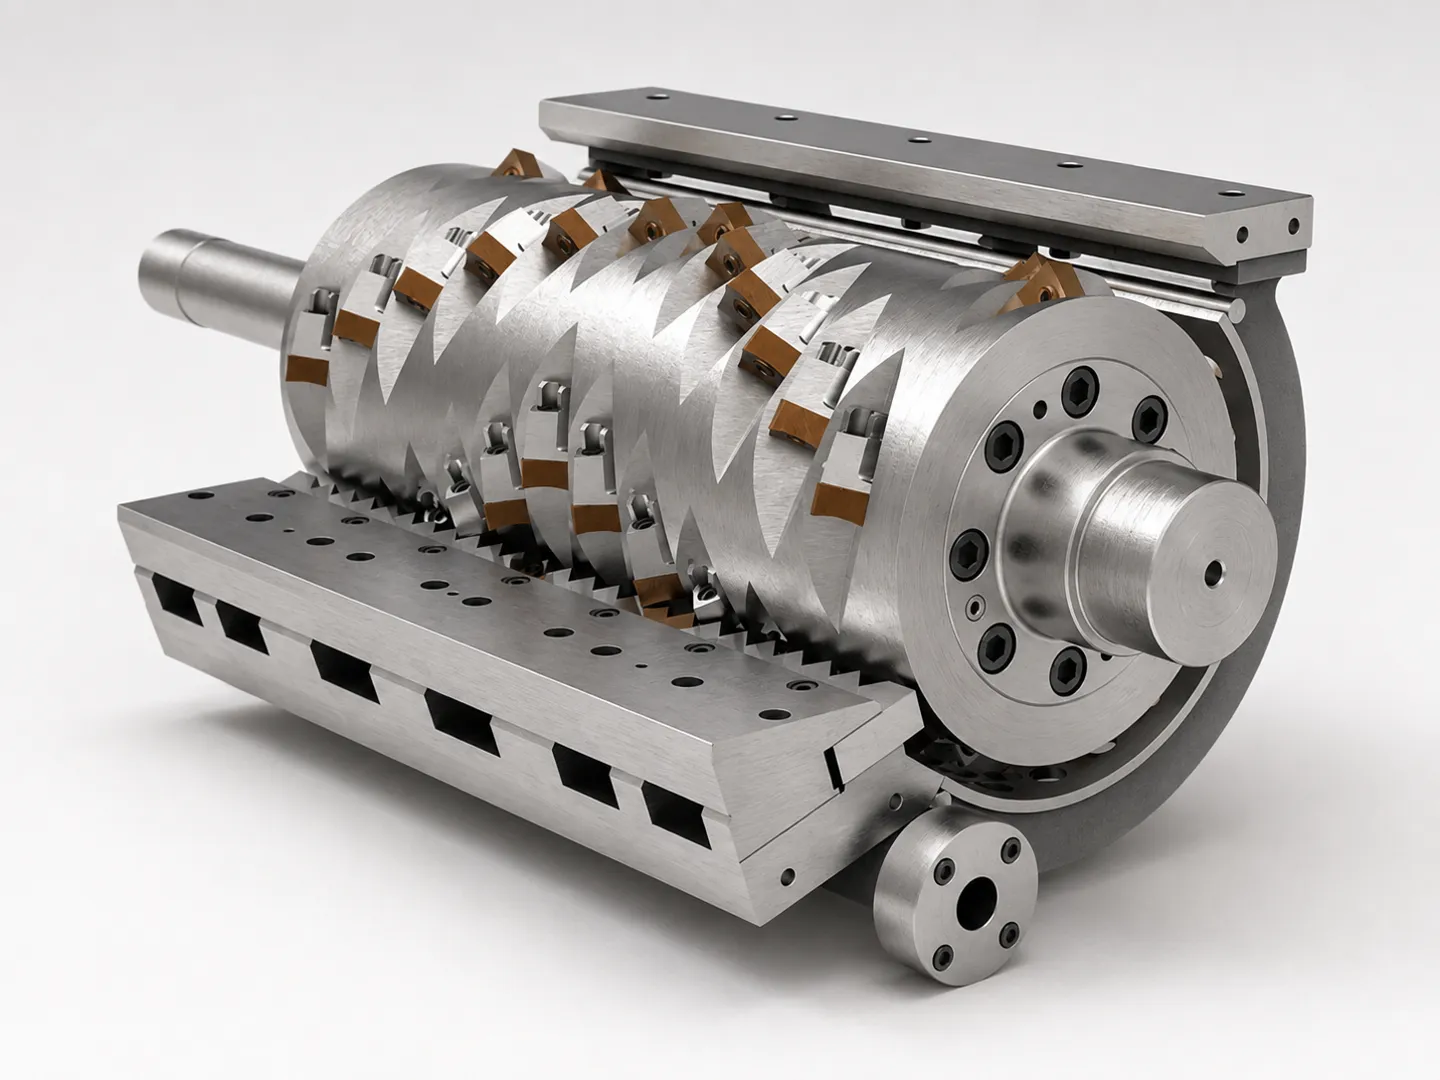
Product Gallery: Shredder Blades and Rotor Shafts
Reference views of shredder rotor knives, stationary bed blades, and heavy-duty rotor assemblies used in industrial plastic size-reduction machinery:
الأسئلة الشائعة
ما هي أفضل مادة لتصنيع الشفرات المستخدمة في إعادة تدوير البلاستيك؟
بالنسبة لإعادة تدوير البلاستيك العامة والنظيفة، عادةً ما يكون D2 أو SKD-11 هو الخيار الأكثر عملية لأنه يوفر مقاومة قوية للتآكل بتكلفة محكومة. أما بالنسبة للمواد الخام الكاشطة أو التي تتعرض لصدمات شديدة، فغالبًا ما يكون DC53 هو الخيار الأنسب لأنه يتعامل بشكل أفضل مع التكسر.
هل DC53 أفضل من D2 بالنسبة لشفرات آلات التقطيع؟
يُعد طراز DC53 أفضل من طراز D2 عندما تتعرض الشفرة لصدمات متكررة، أو لمواد بلاستيكية مختلطة، أو كتل صلبة، أو تلوث خفيف. ولا يزال طراز D2 مناسبًا لخردة البلاستيك النظيفة حيث يكون التآكل أكثر أهمية من الأحمال الصدمية.
ما هي درجة الصلابة التي يجب أن تتمتع بها شفرات آلات تقطيع البلاستيك؟
Many plastic shredder and crusher blades run around 56–62 HRC after heat treatment. The right target depends on the steel, blade size, cutting geometry, and feedstock; pushing hardness too high can increase cracking risk.
كم مرة يجب شحذ شفرات إعادة تدوير البلاستيك؟
قد تعمل التطبيقات الخاصة بالأغشية النظيفة أو رقائق الزجاجات لمئات الساعات قبل الحاجة إلى الشحذ، في حين أن الأغشية المتسخة أو الأكياس المنسوجة أو الإطارات أو البلاستيك المملوء بالزجاج قد تحتاج إلى الصيانة في وقت أقرب بكثير. قم بتتبع حمل المحرك وحجم الجسيمات ومعدل الإنتاج لتحديد الفاصل الزمني.
هل يمكن إصلاح شفرات آلات التقطيع القديمة أو إعادة شحذها؟
نعم. يمكن إعادة شحذ العديد من شفرات آلات التقطيع والكسارات عدة مرات إذا كانت فتحات التثبيت، والسماكة، وهندسة الحواف لا تزال ضمن حدود التفاوت المسموح به. استبدل الشفرات التي بها شقوق، أو تآكل شديد، أو تآكل غير متساوٍ يؤدي إلى تغيير فجوة القطع.
هل تحتاج إلى مساعدة في اختيار الشفرات البديلة؟
يرجى إرسال طراز الآلة، ورسم الشفرة، وصور المواد الخام، وحجم الإنتاج المستهدف. يمكن لشركة Energycle مساعدتك في اختيار مادة الشفرة، ودرجة صلابتها، وهندسة حافتها، وخطة شحذها بما يتناسب مع خط إعادة التدوير الخاص بك.
