빠른 선택
어떤 플라스틱 재활용 칼날을 선택해야 할까요?
플라스틱 재활용에 가장 적합한 블레이드는 반드시 가장 단단한 블레이드인 것은 아닙니다. 재활용 공장은 원료에 맞춰 내마모성, 인성, 날 형상 및 열처리 간의 적절한 균형을 갖춘 블레이드가 필요합니다.
청정 PET, HDPE, PP
D2 또는 SKD-11은 원료가 깨끗하고 분쇄 전에 금속 분리 과정이 이루어지는 경우, 비용 효율성을 유지하면서 뛰어난 내마모성을 제공합니다.
혼합 경질 스크랩
DC53은 표준 D2보다 반복적인 충격과 모서리 파손에 더 잘 견디기 때문에 퍼징, 두꺼운 스프루 및 단단한 덩어리를 처리하는 데 더 적합합니다.
필름, 라피아, 직조 봉투
D2 또는 SKD-11은 깨끗한 필름에 적합하며, 오염된 소비 후 필름의 경우 더 엄격한 연마 주기와 더 철저한 세척 또는 선별이 필요합니다.
충격 부하 절단
55SiCr은 내마모성과 피로 저항성이 최대 날 수명보다 더 중요한 대형 공구나 저속에서의 거친 가공 작업에 적합합니다.
날 스틸 선택
제공하는 네 가지 날 스틸
플라스틱 재활용 날은 보통 날이 가라지거나 가장자리가 씻기거나 파괴되거나, 고정홀의 닳음으로 인해 고장 나는 경우가 많습니다. 스틸 등급이 중요하지만, 열처리와 날의 지형이 그 스틸이 예상대로 성능을 발휘하는지 결정합니다. 이 등급의 금속학적 배경 - carbide 구조, 열처리, 그리고 왜 DC53 스틸은 D2와 다르게 행동합니다 — 우리의 플라스틱 재활용 날 스틸 가이드를 참조하세요.
| 재료 | 주요 업무 | 1. 재료 및 출력 | 한정 | 최적의 적합성 |
|---|---|---|---|---|
| SKD-11 | D2 계열에 가까운 냉간 가공 공구강 | 높은 내마모성 및 치수 안정성 | 강한 충격 시 파손될 수 있음 | 청정 플라스틱, 병 조각, 경질 스크랩 |
| 디2 | 고탄소·고크롬 공구강 | 고객님ꜘ서 평가하신 내용에 대해 감사드릝니다. 해당 제품의 우수한 마모 저항성은 경쟁력 있는 가격대와 양호한 성능의 조화를 잘 보여주는 사례입니다. | 내충격강보다 인성이 낮음 | 일반 파쇄기 블레이드 및 크러셔 나이프 |
| DC53 | 변형 냉간 가공강 | D2보다 더 나은 내구성을 유지하면서 좋은 단단도를 유지 | 고가의 구매 비용 | 혼합 플라스틱, 풀링, 단단한 덩어리, 오염된 원료 |
| 55SiCr | 고 충격 부하를 위한 스프링 스틸 | 좋은 내구성과 피로 저항성 | D2나 DC53보다 낮은 마모 저항성 | 대형 칼날, 저속 파쇄기, 거친 절단 |
| 카본/ 코팅 | 특수 마모 해결책 | 마모성 작업에서 더 긴 수명 | 원료가 불안정하거나 충격이 크면 취약 | 유리 채운, 광물 채운, 매우 마모성이 높은 흐름 |
모바일에서 표 전체를 보려면 가로로 스와이프하세요.
재료 이름은 지역에 따라 다름. 참고로, Sverker 21은 D2/SKD 11 가족에 포함되어 있음, 그리고 일반 도구 강 분류 D 시리즈 강철을 고탄소, 고 크롬 콜드 워크 강철로 설명합니다.
적용 매칭
피드스톡에 따라 칼날 강철을 선택하세요. 이름만으로는 충분하지 않습니다.
같은 강철도 PET 병, 오염된 필름, 풀링, 타이어 라ubber에서는 다르게 성능을 발휘할 수 있습니다. 칼날 등급을 변경하기 전에 원료 흐름과 실패 모드를 확인하세요.
PET & HDPE Containers
원료가 깨끗하고 상류 공정에서 금속 제거를 통해 분쇄기를 보호하는 경우, D2 또는 SKD-11 소재가 적합합니다.
Film & Raffia
깨끗한 필름은 처리하기 쉽지만 모래·흙·수분은 블레이드 수명을 급격히 단축시키므로 더욱 철저한 검사가 필요합니다.
경질 퍼징
칼날이 정상적으로 마모되기보다 충격으로 이가 깨지는 경우 DC53을 고려할 가치가 있습니다.
Tire & Rubber
단단함보다는 내구성이 로터와 스크린에 발생하는 균열을 방지하는 데 훨숙히 더 중요합니다.
PET & HDPE Containers
깨끗한 병 및 용기 스크랩에는 D2 또는 SKD-11을 사용하십시오.
Film & Raffia
칼날 강종을 의심하기 전에 오염과 수분을 관리하세요.
경질 퍼징
충격에 의한 치핑이 주요 고장 모드인 경우에는 DC53을 사용하십시오.
Tire & Rubber
내충격성과 로터 보호 기능을 우선적으로 반영하십시오.
엔지니어링 고려 사항
블레이드 형상, 열처리 및 경도
절단 간격, 날 각도, 볼트 토크 또는 로터 속도가 소재에 맞지 않으면 고경도 블레이드라도 조기에 고장 날 수 있습니다.
후크 각도
단단한 폐플라스틱 원료는 강력한 훅이 있어도 쉽게 처리되지 않습니다.
이완각
단차가 너무 적으면 마찰과 발열이 즌가합니다. 단차가 너지면 가장자리가 약해져 균열이 생기는 속도가 빨라질 수 있습니다.
나이프 간극
간극이 좁을수록 절단 품질은 향상되지만, 정렬이 불량하면 로터 나이프와 고정 나이프가 빠르게 파손될 수 있습니다.
열처리
단면적이 작은 블레이드의 경우 강철 등급과 브렌드에 딺라 56~62 HRC 정도가 일밄적입니다. 단면적이 큰 뎃블렠드의 경우 그보다 더 놌은 경도를 요구합니다.
유지
날 갈기, 회전 및 교체 규칙
블레이드 유지보수는 추측이 아닌 작동 신호를 기반으로 수행해야 합니다. 생산량, 전류, 입자 크기, 분진, 진동 및 블레이드 온도를 모니터링하십시오.
| Signal | 가능한 원인 | 행동 |
|---|---|---|
| 출력은 감소하는 반면 모터 부하는 증가합니다. | 날이 무뎌진 블레이드 또는 막힌 스크린 | 가장자리, 스크린 및 로터 간극을 점검하십시오. |
| 더 많은 미세 입자 또는 분말 | 절단보다는 마찰을 일으키는 블레이드 | 날을 갈고, 간극을 조정하며, 스크린 크기를 확인하십시오. |
| 크기가 불규칙한 입자 | 날이 부러졌거나 나이프 간격이 잘못됨 | 로터와 고정식 나이프를 정지시킨 후 점검하십시오. |
| 블레이드 모서리 칩 | 충격, 금속 오염 또는 과도한 경도 | 금속 제거 성능을 개선하십시오. DC53 사용 또는 형상 변경을 고려하십시오. |
| 반복되는 볼트 풀림 | 진동, 마모된 시트, 또는 잘못된 토크 | 장착면을 점검하고 손상된 체결 부품을 교체하십시오. |
모바일에서 표 전체를 보려면 가로로 스와이프하세요.
관련 선택 페이지
블레이드는 전체 재활용 라인에 맞게 선택되어야 한습니다.
전단 공급, 금속 제거, 세척, 로터 설계 및 스크린 규격이 서로 잘 맞을수록 칼날 세트의 수명이 길어집니다.
PET 병 재활용
분쇄기 블레이드는 상류 공정의 라벨 제거, 금속 탐지 및 세척 레이아웃과 일치해야 합니다. PET 보틀 재활용 시스템.
필름 재활용
오염된 필름과 라피아는 안정적인 전처리가 필요합니다. PP/PE 필름 쪼개기와 밀도화 라인.
과립기 및 분쇄기
로터 설계, 스크린 크기 및 투입구 크기는 플라스틱 분쇄기 또는 크러셔 이는 강종만큼이나 중요할 수 있습니다.
나이프 연마
안 자동 칼날 분쇄기 이는 공장에서 날카롭게 연마한 기록과 교체 시기를 관리하는 데 도움이 됩니다.
제품 갤러리
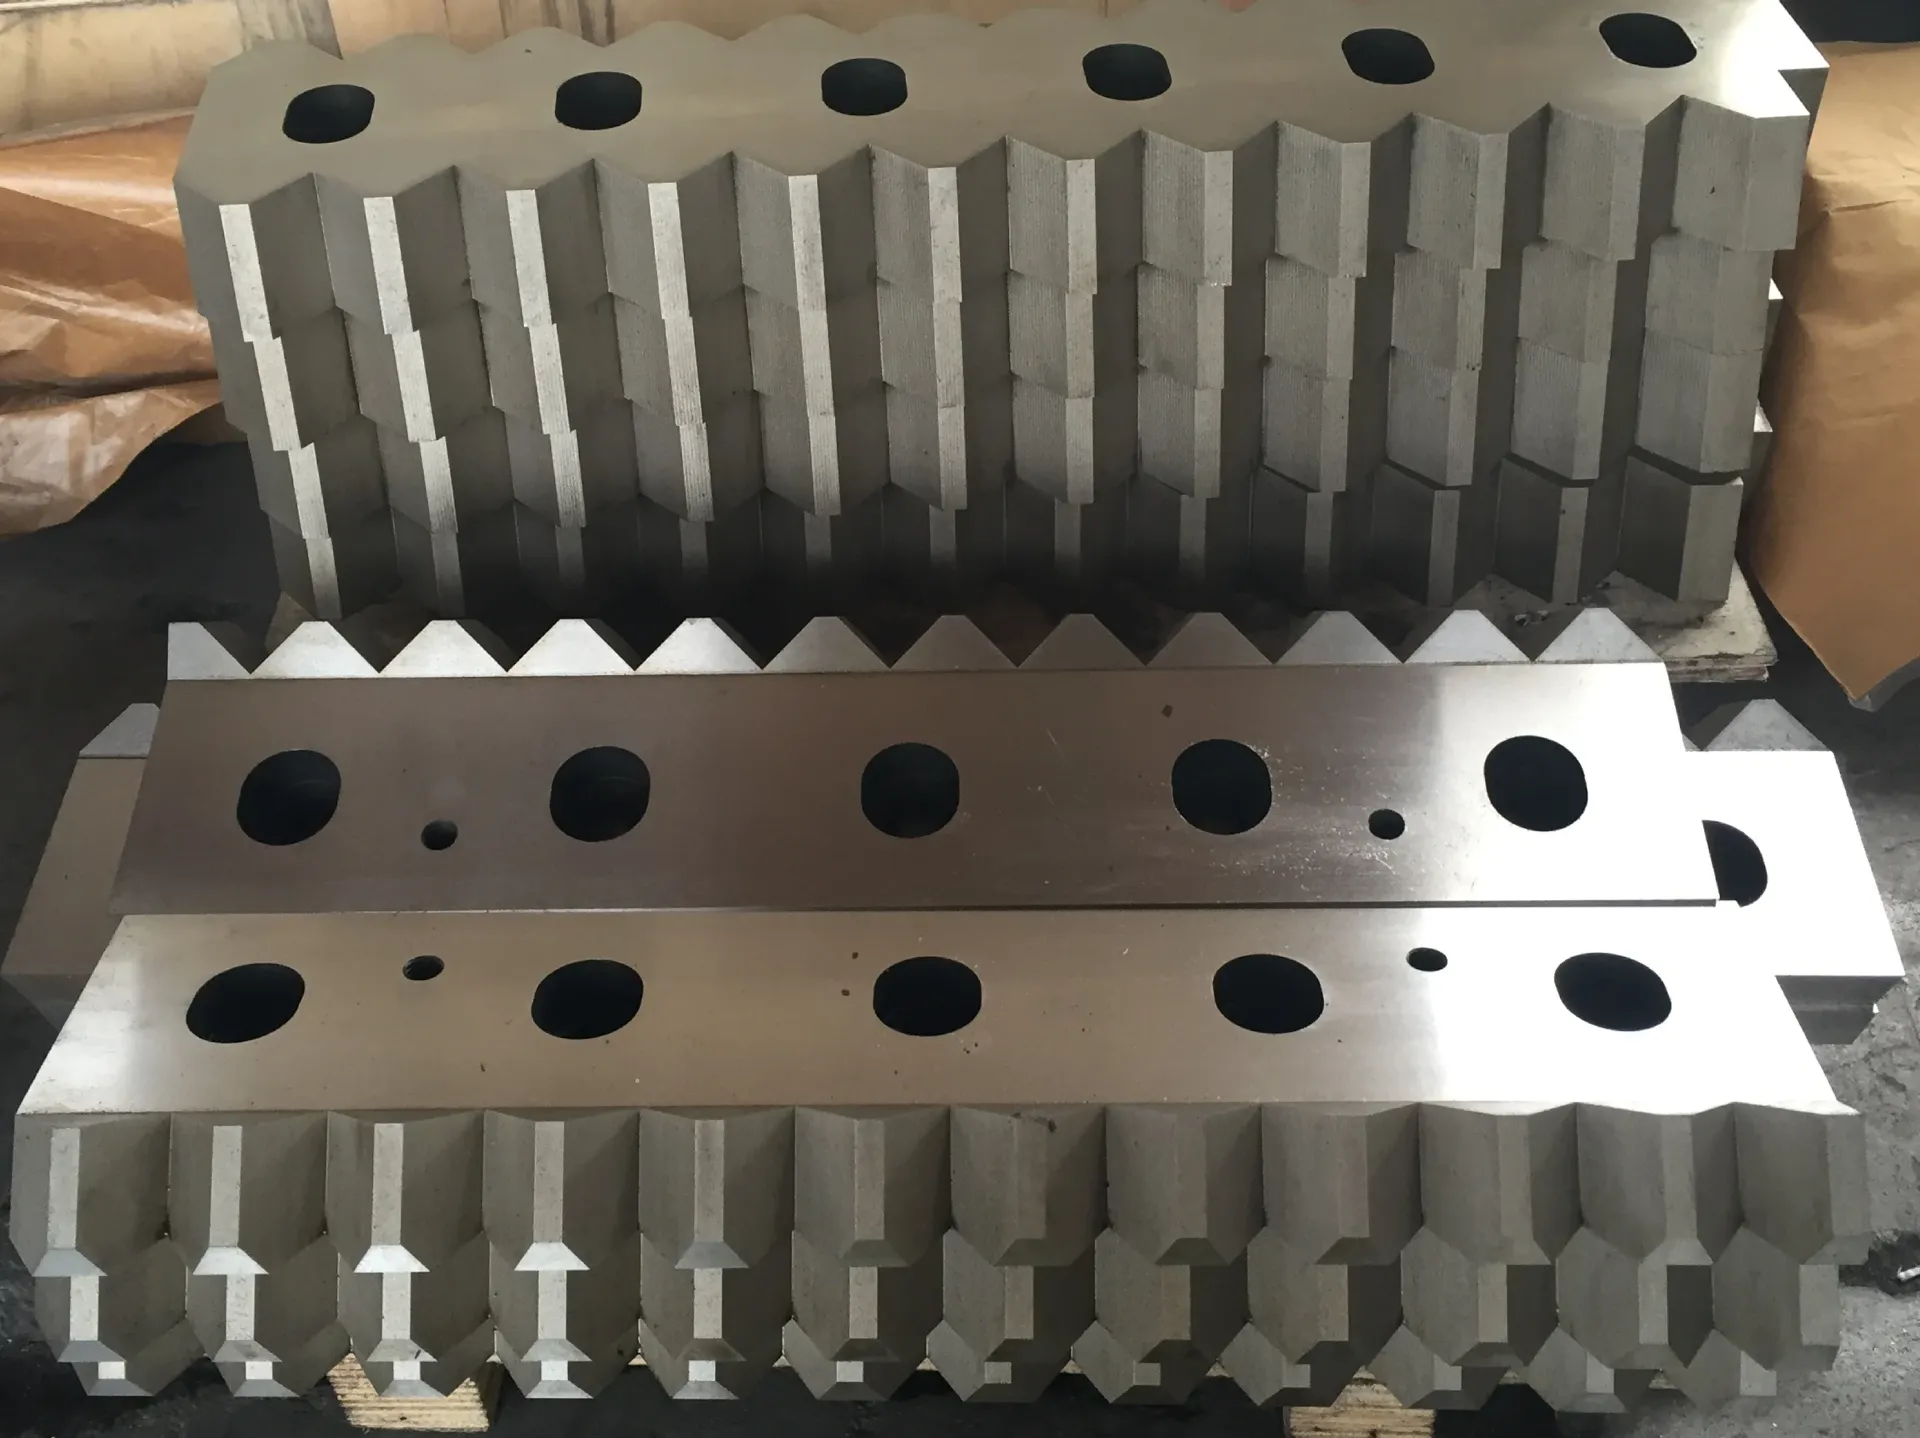
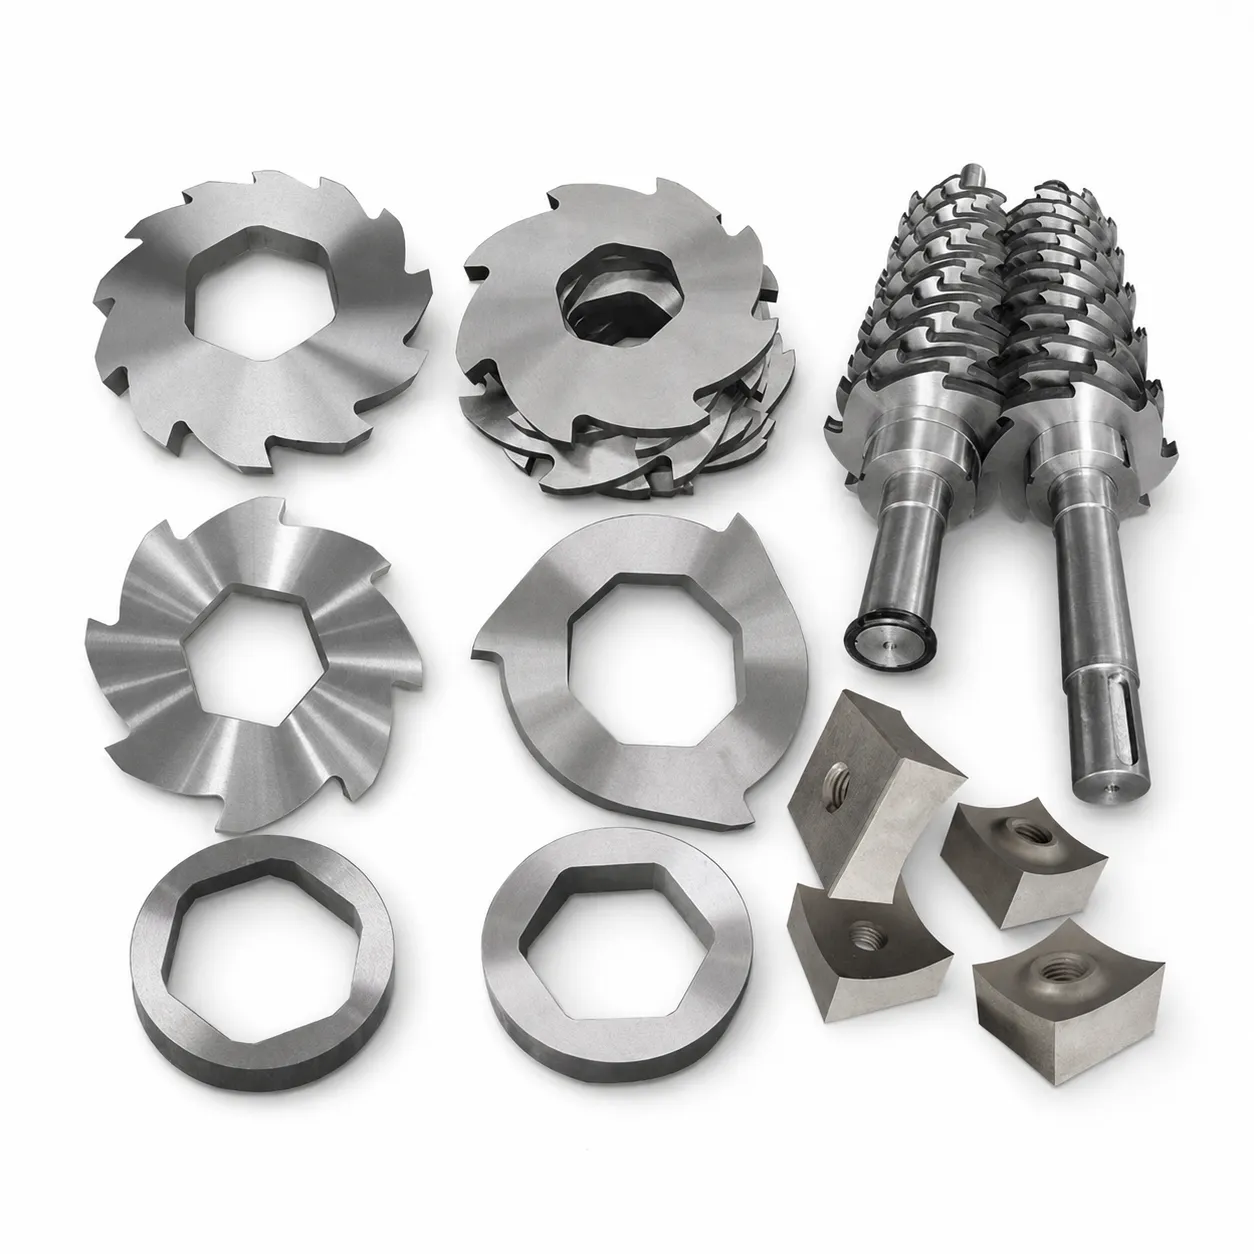
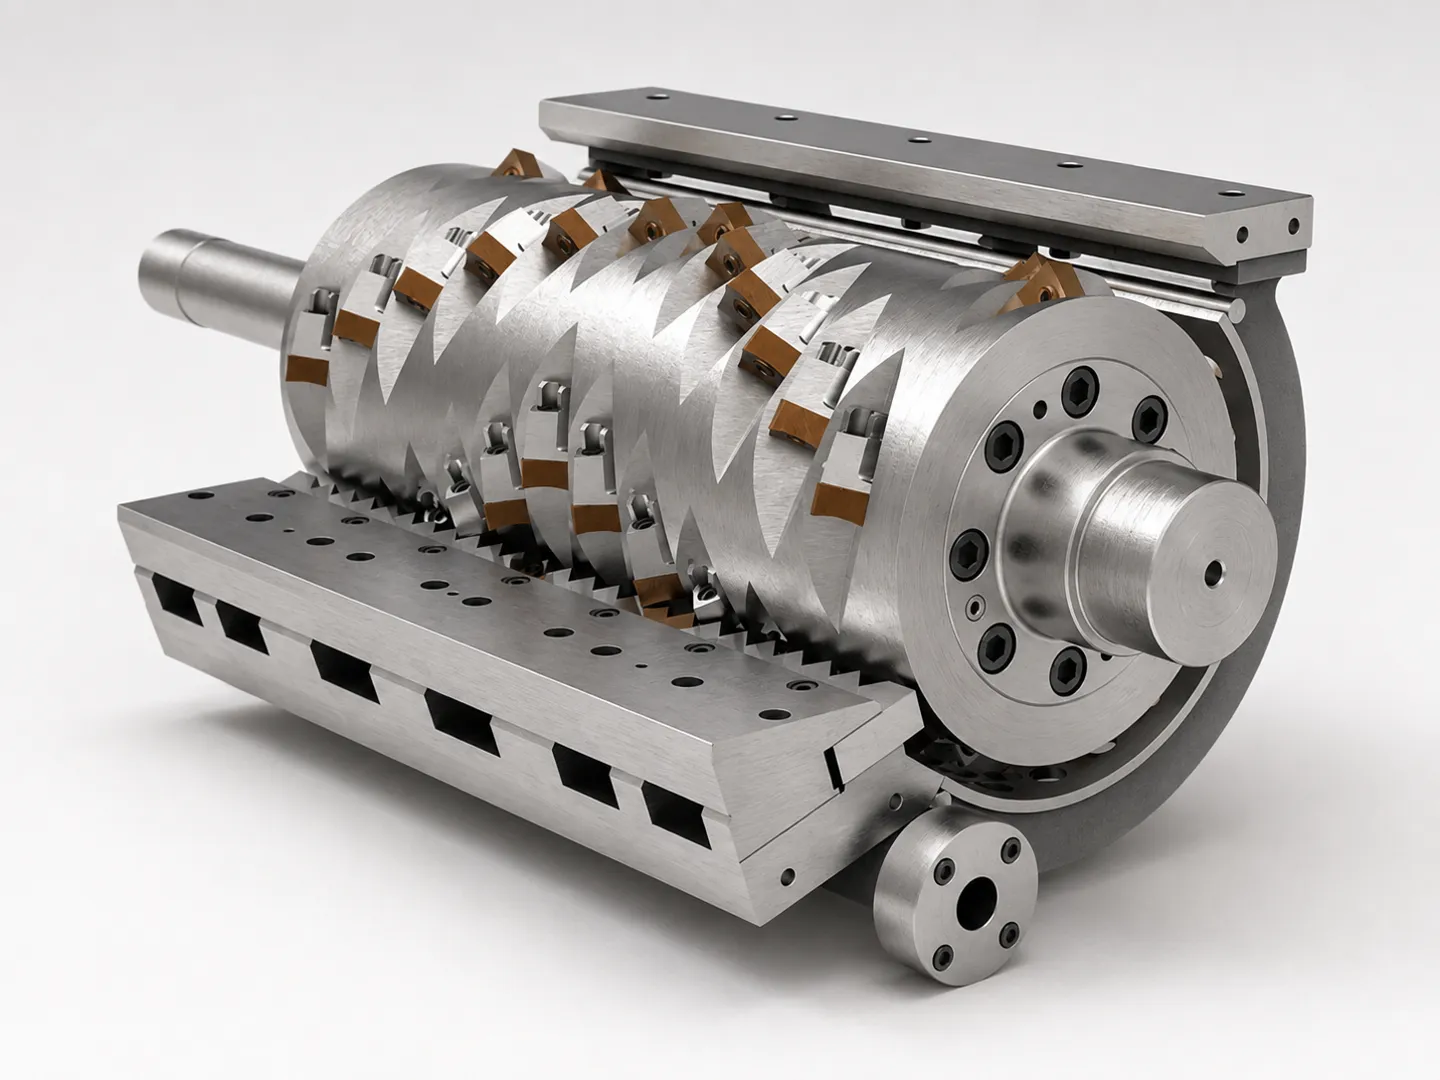
파쇄기 블레이드와 루터 샤프트
플라스틱 재활용 크기 줄이기 장비에서 사용되는 파쇄기 블레이드와 주 샤프트의 참고 사진.
자주 묻는 질문(FAQ)
플라스틱 재활용 날 질문
슈레더, 크러셔 및 과립기 칼날 소재를 비교하는 유지보수 팀과 구매 담당자를 위한 실무 답변
일반적인 플라스틱 재활용의 경우, D2 또는 SKD-11이 통제된 비용으로 뛰어난 내마모성을 제공하기 때문에 대개 가장 실용적인 선택입니다. 마모성이 강하거나 충격이 심한 원료의 경우, DC53이 치핑 현상을 더 잘 견디기 때문에 더 적합할 수 있습니다.
블레이드가 반복적인 충격, 혼합 플라스틱, 단단한 덩어리 또는 경미한 오염에 노출되는 경우 DC53이 D2보다 더 적합합니다. 충격 하중보다 마모가 더 중요한 깨끗한 플라스틱 스크랩의 경우 D2를 사용하는 것이 여전히 타당합니다.
많은 플라스틱 분쇄기 및 크러셔 블레이드는 열처리 후 약 56~62 HRC의 경도를 보입니다. 적절한 목표 경도는 강재, 블레이드 크기, 절삭 형상 및 원료에 따라 달라지며, 경도를 지나치게 높이면 균열 위험이 증가할 수 있습니다.
깨끗한 필름이나 병 조각의 경우 연마 없이도 수백 시간 동안 가동될 수 있는 반면, 오염된 필름, 직조 봉투, 타이어 또는 유리 섬유가 함유된 플라스틱은 훨씬 더 빨리 유지보수가 필요할 수 있습니다. 모터 부하, 입자 크기 및 생산량을 추적하여 유지보수 주기를 설정하십시오.
네. 장착 구멍, 두께 및 날 형상이 허용 오차 내에 있으면 파쇄기·분쇄기 블레이드는 여러 번 재연마할 수 있습니다. 균열·심각한 부식·절단 간격을 변화시키는 불균일한 마모가 있는 블레이드는 교체하십시오.
날 선택에 도움이 필요하신가요?
귀하의 기계 모델, 날 레이아웃, 원료 사진, 목표 출력 크기를 보내주세요. Energycle는 귀하의 재활용 라인에 맞는 날 재료, 단단도, 가장자리 지형, 각질 계획을 매칭해 드립니다.
레이아웃 및 고정 패턴 확인
로터와 고정 날 매칭