Choosing the best blades for plastic recycling is one of the most critical decisions affecting operational uptime, maintenance costs, and flake quality. In high-throughput plastic size-reduction systems — including shredders, granulators, and crushers — the right blade steel balances wear resistance, impact toughness, edge geometry, and heat treatment to suit your specific feedstock.
Whether processing clean PET bottle flake, abrasive post-consumer film, or high-impact purgings, this engineering guide compares the primary tool steels (SKD-11, D2, DC53, and 55SiCr) and provides practical maintenance rules to maximize blade lifespan and reduce costly downtime.
Quick Selection: Which Plastic Recycling Blade Should You Choose?
The “hardest” blade is not always the best choice. In recycling facilities, excessive hardness often leads to catastrophic edge chipping under tramp metal or heavy shock loads. A recycling plant needs the right balance of wear resistance, toughness, edge geometry, and heat treatment for its feedstock.
- Clean PET, HDPE, and PP: D2 vagy SKD-11 usually gives strong wear resistance at a controlled cost when the feed is clean and magnetic separation happens before crushing.
- Mixed Rigid Scrap & Purgings: DC53 is often better for purgings, thick sprues, and hard lumps because it handles repeated impact and edge chipping significantly better than standard D2.
- Film, Raffia & Woven Bags: D2 vagy SKD-11 works for clean film, while dirty post-consumer film needs stricter sharpening intervals and better washing or screening.
- Shock-Loaded Coarse Cutting: 55SiCr suits large knives and low-speed coarse shredding where toughness and fatigue resistance matter more than maximum edge life.
The Four Primary Blade Steels We Supply: D2 vs. SKD-11 vs. DC53 vs. 55SiCr
Plastic recycling knives usually fail through dulling, edge chipping, cracking, or mounting-hole wear. Steel grade matters, but heat treatment and knife geometry decide whether that steel performs as expected. For the metallurgy behind these grades — carbide structure, heat treatment, and why DC53 steel behaves differently from D2 — the table below summarizes the key trade-offs:
| Anyag | Tipikus alkalmazás | Key Strength | Korlátozás | Legjobb illeszkedés |
|---|---|---|---|---|
| SKD-11 | Cold-work tool steel (JIS standard close to D2 family) | Kiváló kopásállóság és méretstabilitás | Erős ütés hatására a chip megsérülhet | Tiszta műanyagok, palackdarabok, merev műanyaghulladék |
| D2 | High-carbon, high-chromium tool steel (AISI) | Az árához képest kiváló kopásállóság | Alacsonyabb szilárdság, mint az ütésálló acéloknál | Általános aprító- és darálókés |
| DC53 | Modified cold-work steel (higher toughness D2 upgrade) | Better toughness than D2 while keeping high hardness (60–62 HRC) | Magasabb beszerzési költség | Kevert műanyag, tisztítási maradékok, kemény csomók, szennyezett alapanyag |
| 55SiCr | Rugóacél nagy ütésterheléshez | Jó szilárdság és fáradásállóság | Alacsonyabb kopásállóság, mint a D2 vagy a DC53 esetében | Nagy méretű kések, alacsony fordulatszámú aprítógépek, durva aprítás |
| Keményfém / Bevonatos | Speciális kopásgátló megoldás | Hosszabb élettartam kopásnak kitett körülmények között | Törékeny, ha az adagolás nem egyenletes vagy az ütközés erős | Üvegszálas, ásványi anyaggal töltött vagy erősen koptató anyagáramok |
Note: Material names vary by region. For reference, Sverker 21 is listed in the D2 / SKD 11 family, and general tool steel classifications describe D-series steels as high-carbon, high-chromium cold-work steels.
A pengéacél kiválasztásánál a nyersanyagot vegye figyelembe, ne csupán a nevet
The same steel can perform differently in PET bottles, dirty film, purgings, or tire rubber. Start with the material stream and failure mode before changing blade grade:
- PET & HDPE Containers: A D2 vagy az SKD-11 jól működik, ha az adagolt anyag tiszta, és a törőgépet az előzetes fémeltávolítás védi.
- Film & Raffia: A tiszta fólia könnyen kezelhető; a homok, a sár és a nedvesség gyorsan lerövidíti a penge élettartamát, és alaposabb ellenőrzést igényel.
- Rigid Purgings: A DC53-at érdemes fontolóra venni, ha a pengék nem a szokásos kopás miatt, hanem ütközés következtében repednek meg.
- Tire & Rubber: A szívósság gyakran fontosabb, mint a rendkívüli keménység, mivel a repedések károsíthatják a rotort és a szitát.
A penge geometriája, hőkezelése és keménysége
Egy nagy keménységű penge akkor is korán tönkremehet, ha a vágási rés, a vágóél szöge, a csavarok meghúzási nyomatéka vagy a rotor fordulatszáma nem felel meg az anyagnak.
- Horogszög: Az agresszív kampók könnyebben kihúzzák a puha fóliákat és az üreges palackokat, de a vastagabb hulladékdarabokba túl mélyen is belemarnak.
- Relief Angle: A túl kicsi domborulat fokozza a dörzsölődést és a hőtermelést; a túl nagy domborulat pedig gyengíti az élt, és felgyorsíthatja a repedés kialakulását.
- Knife Clearance: A szűk hézag javítja a vágás minőségét, de a rossz beállítás miatt a rotor- és a rögzített kések gyorsan megsérülhetnek.
- Heat Treatment: Many plastic recycling blades run around 56–62 HRC, but the target depends on steel grade, blade size, and feedstock.
Blade Maintenance: Sharpening, Rotation, and Replacement Rules
Blade maintenance should follow operating signals, not guesswork. Track output rate, amperage, particle size, dust, vibration, and blade temperature:
| Signal / Symptom | Lehetséges Oka | Korrekciós lépés |
|---|---|---|
| A motor terhelése nő, miközben a teljesítmény csökken | Tompa pengék vagy eltömődött szűrő | Inspect cutting edges, screen, and rotor clearance |
| More fines, dust, or melted powder | Blades rubbing rather than cutting clean | Sharpen blades, adjust clearance, and inspect screen opening |
| Nagy, egyenetlen méretű részecskék | Broken edge or excessive knife gap | Stop machine and inspect rotor and fixed knives |
| A penge sarkán kialakuló forgácsok | Ütés, fém szennyeződés vagy túlzott keménység | Improve upstream metal removal; consider DC53 or geometry change |
| A csavarok ismételt meglazulása | Vibration, worn knife seats, or incorrect torque | Ellenőrizze a rögzítési felületeket, és cserélje ki a sérült rögzítőelemeket |
A pengék illesztése az egész újrahasznosító vonalhoz
A blade set lasts longer when upstream feeding, metal removal, washing, rotor design, and screen sizing work together:
- PET palackok újrahasznosítása: A daráló pengéit illessze össze az előkészítő szakasz címkeeltávolító, fémdetektoros és mosó berendezéseinek elrendezésével egy PET palack újrahasznosítási rendszer.
- Film Recycling: A szennyezett fóliának és a rafia szálaknak stabil előkezelésre van szükségük egy PP/PE film szalagoló és tömítési vonal.
- Granulators & Crushers: A rotor kialakítása, a szita mérete és a betöltőnyílás egy műanyag-aprító vagy -törőgép ugyanolyan fontos lehet, mint az acélminőség.
- Knife Grinding: Egy Automatikus pengékárazó helps recycling plants control sharpening records, blade parallelism, and replacement timing.
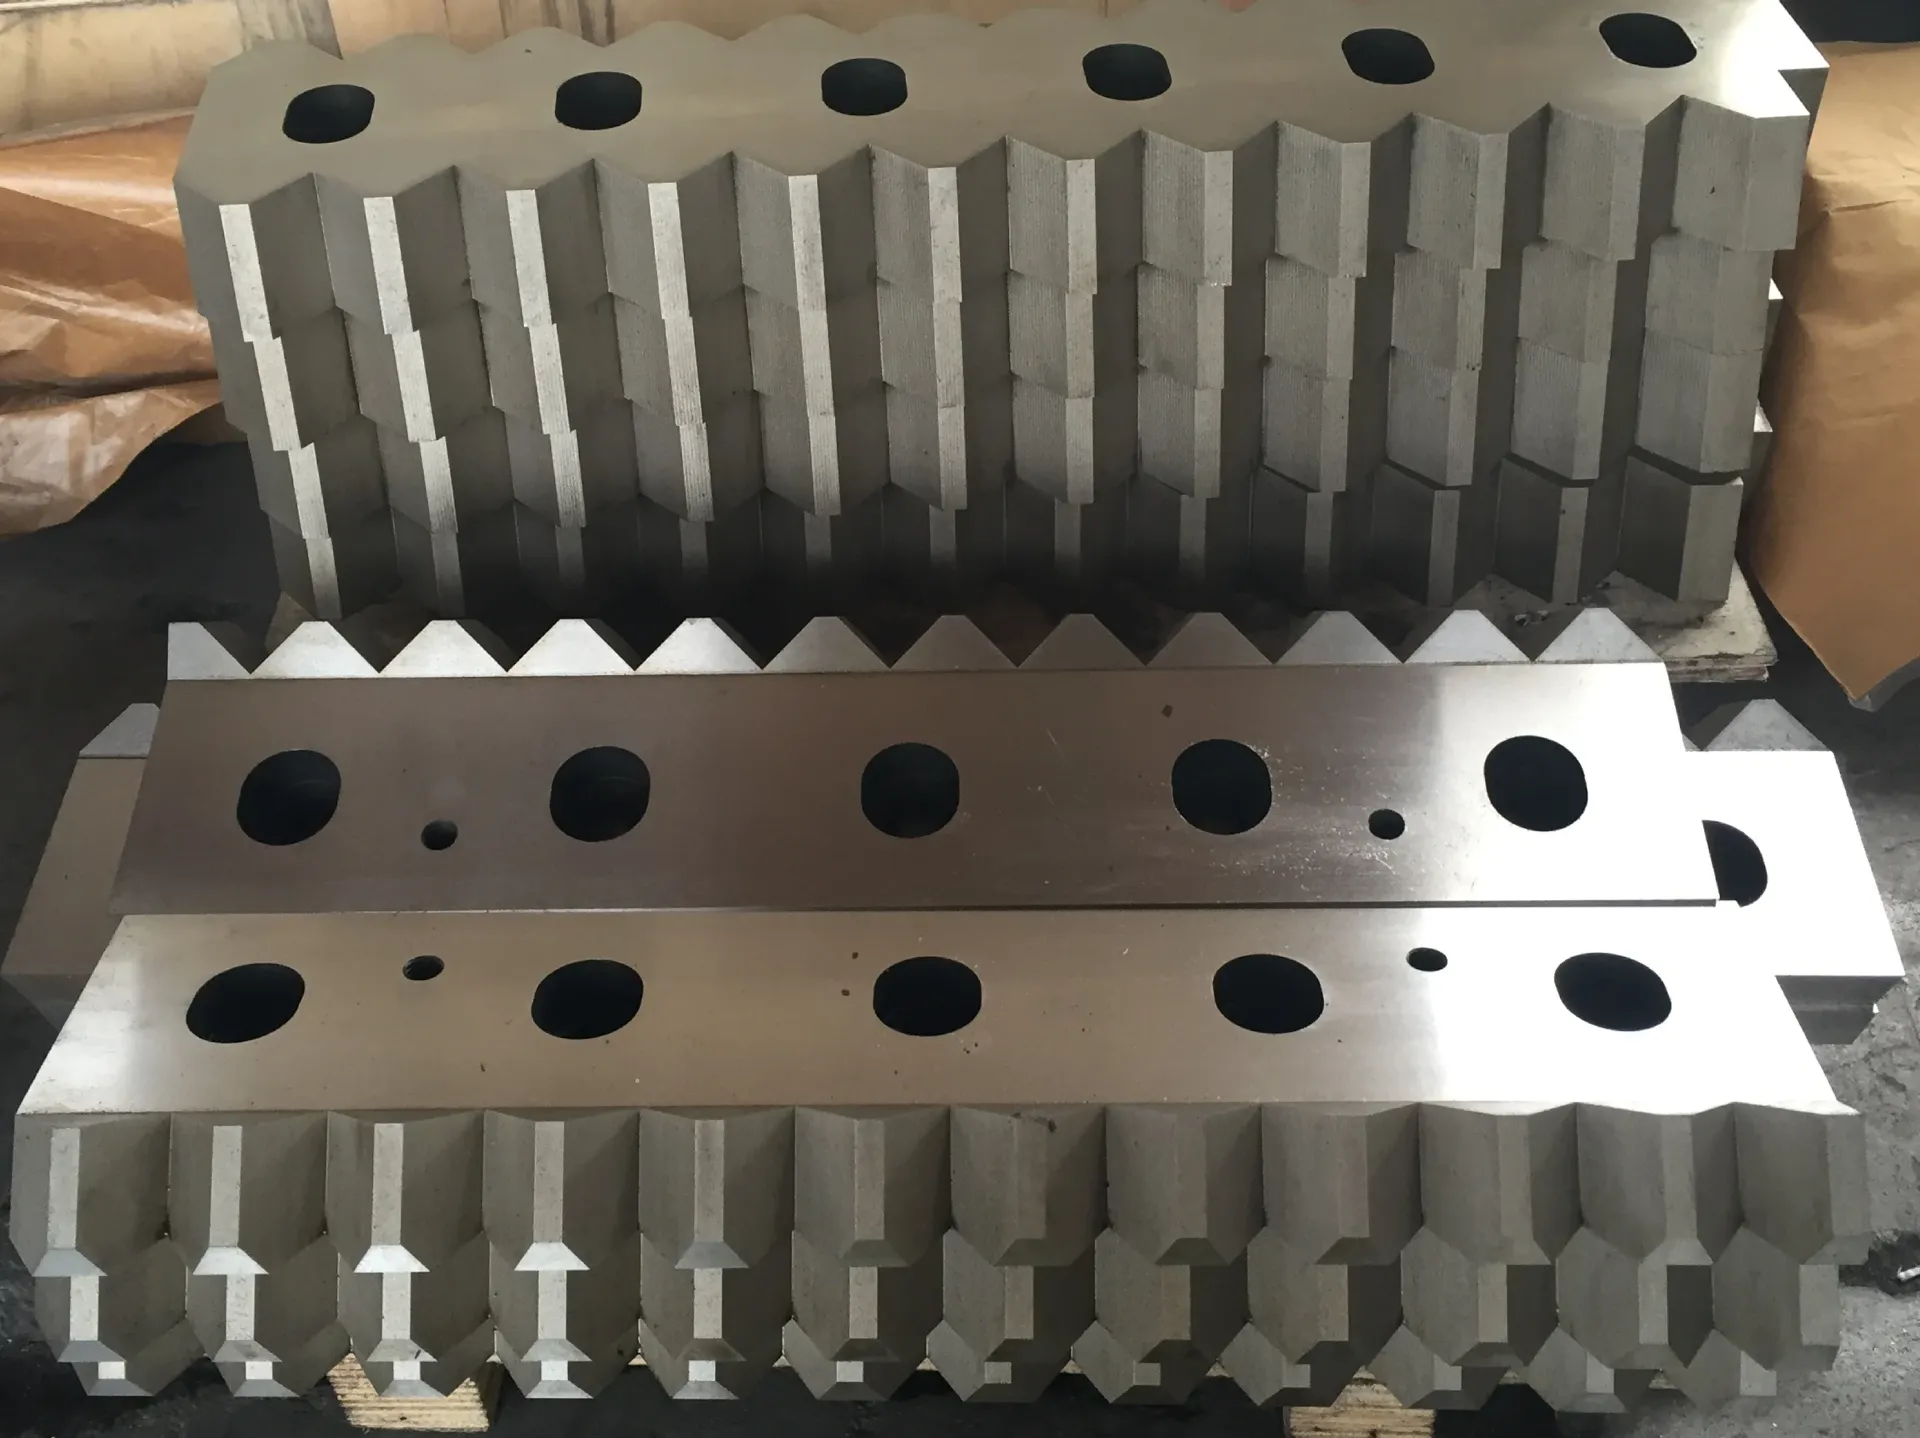
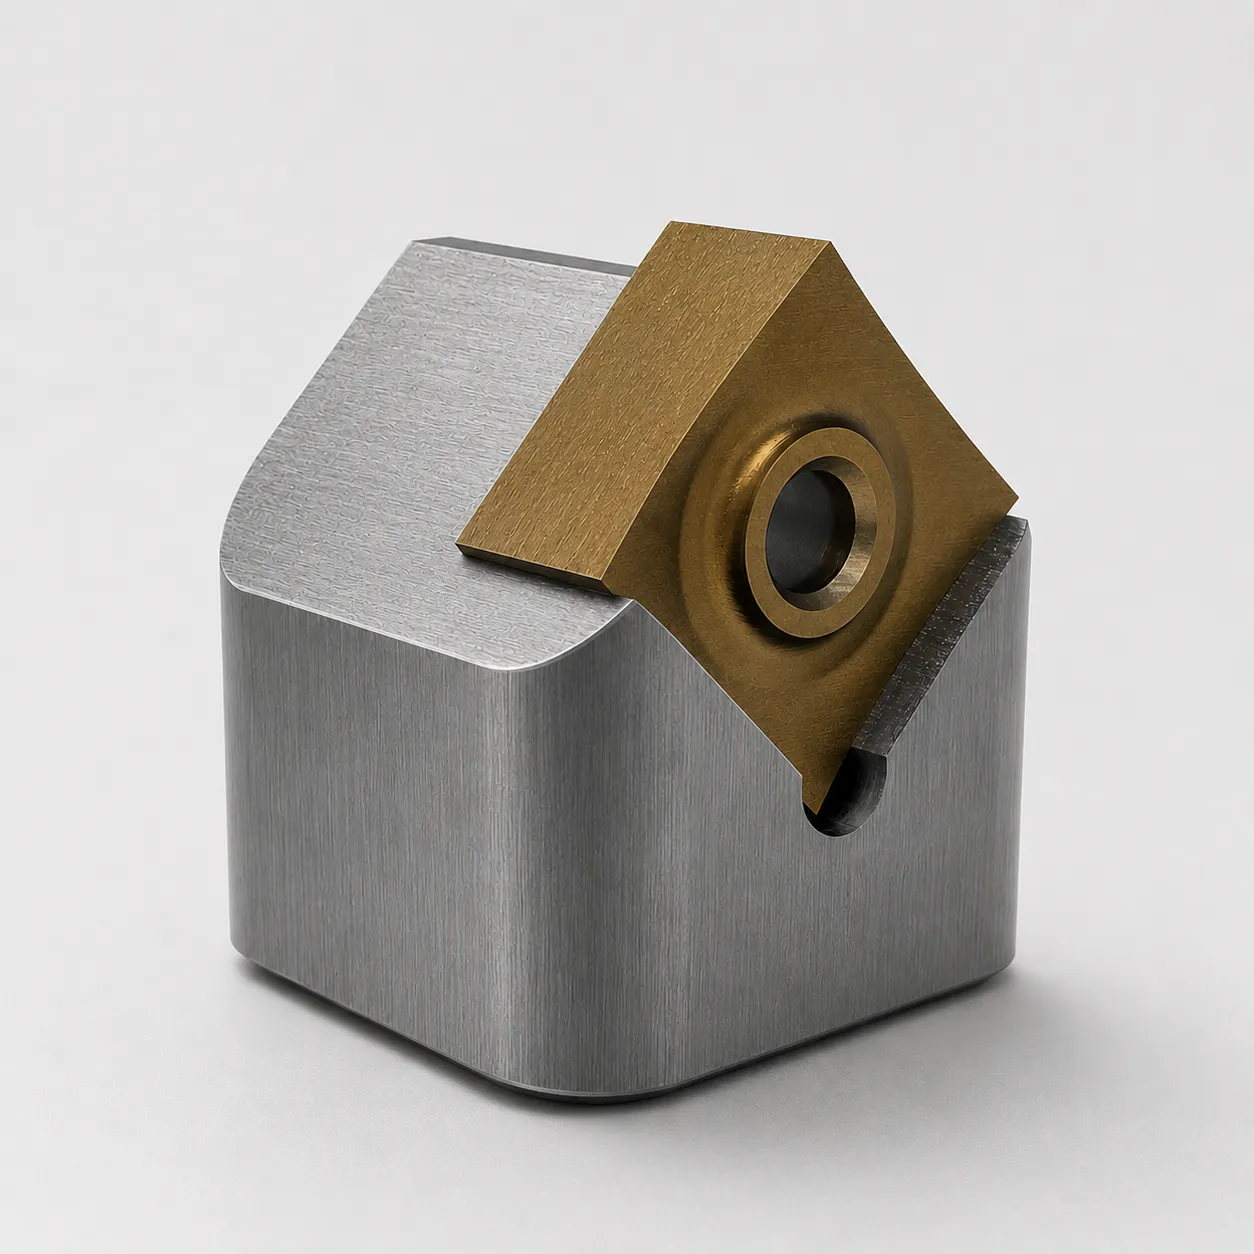
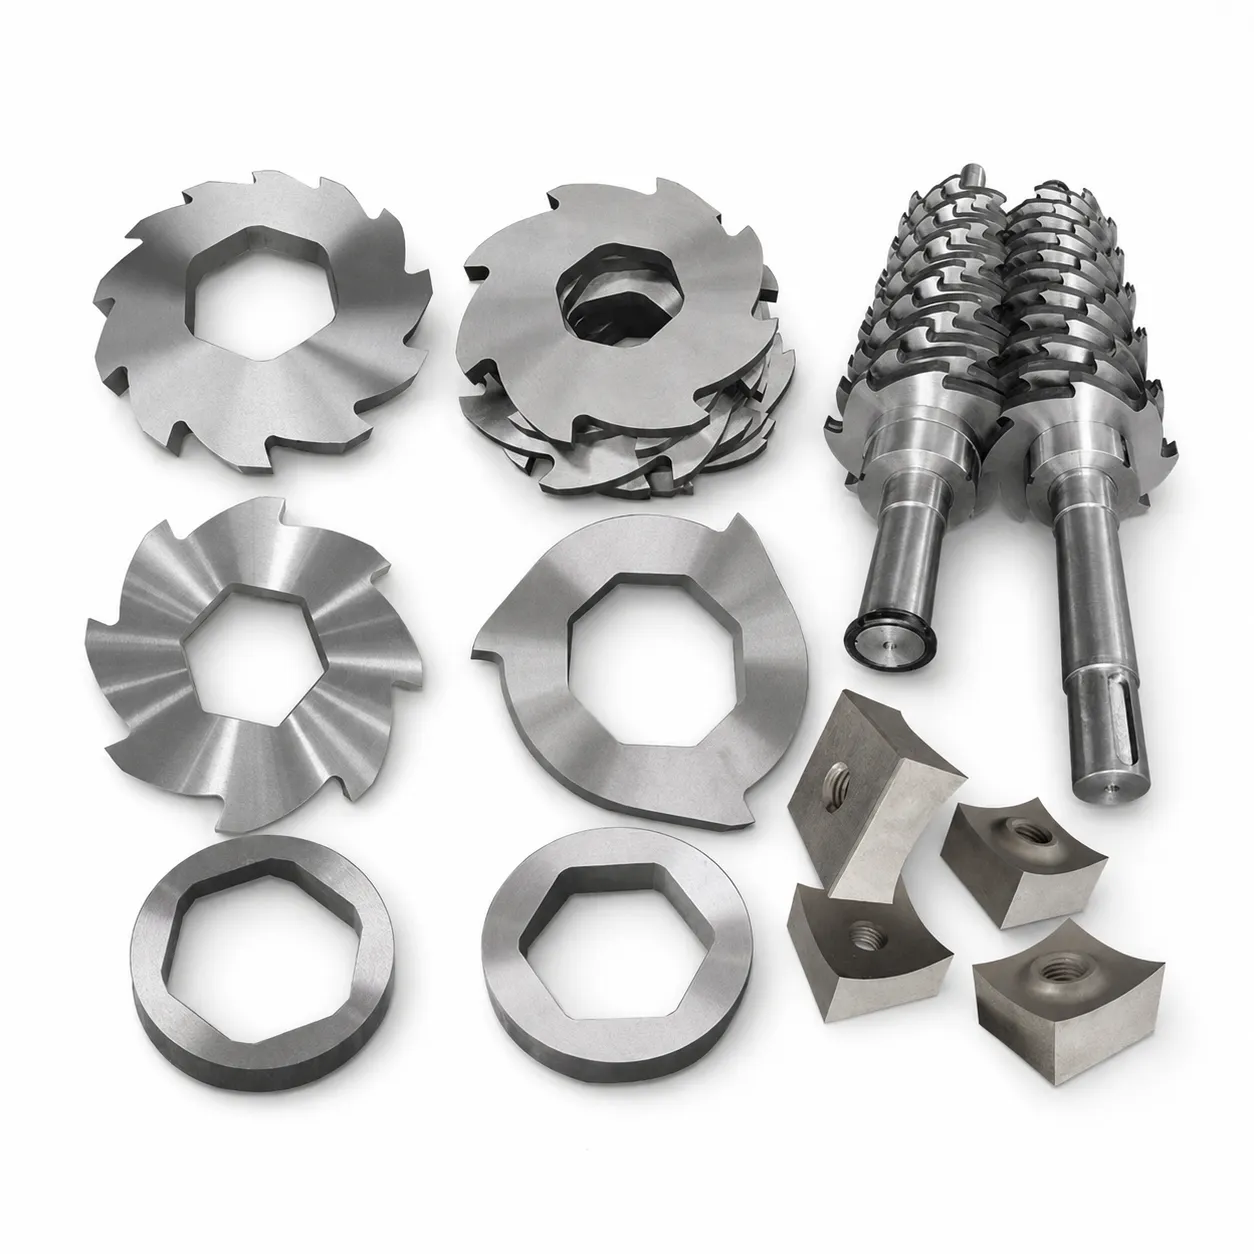
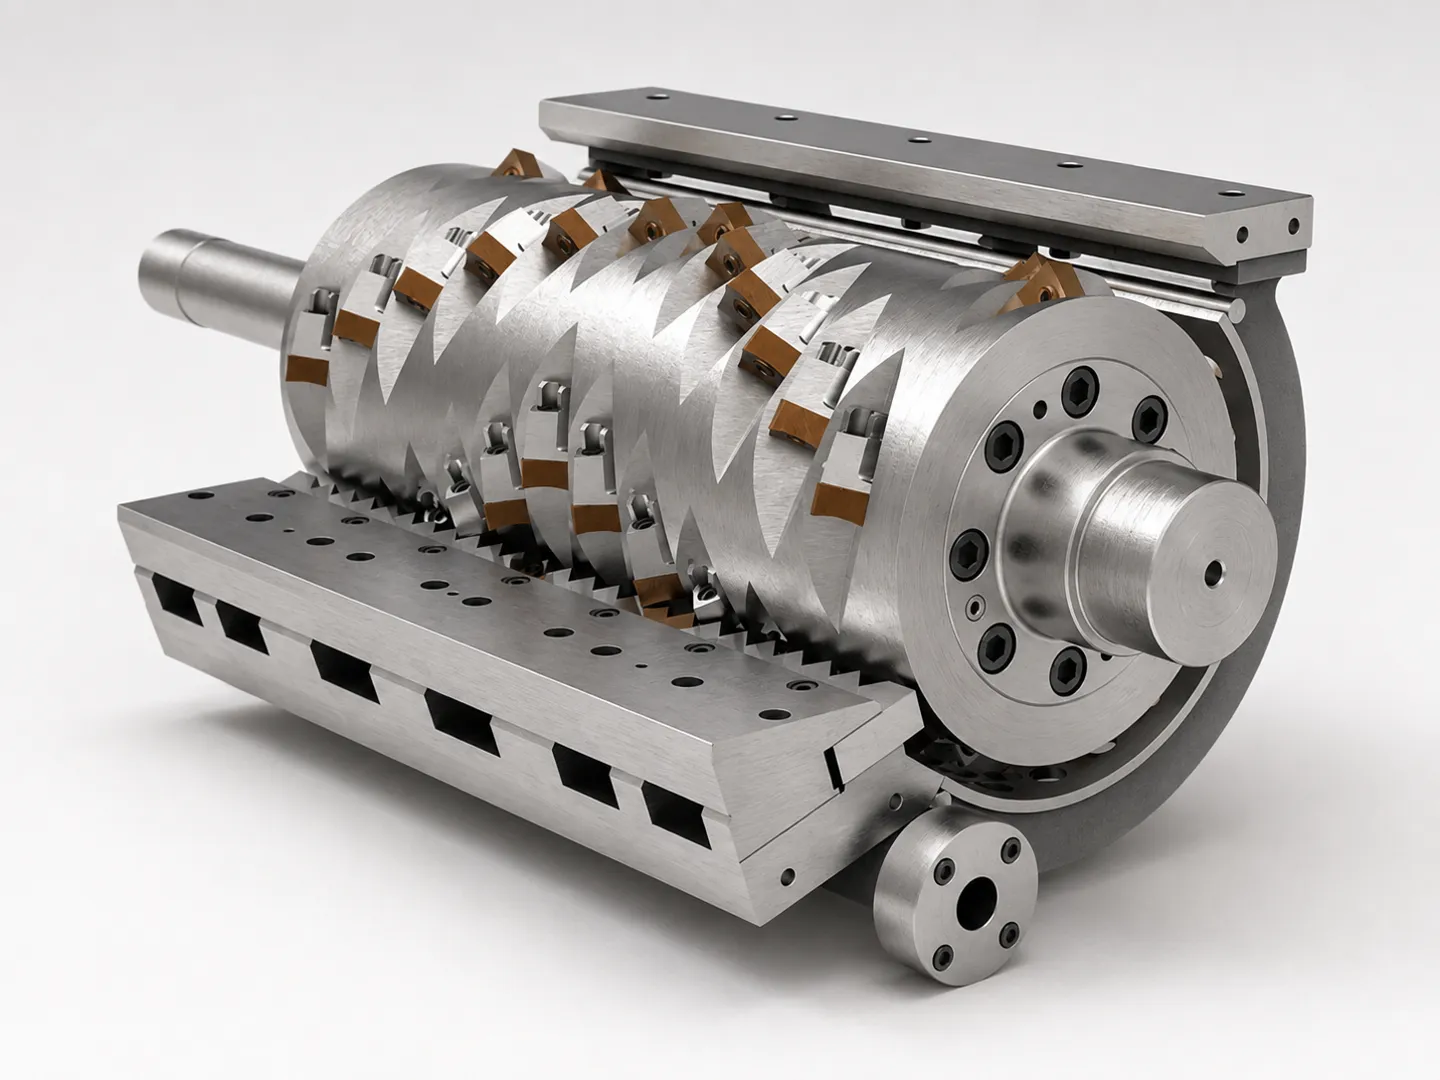
Product Gallery: Shredder Blades and Rotor Shafts
Reference views of shredder rotor knives, stationary bed blades, and heavy-duty rotor assemblies used in industrial plastic size-reduction machinery:
Gyakran Ismételt Kérdések (GYIK)
Mi a legjobb pengeanyag a műanyag-újrahasznosításhoz?
Tiszta, általános műanyag-újrahasznosításhoz általában a D2 vagy az SKD-11 a legpraktikusabb választás, mivel ellenőrzött költségek mellett kiváló kopásállóságot biztosít. Kopásnak vagy erős ütéseknek kitett alapanyagok esetén gyakran a DC53 a megfelelőbb választás, mivel jobban bírja a forgácsolódást.
A DC53 jobb választás a D2-nél az aprítókések esetében?
A DC53 jobb választás a D2-nél, ha a penge ismételt ütéseknek, vegyes műanyagoknak, kemény csomóknak vagy enyhe szennyeződésnek van kitéve. A D2 továbbra is megfelelő választás tiszta műanyaghulladék esetén, ahol a kopás jelentősebb tényező, mint az ütéses terhelés.
Milyen keménységűeknek kell lenniük a műanyag-aprító pengéknek?
Many plastic shredder and crusher blades run around 56–62 HRC after heat treatment. The right target depends on the steel, blade size, cutting geometry, and feedstock; pushing hardness too high can increase cracking risk.
Milyen gyakran kell élesíteni a műanyag-újrahasznosító pengéket?
A tiszta fóliák vagy palackdarabok feldolgozása esetén a pengék akár több száz órán át is működhetnek élezés nélkül, míg a szennyezett fóliák, szövött zsákok, gumiabroncsok vagy üvegszálas műanyagok esetében sokkal hamarabb szükség lehet karbantartásra. A karbantartási intervallum beállításához kövesse nyomon a motor terhelését, a részecskeméretet és a termelési sebességet.
A régi aprítókések javíthatók vagy újraélezhetők?
Igen. Számos aprító- és törőpengét többször is újraélezhetünk, ha a rögzítőfuratok, a vastagság és az élgeometria még mindig a tűréshatáron belül maradnak. Cserélje ki azokat a pengéket, amelyeken repedések, súlyos korróziós lyukak vagy egyenetlen kopás látható, ami megváltoztatja a vágási résszélességet.
Segítségre van szüksége a pótpengék kiválasztásában?
Kérjük, küldje el nekünk a gép modelljét, a penge rajzát, az alapanyagról készült fényképeket, valamint a kívánt kimeneti méretet. A Energycle segítségével kiválaszthatjuk az Ön újrahasznosító vonalához leginkább megfelelő pengeanyagot, keménységet, élgeometriát és élezési tervet.
