

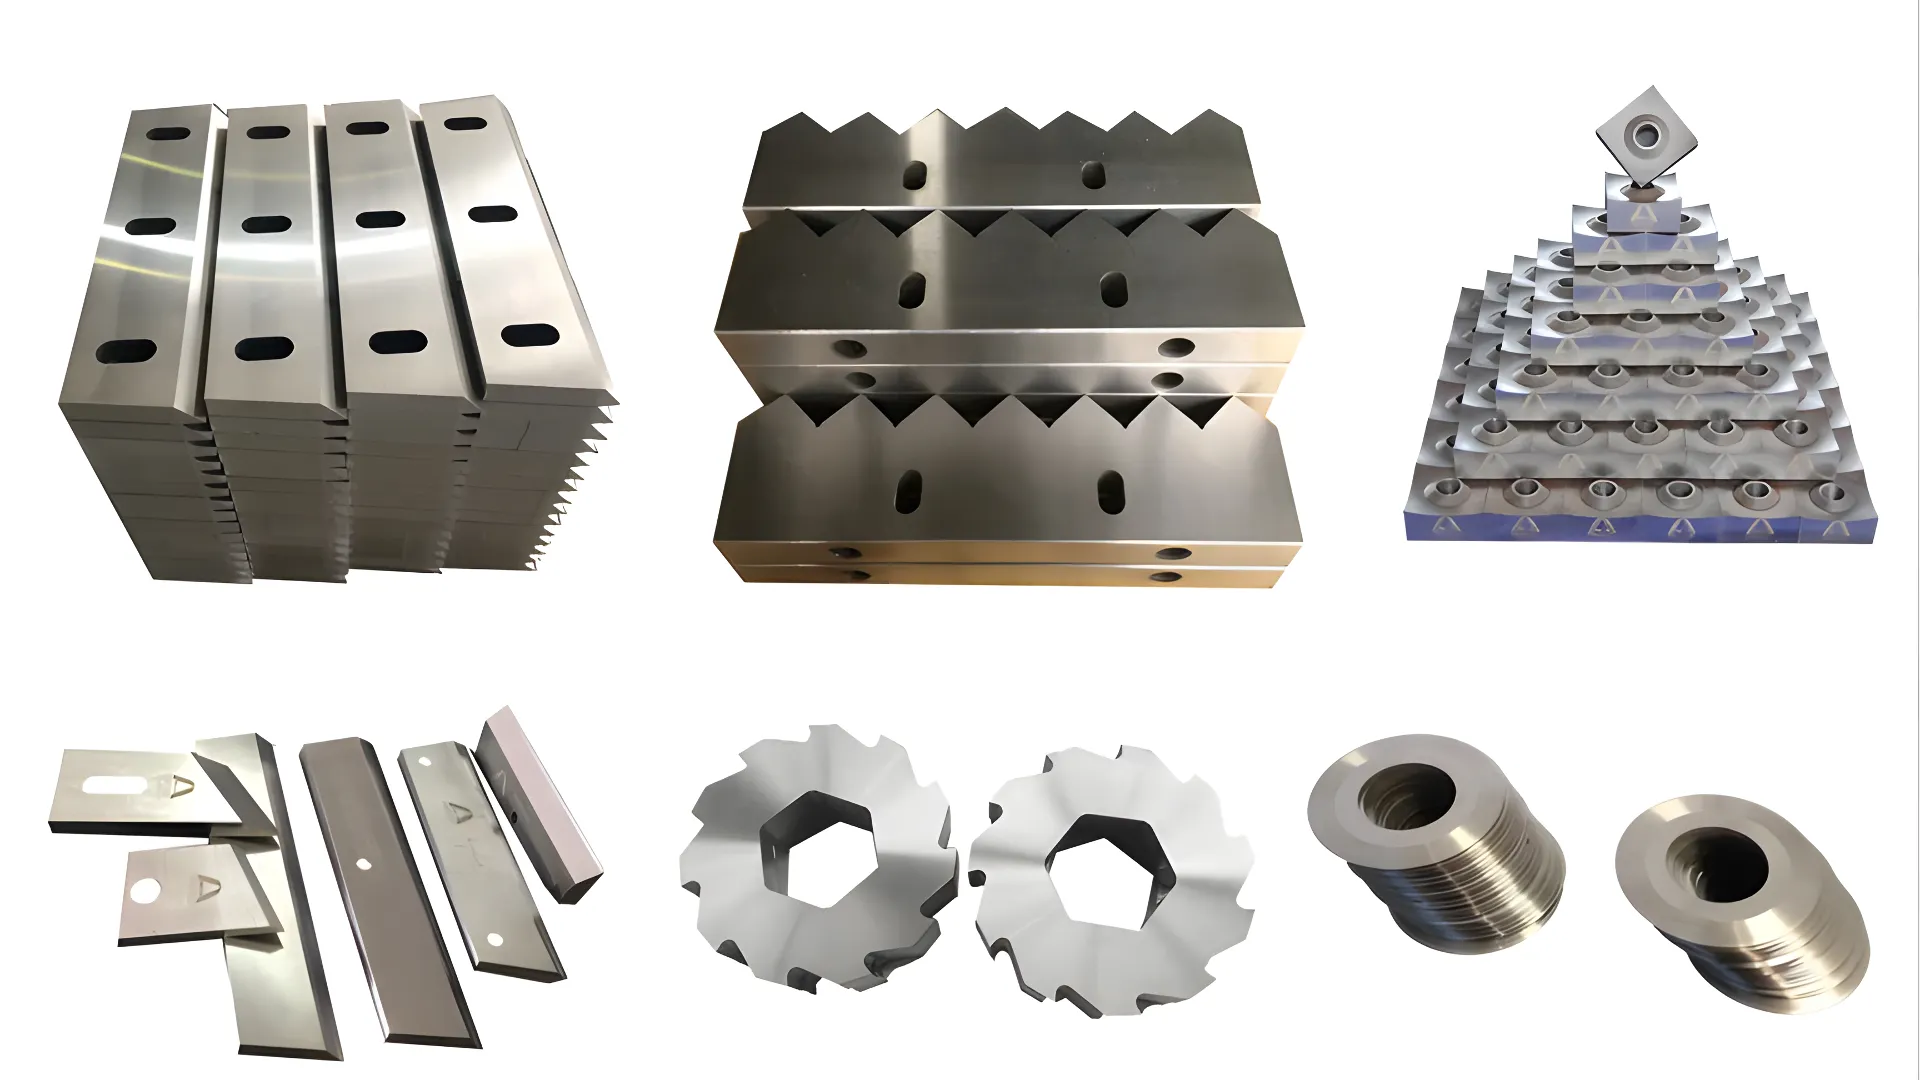
Rentabilitatea unei linii de reciclare este adesea determinată de un singur consumabil: Cuțit rotativ. Un set de lame care se tocesc în 200 de ore față de unul care durează 800 de ore schimbă fundamental cheltuielile operaționale. Acest ghid al tehnicianului explorează metalurgia din spatele lamelor de tocat industriale și cum să selectați oțelul potrivit pentru fluxul dumneavoastră de deșeuri.
Echipamente conexe: desfacator cu un singur ax | lame de schimb pentru tocător | cuțite pentru rotor din carbura de tungsten | grindură de cuțit.
Chimia tăierii: Înțelegerea claselor de oțel
Nu toate tipurile de „oțel călit” sunt la fel. Standardul din industrie se bazează pe oțeluri pentru scule pentru prelucrare la rece, caracterizate printr-un conținut ridicat de carbon și crom.
1. Oțel D2 (AISI D2 / DIN 1.2379)
- Compoziţie1.5% Carbon, 12% Crom.
- StandardulD2 este materialul de bază al industriei materialelor plastice. Oferă un echilibru bun între rezistența la uzură și cost.
- DuritateTratat termic pentru a 58-60 HRC.
- Recomandat pentruCurățați poliolefine (HDPE, PP), sticle PET și deșeuri de plastic în general.
- SlăbiciuneEste relativ fragil. Dacă un contaminant metalic greu (cum ar fi un cap de ciocan) intră în tocător, lamele D2 se crapă sau se sparg adesea.
2. DC53 (Oțel îmbunătățit pentru prelucrare la rece)
- ActualizareaUn grad brevetat modificat din SKD11.
- DuritatePoate ajunge 62-64 HRC după revenirea la temperatură înaltă.
- DuritateDC53 este de aproximativ De 2 ori mai rezistent decât D2. Rezistă mult mai bine la ciobire la impact.
- Recomandat pentruAplicații dificile precum Deșeuri electronice, Anvelope, și Sârmă de cupru unde încărcările de șoc sunt frecvente.
3. Suprapunere dură (strat de carbură de tungsten)
- ArmuraUn corp standard din oțel sudat cu un model de matrice din carbură de tungsten.
- DuritateParticulele de carbură ajung 70+ HRC.
- Recomandat pentruMateriale abrazive precum Film agricol murdar (conținut de nisip/silice) sau Materiale plastice umplute cu sticlă.
- CompromisNu puteți ascuți ușor aceste lame. Se uzează rapid sau necesită resudare specializată.
Geometria și configurația lamelor
Forma lamei dictează „mușcătura”.
Cuțite rotorice (în mișcare)
- Pătrat (cu 4 căi)Cel mai comun model. Când o muchie se tocește, o rotiți cu 90 de grade.
- SfatFolosiți o cheie dinamometrică la rotire. Șuruburile slăbite duc la deteriorarea gravă a rotorului.
- Cârlig / Cioc de șoimFormă agresivă pentru prinderea peliculei sau fibrelor voluminoase.
- RiscDacă cârligul lovește un obiect solid, vârful de cuplu este masiv.
Cuțite statorice (staționare)
- Acestea acționează ca „nicovala”. În general, ar trebui să fie puțin mai moale (cu 2-3 puncte HRC mai puțin) decât cuțitele rotorului. Acest lucru asigură că, în cazul unei prăbușiri, statorul, mai ieftin/mai ușor de schimbat, va fi afectat, economisind astfel rotorul scump.
Tratament termic: Variabila invizibilă
Două lame pot părea identice, dar pot funcționa diferit datorită Revenire.
- Revenire standardÎncălzire la ~200°C. Duritate bună, tenacitate mai mică.
- Călire în vid + Tratament criogenicCongelarea lamei la -196°C după călire transformă austenita reținută în martensită. Aceasta crește durata de viață a lamei prin 20-30% fără a face lama mai fragilă. Întreabă-ți întotdeauna furnizorul dacă folosește Cryo.
- Separator cu curenți turbionari: Ghid complet
- Tocător de plastic de banc: Ghid complet
Protocol de întreținere: Când trebuie schimbat?
Nu așteptați până când lama este rotundă.
1. Monitor de amperajO mașină ascuțită funcționează în gol la amperaj mic și taie cu vârfuri stabile. O mașină tocită consumă amperaj mare continuu.
2. Procentul de amenzi: Lamele tocite „zdrobesc” plasticul în loc să-l taie, creând praf excesiv (fracție fină). Dacă filtrul de praf se umple de 2 ori mai repede, verificați distanța dintre lame.
3. The Gap (Distanța de tăiere)Distanța dintre rotor și stator trebuie să fie 0,3 mm – 0,5 mm pentru film și 1,0 mm – 2,0 mm pentru țevi rigide. Mențineți această precizie.
Întrebări frecvente (FAQ)
De ce se ciobesc lamele mele D2?
Probabil aveți contaminare cu metal sau viteza de avans este prea agresivă (încărcare șocantă). Treceți la DC53 pentru o mai bună rezistență la impact sau instalați un separator magnetic pe intrarea.
Pot să ascuțesc singur lamele tocătorului?
Da, dar ai nevoie de un Polizor de suprafață cu agent de răcire. Nu folosiți niciodată o polizor unghiulară uscată; căldura localizată va recoace (înmuia) oțelul, distrugând instantaneu muchia.
Care este diferența de cost?
Lamele DC53 costă adesea mai mult decât cele D2, dar pot dura semnificativ mai mult în aplicații predispuse la impact. Durata de viață reală depinde de contaminare, duritatea dorită, calitatea tratamentului termic și geometria cuțitului - așadar, comparați furnizorii folosind datele de cost pe tonă și datele de testare, mai degrabă decât un singur procent.
Cât timp durează lâncile mașinii de tăiat?
Între afilări, așteptați aproximativ 400–800 de ore de funcționare pe material plastic curat, și mult mai puțin pe material contaminat sau conținând metale. Un set de lame supraviețuiește în mod tipic 3–5 de cicluri de afilare înainte ca stratul hardenat să fie abrazat, așa că durata totală de service este determinată atât de disciplina dvs. în afilare, cât și de calitatea oțelului.
Din ce sunt fabricate lâncile de toaletă?
Majoritatea lamelor pentru măcinătoare industriale sunt din oțeluri de lucru la rece — D2 (DIN 1.2379) și DC53 sunt grade comune — hardenate la aproximativ HRC 56–60. Pentru materiale de alimentare abrasive, lamele cu acoperire din carbura de wolfram pe fețele de uz extind durata de viață la un cost inițial mai mare.
Tabel de Comparare a Claselor de Oțel
| Factor | D2 (1.2379) | DC53 | Acoperire din carbura de wolfram |
|---|---|---|---|
| Duritate | 58–60 HRC | 62–64 HRC | 70+ HRC (particule de carbura) |
| Duritate | Moderat (cruț sub impact) | ~2x rezistență D2 | Scăzut (crăparea stratului de carbura sub șoc) |
| Rezistență la uzură | Bun | Foarte bun | Excelent |
| Cele mai bune materiale | HDPE, PP, PET curat, plastice uzuale | E-scrap, anvelope, cablu de cupru, fluxuri contaminate | Folii agricole cu nisip, plastic armat cu fibră de sticlă, deșeuri abrazive |
| Viața tipică | 200–400 de ore | 400–800 de ore | 600–1.200 de ore (fără reascuțire) |
| Reafinare | Da (mașină de rectificat plan cu lichid de răcire) | Da (mașină de rectificat plan cu lichid de răcire) | Nu (funcționare până la eșec sau re-sudurare) |
| Cost relativ | $$ (bază) | $$$ (cu 15–30% mai mult decât D2) | $$$$ (de 2–3 ori D2) |
| Cost pe ton procesat | Cea mai mare pentru materialele grele | Adesea cel mai scăzut pentru fluxuri mixte/contaminate | Cel mai scăzut pentru materiale abrazive |
Cum să alegeți lama potrivită pentru tocător
Asocierea unei calități de oțel cu o anumită mașină și materie primă este prezentată separat în ghidul nostru privind alegerea lamelor de reciclare a plasticului în funcție de materia primă, care acoperă, de asemenea, dimensionarea și comanda pieselor de schimb.
Urmați această schemă de decizie pentru a potrivi oțelul lamei cu aplicația dvs.:
- Identifică fluxul tău de deșeuri principal: Plastic curat → D2. Contaminat/amestecat → DC53. Nisipos/abraziv → Încărcare dură.
- Evaluează riscul contaminării: Dacă metalele pot pătrunde în tocător, alegeți DC53 pentru rezistența sa la impact. Instalați un separator magnetic și separator de curenți turbionari instalație upstream.
- Calculați costul pe tonă: Nu compara doar prețul lamei. Ia în considerare: durata de viață a lamei (ore), ciclurile de reașchimbare (de obicei 3–5 pe set), costul închiderii pentru schimbarea lamei (2–4 ore) și procentul de fărâmițe/pulbere (lamele uzate = mai mult deșeu).
- Solicită seturi de probă: Cereți furnizorului un set de probă din 2–3 calități de oțel. Rulați fiecare calitate pe un ciclu complet și măsurați orele reale, stabilitatea amperajului și calitatea produsului măcinat.
- Specifică tratamentul termic: Solicitați întotdeauna călire în vid + tratament criogenic pentru D2 și DC53. Prelungirea duratei de viață cu 20–30% depășește cu mult costul suplimentar minim.
Aveți nevoie de lame pentru tocător? Descoperiți gama noastră de lame de schimb pentru tocător sau cuțite pentru rotor din carbura de tungsten. Pentru lame de granulator, consultați lame granulator.
Referințe
[1] „Oțeluri pentru scule: proprietăți și aplicații”, ASM International. Oțeluri pentru scule: Proprietăți și aplicații
[2] „Tratamentul termic al angrenajelor și sculelor așchietoare”, Revista de încălzire industrială. Tratamentul termic al angrenajelor și sculelor așchietoare
Explorați: Vizualizați gama noastră completă de tocătoare de plastic industriale
