

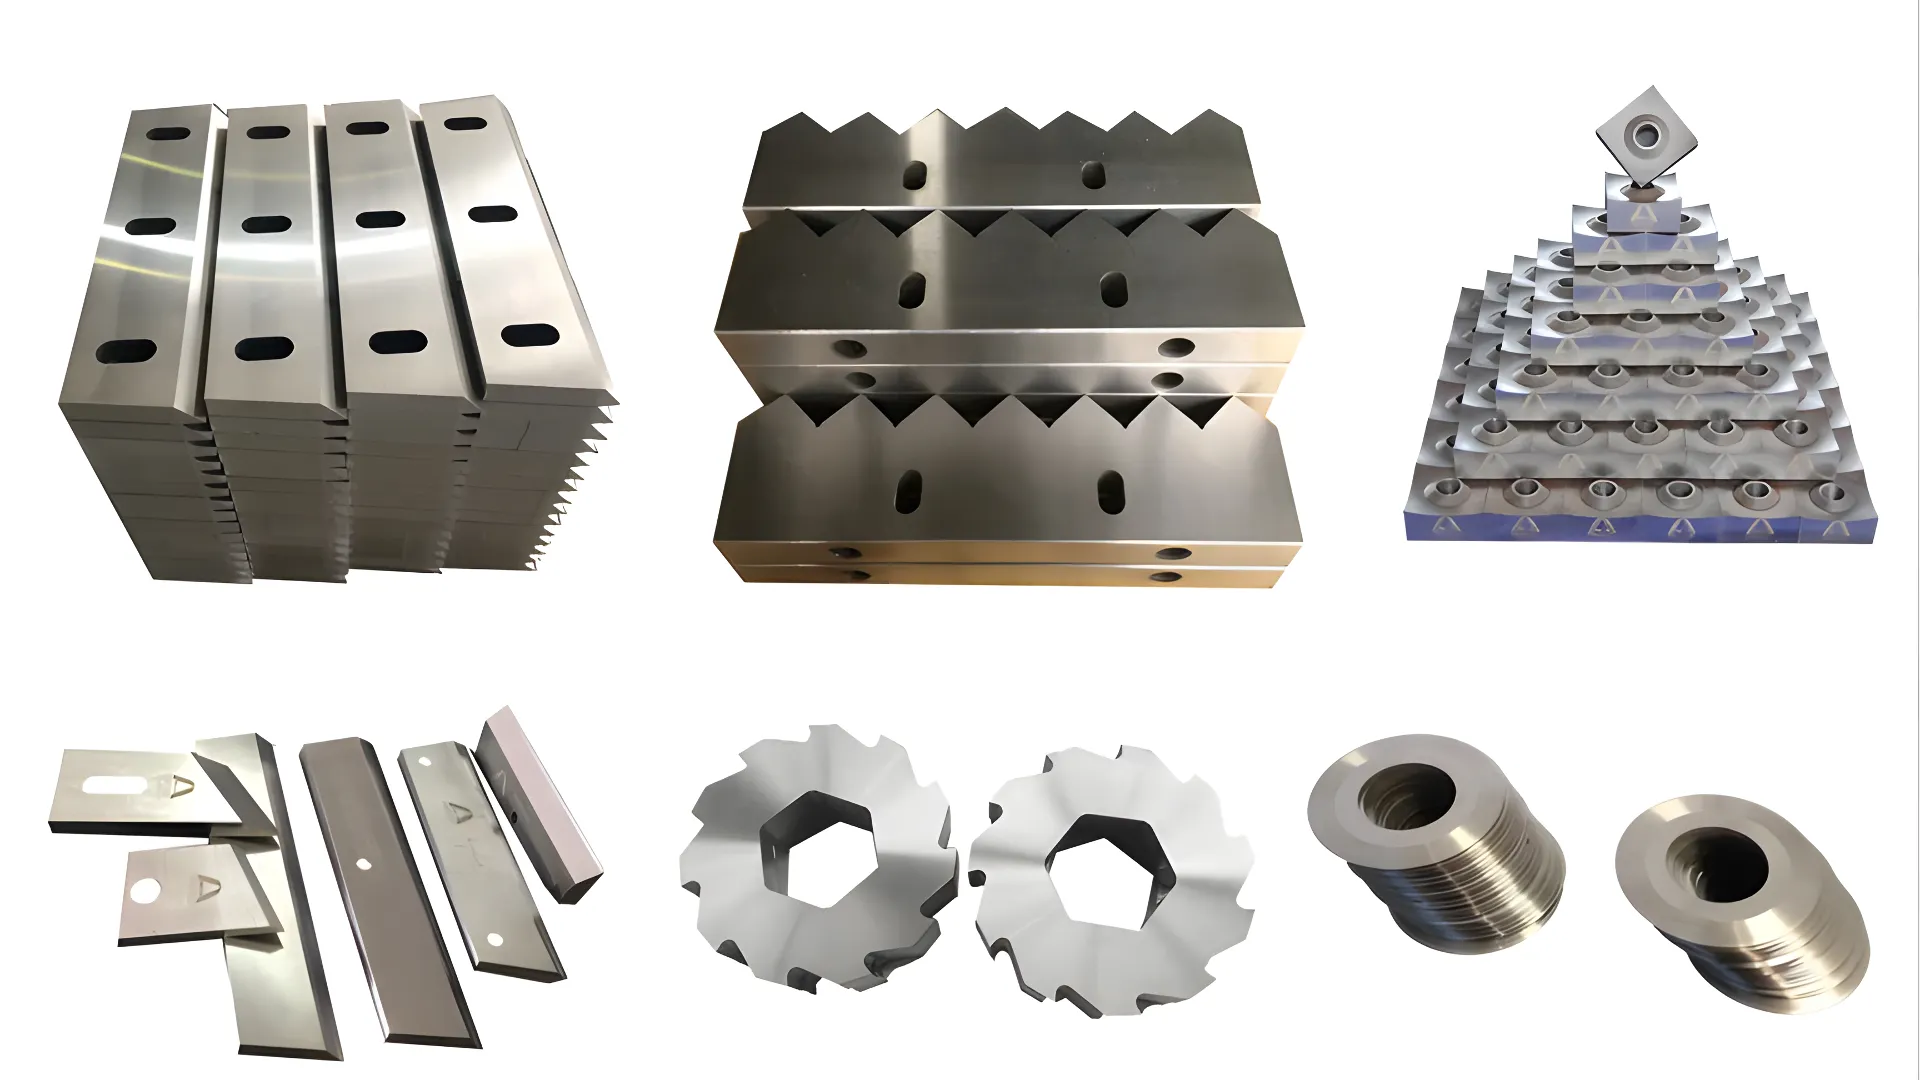
Ziskovost recyklační linky je často určena jedinou spotřební složkou: Rotační nůž. Sada nožů, která se otupí za 200 hodin, oproti sadě, která vydrží 800 hodin, zásadně mění vaše provozní náklady. Tato příručka pro techniky zkoumá metalurgii nožů průmyslových drtičů a jak vybrat správnou ocel pro váš odpadní tok.
Související vybavení: jednoválcový drcič | náhradní nože shredderu | nože rotoru z karbidu wolframu | bruska na čepele.
Chemie řezání: Pochopení jakostí oceli
Není „kalená ocel“ jako „kalená ocel“. Průmyslovým standardem jsou nástrojové oceli pro práci za studena, vyznačující se vysokým obsahem uhlíku a chromu.
1. Ocel D2 (AISI D2 / DIN 1.2379)
- SloženíUhlík 1,5%, chrom 12%.
- StandardD2 je tahounem plastikářského průmyslu. Nabízí dobrou rovnováhu mezi odolností proti opotřebení a cenou.
- TvrdostTepelně zpracováno na 58-60 HRC.
- Nejvhodnější proČistěte polyolefiny (HDPE, PP), PET lahve a běžný plastový odpad.
- SlabostJe relativně křehký. Pokud se do shredderu dostane těžký kov (například hlava kladiva), nože D2 často prasknou nebo se rozbijí.
2. DC53 (Vylepšená ocel pro tváření za studena)
- VylepšeníVlastní třída upravená z SKD11.
- TvrdostMůže dosáhnout 62–64 HRC po vysokoteplotním popouštění.
- HouževnatostDC53 je přibližně 2x odolnější než D2. Mnohem lépe odolává odštípnutí při nárazu.
- Nejvhodnější proNáročné aplikace jako Elektronický šrot, Pneumatiky, a Měděný drát kde jsou běžné rázové zatížení.
3. Tvrdý návar (překryv z karbidu wolframu)
- BrněníStandardní ocelové těleso svařené s karbidovým vzorem wolframu.
- TvrdostČástice karbidu dosahují 70+ HRC.
- Nejvhodnější proAbrazivní materiály jako např. Špinavý zemědělský film (obsah písku/oxidu křemičitého) nebo Plasty plněné sklem.
- KompromisTyto čepele se nedají snadno nabrousit. Jsou odolné vůči selhání nebo vyžadují specializované svařování.
Geometrie a konfigurace nožů
Tvar nože určuje sílu „záběru“.
Rotorové nože (pohyblivé)
- Čtvercový (4cestný)Nejběžnější provedení. Když se jedna hrana otupí, otočíte ji o 90 stupňů.
- TipPři otáčení používejte momentový klíč. Uvolněné šrouby vedou ke katastrofálnímu poškození rotoru.
- Háček / Jestřábí zobákAgresivní tvar pro uchopení objemné fólie nebo vláken.
- RizikoPokud hák narazí na pevný předmět, je prudký nárůst točivého momentu masivní.
Statorové nože (stacionární)
- Fungují jako „kovadlina“. Obvykle by měly být mírně měkčí (o 2–3 body HRC nižší) než nože rotoru. To zajišťuje, že v případě nehody poškodí levnější/snadněji vyměnitelný stator, čímž se ušetří drahý rotor.
Tepelné zpracování: Neviditelná proměnná
Dvě čepele mohou vypadat stejně, ale fungovat odlišně kvůli Temperování.
- Standardní temperováníZahřátí na ~200 °C. Dobrá tvrdost, nižší houževnatost.
- Vakuové kalení + kryogenní zpracováníZmrazení čepele na -196 °C po kalení přemění zbytkový austenit na martenzit. To prodlužuje životnost o... 20-30% aniž by se čepel stala křehčí. Vždy se zeptejte svého dodavatele, zda používá kryotechniku.
- Separátor vířivých proudů: Kompletní průvodce
- Stolní drtič plastů: Kompletní průvodce
Protokol údržby: Kdy je třeba jej změnit?
Nečekejte, až bude čepel kulatá.
1. Monitor prouduOstrý stroj běží na volnoběh při nízkých proudech a řeže se stabilními špičkami. Tupý stroj odebírá trvale vysoký proud.
2. Procento pokut: Tupé nože plast spíše „rozmačkávají“, než aby jej řezaly, čímž vzniká nadměrné množství prachu (jemného podílu). Pokud se váš odprašovač plní 2× rychleji, zkontrolujte mezeru.
3. Mezera (řezná vzdálenost)Vzdálenost mezi rotorem a statorem by měla být 0,3 mm – 0,5 mm pro film a 1,0 mm – 2,0 mm pro pevné trubky. Dodržujte tuto přesnost.
Často kladené dotazy (FAQ)
Proč se mi odlupují čepele D2?
Pravděpodobně máte kontaminaci kovem nebo je vaše rychlost posuvu příliš agresivní (rázové zatížení). Přepněte na DC53 pro lepší rázovou houževnatost nebo nainstalujte magnetický separátor na přísunu.
Mohu si sám nabrousit nože shredderu?
Ano, ale potřebujete Rovinná bruska s chladicí kapalinou. Nikdy nepoužívejte suchou úhlovou brusku; lokální teplo změkčí ocel a okamžitě zničí ostří.
Jaký je rozdíl v nákladech?
Čepele DC53 často stojí více než D2, ale v aplikacích náchylných k nárazům mohou vydržet podstatně déle. Skutečná životnost závisí na kontaminaci, tvrdosti, kvalitě tepelného zpracování a geometrii nože – proto porovnávejte dodavatele spíše na základě nákladů na tunu a zkušebních dat než na základě jednoho procenta.
Jak dlouho vydrží nože shredderu?
Mezi ostřeními lze očekávat přibližně 400–800 provozních hodin na čisté plastové suroviny a výrazně méně na kontaminované nebo kovové materiály. Sada nožů obvykle vydrží 3–5 ostřovacích cyklů, než se odstraní tvrdá vrstva, takže celková životnost je ovlivněna více vaší ostřovací disciplínou než kvalitou oceli.
Z čeho jsou vyrobeny čepele shredderu?
Většina průmyslových drcovacích nožů je z chladicí oceli – D2 (DIN 1.2379) a DC53 jsou běžné kvality – vyztužena na přibližně HRC 56–60. Pro velmi abrazivní suroviny se prodlužuje životnost nožů s tvrdým povrchem z wolframu na opotřebených tvářích za vyšší počáteční náklady.
Tabulka srovnání jakostí oceli
| Faktor | D2 (1,2379) | DC53 | Tvrdokovové navařování z karbidu wolframu |
|---|---|---|---|
| Tvrdost | 58–60 HRC | 62–64 HRC | 70+ HRC (karbidové částice) |
| Houževnatost | Střední (křehké při nárazu) | ~2x houževnatost D2 | Nízká (vrstva karbidu praská při nárazu) |
| Odolnost proti opotřebení | Dobrý | Velmi dobré | Vynikající |
| Nejlepší materiály | Čisté HDPE, PP, PET, běžné plasty | Elektrošrot, pneumatiky, měděný drát, kontaminované toky | Písčité zemědělské fólie, plasty plněné skelnými vlákny, abrazivní odpad |
| Typický život | 200–400 hodin | 400–800 hodin | 600–1 200 hodin (bez přebrušování) |
| Ořezávání | Ano (rovinná bruska s chlazením) | Ano (rovinná bruska s chlazením) | Ne (provoz do selhání nebo opětovné svařování) |
| Relativní náklady | $$ (základní) | $$$ (o 15–30 % více než D2) | $$$$ (2–3× více než D2) |
| Cena za zpracovanou tunu | Vyšší pro tvrdé materiály | Často nejnižší pro směsné/kontaminované toky | Nejnižší pro abrazivní materiály |
Jak vybrat správný nůž pro drtič
Přiřazení jakosti oceli ke konkrétnímu stroji a vstupnímu materiálu je podrobně popsáno v našem průvodci pro výběr nožů pro recyklaci plastů podle vstupního materiálu, který se věnuje také dimenzování a objednávání náhradních dílů.
Při volbě oceli nože pro vaši aplikaci postupujte podle tohoto rozhodovacího rámce:
- Určete svůj primární tok odpadu: Čistý plast → D2. Kontaminovaný/směsný → DC53. Písčitý/abrazivní → Navařování tvrdokovem.
- Posouzení rizika kontaminace: Pokud se do drtiče mohou dostat kovy, zvolte DC53 pro její rázovou houževnatost. Nainstalujte magnetický separátor a separátor vířivých proudů proti proudu.
- Spočítejte si náklady na tunu: Neporovnávejte pouze cenu čepele. Zohledněte: životnost čepele (v hodinách), cykly ostření (obvykle 3–5 na sadu), náklady na prostoje spojené s výměnou čepele (2–4 hodiny) a procento jemných částic/prachu (tupé čepele = více odpadu).
- Vyžádejte si zkušební sady: Požádejte svého dodavatele o zkušební sadu 2–3 jakostí oceli. Provozujte každou po celý cyklus a změřte skutečné hodiny, stabilitu proudu a kvalitu drti.
- Uveďte tepelné zpracování: U ocelí D2 a DC53 vždy požadujte vakuové kalení + kryogenní zpracování. Prodloužení životnosti o 20–30 % výrazně převyšuje minimální příplatek.
Potřebujete nože pro svůj drtič? Prohlédněte si naše náhradní nože shredderu nebo nože rotoru z karbidu wolframu. Pro nože granulátorů navštivte našeho katalog čepelí granulátoru.
Reference
[1] „Nástrojové oceli: vlastnosti a použití“, ASM International. Nástrojové oceli: Vlastnosti a použití
[2] „Tepelné zpracování ozubených kol a řezných nástrojů“, Časopis o průmyslovém vytápění. Tepelné zpracování ozubených kol a řezných nástrojů
Prozkoumejte: Prohlédněte si náš kompletní sortiment průmyslových shredderů plastů
