

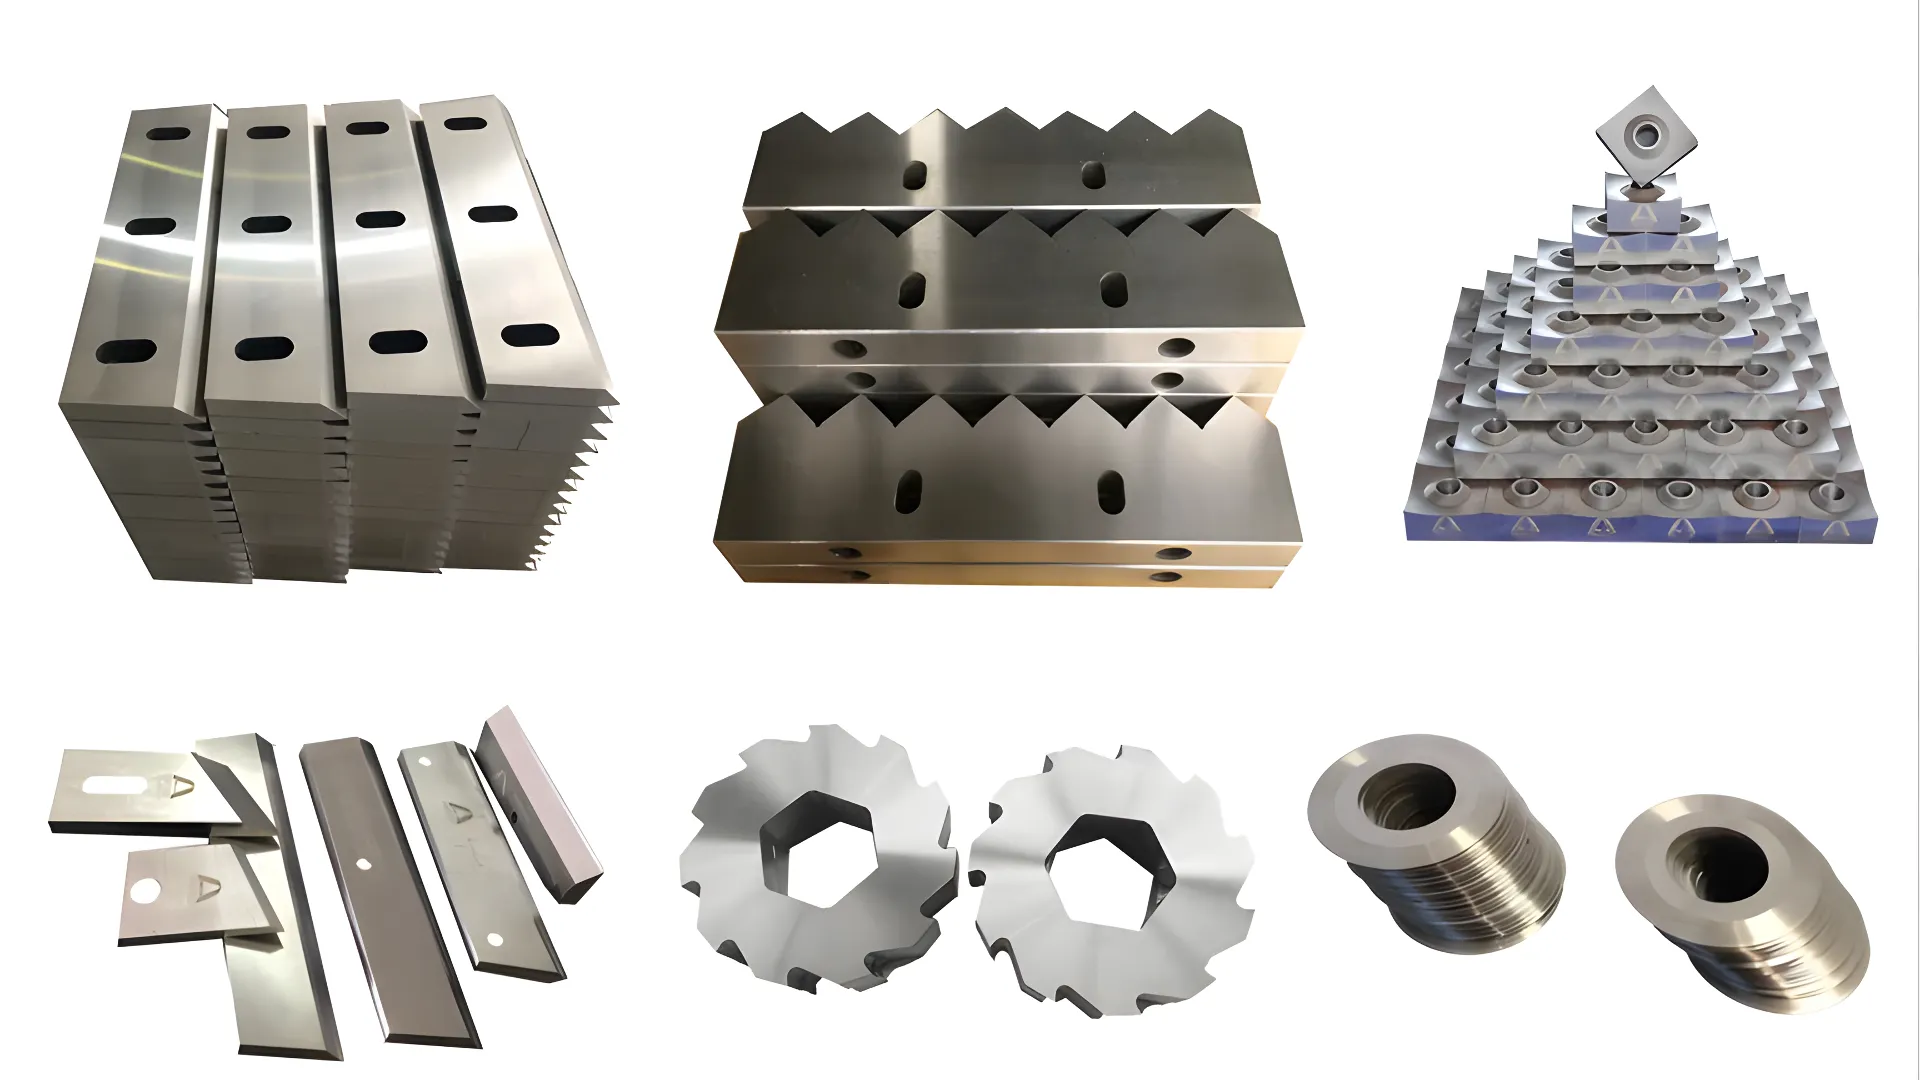
Opłacalność linii recyklingowej często zależy od jednego materiału eksploatacyjnego: Nóż obrotowy. Zestaw ostrzy, które stępią się po 200 godzinach, w porównaniu z zestawem o żywotności 800 godzin, radykalnie zmienia Twoje wydatki operacyjne. Ten poradnik techniczny omawia metalurgię ostrzy do niszczarek przemysłowych i dobór odpowiedniej stali do Twojego strumienia odpadów.
Sprzęt powiązany: ścigacz jednonożny | ostrza zamienne do niszczarki | noże rotora z węglika wolframu | maszyna do szlifowania noży.
Chemia cięcia: zrozumienie gatunków stali
Nie każda „stal hartowana” jest taka sama. Standard przemysłowy opiera się na stalach narzędziowych do pracy na zimno, charakteryzujących się wysoką zawartością węgla i chromu.
1. Stal D2 (AISI D2 / DIN 1.2379)
- Kompozycja: 1,5% Węgiel, 12% Chrom.
- Standard:D2 to „koń roboczy” w przemyśle tworzyw sztucznych. Oferuje dobry balans między odpornością na zużycie a ceną.
- Twardość: Poddane obróbce cieplnej 58-60 HRC.
- Najlepsze dla:Czyste poliolefiny (HDPE, PP), butelki PET i ogólne odpady plastikowe.
- Słabość: Jest stosunkowo kruchy. Jeśli do niszczarki dostanie się ciężkie zanieczyszczenie metaliczne (np. głowica młotka), ostrza D2 często pękają lub rozpadają się.
2. DC53 (Ulepszona stal matrycowa do obróbki na zimno)
- Aktualizacja:Gatunek zastrzeżony, zmodyfikowana wersja SKD11.
- Twardość:Można dotrzeć 62-64 HRC po odpuszczaniu w wysokiej temperaturze.
- Wytrzymałość:DC53 to około 2x twardszy niż D2. Jest znacznie bardziej odporny na odpryskiwanie pod wpływem uderzeń.
- Najlepsze dla:Trudne zastosowania, takie jak Złom elektroniczny, Oponyoraz Drut miedziany gdzie powszechne są obciążenia udarowe.
3. Napawanie (nakładanie węglika wolframu)
- Zbroja:Standardowy korpus stalowy spawany metodą matrycową z węglika wolframu.
- Twardość:Cząsteczki węglika docierają 70+ HRC.
- Najlepsze dla:Materiały ścierne, takie jak Brudny film rolniczy (zawartość piasku/krzemionki) lub Tworzywa sztuczne wypełnione szkłem.
- Kompromis:Tych ostrzy nie da się łatwo naostrzyć. Są one podatne na uszkodzenia lub wymagają specjalistycznego ponownego spawania.
Geometria i konfiguracja ostrzy
Kształt ostrza decyduje o sile „chwytu”.
Noże wirnika (ruchome)
- Kwadrat (4-drożny):Najpopularniejsza konstrukcja. Gdy jedna krawędź się stępi, obraca się ją o 90 stopni.
- Wskazówka: Podczas obracania należy używać klucza dynamometrycznego. Luźne śruby mogą prowadzić do poważnego uszkodzenia wirnika.
- Hak / Hawkbill:Agresywny kształt umożliwiający chwytanie obszernych folii lub włókien.
- Ryzyko:Jeśli hak uderzy w twardy obiekt, moment obrotowy będzie ogromny.
Noże stojana (stacjonarne)
- Działają one jak „kowadło”. Zwykle powinny być nieco bardziej miękki (o 2-3 punkty HRC niższe) niż noże wirnika. Dzięki temu w razie awarii tańszy/łatwiejszy w wymianie stator przyjmie uszkodzenie, oszczędzając kosztowny wirnik.
Obróbka cieplna: niewidzialna zmienna
Dwa ostrza mogą wyglądać identycznie, ale działać inaczej ze względu na Ruszenie.
- Standardowe hartowanie: Podgrzewanie do ~200°C. Dobra twardość, niższa wytrzymałość.
- Hartowanie próżniowe + obróbka kriogeniczna:Zamrożenie ostrza do temperatury -196°C po hartowaniu powoduje przekształcenie austenitu szczątkowego w martenzyt. Zwiększa to trwałość dzięki 20-30% bez zwiększania kruchości ostrza. Zawsze pytaj swojego dostawcę, czy stosuje technologię Cryo.
- Separator wiroprądowy: Kompletny przewodnik
- Nablatowa kruszarka do tworzyw sztucznych: kompletny przewodnik
Protokół konserwacji: kiedy zmienić?
Nie czekaj, aż ostrze będzie okrągłe.
1. Monitor natężenia prądu:Ostra maszyna pracuje na biegu jałowym z niskim natężeniem prądu i tnie stabilnymi impulsami. Tępa maszyna pobiera wysokie, ciągłe natężenie prądu.
2. Procent kar: Stępione ostrza „miażdżą” plastik zamiast go ciąć, tworząc nadmierną ilość pyłu (frakcji drobnej). Jeśli odpylacz zapełnia się 2 razy szybciej, sprawdź szczelinę cięcia.
3. Szczelina (odległość cięcia):Odległość między wirnikiem a stojanem powinna wynosić 0,3 mm – 0,5 mm do filmu i 1,0 mm – 2,0 mm dla rur sztywnych. Zachowaj tę precyzję.
FAQ
Dlaczego moje ostrza D2 się odpryskują?
Prawdopodobnie masz zanieczyszczenie metalem lub prędkość podawania jest zbyt agresywna (obciążenie udarowe). Przełącz na DC53 w celu uzyskania wyższej udarności lub zainstaluj oddzielacz magnetyczny na wejściu.
Czy mogę samodzielnie ostrzyć ostrza niszczarki?
Tak, ale potrzebujesz Szlifierka powierzchniowa z chłodziwem. Nigdy nie używaj szlifierki kątowej na sucho; miejscowe ciepło wyżarza (zmiękcza) stal, natychmiast niszcząc krawędź.
Jaka jest różnica w kosztach?
Ostrza DC53 często kosztują więcej niż D2, ale mogą być znacznie trwalsze w zastosowaniach narażonych na uderzenia. Rzeczywista żywotność zależy od zanieczyszczeń, docelowej twardości, jakości obróbki cieplnej i geometrii noża – dlatego porównuj dostawców, kierując się kosztem na tonę i danymi z prób, a nie pojedynczym procentem.
Jak długo trwają ostrza tnące w tnarce?
Między szlifowaniami, można oczekiwać około 400–800 godzin pracy na czystym płynnym surowcu plastikowym, a znacznie mniej na zanieczyszczonym lub zawierającym metal materiałem. Zestaw noży zazwyczaj przetrwa 3–5 cykli szlifowania, zanim wytarta warstwa twarda zostanie zgrzana, więc całkowita żywotność zależy w dużej mierze od dyscypliny szlifowania, jak i od klasy stali.
Z czego wykonane są noże tnące w tnarce?
Większość noży przemysłowych tnących jest wykonana ze stali narzędziowych do pracy w temperaturach niskich — D2 (DIN 1.2379) i DC53 to powszechne klasy — hartowane do około HRC 56–60. Dla bardzo ścieralnych materiałów, noże z powłoką twardą z karbenu wolframu na powierzchniach zużywających się przedłużają żywotność, ale za wyższym kosztem początkowym.
Tabela porównania klas stali
| Współczynnik | D2 (1.2379) | DC53 | Hardfacing z twardą stopą krzemu |
|---|---|---|---|
| Twardość | 58–60 HRC | 62–64 HRC | 70+ HRC (cząstki krzemu) |
| Wytrzymałość | Średnia (krucha pod wpływem uderzeń) | ~2x wytrzymałość D2 | Niska (kruszona warstwa krzemu pod wpływem wstrząsu) |
| Odporność na zużycie | Dobry | Bardzo dobra | Doskonały |
| Najlepsze materiały | Czyste HDPE, PP, PET, tworzywa ogólnego przeznaczenia | E-scrap, opony, miedziany przewód, zanieczyszczone strumienie | Zapiaszczone folie rolnicze, tworzywa z włóknem szklanym, odpady ścierne |
| Zwykły czas eksploatacji | 200–400 godzin | 400–800 godzin | 600–1200 godzin (bez ponownego ostrzenia) |
| Ponowne ostrzenie | Tak (szlifierka do płaszczyzn ze chłodziwem) | Tak (szlifierka do płaszczyzn ze chłodziwem) | Nie (do wygaśnięcia lub ponownego spawania) |
| Relatywny koszt | $$ (podstawowy) | $$$ (15–30% więcej niż D2) | $$$$ (2–3x D2) |
| Koszt na ton przetworzonego materiału | Wysoki dla twardych materiałów | Często najniższy w przypadku strumieni mieszanych/zanieczyszczonych | Najniższy w przypadku materiałów ściernych |
Jak dobrać odpowiednie noże do kruszarki
Dopasowanie gatunku stali do konkretnej maszyny i surowca zostało szczegółowo opisane w naszym przewodniku po dobór noży do recyklingu tworzyw sztucznych według surowca, który obejmuje również dobór wymiarów i zamawianie części zamiennych.
Kieruj się poniższym schematem decyzyjnym, aby dobrać stal ostrza do zastosowania:
- Zidentyfikuj swój główny strumień odpadów: Czysty plastik → D2. Zanieczyszczony/mieszany → DC53. Piaszczysty/ścierny → Napawanie utwardzające.
- Oceni ryzyko zanieczyszczenia: Jeśli do kruszarki mogą dostać się metale, wybierz stal DC53 ze względu na jej udarność. Zainstaluj oddzielacz magnetyczny oraz separator prądów wirowych przed.
- Oblicz koszt za tonę: Nie porównuj ceny ostrzy same w sobie. Weź pod uwagę: żywotność ostrzy (godziny), cykle ponownego ostrzenia (zwykle 3–5 na zestaw), koszt przestoju związany z wymianą ostrzy (2–4 godziny) oraz procent drobnych frakcji (zabrudzone ostrza = więcej odpadów).
- Złóż wniosek o próbki: Poproś dostawcę o zestaw próbny 2–3 gatunków stali. Przetestuj każdy przez pełny cykl i zmierz rzeczywisty czas pracy, stabilność poboru prądu oraz jakość przemiału.
- Określ proces termiczny: Zawsze wymagaj hartowania próżniowego i wymrażania (obróbki kriogenicznej) dla stali D2 i DC53. Wydłużenie żywotności o 20–30% wielokrotnie rekompensuje niewielki koszt dodatkowy.
Potrzebujesz noży do kruszarki? Przejrzyj nasze ostrza zamienne do niszczarki lub noże rotora z węglika wolframu. W przypadku noży do granulatorów zobacz nasz katalog ostrzy tnika granulatora.
Odniesienia
[1] „Stale narzędziowe: właściwości i zastosowania”, ASM International. Stale narzędziowe: właściwości i zastosowania
[2] „Obróbka cieplna kół zębatych i narzędzi skrawających”, Magazyn Industrial Heating. Obróbka cieplna kół zębatych i narzędzi skrawających
Eksploruj: Zobacz naszą pełną ofertę przemysłowych rozdrabniaczy do tworzyw sztucznych
