

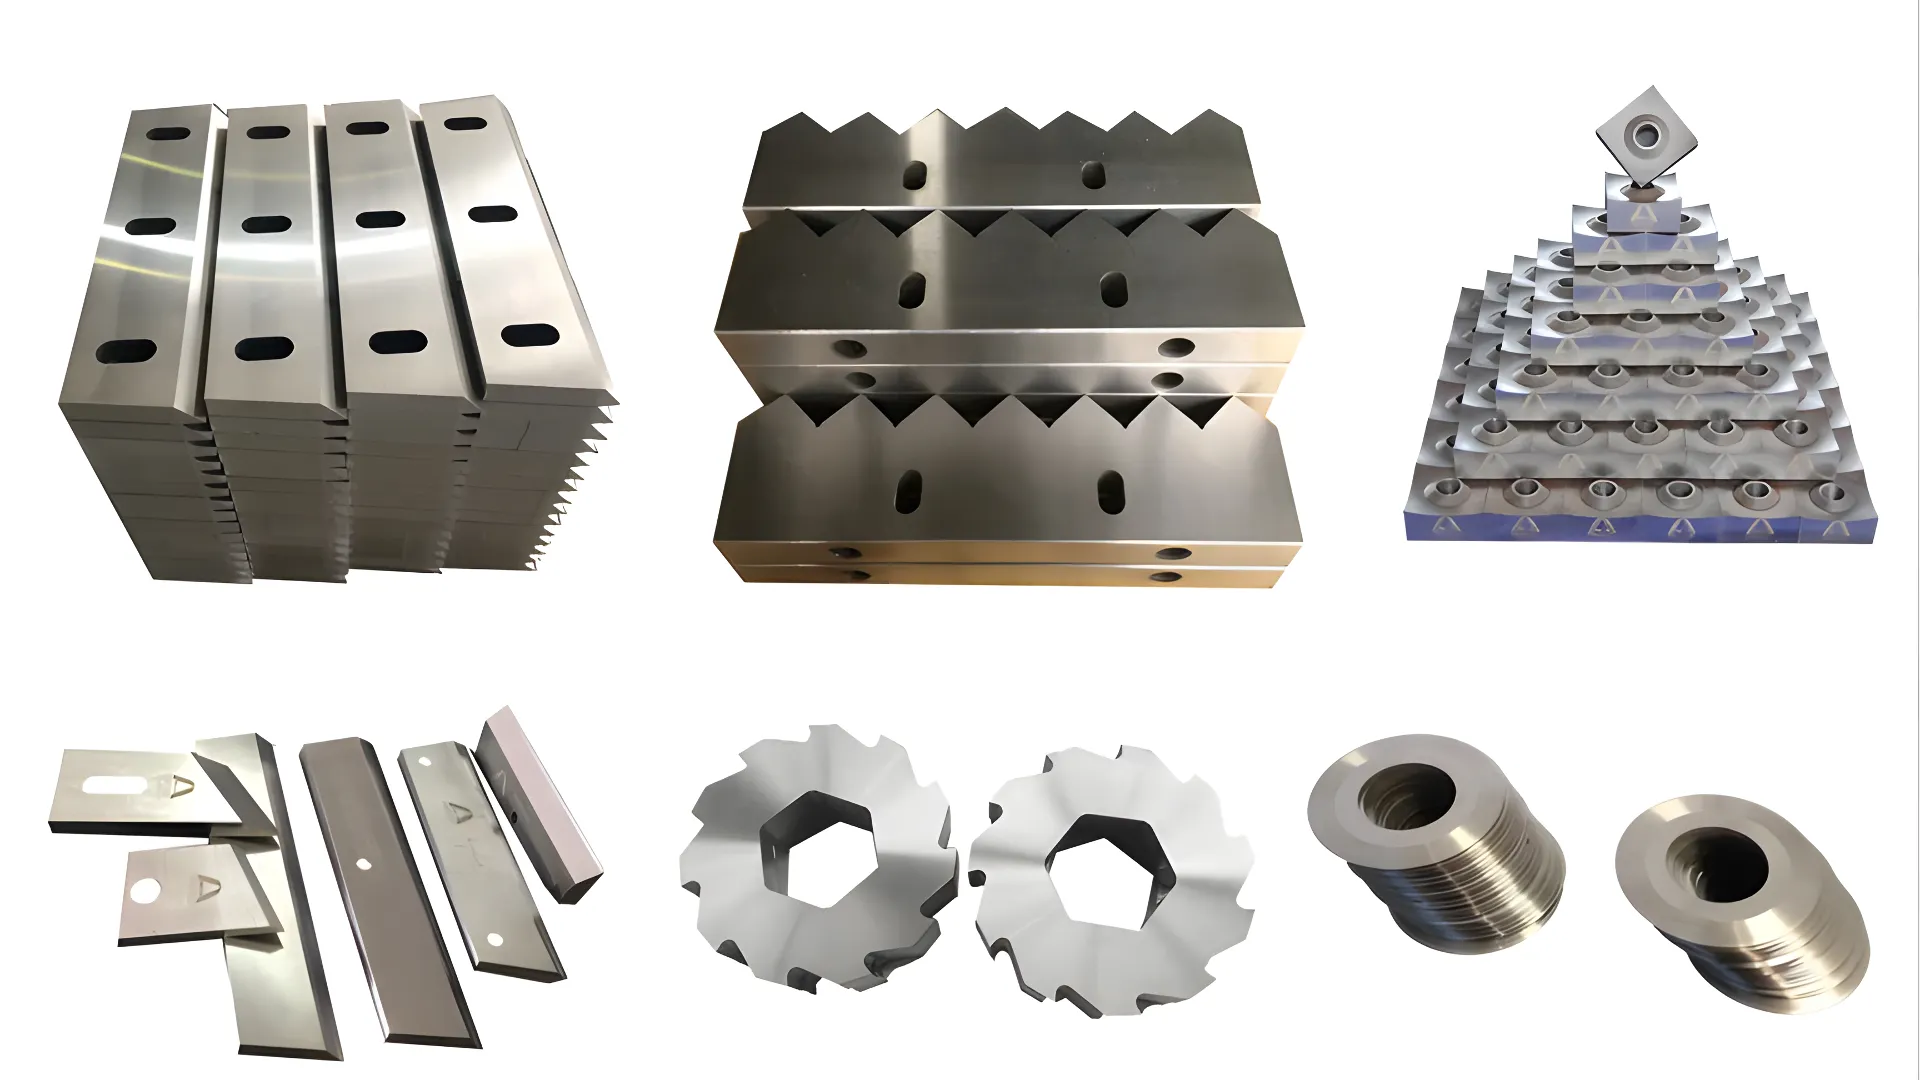
Die Rentabilität einer Recyclinganlage wird oft durch ein einziges Verbrauchsmaterial bestimmt: das Rotationsmesser. Ein Messersatz, der nach 200 Stunden stumpf wird, im Vergleich zu einem, der 800 Stunden hält, verändert Ihre Betriebskosten grundlegend. Dieser Leitfaden für Techniker erläutert die Metallurgie von Industriemessern für Schredder und erklärt, wie Sie den richtigen Stahl für Ihren Abfallstrom auswählen.
Zugehörige Ausrüstung: Einschnecken-Schredder | Ersatzmesser für Aktenvernichter | Wolframkarbid-Rotorknive | Schleifmaschine für Messer.
Die Chemie des Schneidens: Stahlsorten verstehen
Nicht jeder „gehärtete Stahl“ ist gleich. Der Industriestandard basiert auf Kaltarbeitsstählen, die sich durch einen hohen Kohlenstoff- und Chromgehalt auszeichnen.
1. D2-Stahl (AISI D2 / DIN 1.2379)
- Zusammensetzung: 1.5% Kohlenstoff, 12% Chrom.
- Der StandardD2 ist der Arbeitspferd der Kunststoffindustrie. Es bietet ein gutes Verhältnis von Verschleißfestigkeit und Kosten.
- Härte: Wärmebehandelt auf 58-60 HRC.
- Optimal für: Saubere Polyolefine (HDPE, PP), PET-Flaschen und allgemeine Kunststoffabfälle.
- SchwächeEs ist relativ spröde. Wenn ein Schwermetallverunreinigungsteil (wie ein Hammerkopf) in den Schredder gelangt, reißen oder zerbrechen die D2-Messer oft.
2. DC53 (Verbesserter Kaltarbeitsstahl)
- Das Upgrade: Eine firmeneigene Sorte, die von SKD11 abgeleitet ist.
- HärteKann erreichen 62-64 HRC nach dem Hochtemperatur-Anlassen.
- ZähigkeitDC53 ist ungefähr 2x robuster als D2. Es ist deutlich widerstandsfähiger gegen Absplitterungen bei Stößen.
- Optimal für: Schwierige Anwendungen wie E-Schrott, Altreifen, und Kupferdraht wo Stoßbelastungen häufig auftreten.
3. Hartauftragung (Wolframkarbid-Auftragsschicht)
- Die RüstungEin Standard-Stahlkörper, der mit einer Wolframkarbid-Matrix verschweißt ist.
- HärteDie Karbidpartikel erreichen 70+ HRC.
- Optimal fürSchleifmittel wie Schmutziger Agrarfilm (Sand-/Siliziumdioxidgehalt) oder Glasfaserverstärkte Kunststoffe.
- AbtauschDiese Klingen lassen sich nicht einfach schärfen. Sie verschleißen bis zum endgültigen Bruch oder erfordern ein spezielles Nachschweißen.
Messergeometrie & Konfiguration
Die Form des Messers bestimmt den „Biss“.
Rotormesser (in Bewegung)
- Quadrat (4-Wege)Die gängigste Bauart. Wenn eine Kante stumpf wird, dreht man sie um 90 Grad.
- TippVerwenden Sie beim Drehen einen Drehmomentschlüssel. Lose Schrauben können zu schwerwiegenden Rotorschäden führen.
- Haken-/HabichtsschnabelAggressive Form zum Greifen von voluminösen Folien oder Fasern.
- RisikoWenn der Haken auf einen festen Gegenstand trifft, ist der Drehmomentstoß enorm.
Statormesser (stationär)
- Diese fungieren als „Amboss“. Sie sollten in der Regel etwas weicher (2-3 HRC-Punkte niedriger) als die Rotormesser. Dadurch wird sichergestellt, dass im Falle eines Absturzes der günstigere/einfacher auszutauschende Stator den Schaden aufnimmt und der teure Rotor geschont wird.
Wärmebehandlung: Die unsichtbare Variable
Zwei Klingen können identisch aussehen, sich aber aufgrund von ... unterschiedlich verhalten. Temperieren.
- StandardhärtenErhitzen auf ca. 200 °C. Gute Härte, geringere Zähigkeit.
- Vakuumhärtung + TieftemperaturbehandlungDurch das Abkühlen der Klinge auf -196 °C nach dem Härten wird Restaustenit in Martensit umgewandelt. Dies erhöht die Verschleißlebensdauer um 20-30% ohne die Klinge dadurch spröder zu machen. Fragen Sie Ihren Lieferanten immer, ob er Kryotechnik einsetzt.
- Wirbelstromabscheider: Umfassender Leitfaden
- Desktop-Kunststoffschredder: Vollständiger Leitfaden
Wartungsprotokoll: Wann muss es geändert werden?
Warte nicht, bis die Klinge rund ist.
1. StromstärkemonitorEine leistungsstarke Maschine verbraucht im Leerlauf wenig Strom und schneidet mit stabilen Stromspitzen. Eine leistungsschwache Maschine verbraucht hingegen dauerhaft viel Strom.
2. Prozentsatz der Geldstrafen: Stumpfe Messer „quetschen“ den Kunststoff, anstatt ihn sauber zu schneiden, was zu übermäßigem Feinstaub (Fines) führt. Wenn sich Ihr Entstauber doppelt so schnell füllt, überprüfen Sie den Schnittspalt.
3. Die Lücke (Schnittabstand)Der Abstand zwischen Rotor und Stator sollte sein 0,3 mm – 0,5 mm für Film und 1,0 mm – 2,0 mm für starre Rohre. Diese Präzision beibehalten.
Häufig gestellte Fragen (FAQ)
Warum splittern meine D2-Sägeblätter?
Wahrscheinlich liegt eine Metallverunreinigung vor oder Ihre Vorschubgeschwindigkeit ist zu hoch (Stoßbelastung). Wechseln Sie zu DC53 für eine höhere Schlagzähigkeit oder installieren Sie eine Magnetseparator am Einlauf.
Kann ich die Klingen meines Aktenvernichters selbst schärfen?
Ja, aber Sie benötigen einen Flächenschleifer Mit Kühlmittel. Niemals einen Winkelschleifer trocken verwenden; die lokale Hitze führt zum Glühen (Erweichen) des Stahls und zerstört die Schneide sofort.
Worin besteht der Kostenunterschied?
DC53-Sägeblätter sind oft teurer als D2-Sägeblätter, weisen aber in Anwendungen mit hoher Stoßbelastung eine deutlich längere Lebensdauer auf. Die tatsächliche Standzeit hängt von Verunreinigungen, Härtevorgaben, Wärmebehandlungsqualität und Messergeometrie ab. Vergleichen Sie daher Anbieter anhand der Kosten pro Tonne und Versuchsdaten anstatt anhand eines einzelnen Prozentsatzes.
Wie lange halten die Schredderblätter?
Zwischen Schärfungen sind bei sauberem Kunststoffmaterial etwa 400–800 Betriebsstunden zu erwarten, bei kontaminiertem oder metallhaltigem Material erheblich weniger. Ein Messersatz hält in der Regel 3–5 Schärfzyklen aus, bevor die harte Schicht abgetragen wird, daher ist die Gesamtlebensdauer stark von Ihrer Schärfpraxis abhängig, sowie vom Stahlgrad.
Was bestehen Schredderblätter?
Die meisten industriellen Schredderblätter sind aus kalthärtendem Werkzeugstahl – D2 (DIN 1.2379) und DC53 sind die gebräuchlichen Qualitäten – gehärtet auf etwa HRC 56–60. Für stark abrasives Futter erweitern Blätter mit Wolframcarbid-Beschichtung auf den Abriebflächen das Leben, wenn auch zu einem höheren Anfangspreis.
Tabelle zur Vergleichsbeurteilung von Stahlqualitäten
| Faktor | D2 (1.2379) | DC53 | Tungstenkarbid-Beschichtung |
|---|---|---|---|
| Härte | 58–60 HRC | 62–64 HRC | 70+ HRC (Karbidpartikel) |
| Zähigkeit | Mittel (brechlich unter Stoß) | ~2x D2 Härte | Niedrig (Karbidschichten reißen unter Schock) |
| Verschleißfestigkeit | Gut | Sehr gut | Exzellent |
| Beste Materialien | Sauberes HDPE, PP, PET, Standardkunststoffe | E-Abfall, Reifen, Kupferdraht, kontaminierte Ströme | Sandige Agrarfolien, glasfaserverstärkte Kunststoffe, abrasive Abfälle |
| Typische Lebensdauer | 200–400 Stunden | 400–800 Stunden | 600–1.200 Stunden (kein Nachschleifen) |
| Nachschärfen | Ja (Flachschleifmaschine mit Kühlmittel) | Ja (Flachschleifmaschine mit Kühlmittel) | Nein (bis zum Ausfall oder nachschweißen) |
| Relativer Preis | $$ (Basis) | $$$ (15–30 % mehr als D2) | $$$$ (2–3x D2) |
| Kosten pro Ton verarbeitet | Höher für harte Materialien | Häufig am niedrigsten bei gemischten/kontaminierten Strömen | Am niedrigsten bei abrasiven Materialien |
So wählen Sie das richtige Schreddermesser aus
Die Abstimmung der Stahlsorte auf bestimmte Maschinen und Aufgabematerialien wird separat behandelt in unserem Leitfaden zu Auswahl von Kunststoffrecycling-Messern nach Aufgabematerial, der auch Dimensionierung und Ersatzteilbestellungen abdeckt.
Nutzen Sie diesen Entscheidungsrahmen, um den Messerstahl auf Ihre Anwendung abzustimmen:
- Identify your primary waste stream: Sauberer Kunststoff → D2. Kontaminiert/gemischt → DC53. Sandig/abrasiv → Hartauftragung.
- Assess contamination risk: Wenn Metalle in den Schredder gelangen können, wählen Sie DC53 wegen seiner Schlagzähigkeit. Installieren Sie zusätzlich ein Magnetseparator und Wirbelstromabscheider upstream.
- Kosten pro Tonne berechnen: Vergleichen Sie nicht nur den Anschaffungspreis der Messer. Berücksichtigen Sie: Standzeit (Betriebsstunden), Nachschleifzyklen (üblicherweise 3–5 pro Satz), Stillstandskosten für den Messerwechsel (2–4 Stunden) und Feinstaubanteil (stumpfe Messer = mehr Materialverlust).
- Request trial sets: Fragen Sie Ihren Lieferanten nach einem Testsatz aus 2–3 Stahlsorten. Fahren Sie jede Sorte über einen vollen Zyklus und messen Sie reale Betriebsstunden, Stromaufnahmestabilität und Granulatqualität.
- Specify heat treatment: Verlangen Sie für D2 und DC53 stets Vakuumhärtung + Tiefkühlbehandlung (Cryo-Behandlung). Die 20–30 % längere Standzeit wiegt den geringen Aufpreis bei weitem auf.
Benötigen Sie Messer für Ihren Schredder? Durchsuchen Sie unsere Ersatzmesser für Aktenvernichter oder Wolframkarbid-Rotorknive. Für Granulatormesser beachten Sie unseren granulator blade catalog.
Referenzen
[1] „Werkzeugstähle: Eigenschaften und Anwendungen“, ASM International. Werkzeugstähle: Eigenschaften und Anwendungen
[2] „Wärmebehandlung von Zahnrädern und Schneidwerkzeugen“, Zeitschrift für Industrieheizung. Wärmebehandlung von Zahnrädern und Schneidwerkzeugen
Erforschen: Unser gesamtes Sortiment an industriellen Kunststoffzerkleinerern anzeigen
