

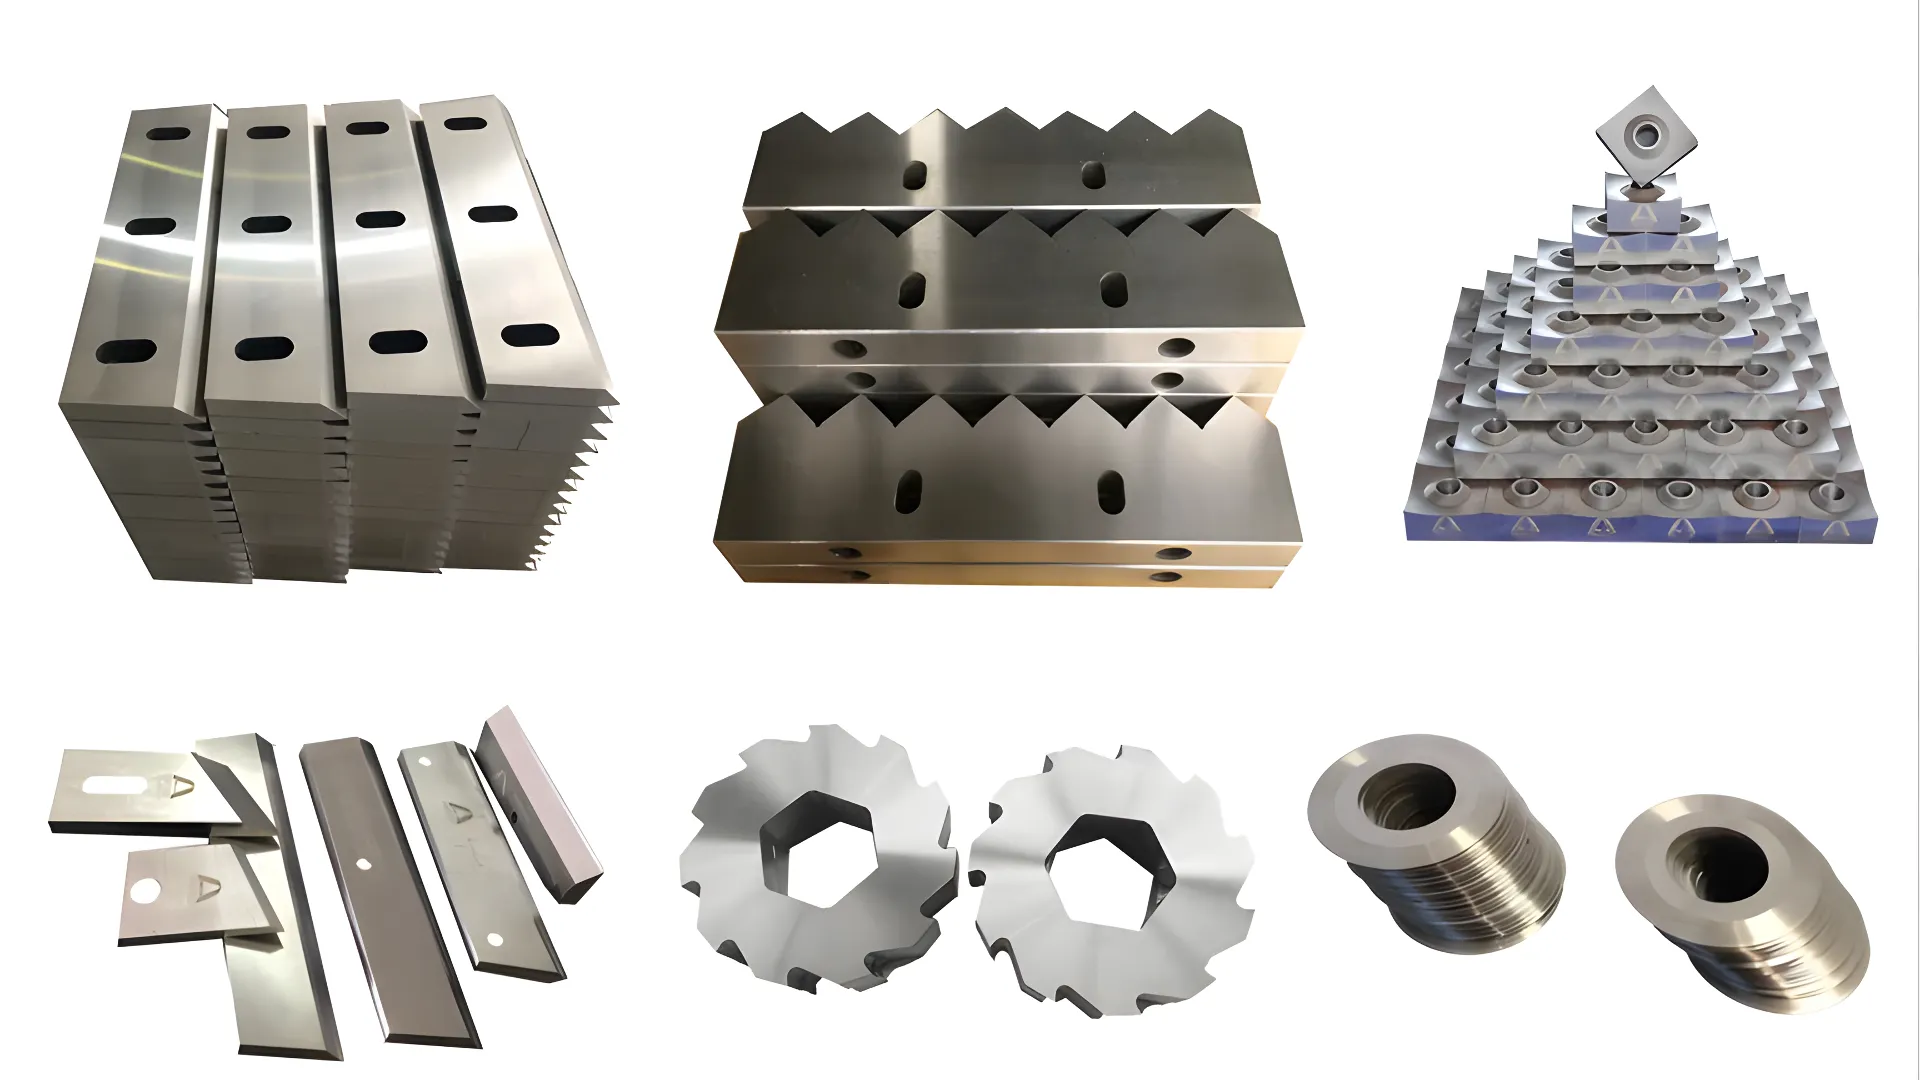
Profitabilnost linije za recikliranje često je određena jednim potrošnim materijalom: Rotacijski nož. Set oštrica koji se otupljuju za 200 sati u usporedbi s onim koji traje 800 sati temeljno mijenja vaše operativne troškove. Ovaj vodič za tehničara istražuje metalurgiju iza industrijskih oštrica usitnjivača i kako odabrati pravi čelik za vaš tok otpada.
Povezana oprema: škrabljica s jednim vratom | zamjenske oštrice usitnjivača | noževi rotora od volfram karbida | nožni brusilac.
Kemija rezanja: Razumijevanje vrsta čelika
Nije svaki „kaljeni čelik” jednak. Industrijski standard oslanja se na alatne čelike za rad u hladnom stanju, koje karakterizira visok udio ugljika i kroma.
1. Čelik D2 (AISI D2 / DIN 1.2379)
- Sastav1.5% ugljik, 12% krom.
- StandardD2 je glavni pokretač industrije plastike. Nudi dobru ravnotežu otpornosti na habanje i cijene.
- TvrdoćaToplinski obrađeno do 58-60 HRC.
- Najbolje zaČisti poliolefine (HDPE, PP), PET boce i opći plastični otpad.
- SlabostRelativno je krhak. Ako teški metalni zagađivač (poput glave čekića) uđe u drobilicu, D2 oštrice često pucaju ili se razbijaju.
2. DC53 (Poboljšani čelik za hladno oblikovanje)
- NadogradnjaVlasnička klasa modificirana iz SKD11.
- TvrdoćaMože dosegnuti 62-64 HRC nakon popuštanja na visokim temperaturama.
- ŽilavostDC53 je otprilike 2x jači nego D2. Mnogo je otporniji na krzanje pri udaru.
- Najbolje zaTeške primjene poput E-otpad, Gume, i Bakrena žica gdje su udarna opterećenja česta.
3. Tvrdo navarivanje (prekrivanje volframovim karbidom)
- OklopStandardno čelično tijelo zavareno matričnim uzorkom od volframovog karbida.
- TvrdoćaČestice karbida dopiru 70+ HRC.
- Najbolje zaAbrazivni materijali poput: Prljavi poljoprivredni film (sadržaj pijeska/silicijevog dioksida) ili Plastika punjena staklom.
- KompromisOve oštrice se ne mogu lako naoštriti. One su otporne na kvar ili zahtijevaju specijalizirano ponovno zavarivanje.
Geometrija i konfiguracija oštrica
Oblik oštrice određuje „zahvat”.
Rotorski noževi (pokretni)
- Kvadrat (4-smjerni)Najčešći dizajn. Kada se jedan rub otupljuje, okrećete ga za 90 stupnjeva.
- Savjet: Prilikom rotacije koristite moment ključ. Labavi vijci dovode do katastrofalnog oštećenja rotora.
- Kuka / Jastrebov kljunAgresivni oblik za hvatanje voluminozne folije ili vlakana.
- RizikAko kuka udari u čvrsti predmet, skok momenta je ogroman.
Statorski noževi (stacionarni)
- Ove djeluju kao „nakovanj”. Općenito bi trebale biti malo mekši (2-3 HRC boda niže) od noževa rotora. To osigurava da u slučaju sudara, jeftiniji/lakše zamjenjivi stator preuzima štetu, čime se štedi skupi rotor.
Toplinska obrada: Nevidljiva varijabla
Dvije oštrice mogu izgledati identično, ali se ponašati drugačije zbog Kaljenje.
- Standardno kaljenjeZagrijavanje na ~200°C. Dobra tvrdoća, niža žilavost.
- Vakuumsko kaljenje + kriogeni tretmanZamrzavanje oštrice na -196°C nakon kaljenja pretvara zaostali austenit u martenzit. To povećava vijek trajanja... 20-30% bez da oštrica postane krhkija. Uvijek pitajte svog dobavljača koristi li Cryo.
- Separator s vrtložnim strujama: Kompletan vodič
- Stolni usitnjivač plastike: Potpuni vodič
Protokol održavanja: Kada mijenjati?
Nemojte čekati da oštrica postane okrugla.
1. Monitor amperažeOštar stroj radi u praznom hodu pri niskim amperima i reže sa stabilnim skokovima. Tup stroj vuče visoke kontinuirane ampere.
2. Postotak kazni: Tupe oštrice „gnječe” plastiku umjesto da je režu, stvarajući prekomjernu prašinu (sitne čestice). Ako se vaš skupljač prašine puni dvostruko brže, provjerite zazor.
3. Razmak (Udaljenost rezanja)Razmak između rotora i statora trebao bi biti 0,3 mm – 0,5 mm za film, i 1,0 mm – 2,0 mm za krute cijevi. Održavajte ovu preciznost.
FAQ
Zašto se moje D2 oštrice kržu?
Vjerojatno imate kontaminaciju metalom ili je brzina pomicanja preagresivna (udarno opterećenje). Prebacite se na DC53 radi veće otpornosti na udarce ili ugradite Magnetni separator na ulaznoj strani.
Mogu li sam naoštriti noževe drobilice?
Da, ali vam je potreban Površinska brusilica s rashladnom tekućinom. Nikada ne koristite suhu kutnu brusilicu; lokalizirana toplina će žariti (omekšati) čelik, odmah uništavajući oštricu.
Kolika je razlika u cijeni?
Oštrice DC53 često koštaju više od D2, ali mogu trajati znatno dulje u primjenama sklonim udarcima. Ostvareni vijek trajanja ovisi o kontaminaciji, ciljanoj tvrdoći, kvaliteti toplinske obrade i geometriji noža - stoga usporedite dobavljače koristeći cijenu po toni i podatke o ispitivanju, a ne jedan postotak.
Koliko traje oštrica reznika?
Između izravnivanja, očekujte oko 400–800 radnih sati na čistom plastičnom ulazu, a znatno manje na kontaminiranom ili metalno sadržajem materijalu. Skup blizica obično preživi 3–5 izravnivanja kada se tvrda sloj izgrani, tako da ukupni životni vijek ovisi više o vašoj izravnivačkoj discipline nego o kvaliteti čelika.
Iz čega se sastoji oštrica za rezanje?
Većina industrijskih granulatora blizica je kovanog alatnog čelika — D2 (DIN 1.2379) i DC53 su uobičajene kvalitete — zažarnjeni na oko HRC 56–60. Za visoko abrazivni ulaz, blizice s tvrdom površinom od karbida tungstena na iznosnim površinama produžuju životni vijek s većom početnom troškom.
Tabela usporedba stupnja čelika
| Faktor | D2 (1.2379) | DC53 | Tungstenit-karbida tvrdovaljenje |
|---|---|---|---|
| Tvrdoća | 58–60 HRC | 62–64 HRC | 70+ HRC (karbida čestice) |
| Žilavost | Srednja (krhka pod udarcem) | ~2x tvrdoća D2 | Niska (krhka sloj karbida pod udarcem) |
| Otpornost na habanje | Dobro | Vrlo dobra | Izvrsno |
| Najbolji materijali | Čisti HDPE, PP, PET, standardna plastika | E-šrot, gume, bakreni žicu, kontaminirane tokove | Pjeskovite poljoprivredne folije, plastika punjena staklenim vlaknima, abrazivni otpad |
| Tipični životni vijek | 200–400 sati | 400–800 sati | 600–1.200 sati (bez ponovnog oštrenja) |
| Ponovno šaržiranje | Da (brusilica za ravno brušenje s hlađenjem) | Da (brusilica za ravno brušenje s hlađenjem) | Ne (do kraja rada ili ponovno zagevanje) |
| Relativni trošak | $$ (osnovno) | $$$ (15–30% više od D2) | $$$$ (2–3x D2) |
| Trošak po tuni obrade | Viši za tvrde materijale | Često najniži za miješane/kontaminirane materijale | Najniži za abrazivne materijale |
Kako odabrati pravu oštricu za usitnjivač
Usklađivanje kvalitete čelika s određenim strojem i sirovinom zasebno je obrađeno u našem vodiču za odabir oštrica za recikliranje plastike prema vrsti sirovine, koji također obuhvaća dimenzioniranje i narudžbu zamjenskih dijelova.
Slijedite ovaj okvir odlučivanja kako biste uskladili čelik oštrice sa svojom primjenom:
- Identificirajte vaš glavni otpadni tok: Čista plastika → D2. Kontaminirana/miješana → DC53. Pjeskovita/abrazivna → Tvrdo navarivanje.
- Oceni rizik zagađenja: Ako metali mogu ući u usitnjivač, odaberite DC53 zbog njegove otpornosti na udarce. Ugradite Magnetni separator i separator vrtložnih struja gornji tok.
- Izračunajte cijenu po toni: Nemojte uspoređivati samo cijenu noža. Uključite: životnost noža (sati), ciklusi ponovnog šaržiranja (obično 3–5 po seti), trošak nedostatka za zamjenu noža (2–4 sata), i postotak sitnice/droblja (slijepljeni noži = više otpada).
- Zatražite uzorke: Zatražite od dobavljača probni set od 2–3 kvalitete čelika. Pokrenite svaku kroz puni ciklus i izmjerite stvarne radne sate, stabilnost struje i kvalitetu izlaznog materijala.
- Specificirajte toplinsko obrade: Uvijek tražite vakuumsko kaljenje + kriogeni tretman za D2 i DC53. Produljenje radnog vijeka za 20–30% daleko nadmašuje minimalnu nadoplatu.
Trebate li oštrice za svoj usitnjivač? Pregledajte naše zamjenske oštrice usitnjivača ili noževi rotora od volfram karbida. Za oštrice granulatora pogledajte naš katalog noža za granulator.
Reference
[1] „Alatni čelici: svojstva i primjena”, ASM International. Alatni čelici: Svojstva i primjena
[2] „Toplinska obrada zupčanika i reznih alata”, Časopis za industrijsko grijanje. Toplinska obrada zupčanika i alata za rezanje
Istraži: Pogledajte našu cjelokupnu ponudu industrijskih usitnjivača plastike
