

În instalațiile de mare capacitate, obținerea de rPET alimentar sau măcinătură la nivel de polimer virgin depinde de eliminarea eficientă a impurităților ușoare înainte de extrudare. Chiar și după tocare, măcinare și spălare la cald, fluxurile de deșeuri (fulgi PET, flacoane HDPE, carcase PP) conțin adesea fibre de hârtie, etichete BOPP, manșoane PVC și praf. Dacă intră în extruder, acestea se carbonizează în puncte negre, degajă gaze, decolorează masa topită și blochează filtrele în câteva ore.
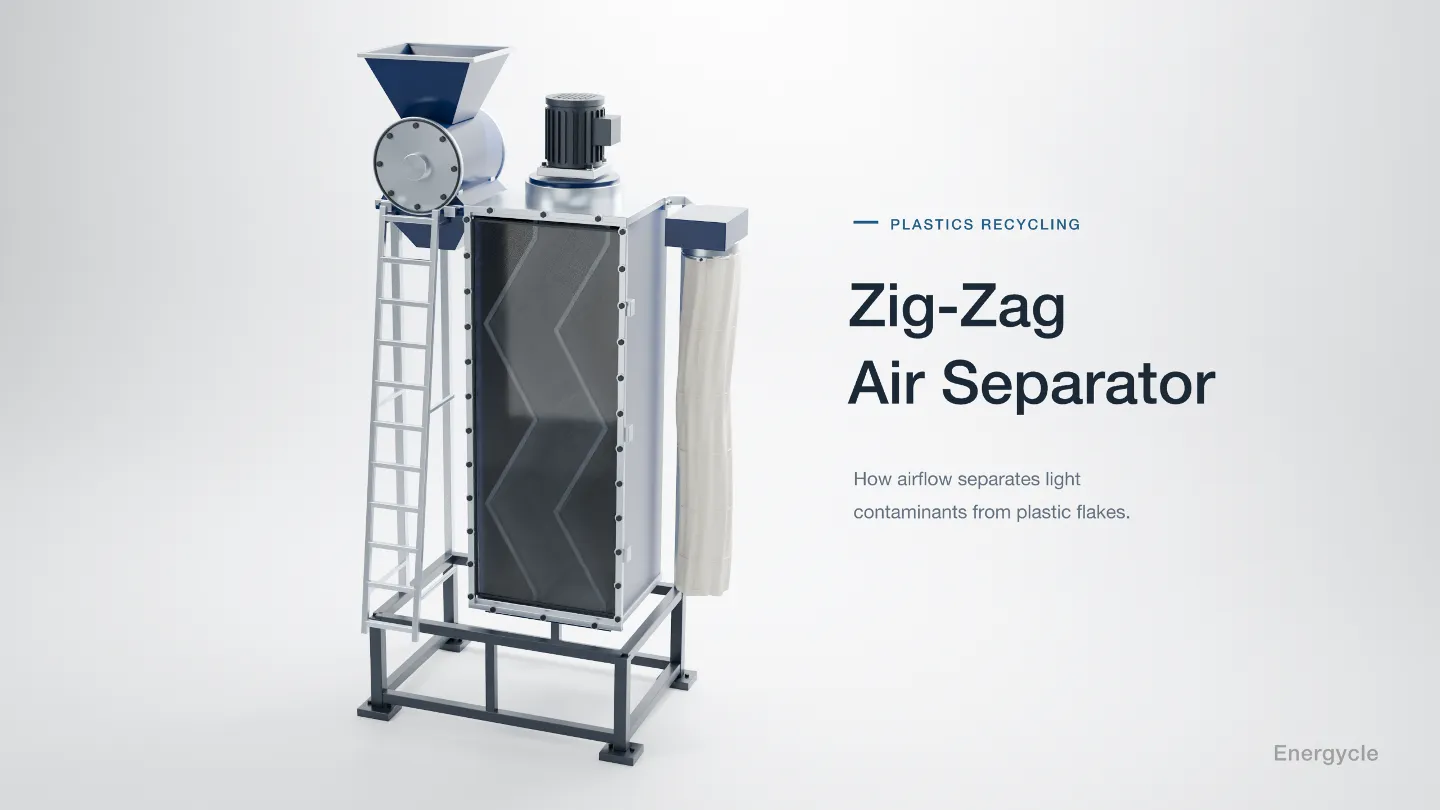
Pentru a elimina acești contaminanți ușori fără a adăuga componente rotative de mare uzură, instalațiile moderne de spălare integrează un Clasificator cu aer în zig-zag (denumit și sortator cu aer în zig-zag sau separator eolian în cascadă). Funcționând pe baza aerodinamicii gravitaționale în contracurent și flux transversal, acest sistem de clasificare uscată îndepărtează hârtia, foliile și praful, recuperând în același timp fulgi grei și curați cu o eficiență de peste 98%. Acest ghid tehnic detaliază dinamica fluidelor în separarea în cascadă, geometria optimă a canalului la 120°, calculele de dimensionare, comparația cu bazinele de flotație și procedurile de remediere a defecțiunilor în fabrică.
Ce este un clasificator cu aer în zig-zag și de ce depășește coloanele verticale drepte?
Clasificarea cu aer este un proces fizic de separare uscată care sortează materialele granulare pe baza vitezei lor terminale de cădere. Această viteză este determinată de echilibrul dintre forța gravitațională descendentă și rezistența aerodinamică ascendentă, fiind guvernată de densitate, suprafață, grosime și factorul de formă.
Într-un tub vertical ascendent simplu (coloană dreaptă), amestecul de fulgi intră într-un curent continuu: particulele cu viteză de cădere mai mică urcă, în timp ce cele grele cad. Totuși, coloanele drepte au două dezavantaje majore:
- Stagnare și blocare a particulelor: Fulgii a căror viteză terminală de cădere este exact egală cu viteza aerului ascendent rămân suspendați în aer. Ei nu pot cădea și nici nu pot ieși, creând un nor dens care blochează coloana și duce la căderi bruște de debit.
- Puritate scăzută la o singură treaptă: La o singură trecere verticală, bucățile ușoare de etichete sunt adesea prinse mecanic sub fulgii grei în cădere, fiind trase în fracția grea (efectul de roi).
Clasificatorul cu aer în zig-zag remediază ambele deficiențe prin înlocuirea tubului drept cu un canal în cascadă cu pereți alternativ înclinați. Această geometrie transformă curentul vertical de aer într-o succesiune de zone de flux transversal și contracurent, spălând repetat materialul.
Principiu de funcționare: Procesul de separare aerodinamică în cascadă în 4 pași
În coloana în zig-zag, sortarea nu este un eveniment unic. Fiecare cot acționează ca o treaptă individuală de separare înseriată, supunând materialul la o fluidizare repetată:
- Alimentare dozată în perdea de material: Fulgii spălați sau măcinătura uscată intră în secțiunea de mijloc a coloanei printr-o vană rotativă sau jgheab vibrant. Crearea unei perdele uniforme și fără pulsații este critică; vârfurile de alimentare supraîncarcă câmpul aerodinamic și degradează sortarea.
- Deflexie în flux transversal în cascadă: Sub acțiunea gravitației, fulgii grei alunecă pe peretele înclinat spre cot. La trecerea peste marginea proeminentă spre următoarea pantă, traversează direct miezul de aer ascendent de mare viteză.
- Dezaglomerare prin role de vârtej: Imediat în aval de fiecare margine internă, curentul de aer ascendent se desprinde de perete, generând turbioane locale numite „role de vârtej”. Când fulgii cad prin aceste zone agitate, legăturile electrostatice și capilare sunt rupte, desprinzând etichetele și foliile lipite de fulgii rigizi de PET.
- Separare ciclonică și descărcare curată a fulgilor: Contaminanții ușori antrenați (etichete de hârtie, folie BOPP, scame și praf microscopic) urcă prin coturile în zig-zag și ies prin racordul superior spre un ciclon de înaltă eficiență și un filtru cu saci. Fulgii grei purificați coboară în cascadă prin 4 până la 8 trepte și sunt evacuați continuu printr-o vană rotativă inferioară.
Deoarece particulele sunt fluidizate în mod repetat la fiecare cot, un separator industrial în zig-zag atinge o eficiență de separare (κ) între 0,60 și 0,82 în configurațiile standard cu 4 trepte și până la 0,88–0,94 în sistemele multietajate optimizate.
Parametri tehnici esențiali: Geometrie, debit de aer și calcule de dimensionare
La selectarea sau dimensionarea unui clasificator cu aer pentru o unitate industrială, inginerii de proces corelează cinci parametri independenți:
1. Unghiul de treaptă al canalului (Optimul la 120°)
Unghiul intern dintre pereții alăturați determină traiectoria fulgilor și intensitatea rolelor de vârtej. Testele comparative pe unghiuri de 90°, 120° și 150° arată că 120° reprezintă compromisul industrial optim:
| Unghiul de treaptă al canalului | Traiectoria fulgilor și impactul cu pereții | Precizie de separare (Curba Tromp) | Capacitate de debit și risc de blocare | Pierdere de presiune statică |
|---|---|---|---|---|
| 90° (Curbă ascuțită / cot strâns) | Impact perpendicular pe perete; fulgii ricoșează puternic împotriva aerului ascendent. | Precizie ridicată de separare, însă fulgii fini de PET sunt evacuați împreună cu etichetele. | Risc ridicat de formare a podurilor de material; debit limitat sub 5 t/(m²·h). | Ridicată (1.800 – 2.400 Pa); necesită motor de ventilator supradimensionat. |
| 120° (Standard industrial) | Alunecare lină pe perete; traiectorie transversală controlată cu vortexuri stabile. | Selectivitate optimă; tăiere foarte clară între etichetele subțiri și fulgii groși. | Transport gravitațional fluid; gestionează de la 8 la 15 t/(m²·h) fără risc de blocaj. | Moderată (1.000 – 1.400 Pa); consum electric echilibrat. |
| 150° (Unghi deschis / obtuz) | Alunecare cvasi-verticală; deflexie în flux transversal insuficientă prin miezul de aer. | Separare slabă; etichetele ușoare ocolesc fluxul de aer și cad în fracția curată. | Debit ridicat, însă puritatea scade sub standardele comerciale de reciclare. | Scăzută (500 – 800 Pa); energie insuficientă a vortexurilor de dezaglomerare. |
2. Viteza fluxului de aer și controlul punctului de tăiere (d50)
Punctul de tăiere (d50) definește limita aerodinamică unde o particulă are o probabilitate de 50% de a ieși la fracția ușoară sau grea. Pentru fulgi rigizi (densitate 1,05–1,40 g/cm³), viteza aerului se reglează între 2,0 și 4,2 m/s. Convertizorul de frecvență permite țintirea precisă a impurităților:
- De la 2,0 la 2,6 m/s: Mod desprăfuire; elimină particulele fine libere de polimer (<0,5 mm) și praful de hârtie, reținând 100% din fulgii de polimer.
- De la 2,8 la 3,5 m/s: Mod standard de separare a etichetelor; extrage fragmente de etichete din polipropilenă orientată biaxial (BOPP), folie PE și etichete subțiri de hârtie din fulgi de PET de 0,3–0,6 mm.
- De la 3,6 la 4,2 m/s: Mod agresiv pentru etichete grele; ridică manșoane termocontractibile groase din PVC, folii multistrat și bucăți de spumă; risc redus de pierdere a așchiilor subțiri din gâtul sticlelor PET.
3. Capacitatea specifică de debit și raportul dimensional al canalului
Separatoarele industriale în zig-zag sunt dimensionate la o încărcare specifică de 5 până la 15 tone pe oră per metru pătrat de secțiune de canal (t/(m²·h)). Pentru mărirea capacității fără perturbarea profilului transversal, se mărește lățimea menținând un raport lățime/adâncime (b/d) de 1,0 sau mai mic. O coloană unică prea lată generează canalizări de aer; peste 3.000 kg/h se utilizează coloane paralele alimentate prin jgheaburi vibrante.
4. Raportul de încărcare solid-aer
Operarea stabilă impune menținerea unui raport solid-aer sub 1,5–2,0 kg de particule solide per metru cub de aer. Depășirea acestui prag suprimă rolele de vârtej și trage impuritățile ușoare în fracția grea.
Clasificator cu aer vs. alte tehnologii de separare
Un clasificator cu aer în zig-zag nu înlocuiește spălarea densimetrică umedă sau sortarea mecanică; el asigură mai degrabă o etapă specializată de finisare aerodinamică pe care alte utilaje nu o pot realiza rentabil. Tabelul de mai jos ilustrează poziția fiecărui echipament în fluxul tehnologic:
| Tip echipament | Mecanism principal de separare | Contaminanți țintă îndepărtați | Poziție optimă în fabrică | Costuri de operare și piese de uzură |
|---|---|---|---|---|
| Clasificator cu aer în zig-zag | Rezistență aerodinamică vs. viteză terminală de cădere gravitațională. | Fulgi de etichete BOPP/PVC, fibre de hârtie, praf de polimer, resturi de folie. | După moară (uscat) sau după uscător (înainte de siloz / extrudare). | Foarte scăzut; coloană statică fără piese rotative supuse uzurii interne. |
| Bazin de separare prin flotație | Flotabilitate hidrostatică bazată strict pe densitatea polimerului (g/cm³). | Dopuri din poliolefine (PP/HDPE 1,3 g/cm³). | În linia de spălare umedă între moara cu apă și spălătorul prin fricțiune. | Moderat; necesită tratarea apei, paleți de agitare și șnecuri de evacuare rezistente la uzură. |
| Dezetichetator mecanic | Frecare a rotorului la turație mare și sfâșiere cu gheare din aliaj înlocuibile. | Manșoane termocontractibile integrale și etichete din hârtie lipite pe sticle întregi. | La începutul liniei, imediat după desfăcătorul de baloți și separatorul de pietre. | Ridicat; refacerea periodică a ghearelor rotorului și înlocuirea plăcilor de uzură. |
| Sortator optic pentru fulgi | Camere hiperspectrale NIR pe ambele fețe și micro-duze de ejecție a aerului. | Fulgi de PET decolorați, plastice opace, reziduuri de PVC rigid. | Etapă finală de finisare înainte de granulare sau ambalare în saci mari. | Investiție inițială ridicată; necesită aer comprimat curat și întreținerea lentilelor optice. |
De ce bazinele de flotație nu pot înlocui un clasificator cu aer în zig-zag
O eroare frecventă de proiectare în instalațiile de reciclare constă în presupunerea că un standard pe bază de apă bazin de separare prin flotație pentru reciclarea plasticului poate elimina toate etichetele. Bazinele de flotație funcționează strict pe baza greutății specifice raportate la apă (1,00 g/cm³). În timp ce dopurile din poliolefine (PP la 0,90–0,92 g/cm³ și HDPE la 0,94–0,96 g/cm³) plutesc ușor, etichetele care nu sunt din poliolefine (cum ar fi manșoanele PVC neexpandate la 1,35–1,50 g/cm³, PETG la 1,30–1,35 g/cm³ și hârtia cretată) sunt mai dense decât apa și se scufundă împreună cu fulgii de PET (1,33–1,40 g/cm³).
Totuși, deoarece foliile etichetelor sunt foarte subțiri (30 până la 80 µm) comparativ cu fulgii rigizi din pereții sticlelor (300 până la 600 µm), raportul lor suprafață/masă este de 5 până la 10 ori mai mare. După ieșirea din uscătorul centrifugal și tubulatura termică, clasificatorul în zig-zag folosește această diferență de rezistență pentru a elimina 99% din etichetele reziduale – performanță de neatins prin flotație.
Aplicații industriale cheie pe fluxuri de materiale
Deși reciclarea sticlelor PET rămâne cea mai mare aplicație ca volum, clasificatoarele în zig-zag sunt standardizate în patru mari sectoare:
- Linii de spălare a sticlelor PET (Bottle-to-Bottle): Poziționat imediat după conducta de uscare termică într-o linie de spălare și sistem de reciclare a sticlelor PET. Extrage reziduurile de etichete și praful electrostatic, asigurând o puritate a fulgilor de peste 99,9% înainte de policondensarea în stare solidă (SSP) sau extrudarea directă a foliilor de uz alimentar.
- Măcinătură din recipiente rigide de HDPE și PP: În liniile de reciclare a flacoanelor de lapte și corpurilor cave, morile generează particule fine de PE și fibre de hârtie lipite. Un clasificator în zig-zag desprăfuiește măcinătura, prevenind petele de arsură la suflarea preformelor.
- Reciclarea cablurilor și deșeurilor electrice și electronice (DEEE): La reciclarea cablurilor de cupru, granulele de cupru de înaltă densitate (8,9 g/cm³) sunt separate de izolațiile tocate din PVC și cauciuc prin coloane zig-zag multicanal, livrând cupru curat cu sub 0,1% impurități.
- Fracție ușoară din tocarea vehiculelor (ASR) și masă neagră din baterii: În liniile de reciclare a bateriilor pentru vehicule electrice, coloanele în zig-zag separă foliile ușoare ale electrozilor (colectoare subțiri de aluminiu și cupru) de carcasele metalice grele și piesele din plastic.
Matrice de diagnosticare și remediere a defecțiunilor operaționale
Când auditurile de calitate arată o scădere a purității fulgilor sau pierderi de produs, operatorii trebuie să identifice cauza pe baza următoarei matrici:
| Simptom de producție observat | Cauză probabilă | Verificare diagnostică pe teren | Măsură tehnică corectivă |
|---|---|---|---|
| Fulgii grei de produs bun sunt antrenați în fracția ușoară a ciclonului. | Viteza aerului ascendent depășește viteza de cădere a fulgilor subțiri din pereții sticlelor. | Măsurați viteza aerului cu un anemometru; verificați frecvența (Hz) pe convertizorul ventilatorului. | Reduceți turația ventilatorului cu 5–10%; verificați sita morii din amonte (generare de fulgi excesiv de subțiri). |
| Etichete ușoare și fibre de hârtie rămân în evacuarea fulgilor grei. | Viteză insuficientă a aerului ascendent; punți de umiditate; sau alimentare cu fluctuații mari de debit. | Verificați umiditatea fulgilor (>1,5% cauzează lipire); verificați turația vanei rotative de alimentare. | Măriți turația ventilatorului prin convertizorul de frecvență (VFD); verificați uscătorul centrifugal și termic din amonte; calibrați dozatorul pentru o perdea uniformă de material. |
| Formare de poduri sau blocaj de material în interiorul coloanei în zig-zag. | Supraalimentare de peste 15 t/(m²·h); corpuri străine nemăcinate; încărcare electrostatică severă. | Examinați coturile în zig-zag prin vizoarele transparente pentru a detecta eventuale aglomerări de material. | Instalați un alimentator vibrant dozator; verificați sita morii din amonte să nu aibă găuri mărite; introduceți aer ionizat antistatic în pâlnia de alimentare. |
| Degajare excesivă de praf prin pâlnia de alimentare a coloanei. | Suprapresiune în camera de separare; scăpări la vana ciclonului sau filtru cu saci înfundat. | Verificați manometrul de presiune diferențială de pe filtrul cu saci (>1.500 Pa indică îmbâcsire). | Curățați prin impulsuri pneumatice sau înlocuiți sacii filtranți; inspectați etanșările vanei ciclonului pentru restabilirea depresiunii. |
Controlul calității în fabrică: Testul de verificare pe 1.000 de grame
Pentru a verifica dacă clasificatorul cu aer în zig-zag lucrează la eficiență maximă, personalul de control al calității trebuie să realizeze un test zilnic pe schimb:
- Prelevare de probe: Prelevați o probă reprezentativă de 1.000 de grame de fulgi grei direct de la jgheabul de descărcare inferior în timpul funcționării continue.
- Sortare manuală: Întindeți proba pe o masă luminoasă curată. Cu o pensetă, separați toate bucățile de hârtie, film BOPP și etichete din PVC.
- Măsurarea greutății: Cântăriți contaminanții separați pe o balanță de precizie de laborator (±0,01 g).
- Calcul: Calculați contaminarea ușoară reziduală în părți per milion (ppm):
Contaminare (ppm) = (Greutatea etichetelor în grame / 1.000 g) × 1.000.000. - Criteriu de conformitate: Pentru ambalajele din rPET de uz alimentar, reziduul total de etichete ușoare trebuie să rămână strict sub 50 ppm (0,005%). Pentru benzi industriale de legat sau fibre textile, este acceptabil până la 150–200 ppm.
Întrebări frecvente (FAQ)
Care este unghiul optim de treaptă al canalului pentru un clasificator în reciclarea plasticului?
Testele industriale confirmă că un unghi de 120° asigură echilibrul optim între selectivitate și debit. Un unghi de 90° face ca fulgii să lovească perpendicular pereții, provocând ricoșeuri și blocaje, în timp ce 150° determină o alunecare prea rapidă fără suficientă deflexie transversală.
Poate un clasificator cu aer în zig-zag să separe fulgii de PVC de cei de PET?
Un clasificator cu aer separă particulele pe baza vitezei aerodinamice de cădere (greutate, grosime și formă), nu după identitatea chimică a polimerului. El îndepărtează cu ușurință fragmentele subțiri de manșoane din PVC (30–60 µm) din fulgii rigizi de PET (300–600 µm). Totuși, dacă sticlele rigide din PVC sunt măcinate în fulgi groși cu aceleași dimensiuni ca PET-ul, ambele materiale vor avea viteze de cădere similare și nu pot fi separate doar prin aer; este necesară sortarea optică sau electrostatică în aval.
Care este umiditatea maximă admisibilă pentru o clasificare eficientă cu aer?
Umiditatea superficială a materialului de alimentare trebuie să rămână strict sub 1,5% (ideal <0,8%). Peste 2,0%, tensiunea superficială capilară face ca etichetele să adere puternic de fulgii umezi, împiedicând rolele de vârtej să le desprindă și să ridice fracția ușoară.
Cum influențează debitul de alimentare puritatea separării în zig-zag?
Eficiența de separare scade accentuat în caz de supraalimentare. Depășirea limitei de 15 t/(m²·h) provoacă aglomerarea particulelor, unde fulgii grei antrenează mecanic etichetele ușoare. Clasificatoarele trebuie asociate întotdeauna cu un jgheab vibrant sau dozator rotativ reglabil.
Care este diferența dintre sistemele de clasificare cu aer cu circuit deschis și închis?
Un sistem cu circuit deschis aspiră aer proaspăt din mediul ambiant prin coloană și evacuează aerul viciat printr-un ciclon și filtru cu saci, răcind simultan fulgii calzi proveniți din uscătoare. Un sistem cu recirculare în circuit închis reintroduce aerul curat din ciclon la admisia coloanei, reducând pierderile termice ale halei, dar impunând o etanșare strictă la praf.
Ingineria sistemelor de sortare a fulgilor de înaltă puritate
Atingerea unei purități sub 50 ppm în rPET și măcinături rigide de poliolefine necesită corelarea geometriei clasificatorului, debitului ventilatorului și alimentării cu grosimea și densitatea fulgilor. Clasificatoarele independente funcționează cu succes doar dacă sunt integrate coerent cu dezetichetarea prealabilă, spălarea prin fricțiune de mare viteză spălare prin fricțiune pentru fulgi de PETși o uscare termică de precizie.
Explorați specificațiile tehnice ale specificațiile clasificatorului cu aer în zig-zag sau contactați echipa de ingineri Energycle menționând tipul de materie primă, densitatea aparentă și debitul orar vizat pentru un proiect de amplasament și o ofertă personalizată.
