

W instalacjach recyklingu tworzyw o dużej wydajności uzyskanie rPET o jakości spożywczej lub przemiału o parametrach tworzywa pierwotnego zależy od skutecznego usunięcia lekkich zanieczyszczeń przed wytłaczaniem. Nawet po intensywnym rozdrabnianiu, mieleniu i myciu na gorąco strumienie recyklatu (płatki PET, butelki HDPE, obudowy PP) zawierają włókna papieru, etykiety BOPP, rękawy PVC i drobny pył. Jeśli trafią one do wytłaczarki, ulegną zwęgleniu tworząc czarne wtrącenia, wydzielą gazy, odbarwią stop i w ciągu kilku godzin zablokują sita filtracyjne.
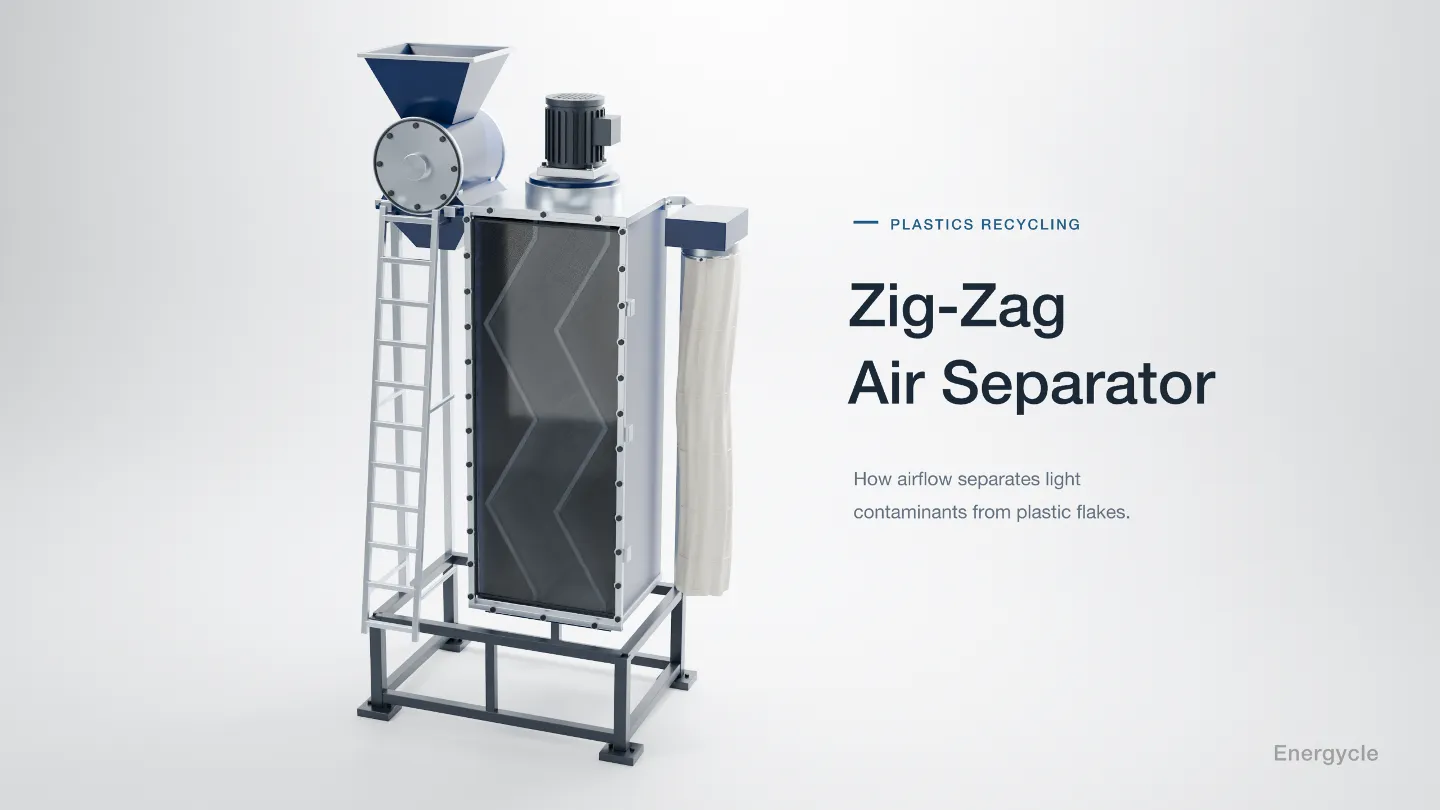
Aby usunąć te lekkie zanieczyszczenia bez wprowadzania kosztownych w utrzymaniu wirujących części zużywalnych, nowoczesne linie mycia integrują Separator powietrzny zygzakowaty (zwany również separatorem zygzakowatym lub kaskadowym separatorem powietrznym). Ten pracujący na sucho układ klasyfikacji wykorzystuje grawitacyjną aerodynamikę przeciwprądowo-poprzeczną do usuwania etykiet papierowych, folii i pyłów, odzyskując czyste płatki ciężkie z wydajnością przekraczającą 98%. Niniejszy przewodnik inżynieryjny szczegółowo opisuje dynamikę płynów w separacji kaskadowej, optymalną geometrię kanału 120°, obliczenia doboru wydajności, porównanie z wannami flotacyjnymi oraz zakładowe procedury usuwania usterek.
Czym jest separator zygzakowaty i dlaczego przewyższa proste kolumny pionowe?
Klasyfikacja powietrzna to suchy proces separacji grawitacyjnej, sortujący cząstki stałe na podstawie ich granicznej prędkości opadania. Prędkość ta wynika z równowagi pomiędzy grawitacją a oporem aerodynamicznym wznoszącego się powietrza, zależąc od gęstości, powierzchni, grubości i aerodynamicznego współczynnika kształtu.
W prostej pionowej rurze elutriacyjnej zmieszane płatki wpadają w ciągły prąd wznoszący: cząstki o prędkości opadania mniejszej od prędkości powietrza unoszą się, a cięższe opadają. Proste kolumny mają jednak dwie poważne wady przemysłowe:
- Stagnacja cząstek i zatykanie kolumny: Płatki, których graniczna prędkość opadania jest równa prędkości unoszącego się powietrza, zostają zawieszone w próżni. Nie mogą opaść ani wylecieć, tworząc gęstą chmurę blokującą kanał i powodującą nagły spadek wydajności.
- Niska czystość jednostopniowa: W pojedynczym przejściu pionowym lekkie skrawki etykiet zostają mechanicznie uwięzione pod opadającymi płatkami o dużej gęstości, wciągając je do frakcji ciężkiej (efekt roju).
Separator powietrzny zygzakowaty eliminuje obie te wady, zastępując prostą rurę segmentowym kanałem kaskadowym o naprzemiennie nachylonych ściankach. Geometria ta przekształca pionowy ciąg powietrza w ciąg następujących po sobie stref poprzecznych i przeciwprądowych, wielokrotnie przemywając materiał.
Zasada działania: 4-etapowy proces kaskadowej separacji aerodynamicznej
W kolumnie zygzakowatej separacja nie następuje w jednym momencie. Każde załamanie kanału działa jak odrębny, połączony szeregowo stopień podziału, poddający materiał wielokrotnej fluidyzacji:
- Dozowane podawanie w postaci kurtyny materiału: Umyte płatki lub suchy przemiał trafiają do środkowej części kolumny za pośrednictwem zaworu celkowego lub podajnika wibracyjnego. Utworzenie jednolitej, nepulsującej kurtyny ma kluczowe znaczenie; uderzenia wsadu przeciążają pole aerodynamiczne i pogarszają rozdział.
- Kaskadowe odchylenie w strumieniu poprzecznym: Pod wpływem grawitacji ciężkie płatki zsuwają się po pochyłej ściance w kierunku załamania. Mijając wystającą krawędź ku kolejnej ściance, muszą przeciąć wznoszący się strumień powietrza o wysokiej prędkości.
- Deaglomeracja w rolkach wirowych: Bezpośrednio za każdą krawędzią wewnętrzną strumień wznoszącego się powietrza odrywa się od ścianki, tworząc lokalne zawirowania zwane „rolkami wirowymi”. Gdy płatki przetaczają się przez te strefy turbulencji, wiązania elektrostatyczne i kapilarne pękają, uwalniając etykiety i folie przyklejone do sztywnych płatków PET.
- Odpylanie cyklonowe i ciągły zrzut czystych płatków: Unoszone zanieczyszczenia lekkie (etykiety papierowe, folia BOPP, meszek i drobny pył) przemieszczają się w górę przez załamania i uchodzą górnym króćcem do cyklonu i odpylacza workowego. Oczyszczone płatki ciężkie opadają kaskadowo przez 4 do 8 stopni i są w sposób ciągły odprowadzane przez dolny dozownik celkowy.
Dzięki wielokrotnej fluidyzacji cząstek na każdym załamaniu, przemysłowy separator zygzakowaty osiąga sprawność separacji (κ) rzędu 0,60–0,82 w standardowych układach 4-stopniowych oraz do 0,88–0,94 w zoptymalizowanych instalacjach wielostopniowych.
Kluczowe parametry inżynieryjne: Geometria, aerodynamika i obliczenia doboru
Wybierając lub dobierając wymiary separatora powietrznego dla instalacji przemysłowej, inżynierowie procesu bilansują pięć współzależnych parametrów:
1. Kąt stopni kanału (Optimum 120°)
Kąt wewnętrzny pomiędzy sąsiadującymi ściankami decyduje o trajektorii płatków i intensywności rolek wirowych. Testy na kanałach o kątach 90°, 120° i 150° dowodzą, że 120° stanowi optymalny kompromis przemysłowy:
| Kąt stopni kanału | Trajektoria płatków i uderzenia o ścianki | Ostrość separacji (Krzywa Trompa) | Przepustowość i ryzyko zatorów | Statyczny spadek ciśnienia |
|---|---|---|---|---|
| 90° (Ostre załamanie) | Prostopadłe uderzanie o ściankę; płatki gwałtownie odbijają się w prąd wznoszący. | Wysoka ostrość cięcia, lecz drobne płatki PET są wyrzucane razem z etykietami. | Wysokie ryzyko zawieszania materiału; przepustowość ograniczona poniżej 5 t/(m²·h). | Wysoki (1 800 – 2 400 Pa); wymaga przewymiarowanego silnika wentylatora. |
| 120° (Standard przemysłowy) | Łagodne zsuwanie po ściance; kontrolowana trajektoria poprzeczna ze stabilnymi wirami. | Optymalna selektywność; najostrzejszy podział pomiędzy cienkimi etykietami a grubymi płatkami. | Płynny transport grawitacyjny; radzi sobie z wydajnością 8–15 t/(m²·h) bez ryzyka zatorów. | Umiarkowany (1 000 – 1 400 Pa); zrównoważone zużycie energii elektrycznej. |
| 150° (Kąt rozwarty / płytki) | Zsuwanie niemal pionowe; niewystarczające odchylenie w strumieniu poprzecznym. | Słaba separacja; lekkie etykiety omijają strugę powietrza i wpadają do czystej frakcji. | Wysoka przepustowość, lecz czystość spada poniżej norm handlowych. | Niski (500 – 800 Pa); niewystarczająca energia wirów rozbijających aglomeraty. |
2. Prędkość przepływu powietrza i kontrola punktu podziału (d50)
Punkt podziału (d50) to granica aerodynamiczna, przy której cząstka ma 50% prawdopodobieństwa trafienia do frakcji lekkiej lub ciężkiej. Dla sztywnych płatków (gęstość 1,05–1,40 g/cm³) prędkość powietrza ustawia się w granicach 2,0–4,2 m/s. Regulacja falownikiem pozwala precyzyjnie trafić w pożądane zanieczyszczenia:
- Od 2,0 do 2,6 m/s: Tryb odpylania; usuwa luźne pyły polimerowe (<0,5 mm) i włókna papieru, zatrzymując 100% płatków polimerowych w ciężkiej frakcji.
- Od 2,8 do 3,5 m/s: Standardowy tryb usuwania etykiet; unosi skrawki etykiet z polipropylenu orientowanego (BOPP), folii PE i cienkiego papieru z płatków PET o grubości 0,3–0,6 mm.
- Od 3,6 do 4,2 m/s: Agresywny tryb ciężkich etykiet; unosi grube rękawy termokurczliwe PVC, folie wielowarstwowe i kawałki pianek; niewielkie ryzyko unoszenia cienkich odłamków szyjek butelek PET.
3. Wydajność jednostkowa i proporcje przekroju kanału
Przemysłowe separatory zygzakowate dobiera się na jednostkowe obciążenie 5 do 15 ton na godzinę na metr kwadratowy przekroju kanału (t/(m²·h)). Aby zwiększyć wydajność bez pogarszania profilu poprzecznego, inżynierowie poszerzają kanał, zachowując stosunek szerokości do głębokości (b/d) na poziomie 1,0 lub niższym. Zbyt szeroki pojedynczy kanał prowadzi do uprzywilejowanych strug powietrza; powyżej 3 000 kg/h standardem są równoległe kolumny zasilane podajnikiem wibracyjnym.
4. Stosunek obciążenia materiałem do objętości powietrza
Stabilna praca wymaga utrzymywania obciążenia poniżej 1,5–2,0 kg cząstek stałych na metr sześcienny powietrza. Przekroczenie tego progu tłumi turbulencje, wygasza rolki wirowe i wciąga lekkie zanieczyszczenia do frakcji ciężkiej.
Separator powietrzny a inne technologie separacji
Separator powietrzny zygzakowaty nie zastępuje mokrej separacji gęstościowej ani sortowania mechanicznego; pełni raczej wyspecjalizowaną rolę aerodynamicznego doczyszczania, której inne maszyny nie są w stanie zrealizować opłacalnie. Poniższa tabela ilustruje rolę poszczególnych urządzeń w strukturze linii:
| Typ urządzenia | Podstawowy mechanizm separacji | Usuwane zanieczyszczenia docelowe | Optymalne miejsce w linii | Koszty eksploatacji i części zużywające się |
|---|---|---|---|---|
| Separator powietrzny zygzakowaty | Opór aerodynamiczny a grawitacyjna graniczna prędkość opadania. | Płatki etykiet BOPP/PVC, włókna papieru, pył polimerowy, ścinki folii. | Za młynem (na sucho) lub za suszarką (przed silosem magazynowym / wytłaczarką). | Bardzo niskie; statyczna kolumna pozbawiona wewnętrznych wirujących części zużywalnych. |
| wannę flotacyjną do separacji tworzyw | Wypór hydrostatyczny oparty wyłącznie na gęstości polimeru (g/cm³). | Nakrętki poliolefinowe (PP/HDPE 1,3 g/cm³). | W mokrej linii mycia pomiędzy młynem wodnym a myjką tarciową. | Umiarkowany; wymaga uzdatniania wody, łopatek mieszających i ślimaków odpornych na ścieranie. |
| Mechaniczny separator etykiet (Zdzierak) | Wysokoobrotowe tarcie wirnika i zrywanie pazurami z wymiennych stopów. | Całościowe rękawy termokurczliwe i etykiety papierowe na całych butelkach. | Na początku linii, bezpośrednio za rozrywarką bel i separatorem kamieni. | Wysoki; okresowa regeneracja pazurów wirnika i wymiana płyt przeciwzużyciowych. |
| Optyczny sorter płatków | Dwustronne kamery hiperspektralne NIR i mikro-dysze pneumatyczne. | Przebarwione płatki PET, tworzywa nieprzezroczyste, pozostałości sztywnego PVC. | Końcowy etap doczyszczania bezpośrednio przed regranulacją lub pakowaniem w big-bagi. | Wysoki koszt inwestycyjny; wymaga czystego sprężonego powietrza i dbałości o soczewki sensorów. |
Dlaczego wanny flotacyjne nie mogą zastąpić separatora powietrznego zygzakowatego
Częstym błędem projektowym w instalacjach recyklingu jest założenie, że standardowy wodny wannę flotacyjną do recyklingu tworzyw sztucznych usunie wszelkie zanieczyszczenia etykietowe. Wanny flotacyjne działają ściśle na zasadzie ciężaru właściwego względem wody (1,00 g/cm³). Podczas gdy nakrętki poliolefinowe (PP 0,90–0,92 g/cm³ i HDPE 0,94–0,96 g/cm³) swobodnie unoszą się na wodzie, materiały etykiet niebędące poliolefinami (np. rękawy z nienapienionego PVC 1,35–1,50 g/cm³, PETG 1,30–1,35 g/cm³ i ciężki papier powlekany) są gęstsze od wody i opadają na dno razem z płatkami PET (1,33–1,40 g/cm³).
Ponieważ jednak folie etykietowe są bardzo cienkie (30 do 80 µm) w porównaniu ze sztywnymi płatkami z korpusu butelki (300 do 600 µm), ich stosunek powierzchni do masy jest 5- do 10-krotnie wyższy. Po opuszczeniu wirówki i suszarni termicznej separator zygzakowaty wykorzystuje tę różnicę oporu, aby usunąć 99% pozostałych etykiet – czego nie jest w stanie dokonać flotacja wodna.
Kluczowe zastosowania przemysłowe według strumieni materiałowych
Mimo że recykling butelek PET pozostaje największym tonażowo zastosowaniem, wielostopniowe separatory zygzakowate są standardem w czterech sektorach:
- Linie mycia butelek PET w obiegu butelka w butelkę (B2B): Zainstalowany bezpośrednio za ciągiem suszenia termicznego w kompletnej linia do mycia butelek PET i system recyklingu. Skutecznie usuwa pozostałości etykiet i pył elektrostatyczny, zapewniając czystość płatków powyżej 99,9% przed polikondensacją w fazie stałej (SSP) lub bezpośrednim wytłaczaniem folii do kontaktu z żywnością.
- Przemiał sztywnych pojemników z HDPE i PP: W liniach recyklingu butelek po mleku i pojemników rozdmuchowych młyny wytwarzają pył PE i włókna przyklejonego papieru. Separator zygzakowaty odpyla przemiał, zapobiegając smugom przypaleń przy ponownym rozdmuchu preform.
- Recykling kabli i odpadów elektrycznych i elektronicznych (WEEE): W przetwórstwie złomu kabli miedzianych granulat miedzi o wysokiej gęstości (8,9 g/cm³) jest oddzielany od zmielonych osłon z PVC i gumy za pomocą wielokanałowych separatorów zygzakowatych, dając czystą miedź z zawartością tworzyw poniżej 0,1%.
- Lekka frakcja ze strzępienia pojazdów (ASR) i czarna masa z baterii: W liniach recyklingu baterii pojazdów elektrycznych kolumny zygzakowate oddzielają lekkie, pocięte folie elektrodowe (cienkie kolektory prądu z aluminium i miedzi) od cięższych obudów i elementów konstrukcyjnych.
Matryca diagnostyczna i rozwiązywanie problemów eksploatacyjnych
Gdy zakładowe audyty jakości wykażą spadek czystości płatków lub straty surowca, operatorzy powinni zdiagnozować przyczynę w oparciu o poniższą matrycę:
| Obserwowany objaw produkcyjny | Prawdopodobna przyczyna źródłowa | Weryfikacja diagnostyczna w zakładzie | Działanie korygujące |
|---|---|---|---|
| Ciężkie płatki wartościowego surowca są porywane do odpadu lekkiego w cyklonie. | Prędkość powietrza wznoszącego przekracza graniczną prędkość opadania cienkich płatków ze ścianek butelek. | Zmierzyć prędkość powietrza anemometrem; skontrolować częstotliwość (Hz) na falowniku wentylatora. | Zmniejszyć obroty wentylatora o 5–10%; skontrolować sito młyna pod kątem zużycia (wytwarzanie zbyt cienkich płatków). |
| Lekkie etykiety i włókna papieru pozostają w strumieniu płatków ciężkich. | Zbyt mała prędkość powietrza wznoszącego; mostkowanie wilgociowe; lub skokowe podawanie wsadu. | Sprawdzić wilgotność płatków (>1,5% powoduje sklejanie); skontrolować prędkość obrotową śluzy dozującej. | Zwiększyć obroty wentylatora falownikiem (VFD); zweryfikować pracę suszarni odśrodkowej i termicznej; skalibrować podajnik pod kątem jednolitej kurtyny materiału. |
| Zawieszanie się materiału lub zator wewnątrz kolumny zygzakowatej. | Przeciążenie nadawą powyżej 15 t/(m²·h); nierozdrobnione zanieczyszczenia; silne ładunki elektrostatyczne. | Skontrolować załamania kolumny przez wzierniki inspekcyjne pod kątem zalegania materiału. | Zamontować wibracyjny podajnik dozujący; sprawdzić sita młyna pod kątem pęknięć; wprowadzić zjonizowane powietrze antystatyczne do leja zasypowego. |
| Nadmierne pylenie wydostające się przez lej zasypowy kolumny. | Nadciśnienie w komorze separacji; nieszczelna śluza cyklonu lub zatkany odpylacz workowy. | Sprawdzić manometr różnicowy na odpylaczu workowym (>1 500 Pa wskazuje na zatkanie worków). | Oczyścić impulsowo lub wymienić worki filtracyjne; skontrolować uszczelnienia śluzy cyklonu w celu przywrócenia podciśnienia. |
Zakładowa kontrola jakości: Test weryfikacyjny na próbce 1 000 gramów
Aby upewnić się, że separator powietrzny pracuje ze stuprocentową sprawnością, technicy kontroli jakości powinni wykonywać codzienny test zmianowy:
- Pobór próbek: Pobrać reprezentatywną próbkę 1 000 gramów płatków ciężkich bezpośrednio z dolnego wylotu podczas ustabilizowanej pracy.
- Ręczne frakcjonowanie: Rozsypać próbkę na czystym stole podświetlanym. Pęsetą oddzielić wszystkie resztki papieru, folii BOPP i etykiet PVC.
- Pomiar masy: Zważyć wyodrębnione zanieczyszczenia na laboratoryjnej wadze precyzyjnej (±0,01 g).
- Obliczenie: Oblicz pozostałe zanieczyszczenia lekkie w częściach na milion (ppm):
Zanieczyszczenie (ppm) = (Masa etykiet w gramach / 1 000 g) × 1 000 000. - Kryterium odbioru: W przypadku opakowań rPET do kontaktu z żywnością łączna zawartość etykiet musi wynosić ściśle poniżej 50 ppm (0,005%). W taśmach przemysłowych lub włóknach tekstylnych dopuszcza się do 150–200 ppm.
Najczęściej zadawane pytania (FAQ)
Jaki jest optymalny kąt stopni kanału w separatorze zygzakowatym do tworzyw sztucznych?
Testy przemysłowe potwierdzają, że kąt kanału wynoszący 120° zapewnia idealną równowagę pomiędzy ostrością cięcia a przepustowością. Kąt 90° powoduje prostopadłe uderzanie płatków o ścianki, skutkując odbiciami i zatorami, podczas gdy 150° powoduje zbyt szybki ześlizg bez dostatecznego odchylenia w strumieniu poprzecznym.
Czy separator zygzakowaty może oddzielić płatki PVC od płatków PET?
Separator powietrzny sortuje cząstki według prędkości opadania (masy, grubości i kształtu), a nie składu chemicznego polimeru. Z łatwością oddziela cienkie fragmenty etykiet termokurczliwych PVC (30–60 µm) od sztywnych płatków PET (300–600 µm). Jeśli jednak butelki PVC zostaną zmielone na grube płatki o wymiarach identycznych jak PET, oba tworzywa uzyskają zbliżoną prędkość opadania i nie da się ich rozdzielić samym powietrzem; wymaga to dalszej separacji optycznej lub elektrostatycznej.
Jaka jest maksymalna dopuszczalna wilgotność dla skutecznej separacji powietrznej?
Wilgotność powierzchniowa wsadu musi wynosić ściśle poniżej 1,5% (optymalnie <0,8%). Powyżej 2,0% napięcie kapilarne powoduje silne przyleganie etykiet do mokrych płatków, uniemożliwiając rolkom wirowym ich rozbicie i uniesienie.
Jak wielkość nadawy wpływa na czystość separacji w układzie zygzakowatym?
Skuteczność separacji drastycznie spada przy nadmiernym obciążeniu. Przekroczenie limitu 15 t/(m²·h) wywołuje zjawisko stłoczenia, w którym ciężkie płatki mechanicznie pociągają za sobą lekkie etykiety. Separatory powinny zawsze współpracować z regulowanym podajnikiem dozującym.
Jaka jest różnica pomiędzy otwartym a zamkniętym obiegiem powietrza w separatorze?
Układ otwarty zasysa świeże powietrze z otoczenia przez kolumnę i odprowadza je przez cyklon i odpylacz workowy, chłodząc jednocześnie ciepłe płatki wychodzące z suszarek. Zamknięty układ z recyrkulacją zawraca oczyszczone powietrze z cyklonu do wlotu kolumny, co ogranicza straty ciepła w hali, lecz wymaga idealnego uszczelnienia przed pyłem.
Projektowanie systemów separacji płatków o wysokiej czystości
Osiągnięcie czystości poniżej 50 ppm w recyklacie PET i przemiałach ze sztywnych poliolefin wymaga dopasowania geometrii separatora, wydatku wentylatora i dozowania do grubości i gęstości płatków. Samodzielne separatory powietrzne działają efektywnie tylko wtedy, gdy są zintegrowane z wcześniejszym odklejaniem etykiet, intensywnym myciem tarciowym mycia tarciowego płatków PEToraz precyzyjne suszenie termiczne.
Poznaj specyfikację techniczną naszych przemysłowych specyfikacja separatora powietrznego zygzakowatego lub skonsultuj się z zespołem inżynieryjnym Energycle, podając rodzaj surowca, gęstość nasypową i docelową wydajność godzinową, aby otrzymać indywidualny projekt instalacji i ofertę cenową.
