

En las operaciones de reciclaje de plástico de alta capacidad, lograr rPET de grado alimentario o triturado virgen equivalente depende de eliminar eficazmente la contaminación ligera antes de la extrusión. Incluso tras triturar, moler y lavar en caliente, los flujos reciclados (escamas de PET, bidones de HDPE y carcasas de PP) retienen fibras de papel, etiquetas de BOPP, fundas de PVC y finos. Si estas impurezas entran al extrusor, se queman en puntos negros, generan volátiles, decoloran la masa fundida y bloquean los filtros en horas.
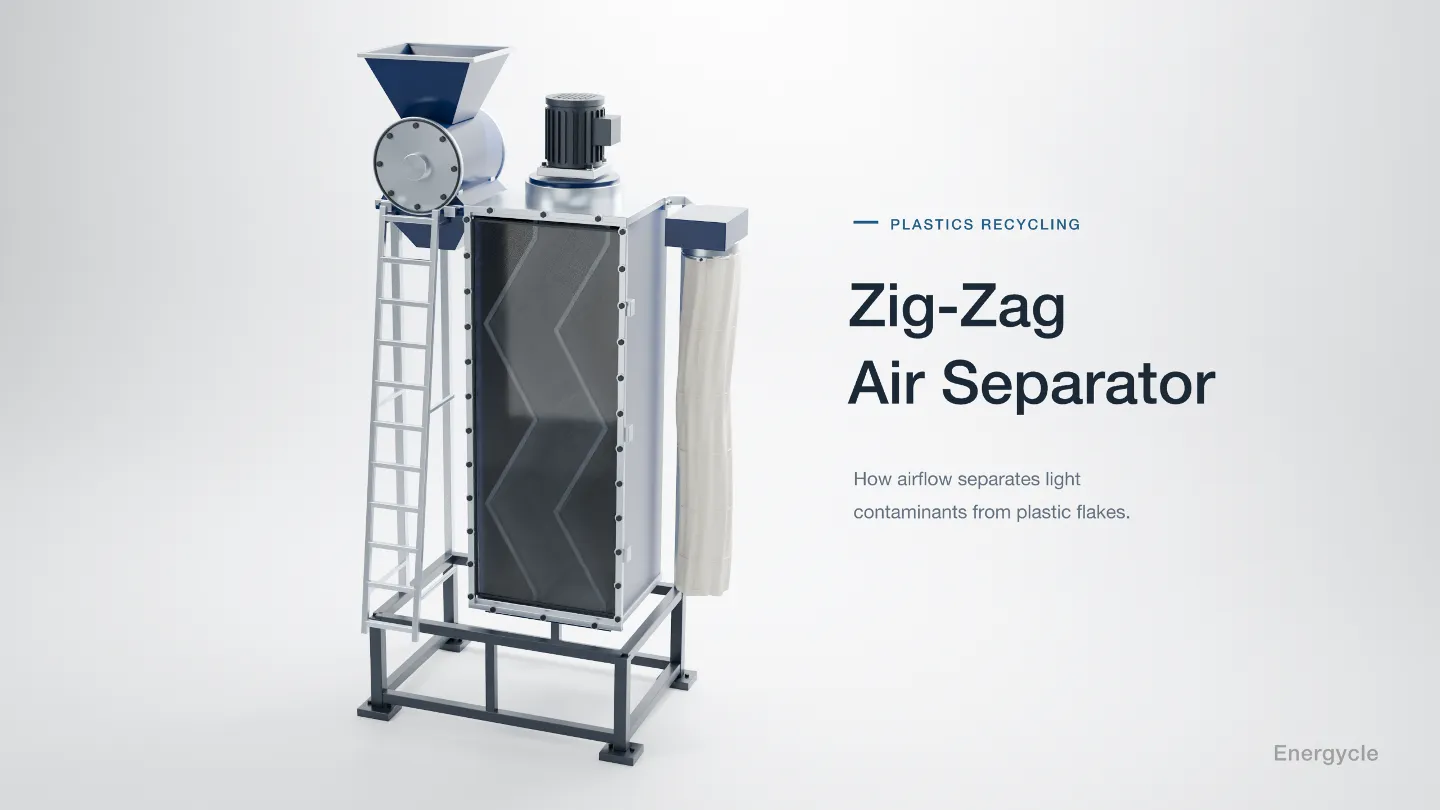
Para eliminar estos contaminantes ligeros sin incorporar piezas móviles de alto desgaste, las plantas de lavado modernas integran un Clasificador por aire en zig-zag (también denominado separador de aire en zig-zag o tamiz de viento en cascada). Este sistema de clasificación seca opera mediante aerodinámica gravitacional a contracorriente y flujo cruzado, eliminando papel, películas y polvo mientras recupera escamas pesadas y limpias con eficiencias superiores al 98 %. Esta guía de ingeniería detalla la dinámica de fluidos de la separación en cascada, la geometría óptima del canal a 120°, cálculos de dimensionamiento, comparativa con tanques de flotación y protocolos de resolución de problemas en planta.
¿Qué es un clasificador por aire en zig-zag y por qué supera a las columnas rectas?
La clasificación por aire es un proceso de separación física en seco que clasifica materiales particulados según su velocidad terminal de sedimentación. Esta velocidad está determinada por el equilibrio entre la gravedad descendente y el arrastre aerodinámico ascendente, gobernado por la densidad, área superficial, espesor y factor de forma aerodinámico.
En un tubo vertical ascendente simple (elutriador recto), las escamas mixtas entran en una corriente ascendente continua: las partículas con velocidad de caída menor suben, mientras las más densas caen. Sin embargo, los tubos rectos presentan dos grandes desventajas industriales:
- Estancamiento y atascamiento de partículas: Las escamas cuya velocidad terminal coincide con la velocidad del aire ascendente quedan suspendidas en el aire. No pueden caer ni salir, creando una nube densa que obstruye la columna y causa caídas repentinas de producción.
- Baja pureza en una sola etapa: En una sola pasada vertical, fragmentos ligeros de etiquetas quedan atrapados físicamente debajo de escamas densas que caen, arrastrándolos a la fracción pesada (efecto enjambre).
El clasificador en zig-zag supera ambas desventajas al sustituir el tubo recto por un canal segmentado y en cascada con paredes alternadamente inclinadas. Esta geometría transforma una corriente de aire vertical en una secuencia de etapas de flujo cruzado y contracorriente, lavando repetidamente el material.
Principio de funcionamiento: El proceso de separación aerodinámica en cascada de 4 etapas
Dentro de la columna en zig-zag, la clasificación no es un evento único. Cada curva del canal funciona como una etapa individual conectada en serie, sometiendo el material a fluidización repetida:
- Alimentación dosificada en cortina de material: Las escamas lavadas o el triturado seco entran en la sección media de la columna en zig-zag a través de una válvula rotativa o alimentador vibratorio. Generar una cortina continua y homogénea es esencial; los picos de carga saturan el campo aerodinámico y degradan la separación.
- Deflexión en flujo cruzado en cascada: Bajo la gravedad, las escamas pesadas se deslizan por la pared inclinada hacia la curva. Al cruzar el borde saliente hacia la siguiente rampa, deben atravesar directamente el núcleo de aire ascendente de alta velocidad.
- Desaglomeración por rodillos de vórtice: Inmediatamente después de cada borde interior, la corriente de aire ascendente se separa de la pared, generando remolinos conocidos como "rodillos de vórtice". Al caer por estas zonas turbulentas, los enlaces electrostáticos y capilares se rompen, desprendiendo etiquetas y películas adheridas a las escamas de PET rígidas.
- Separación ciclónica y descarga limpia de escamas: Los contaminantes ligeros arrastrados (etiquetas de papel, película BOPP, pelusa y polvo microscópico) ascienden por las curvas en zig-zag y salen por el escape superior hacia un ciclón de alta eficiencia y filtro de mangas. Las escamas pesadas purificadas caen en cascada a través de 4 a 8 etapas y se descargan continuamente mediante una válvula rotativa inferior.
Debido a que las partículas experimentan fluidización repetida en cada curva, un separador en zig-zag industrial logra una eficiencia de separación (κ) entre 0,60 y 0,82 en configuraciones estándar de 4 etapas, y hasta 0,88 a 0,94 en sistemas multietapa optimizados.
Parámetros básicos de ingeniería: Geometría, flujo de aire y cálculos de dimensionamiento
Al seleccionar o dimensionar un clasificador por aire para una instalación industrial de plásticos, los ingenieros de procesos equilibran cinco variables geométricas y aerodinámicas:
1. Ángulo de etapa del canal (El óptimo de 120°)
El ángulo interior entre paredes adyacentes rige la trayectoria de las escamas y la fuerza de los vórtices. Ensayos comparativos entre curvas de 90°, 120° y 150° demuestran que 120° representa el equilibrio industrial óptimo:
| Ángulo de etapa del canal | Trayectoria de la escama e impacto contra la pared | Nitidez de separación (Curva de Tromp) | Capacidad de rendimiento y riesgo de atascamiento | Caída de presión estática |
|---|---|---|---|---|
| 90° (Curva cerrada / aguda) | Impacto perpendicular contra la pared; las escamas rebotan bruscamente contra el aire entrante. | Alta nitidez de corte, pero escamas finas de PET son expulsadas con etiquetas ligeras. | Alto riesgo de puenteo de material; rendimiento restringido a menos de 5 t/(m²·h). | Alta (1.800 – 2.400 Pa); requiere motor de soplador sobredimensionado. |
| 120° (Estándar industrial) | Deslizamiento suave por la pared; trayectoria controlada de flujo cruzado con vórtices estables. | Selectividad óptima; corte más nítido entre etiquetas finas y escamas gruesas. | Transporte fluido por gravedad; maneja de 8 a 15 t/(m²·h) sin atascamientos. | Moderada (1.000 – 1.400 Pa); consumo eléctrico equilibrado. |
| 150° (Ángulo abierto / poco profundo) | Deslizamiento casi vertical; deflexión en flujo cruzado insuficiente a través del núcleo de aire. | Separación deficiente; las etiquetas ligeras esquivan el flujo de aire y caen con la fracción limpia. | Alto rendimiento, pero la pureza desciende por debajo de los estándares comerciales. | Baja (500 – 800 Pa); energía de vórtices de desaglomeración insuficiente. |
2. Velocidad de flujo de aire y control del punto de corte (d50)
El punto de corte (d50) es el límite aerodinámico donde una partícula tiene un 50 % de probabilidad de dirigirse al rebose ligero o a la descarga pesada. Para escamas rígidas (gravedad específica 1,05–1,40 g/cm³), la velocidad ascendente se fija entre 2,0 y 4,2 m/s. Ajustar el flujo con un variador de frecuencia permite afinar la separación:
- 2,0 a 2,6 m/s: Modo desempolvado; elimina finos sueltos de polímero (<0,5 mm) y polvo de papel mientras retiene el 100 % de las escamas de polímero.
- 2,8 a 3,5 m/s: Modo estándar de separación de etiquetas; levanta fragmentos de etiquetas de polipropileno biorientado (BOPP), película de PE y etiquetas finas de papel de escamas de PET de 0,3–0,6 mm.
- 3,6 a 4,2 m/s: Modo agresivo para etiquetas pesadas; levanta fundas retráctiles gruesas de PVC, películas multicapa y trozos de espuma; leve riesgo de perder fragmentos delgados del cuello de botella de PET.
3. Capacidad de rendimiento específico y relación de aspecto del canal
Los separadores industriales en zig-zag se dimensionan para una carga de 5 a 15 toneladas por hora por metro cuadrado de sección de canal (t/(m²·h)). Para ampliar la capacidad sin degradar el perfil de flujo cruzado, se ajusta el ancho manteniendo una relación ancho/profundidad (b/d) de 1,0 o inferior. Un canal individual demasiado ancho genera canalizaciones; para capacidades mayores a 3.000 kg/h se usan columnas paralelas alimentadas por distribuidores vibratorios.
4. Relación de carga sólido-aire
El rendimiento estable requiere mantener una relación de carga sólido-aire inferior a 1,5–2,0 kg de sólidos por metro cúbico de aire. Superar este límite satura la turbulencia, suprime los vórtices y arrastra contaminantes ligeros hacia la descarga pesada.
Clasificador de aire frente a otras tecnologías de separación
Un clasificador por aire en zig-zag no reemplaza el lavado por densidad húmeda ni la clasificación mecánica; más bien, desempeña un papel de pulido aerodinámico especializado que otras máquinas no pueden ofrecer de forma rentable. La siguiente tabla ilustra la posición de cada equipo dentro de la arquitectura de la planta:
| Tipo de equipo | Mecanismo principal de separación | Contaminantes objetivo eliminados | Posición óptima en planta | Costos de operación y desgaste |
|---|---|---|---|---|
| Clasificador por aire en zig-zag | Arrastre aerodinámico frente a velocidad terminal de sedimentación gravitacional. | Fragmentos de etiquetas de BOPP/PVC, fibras de papel, polvo de polímero, restos de película. | Tras el molino (en seco) o tras el secador (antes del silo / extrusión). | Muy bajo; columna estática sin piezas móviles de desgaste interno. |
| tanque de separación por flotación-hundimiento | Flotabilidad hidrostática basada estrictamente en la densidad del polímero (g/cm³). | Materiales de tapas de poliolefinas (PP/HDPE 1,3 g/cm³). | Línea de lavado húmedo entre el molino húmedo y la lavadora por fricción. | Moderado; requiere tratamiento de agua, paletas de agitación y tornillos sinfín antidesgaste. |
| Removedor mecánico de etiquetas (Desetiquetadora) | Fricción de rotor a alta velocidad y cizallamiento con garras de aleación reemplazables. | Fundas retráctiles completas y etiquetas de papel pegadas en botellas intactas. | Inicio de línea, inmediatamente tras el abridor de balas y desarenador. | Alto; reconstrucción periódica de garras del rotor y sustitución de placas de desgaste. |
| Clasificador óptico de escamas | Cámaras NIR hiperespectrales de doble cara y boquillas de microexpulsión de aire. | Escamas de PET con color indebido, plásticos opacos, escamas residuales de PVC rígido. | Etapa final de pulido previa al peletizado o envasado en big-bags. | Alto capex inicial; requiere aire comprimido limpio y mantenimiento de lentes de sensores. |
Por qué los tanques de flotación no pueden sustituir a un clasificador por aire en zig-zag
Un error de diseño común en las plantas de reciclaje es asumir que un estándar a base de agua tanque de separación por flotación y hundimiento para reciclaje de plástico pueda eliminar todas las etiquetas. Los tanques de flotación operan estrictamente según el peso específico relativo al agua (1,00 g/cm³). Mientras que los tapones de poliolefina (PP a 0,90–0,92 g/cm³ y HDPE a 0,94–0,96 g/cm³) flotan con facilidad, los materiales de etiquetas que no son poliolefinas (como fundas de PVC sin expandir de 1,35–1,50 g/cm³, etiquetas de PETG de 1,30–1,35 g/cm³ y papel pesado recubierto) son más densos que el agua y se hunden junto con las escamas de PET (1,33–1,40 g/cm³).
Sin embargo, dado que las películas de etiquetas son muy finas (30 a 80 µm) en comparación con las escamas rígidas de botella (300 a 600 µm), su relación superficie/masa es de 5 a 10 veces mayor. Tras salir del secador centrífugo y los conductos térmicos, el clasificador en zig-zag aprovecha esta diferencia de arrastre para eliminar el 99 % de las etiquetas residuales, logrando lo que la flotación húmeda no puede.
Aplicaciones industriales clave según flujos de material
Aunque el reciclaje de botellas de PET sigue siendo la aplicación de mayor volumen, los clasificadores multietapa en zig-zag son estándar en cuatro sectores:
- Líneas de lavado de botellas PET botella a botella: Ubicado inmediatamente después del conducto de secado térmico en una línea de lavado y sistema de reciclaje de botellas de PET. Extrae los residuos de etiquetas y el polvo electrostático, asegurando una pureza superior al 99,9 % antes de la policondensación en estado sólido (SSP) o la extrusión directa de láminas para contacto alimentario.
- Triturado de envases rígidos de HDPE y PP: En líneas de reciclaje de botellas de leche y envases soplados, los molinos generan finos de PE y fibras de etiquetas pegadas. Un clasificador en zig-zag desempolva el triturado, evitando manchas de quemado al volver a moldear preformas.
- Reciclaje de cables y residuos electrónicos (RAEE): En el reciclaje de cables de cobre, los gránulos de cobre de alta densidad (8,9 g/cm³) se separan del PVC y caucho triturados mediante clasificadores en zig-zag multicanal, entregando cobre limpio con menos del 0,1 % de impurezas.
- Fracción ligera de trituración automotriz (ASR) y masa negra de baterías: En las líneas de reciclaje de baterías de vehículos eléctricos, las columnas de aire en zig-zag separan láminas finas de electrodos (colectores de aluminio y cobre) de carcasas metálicas pesadas y piezas plásticas.
Matriz de diagnóstico y resolución de problemas operativos
Cuando las auditorías de calidad detectan caídas en la pureza de las escamas o pérdidas de producto, los operadores deben diagnosticar la causa raíz mediante la siguiente matriz:
| Síntoma de producción observado | Mecanismo de causa raíz probable | Verificación diagnóstica en campo | Acción técnica correctiva |
|---|---|---|---|
| Escamas pesadas de producto bueno son arrastradas hacia el desecho del ciclón. | La velocidad del aire ascendente supera la velocidad terminal de escamas delgadas de pared de botella. | Mida la velocidad del aire con un anemómetro; verifique la frecuencia del variador (Hz). | Reduzca la velocidad del ventilador en un 5–10 %; compruebe si la criba del molino está desgastada (produciendo escamas excesivamente finas). |
| Etiquetas ligeras y fibras de papel permanecen en la descarga de escamas pesadas. | Velocidad de aire ascendente insuficiente; puentes de humedad; o sobrecargas intermitentes de material. | Compruebe la humedad de las escamas (>1,5 % causa adherencia); inspeccione la velocidad de la válvula rotativa de alimentación. | Aumente la velocidad del ventilador mediante el variador de frecuencia (VFD); verifique el secado centrífugo y térmico previo; calibre el alimentador para un flujo en cortina homogéneo. |
| Puenteo o atascamiento de material dentro de la columna en zig-zag. | Sobrecarga de alimentación superior a 15 t/(m²·h); contaminantes no triturados; estática severa. | Inspeccione las curvas en zig-zag a través de las mirillas transparentes para detectar aglomeraciones. | Instale un alimentador vibratorio dosificador; revise si la criba del molino tiene roturas; inyecte aire ionizado antiestático en la rampa de alimentación. |
| Escape excesivo de polvo por la tolva de alimentación de la columna. | Presión positiva en la cámara de separación; fuga en esclusa de ciclón o filtro saturado. | Verifique el manómetro de presión diferencial en el filtro de mangas (>1.500 Pa indica colmatación). | Limpie por pulsos o reemplace las mangas del filtro; revise los sellos de la válvula rotativa del ciclón para restablecer el tiro negativo. |
Control de calidad en planta: Prueba de verificación de 1.000 gramos
Para verificar que su clasificador de aire en zig-zag opere al máximo rendimiento, los técnicos de control de calidad deben realizar una prueba diaria por turno:
- Muestreo: Tome una muestra representativa de 1.000 gramos de escamas pesadas directamente del conducto de descarga inferior durante la producción continua.
- Fraccionamiento manual: Extienda la muestra sobre una mesa de luz limpia. Con pinzas, separe todos los fragmentos residuales de papel, película BOPP y etiquetas de PVC.
- Medición de peso: Pese los contaminantes extraídos en una balanza de precisión de laboratorio (±0,01 g).
- Cálculo: Calcule la contaminación ligera residual en partes por millón (ppm):
Contaminación (ppm) = (Peso de etiquetas en gramos / 1.000 g) × 1.000.000. - Criterio de aprobación: Para envases de rPET grado alimentario, el residuo total de etiquetas debe permanecer estrictamente por debajo de 50 ppm (0,005 %). Para flejes industriales o fibra textil, se aceptan hasta 150–200 ppm.
Preguntas frecuentes (FAQ)
¿Cuál es el ángulo de etapa de canal óptimo para un clasificador en reciclaje de plásticos?
Las pruebas industriales confirman que un ángulo de canal de 120° ofrece el equilibrio ideal entre selectividad y rendimiento. Un ángulo de 90° hace que las escamas choquen perpendicularmente causando rebotes y atascos, mientras que 150° hace que el material se deslice demasiado rápido sin suficiente deflexión aerodinámica.
¿Puede un clasificador en zig-zag separar escamas de PVC de escamas de PET?
Un clasificador por aire separa partículas según su velocidad de sedimentación aerodinámica (peso, espesor y forma), no por identidad de resina química. Extrae fácilmente fragmentos delgados de etiquetas retráctiles de PVC (30–60 µm) de escamas rígidas de PET (300–600 µm). Sin embargo, si botellas rígidas de PVC se trituran en escamas gruesas con las mismas dimensiones que el PET, ambas tienen velocidades de caída similares y no pueden separarse solo con aire; esto requiere clasificación óptica o electrostática posterior.
¿Cuál es la humedad máxima admisible para una clasificación por aire eficaz?
La humedad superficial del material debe mantenerse estrictamente por debajo del 1,5 % (ideal <0,8 %). Cuando supera el 2,0 %, la tensión superficial capilar hace que las etiquetas se adhieran firmemente a las escamas húmedas, impidiendo que los rodillos de vórtice desaglomeren y levanten la fracción ligera.
¿Cómo afecta la tasa de alimentación a la pureza de separación en zig-zag?
La eficiencia de separación es inversamente proporcional al exceso de alimentación. Operar por encima de 15 t/(m²·h) causa hacinamiento ("efecto enjambre"), donde las escamas pesadas atrapan etiquetas ligeras mecánicamente. Los clasificadores siempre deben combinarse con un alimentador dosificador regulable.
¿Cuál es la diferencia entre los sistemas de clasificador por aire de circuito abierto y cerrado?
Un sistema de circuito abierto introduce aire ambiental fresco a través de la columna y descarga el escape mediante un ciclón y colector de polvo de mangas, enfriando simultáneamente las escamas calientes de los secadores. Un sistema de recirculación en circuito cerrado devuelve el aire limpio del ciclón a la entrada de la columna, minimizando el intercambio de aire de la nave y la energía térmica, pero requiere un sellado estricto.
Ingeniería de sistemas de clasificación de escamas de alta pureza
Lograr una pureza inferior a 50 ppm en PET reciclado y triturado rígido de poliolefinas requiere adaptar la geometría del clasificador, el caudal del soplador y la alimentación a su perfil de densidad y espesor de escama. Los clasificadores independientes solo tienen éxito cuando se integran coherentemente con desetiquetado previo, lavado por fricción de alta velocidad lavado por fricción para escamas de PETy secado térmico de precisión.
Explore las especificaciones de nuestros especificaciones del clasificador por aire en zig-zag o consulte con el equipo de ingeniería de Energycle indicando su tipo de material, densidad aparente y capacidad horaria deseada para obtener una cotización y distribución de planta a medida.
