

Dans les unités de recyclage de plastique à haute capacité, l'obtention de rPET de qualité alimentaire ou de broyés rigides équivalents à la matière vierge dépend de l'élimination efficace des impuretés légères avant l'extrusion. Même après déchiquetage, broyage et lavage à chaud intensifs, les flux de plastique recyclé (flacons de PEHD, carters en PP, paillettes de PET) contiennent souvent des résidus de papier, d'étiquettes BOPP, de manchons PVC et de poussières fines. Si ces impuretés pénètrent dans l'extrudeuse, elles brûlent en points noirs, dégagent des gaz, décolorent la masse fondue et bouchent les filtres en quelques heures.
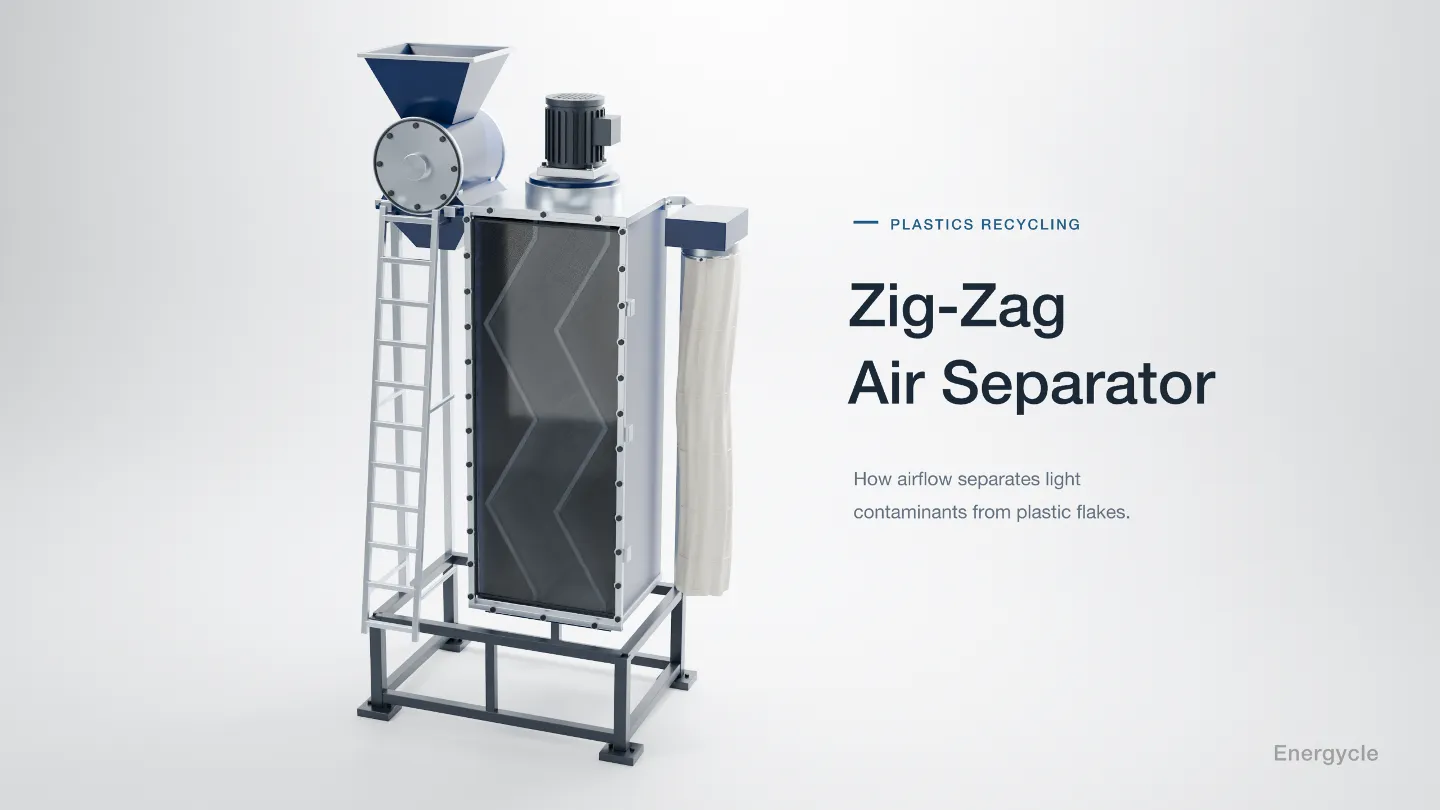
Pour éliminer ces impuretés légères sans recourir à des pièces d'usure tournantes coûteuses en maintenance, les lignes modernes intègrent un Séparateur aéraulique en zig-zag (également appelé séparateur aéraulique en zig-zag ou tamis à vent en cascade). Ce système de classification par voie sèche repose sur l'aérodynamique à contre-courant gravitationnel et à flux transversal pour éliminer les étiquettes en papier, les films et les poussières, tout en récupérant des paillettes lourdes et propres avec un rendement supérieur à 98 %. Ce guide technique détaille la dynamique des fluides de la séparation en cascade, la géométrie optimale des canaux à 120°, les calculs de dimensionnement, la comparaison avec les bacs de flottation et les protocoles de dépannage en atelier.
Qu'est-ce qu'un séparateur aéraulique en zig-zag et pourquoi surpasse-t-il les colonnes droites ?
La classification aéraulique est un procédé physique de séparation par voie sèche qui trie les matières particulaires en fonction de leur vitesse limite de chute. Cette vitesse résulte d'un équilibre entre la force gravitationnelle descendante et la traînée aérodynamique ascendante, régie par la masse volumique, la surface, l'épaisseur et le facteur de forme aérodynamique.
Dans un tube d'élutriation vertical simple (colonne droite), les paillettes mélangées pénètrent dans un courant d'air ascendant continu : les particules dont la vitesse de chute est inférieure à la vitesse de l'air montent, tandis que les plus lourdes tombent. Toutefois, ces colonnes droites présentent deux défauts majeurs :
- Stagnation et engorgement particulaire : Les paillettes dont la vitesse limite de chute correspond exactement à la vitesse de l'air ascendant restent en suspension. Ne pouvant ni descendre ni s'échapper, elles forment un nuage dense qui engorge la colonne et provoque des chutes soudaines de débit.
- Pureté médiocre en un seul étage : En un seul passage vertical, les fragments d'étiquettes légères sont souvent piégés physiquement sous les paillettes denses en chute, ce qui les entraîne dans la fraction lourde (effet d'essaim).
Le séparateur aéraulique en zig-zag remédie à ces deux inconvénients en remplaçant le tube droit par un canal en cascade alternant parois inclinées. Cette géométrie transforme un flux d'air vertical en une succession de zones de tri à flux transversal et contre-courant, lavant la matière de manière itérative.
Principe de fonctionnement : Le cycle de séparation aérodynamique en 4 étapes
À l'intérieur de la colonne en zig-zag, le tri n'est pas un événement instantané unique. Chaque coude du canal fonctionne comme un étage de séparation individuel monté en série, soumettant la matière à une fluidisation répétée :
- Alimentation dosée en rideau continu : Les paillettes lavées ou le broyé sec pénètrent au milieu de la colonne en zig-zag via une écluse rotative ou un distributeur vibrant. La formation d'un rideau homogène et sans pulsations est cruciale ; les pointes de charge saturent le champ aérodynamique et dégradent la précision de coupure.
- Déflexion à flux transversal en cascade : Sous l'effet de la pesanteur, les paillettes lourdes glissent le long de la paroi inclinée vers l'arête. En franchissant la pointe vers le plan incliné suivant, elles traversent obligatoirement le cœur du flux d'air ascendant à haute vitesse.
- Désagglomération par rouleaux tourbillonnaires : Immédiatement en aval de chaque arête interne, le flux d'air ascendant se décolle de la paroi, créant des tourbillons locaux appelés « rouleaux tourbillonnaires ». Lorsque les paillettes traversent ces zones agitées, les liaisons électrostatiques et capillaires sont brisées, détachant les films et étiquettes collés aux paillettes de PET rigides.
- Séparation par cyclone & évacuation propre des paillettes : Les impuretés légères entraînées (étiquettes en papier, film BOPP, duvet et poussières fines) montent à travers les coudes en zig-zag et sortent par le plénum supérieur vers un cyclone haute efficacité et un dépoussiéreur à manches. Les paillettes lourdes purifiées descendent en cascade à travers 4 à 8 étages et sont évacuées en continu par une écluse rotative inférieure.
Puisque les particules subissent une fluidisation répétée à chaque coude, un séparateur en zig-zag industriel atteint une efficacité de séparation (κ) comprise entre 0,60 et 0,82 en configuration standard à 4 étages, et jusqu'à 0,88 à 0,94 dans les installations optimisées multi-étagées.
Paramètres d'ingénierie fondamentaux : Géométrie, aérodynamique & dimensionnement
Lors de la sélection ou du dimensionnement d'un séparateur aéraulique pour une usine de plasturgie, les ingénieurs ajustent cinq paramètres aérodynamiques et géométriques dépendants :
1. Angle d'étage du canal (L'optimum à 120°)
L'angle intérieur entre les parois adjacentes régit la trajectoire de descente des paillettes et l'énergie des rouleaux tourbillonnaires. Des essais comparatifs entre des coudes à 90°, 120° et 150° révèlent que 120° représente le compromis industriel idéal :
| Angle d'étage du canal | Trajectoire des paillettes & impact contre les parois | Netteté de séparation (Courbe de Tromp) | Capacité de débit & risque de bourrage | Perte de charge statique |
|---|---|---|---|---|
| 90° (Coude fermé / aigu) | Impact perpendiculaire contre la paroi ; les paillettes rebondissent violemment contre l'air ascendant. | Haute netteté de coupure, mais les paillettes fines de PET sont éjectées avec les étiquettes légères. | Risque élevé de formation de voûtes ; débit limité sous 5 t/(m²·h). | Élevée (1 800 – 2 400 Pa) ; nécessite un moteur de ventilateur surdimensionné. |
| 120° (Standard industriel) | Glissement régulier sur la paroi ; trajectoire transversale maîtrisée avec formation de vortex stables. | Sélectivité optimale ; séparation très nette entre étiquettes fines et paillettes épaisses. | Écoulement fluide par gravité ; traite de 8 à 15 t/(m²·h) sans engorgement. | Modérée (1 000 – 1 400 Pa) ; consommation électrique équilibrée. |
| 150° (Angle ouvert / peu profond) | Glissement quasi-vertical ; déflexion transversale insuffisante à travers le flux d'air central. | Séparation insuffisante ; les étiquettes légères évitent le courant d'air et tombent dans la fraction propre. | Débit élevé, mais la pureté chute sous les normes commerciales de recyclage. | Faible (500 – 800 Pa) ; énergie insuffisante des vortex de désagglomération. |
2. Vitesse du flux d'air & contrôle du point de coupure (d50)
Le point de coupure (d50) définit la limite aérodynamique où une particule a 50 % de probabilité de rejoindre le trop-plein léger ou le sous-verse lourd. Pour des paillettes rigides (masse volumique 1,05–1,40 g/cm³), la vitesse d'air est réglée entre 2,0 et 4,2 m/s. Le pilotage par variateur de fréquence permet un ajustement très précis :
- 2,0 à 2,6 m/s : Mode dépoussiérage ; élimine les fines particules de polymère (<0,5 mm) et les poussières de papier tout en conservant 100 % des paillettes plastiques.
- 2,8 à 3,5 m/s : Mode standard d'extraction d'étiquettes ; sépare les fragments d'étiquettes en polypropylène biorienté (BOPP), films PE et étiquettes papier des paillettes de PET de 0,3–0,6 mm.
- 3,6 à 4,2 m/s : Mode agressif pour étiquettes lourdes ; soulève les manchons rétractables épais en PVC, les films multicouches et les morceaux de mousse ; léger risque de perte d'éclats très minces de goulot en PET.
3. Débit massique spécifique & rapport d'aspect du canal
Les séparateurs industriels en zig-zag sont dimensionnés sur une charge spécifique de 5 à 15 tonnes par heure et par mètre carré de section de canal (t/(m²·h)). Pour augmenter la capacité sans dégrader le profil transversal, les ingénieurs élargissent le canal tout en maintenant un rapport largeur/profondeur (b/d) de 1,0 ou moins. Un canal unique trop large crée des passages préférentiels d'air ; au-delà de 3 000 kg/h, des colonnes parallèles alimentées par distributeur vibrant sont préconisées.
4. Rapport de charge solide-air
Un fonctionnement stable impose de maintenir un ratio solide-air inférieur à 1,5–2,0 kg de matière par mètre cube d'air. Dépasser ce seuil étouffe la turbulence, supprime les rouleaux tourbillonnaires et entraîne les impuretés légères dans le flux lourd.
Séparateur aéraulique vs autres technologies de tri
Un séparateur aéraulique en zig-zag ne remplace pas le lavage densimétrique par voie humide ni le tri mécanique ; il assure plutôt une étape de polissage aérodynamique spécialisée que d'autres équipements ne peuvent accomplir de manière rentable. Le tableau ci-dessous illustre le positionnement de chaque machine au sein de l'installation :
| Type d'équipement | Mécanisme de séparation principal | Impuretés cibles éliminées | Position optimale dans l'installation | Coûts d'exploitation & pièces d'usure |
|---|---|---|---|---|
| Séparateur aéraulique en zig-zag | Traînée aérodynamique vs vitesse limite de chute gravitationnelle. | Paillettes d'étiquettes BOPP/PVC, fibres de papier, poussières de polymère, débris de film. | Après broyeur (à sec) ou après sécheur (avant silo de stockage / extrusion). | Très faible ; colonne statique exempte de pièces tournantes d'usure interne. |
| bac de séparation par flottation | Flottabilité hydrostatique basée strictement sur la masse volumique du polymère (g/cm³). | Bouchons en polyoléfines (PP/PEHD 1,3 g/cm³). | Ligne de lavage humide entre le broyeur à eau et le laveur à friction. | Modéré ; nécessite traitement des eaux, hélices de brassage et vis de décharge renforcées contre l'usure. |
| Dé-étiqueteuse mécanique | Frottement de rotor à haute vitesse et cisaillement par griffes en alliage remplaçables. | Manchons rétractables intégraux et étiquettes papier collées sur bouteilles entières. | En tête de ligne, juste après l'ouvreur de balles et l'épierreur. | Élevé ; réfection périodique des griffes de rotor et remplacement des plaques d'usure. |
| Trieur optique de paillettes | Caméras NIR hyperspectrales double face et buses de micro-éjection d'air. | Paillettes de PET de mauvaise couleur, plastiques opaques, résidus de PVC rigide. | Étape finale de polissage précédant immédiatement la granulation ou l'ensachage. | Capex initial élevé ; exige de l'air comprimé propre et un entretien régulier des lentilles de capteurs. |
Pourquoi les bacs de flottation ne peuvent pas remplacer un séparateur aéraulique en zig-zag
Une erreur courante de conception dans les installations de recyclage consiste à supposer qu'un système standard à base d'eau bac de séparation par flottation pour le recyclage du plastique puisse éliminer toutes les étiquettes. Les bacs de flottation reposent strictement sur la densité par rapport à l'eau (1,00 g/cm³). Si les bouchons en polyoléfines (PP à 0,90–0,92 g/cm³ et PEHD à 0,94–0,96 g/cm³) flottent spontanément, les étiquettes qui ne sont pas en polyoléfines (telles que les manchons PVC non expansés à 1,35–1,50 g/cm³, le PETG à 1,30–1,35 g/cm³ et les papiers couchés lourds) sont plus denses que l'eau et coulent avec les paillettes de PET (1,33–1,40 g/cm³).
Cependant, comme les films d'étiquettes sont très minces (30 à 80 µm) comparés aux paillettes rigides de corps de bouteille (300 à 600 µm), leur rapport surface/masse est 5 à 10 fois supérieur. Après la sortie du sécheur centrifuge et des gaines thermiques, le séparateur en zig-zag exploite cet écart de traînée aérodynamique pour éliminer 99 % des étiquettes résiduelles, réalisant ce que la flottation humide ne peut accomplir.
Principales applications industrielles par flux de matières
Bien que le recyclage des bouteilles en PET demeure l'application dominante en volume, les séparateurs en zig-zag multi-étagés sont standardisés dans quatre filières clés :
- Lignes de lavage de bouteilles en PET (Bottle-to-Bottle) : Positionné immédiatement après la gaine de séchage thermique dans une ligne de lavage et système de recyclage de bouteilles PET. Il extrait les résidus d'étiquettes et les poussières électrostatiques, assurant une pureté des paillettes supérieure à 99,9 % avant la polycondensation à l'état solide (SSP) ou l'extrusion directe de feuilles aptes au contact alimentaire.
- Broyés d'emballages rigides en PEHD et PP : Sur les lignes de recyclage de bouteilles de lait et corps creux, les broyeurs génèrent des fines de PE et des fibres d'étiquettes collées. Un séparateur en zig-zag dépoussière le broyé, évitant les brûlures lors du soufflage ultérieur des préformes.
- Recyclage des câbles et déchets d'équipements électriques et électroniques (DEEE) : Dans le recyclage des câbles en cuivre broyés, les granules de cuivre à haute densité (8,9 g/cm³) sont séparés des gaines de PVC et caoutchouc à l'aide de colonnes zig-zag multicanaux, fournissant un cuivre propre avec moins de 0,1 % d'impuretés polymères.
- Résidus de broyage automobile (RBA) & masse noire de batteries : Sur les lignes de recyclage des batteries de véhicules électriques, les colonnes aérauliques en zig-zag séparent les fines feuilles d'électrodes (collecteurs en aluminium et cuivre) des boîtiers métalliques et pièces plastiques plus lourdes.
Matrice de diagnostic et de résolution des pannes d'exploitation
Lorsque les contrôles qualité mettent en évidence une baisse de pureté ou des pertes anormales de matière, les opérateurs doivent diagnostiquer l'origine de la défaillance à l'aide de la grille suivante :
| Symptôme de production observé | Cause technique probable | Vérification diagnostique sur site | Action corrective d'ingénierie |
|---|---|---|---|
| Les paillettes lourdes valorisables sont entraînées dans le rejet léger du cyclone. | La vitesse de l'air ascendant dépasse la vitesse de chute des paillettes minces de corps de bouteille. | Mesurer la vitesse de l'air à l'anémomètre ; vérifier la fréquence (Hz) du variateur du ventilateur. | Réduire la vitesse du ventilateur de 5 à 10 % ; inspecter la grille du broyeur amont (production de paillettes trop minces). |
| Des étiquettes légères et des fibres de papier restent dans la décharge de paillettes lourdes. | Vitesse d'air ascendant insuffisante ; ponts d'humidité ; ou à-coups d'alimentation en matière. | Contrôler l'humidité des paillettes (>1,5 % entraîne des collages) ; vérifier la vitesse de rotation de l'écluse d'alimentation. | Augmenter la vitesse du ventilateur via le variateur de fréquence ; vérifier le séchage centrifuge et thermique amont ; étalonner le doseur pour un écoulement régulier en rideau. |
| Formation de voûtes ou blocage de matière à l'intérieur de la colonne en zig-zag. | Surcharge d'alimentation supérieure à 15 t/(m²·h) ; corps étrangers non broyés ; forte électricité statique. | Inspecter les coudes en zig-zag par les hublots transparents pour déceler d'éventuels agglomérats. | Installer un distributeur vibrant de dosage ; vérifier l'absence de déchirures sur la grille du broyeur amont ; injecter de l'air ionisé antistatique dans la goulotte. |
| Échappement excessif de poussières par la trémie d'alimentation de la colonne. | Pression positive dans la chambre de tri ; fuite de l'écluse du cyclone ou dépoussiéreur saturé. | Vérifier le manomètre différentiel du filtre à manches (>1 500 Pa signale un colmatage). | Nettoyer par décolmatage pneumatique ou remplacer les manches ; contrôler les joints de l'écluse rotative du cyclone pour rétablir la dépression. |
Contrôle qualité en atelier : Le test de vérification sur 1 000 grammes
Pour garantir que votre séparateur aéraulique en zig-zag fonctionne avec un rendement optimal, les techniciens du contrôle qualité doivent réaliser un test quotidien par poste :
- Échantillonnage : Prélever un échantillon représentatif de 1 000 grammes de paillettes lourdes directement à la goulotte de décharge inférieure en régime stable.
- Tri manuel : Étaler l'échantillon sur une table lumineuse propre. À l'aide d'une pince, trier tous les débris de papier, de film BOPP et d'étiquettes en PVC.
- Pesée : Peser les impuretés isolées sur une balance de précision de laboratoire (±0,01 g).
- Calcul : Calculez la contamination légère résiduelle en parties par million (ppm) :
Contamination (ppm) = (Poids des étiquettes en grammes / 1 000 g) × 1 000 000. - Critère de conformité : Pour les emballages en rPET aptes au contact alimentaire, la teneur résiduelle en étiquettes légères doit impérativement rester sous 50 ppm (0,005 %). Pour les feuillards industriels ou les fibres textiles, jusqu'à 150–200 ppm sont acceptés.
Foire aux questions (FAQ)
Quel est l'angle d'étage optimal pour un séparateur en zig-zag de recyclage plastique ?
Les essais industriels confirment qu'un angle de canal de 120° procure l'équilibre parfait entre sélectivité et débit. Un angle de 90° fait frapper les paillettes perpendiculairement aux parois, provoquant rebonds et blocages, tandis qu'un angle de 150° laisse glisser la matière trop vite sans déflexion transversale suffisante.
Un séparateur en zig-zag peut-il séparer les paillettes de PVC des paillettes de PET ?
Un séparateur aéraulique trie les particules selon leur vitesse limite de chute (poids, épaisseur et forme) et non selon leur nature chimique. Il extrait facilement les lambeaux d'étiquettes rétractables en PVC (30–60 µm) des paillettes rigides de PET (300–600 µm). En revanche, si des bouteilles rigides en PVC sont broyées en paillettes épaisses de mêmes dimensions que le PET, elles présentent des vitesses de chute similaires et ne peuvent être séparées par simple flux d'air ; cela nécessite un tri optique ou électrostatique en aval.
Quel est le taux d'humidité maximal admissible pour une séparation aéraulique efficace ?
L'humidité superficielle de la matière doit impérativement rester inférieure à 1,5 % (idéalement <0,8 %). Au-delà de 2,0 %, la tension superficielle capillaire fait adhérer les étiquettes aux paillettes humides, empêchant les rouleaux tourbillonnaires de désagglomérer et de soulever la fraction légère.
Comment le débit d'alimentation influence-t-il la pureté de séparation en zig-zag ?
L'efficacité de tri est inversement proportionnelle à un débit excessif. Dépasser la limite de 15 t/(m²·h) provoque un encombrement particulaire où les paillettes lourdes piègent mécaniquement les étiquettes légères. Les séparateurs doivent impérativement être associés à un doseur vibrant ou rotatif réglable.
Quelle est la différence entre les séparateurs aérauliques en boucle ouverte et en boucle fermée ?
Un système en boucle ouverte aspire de l'air ambiant frais à travers la colonne et évacue l'air usé via un cyclone et un filtre à manches, ce qui refroidit simultanément les paillettes chaudes issues des sécheurs. Un système à recirculation en boucle fermée renvoie l'air propre du cyclone vers l'entrée de la colonne, limitant les déperditions thermiques du bâtiment mais exigeant une étanchéité parfaite aux poussières.
Ingénierie des systèmes de classification de paillettes à haute pureté
L'obtention d'une pureté inférieure à 50 ppm dans le rPET et les broyés rigides de polyoléfines exige d'ajuster la géométrie du séparateur, le débit du ventilateur et l'alimentation à votre profil d'épaisseur et de densité de paillettes. Les séparateurs aérauliques autonomes ne réussissent que s'ils sont intégrés de manière cohérente avec un dé-étiquetage en amont, un lavage à friction à haute vitesse lavage à friction pour paillettes de PETet séchage thermique de précision.
Découvrez les spécifications de nos spécifications du séparateur aéraulique en zig-zag ou consultez l'équipe d'ingénierie d'Energycle en précisant votre type de gisement, votre masse volumique apparente et votre débit horaire cible pour obtenir une implantation et une offre personnalisées.
