

In Hochleistungs-Kunststoffrecyclinganlagen hängt das Erreichen von lebensmitteltauglichem rPET oder neuware-äquivalentem Mahlgut davon ab, wie wirksam Leichtgutverunreinigungen vor der Extrusion abgetrennt werden. Selbst nach intensivem Schreddern, Vermahlen und Heißwaschen verbleiben in recycelten Kunststoffströmen – wie PET-Flaschenflakes, starren HDPE-Milchkannen und PP-Batteriegehäusen – häufig Papierfasern, BOPP-Etikettenreste, dünne PVC-Schrumpffolien und Polymerstaub. Gelangen diese Verunreinigungen geringer Dichte in einen Granulierextruder, verkohlen sie zu schwarzen Stippen, gasen aus, verursachen Schmelzeverfärbungen und verstopfen Schmelzefilter innerhalb weniger Stunden.
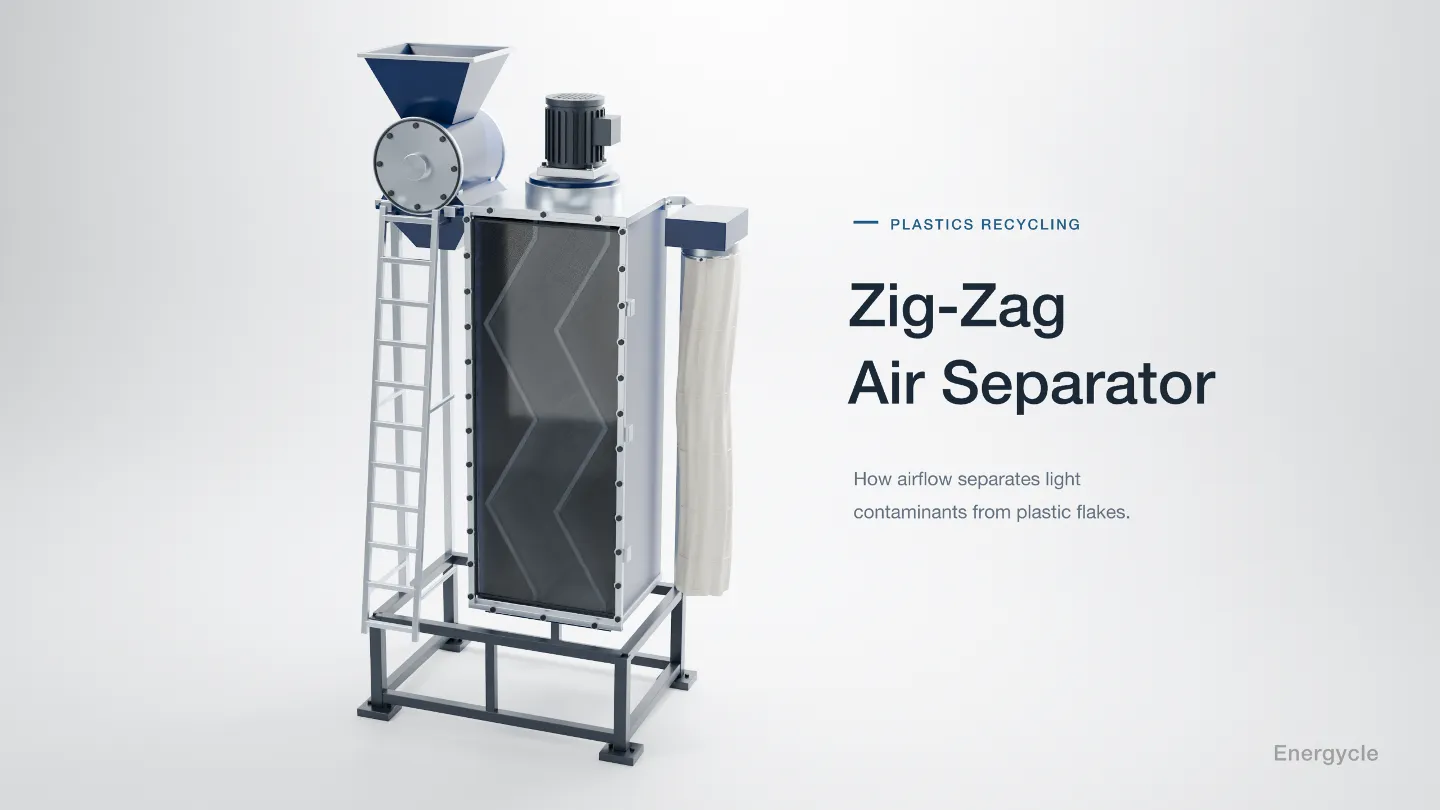
Um diese leichten Verunreinigungen ohne wartungsintensive rotierende Verschleißteile abzutrennen, integrieren moderne Waschanlagen einen mehrstufigen Zick-Zack-Windsichter (auch als Zick-Zack-Windsichter oder Kaskaden-Luftabscheider bezeichnet). Dieses trockene Klassiersystem basiert auf gravitationeller Gegenstrom- und Querstrom-Aerodynamik und trennt Papier, Folien und Staub zuverlässig ab, während saubere, hochwertige schwere Flakes mit einem Wirkungsgrad von über 98 % zurückgewonnen werden. Dieser technische Leitfaden erläutert die Fluiddynamik der kaskadierten Trennung, die optimale 120°-Kanalgeometrie, Auslegungsberechnungen, den Vergleich mit nassen Schwimm-Sink-Tanks sowie Richtlinien zur Fehlerbehebung im Betrieb.
Was ist ein Zick-Zack-Windsichter und warum übertrifft er einfache Steigrohrsichter?
Die Windsichtung ist ein trockenes physikalisches Trennverfahren, das partikelförmige Materialien anhand ihrer stationären Sinkgeschwindigkeit sortiert. Die Sinkgeschwindigkeit wird durch das Gleichgewicht zwischen nach unten gerichteter Schwerkraft und nach oben gerichtetem aerodynamischem Strömungswiderstand bestimmt, welcher wiederum von Partikeldichte, Oberfläche, Dicke und aerodynamischem Formfaktor abhängt.
In einem einfachen vertikalen Steigrohr (Gegenstrom-Sichter) tritt das Flakegemisch in einen kontinuierlich aufsteigenden Luftstrom ein: Partikel mit einer Sinkgeschwindigkeit unterhalb der Luftgeschwindigkeit steigen nach oben, während schwerere Partikel gegen den Luftstrom fallen. Allerdings weisen einfache Steigrohrsichter zwei gravierende industrielle Nachteile auf:
- Partikelstau & Schwebeschicht-Blockade: Flakes, deren stationäre Sinkgeschwindigkeit exakt der aufwärts gerichteten Luftgeschwindigkeit entspricht, bleiben in der Schwebe. Sie können weder nach unten fallen noch nach oben entweichen, was zu einer dichten Schwebezone führt, die den Kanal verstopft und plötzliche Durchsatzeinbrüche verursacht.
- Geringe Einstufen-Reinheit: Bei einem einfachen Einzeldurchgang werden leichte Etikettenfetzen häufig von herabfallenden dichten Flakes mitgerissen und in die Schwerfraktion gezogen („Schwarm-Effekt“).
Der Zick-Zack-Windsichter löst beide Nachteile, indem er das gerade vertikale Rohr durch einen segmentierten, kaskadierten Kanal mit abwechselnd geneigten Wänden ersetzt. Diese Geometrie wandelt einen einzelnen aufsteigenden Luftstrom in eine mehrstufige Folge abwechselnder Quer- und Gegenstrom-Sortierzonen um, wodurch Stauzonen eliminiert und das herabfallende Material wiederholt gesichtet wird.
Funktionsprinzip: Der 4-stufige kaskadierte aerodynamische Trennprozess
Im Inneren der Zick-Zack-Säule erfolgt die Sichtung nicht in einem einzigen Schritt. Jeder Kanalabschnitt fungiert vielmehr als eigenständige, in Reihe geschaltete Trennstufe, die das Material wiederholt fluidisiert:
- Dosierte Materialvorhang-Aufgabe: Gewaschene Flakes oder trockenes Mahlgut treten über eine Zellenradschleuse oder einen Schwingförderer in den mittleren Abschnitt der Zick-Zack-Säule ein. Die Erzeugung eines gleichmäßigen, pulsationsfreien Materialvorhangs ist entscheidend; Beschickungsstöße überlasten das aerodynamische Strömungsfeld und verschlechtern die Trennschärfe.
- Kaskadierte Querstrom-Ablenkung: Unter Schwerkraft gleiten die schweren Flakes die untere geneigte Wand in Richtung Knickpunkt hinab. Beim Übertritt über die vorspringende Kante zur nächsten Rutschwand müssen sie den aufsteigenden Hochgeschwindigkeits-Luftkern direkt durchqueren.
- Deagglomeration durch Wirbelwalzen: Unmittelbar hinter jeder inneren Kante löst sich der aufwärts gerichtete Luftstrom von der Wand ab und erzeugt lokale Wirbel, sogenannte „Wirbelwalzen“. Wenn Flakes durch diese turbulenten Zonen taumeln, werden elektrostatische Bindungen und kapillare Feuchtebrücken aufgebrochen, wodurch leichte Etiketten- und Folienfetzen von massiven PET-Flakes gelöst und wieder in den aufsteigenden Luftstrom gehoben werden.
- Zyklonabscheidung & kontinuierlicher Reingutaustrag: Mitgerissene Leichtkontaminanten (Papieretiketten, BOPP-Folie, Flusen und mikroskopischer Staub) wandern durch die Zick-Zack-Biegungen nach oben und treten über den oberen Auslass in einen Hochleistungszyklon und Gewebefilter ein. Gereinigte schwere Flakes kaskadieren über 4 bis 8 Stufen nach unten und werden kontinuierlich über eine Zellenradschleuse in Lagersilos oder nachgeschaltete optische Sortierer ausgetragen.
Da die Partikel an jedem Knick wiederholt fluidisiert werden, erreicht ein industrieller Zick-Zack-Sichter in standardmäßigen 4-Stufen-Konfigurationen einen Trenngrad (κ) zwischen 0,60 und 0,82 und in optimierten mehrstufigen Systemen bis zu 0,88 bis 0,94.
Zentrale Konstruktionsparameter: Geometrie, Luftstrom & Auslegungsberechnungen
Bei der Auswahl oder Auslegung eines Windsichters für eine industrielle Kunststoffanlage stimmen Verfahrensingenieure fünf voneinander abhängige aerodynamische und geometrische Parameter ab:
1. Kanalstufenwinkel (Das 120°-Optimum)
Der Innenwinkel zwischen benachbarten Kanalwänden bestimmt die Flugbahn herabfallender Flakes und die Intensität der Wirbelwalzen. Umfassende Strömungsprüfungen mit 90°-, 120°- und 150°-Biegungen belegen, dass 120° das optimale industrielle Gleichgewicht darstellt:
| Kanalstufenwinkel | Flake-Trajektorie & Wandaufprall | Trennschärfe (Tromp-Kurve) | Durchsatzleistung & Verstopfungsrisiko | Statischer Druckverlust |
|---|---|---|---|---|
| 90° (Scharfer Knick) | Rechtwinkliger Wandaufprall; Flakes prallen heftig gegen den aufsteigenden Luftstrom zurück. | Hohe Trennschärfe, jedoch werden feine PET-Flakes zusammen mit leichten Etiketten ausgetragen. | Hohes Risiko von Materialbrückenbildung; Durchsatz auf unter 5 t/(m²·h) begrenzt. | Hoch (1.800 – 2.400 Pa); erfordert überdimensionierten Gebläsemotor. |
| 120° (Industriestandard) | Gleichmäßiges Abgleiten an der Wand; kontrollierte Querstromtrajektorie mit stabiler Wirbelbildung. | Optimale Selektivität; schärfste Trennung zwischen dünnen Etiketten und massiven Flakes. | Reibungsloser Schwerkrafttransport; bewältigt 8 bis 15 t/(m²·h) ohne Verstopfungsgefahr. | Moderat (1.000 – 1.400 Pa); ausgewogener Stromverbrauch. |
| 150° (Flacher Winkel) | Nahezu vertikales Abgleiten; unzureichende Querstromablenkung durch den Luftkern. | Mangelhafte Trennung; leichte Etiketten umgehen den Luftstrom und fallen in die saubere Fraktion. | Hoher Durchsatz, aber die Reinheit sinkt unter kommerzielle Recyclingstandards. | Niedrig (500 – 800 Pa); unzureichende Energie der Deagglomerationswirbel. |
2. Luftströmungsgeschwindigkeit & Trennschnitt-Steuerung (d50)
Der Trennschnitt (d50) markiert die aerodynamische Grenze, an der ein Partikel eine 50-prozentige Wahrscheinlichkeit hat, in den Leichtgutüberlauf oder Schwergutunterlauf zu gelangen. Für steife Kunststoffflakes (spezifisches Gewicht 1,05–1,40 g/cm³) wird die Steigluftgeschwindigkeit typischerweise zwischen 2,0 m/s und 4,2 m/s eingestellt. Die Anpassung des Luftstroms über einen Frequenzumrichter am Sauggebläse ermöglicht die gezielte Ausrichtung auf spezifische Störstoffe:
- 2,0 bis 2,6 m/s: Entstaubungsmodus; scheidet lose Polymerfeinteile (<0,5 mm) und Papierstaub ab, während 100 % der Polymerflakes im Schwergut verbleiben.
- 2,8 bis 3,5 m/s: Standard-Etikettentrennmodus; trennt biaxial orientierte Polypropylen- (BOPP) Etikettenfetzen, PE-Folien und dünne Papieretiketten von 0,3–0,6 mm PET-Flakes ab.
- 3,6 bis 4,2 m/s: Aggressiver Modus für schwere Etiketten; hebt dicke PVC-Schrumpfschläuche, Mehrschichtfolien und Schaumstoffbrocken an; geringes Risiko des Austrags hauchdünner PET-Flaschenhalssplitter.
3. Spezifischer Durchsatz & Kanalseitenverhältnis
Industrielle Zick-Zack-Sichter werden auf eine spezifische Massenbeladung von 5 bis 15 Tonnen pro Stunde und Quadratmeter Kanalausdehnung (t/(m²·h)) ausgelegt. Um die Kapazität ohne Beeinträchtigung des Querstromprofils zu skalieren, passen Ingenieure die Kanalbreite an, während das Breiten-Tiefen-Verhältnis (b/d) bei 1,0 oder darunter gehalten wird. Ein zu breiter Einzelkanal begünstigt Strömungsungleichmäßigkeiten; bei Durchsätzen über 3.000 kg/h sind doppel- oder dreikanalige Parallelsichter mit Schwingförderer-Verteilung Industriestandard.
4. Feststoff-Luft-Beladungsverhältnis
Ein stabiler Trennbetrieb erfordert die Einhaltung eines Feststoff-zu-Luft-Beladungsverhältnisses von unter 1,5 bis 2,0 kg Feststoff pro Kubikmeter Luft. Ein Überschreiten dieser Grenze führt zu Überladung („Crowding“), dämpft die Luftturbulenz, unterdrückt die Wirbelwalzen und zieht Leichtgut in den Schwergutaustrag.
Windsichter im Vergleich zu anderen Trenntechnologien
Ein Zick-Zack-Windsichter ersetzt weder die nasse Dichtetrennung noch das mechanische Sortieren; vielmehr übernimmt er eine hochspezialisierte aerodynamische Feinreinigung, die andere Maschinen wirtschaftlich nicht leisten können. Die folgende Tabelle veranschaulicht, wie sich die einzelnen Anlagentypen in eine Gesamtanlagenarchitektur einfügen:
| Ausrüstungstyp | Primäres Trennprinzip | Zielverunreinigungen | Optimale Anlagenposition | Betriebs- & Verschleißkosten |
|---|---|---|---|---|
| Zick-Zack-Windsichter | Aerodynamischer Strömungswiderstand vs. gravitationelle stationäre Sinkgeschwindigkeit. | BOPP/PVC-Etikettenflakes, Papierfasern, Polymerstaub, Folienschnipsel. | Nach der Mühle (trocken) oder nach dem Trockner (vor Lagersilo / Extrusion). | Sehr niedrig; statische Trennsäule ohne interne rotierende Verschleißteile. |
| Schwimm-Sink-Trennlager | Hydrostatischer Auftrieb basierend ausschließlich auf der Polymerdichte (g/cm³). | Polyolefin-Verschlussmaterialien (PP/HDPE 1,3 g/cm³). | In der nassen Waschlinie zwischen Nassmühle und Reibungswäscher. | Moderat; erfordert Wasseraufbereitung, Paddelantriebe und verschleißfeste Austragsschnecken. |
| Mechanischer Etikettenentferner | Hochtourige Rotorreibung und austauschbare Legierungs-Schlagkrallen. | Vollflächige Schrumpfschläuche und geklebte Papieretiketten auf intakten Flaschen. | Am Anfang der Linie, direkt nach Ballenöffner und Entsteiner. | Hoch; periodische Erneuerung der Rotorkrallen und Verschleißplatten erforderlich. |
| Optischer Flakesortierer | Beidseitige hyperspektrale NIR-Kameras und Mikro-Druckluftdüsen. | Fehlfarbige PET-Flakes, opake Kunststoffe, verbliebene starre PVC-Flakes. | Abschließende Polierstufe direkt vor der Extrusion oder Absackung. | Hohe Investitionskosten; erfordert saubere Druckluft und regelmäßige Sensorlinsenwartung. |
Warum Schwimm-Sink-Tanks einen Zick-Zack-Windsichter nicht ersetzen können
Ein häufiges planerisches Missverständnis bei Recyclinganlagen besteht in der Annahme, dass ein standardmäßiger wasserbasierter Schwimm-Sink-Trennungstank für das Kunststoffrecycling alle Etikettenverunreinigungen beseitigen kann. Schwimm-Sink-Becken arbeiten strikt nach dem spezifischen Gewicht im Verhältnis zu Wasser (1,00 g/cm³). Während Polyolefin-Flaschenverschlüsse (PP bei 0,90–0,92 g/cm³ und HDPE bei 0,94–0,96 g/cm³) problemlos aufschwimmen, sind Nicht-Polyolefin-Etiketten – wie PVC-Schrumpfetiketten (1,35–1,50 g/cm³), PETG-Etiketten (1,30–1,35 g/cm³) und schweres beschichtetes Papier – dichter als Wasser und sinken zusammen mit den PET-Flakes (1,33–1,40 g/cm³) ab.
Da Etikettenfolien jedoch im Vergleich zu massiven Flaschenwand-Flakes (300 bis 600 µm) extrem dünn sind (30 bis 80 µm), ist ihr Verhältnis von Oberfläche zu Masse 5- bis 10-mal höher. Nachdem die Flakes den Zentrifugaltrockner und die Heißluft-Rohrtrocknung verlassen haben, nutzt der Zick-Zack-Windsichter diesen aerodynamischen Strömungswiderstandsunterschied, um 99 % der verbliebenen Etikettenflakes abzuscheiden – eine Trennung, die durch nasse Hydrostatik nicht möglich ist.
Wichtige industrielle Einsatzbereiche nach Materialströmen
Obwohl das Recycling von PET-Flaschen das volumenstärkste Anwendungsgebiet bleibt, gehören mehrstufige Zick-Zack-Sichter in vier großen Recyclingbereichen zum Standard:
- PET-Flasche-zu-Flasche-Waschlinien: Positioniert direkt nach dem thermischen Trocknungsrohr in einer kompletten PET-Flaschen-Waschanlage und Recyclingsystem. Er entfernt verbliebene Etikettenreste und elektrostatischen Staub und gewährleistet so eine Flakereinheit von über 99,9 % vor der Festphasenpolykondensation (SSP) oder der direkten lebensmitteltauglichen Folienextrusion.
- Hart-HDPE- & PP-Behälter-Mahlgut: In Recyclinglinien für blasgeformte Milchflaschen und Behälter erzeugen vorgeschaltete Mühlen erhebliche Mengen an leichten PE-Feinteilen und verklebten Papieretikettenfasern. Ein Zick-Zack-Sichter entstaubt das Mahlgut und verhindert Verbrennungsstreifen beim erneuten Blasformen.
- WEEE-Elektroschrott & Kabelrecycling: Bei der Aufbereitung von Altkabeln werden hochdichte Kupfergranulate (8,9 g/cm³) von geschredderten PVC- und Gummi-Isolationshüllen über Mehrkanal-Zick-Zack-Sichter getrennt, was Reinkupfer mit weniger als 0,1 % Polymerresten liefert.
- Automobil-Schredder-Leichtfraktion (SLF) & Batterie-Schwarzmasse: In modernen Recyclinganlagen für Elektrofahrzeug-Batterien trennen Zick-Zack-Windsichter leichte geschredderte Elektrodenfolien (dünne Aluminium- und Kupfer-Stromkollektoren) von schwereren Metallgehäusen und Kunststoffkomponenten.
Diagnostische Fehlersuchmatrix zur Behebung von Betriebsstörungen
Wenn Qualitätsprüfungen einen Abfall der Flakereinheit oder übermäßige Produktverluste aufzeigen, sollte das Betriebspersonal die Ursache anhand der folgenden Matrix analysieren:
| Beobachtetes Produktionssymptom | Wahrscheinliche Ursache | Diagnoseprüfung vor Ort | Korrigierende technische Maßnahme |
|---|---|---|---|
| Schwere Gutflakes werden in das Leichtgut des Zyklons mitgerissen. | Aufwärtsgerichtete Luftgeschwindigkeit übersteigt die Sinkgeschwindigkeit dünner Flaschenwand-Flakes. | Luftgeschwindigkeit mit einem Anemometer messen; Gebläsefrequenz (Hz) am Umrichter prüfen. | Gebläsedrehzahl um 5–10 % reduzieren; Mühlen-Lochsieb auf Verschleiß prüfen (Erzeugung zu dünner Flakes). |
| Leichte Etiketten und Papierfasern verbleiben im schwerem Flake-Austrag. | Unzureichende aufsteigende Luftgeschwindigkeit; Feuchtebrücken; oder schubweise Materialaufgabe. | Flake-Feuchtigkeitsgehalt prüfen (>1,5 % verursacht Anbackungen); Drehzahl der Aufgabeschleuse kontrollieren. | Gebläsedrehzahl über Frequenzumrichter erhöhen; vorgelagerte Zentrifugal- und thermische Trocknung prüfen; Aufgabedosierer auf gleichmäßigen Vorhangfluss kalibrieren. |
| Materialbrückenbildung oder Verstopfung im Inneren des Zick-Zack-Kanals. | Materialstoß überschreitet maximal 15 t/(m²·h); unzerkleinerte Fremdkörper; starke elektrostatische Aufladung. | Zick-Zack-Biegungen durch transparente Revisionsfenster auf Materialverklumpungen prüfen. | Schwingdosierer installieren; vorgeschaltetes Mahlsieb auf Risse prüfen; ionisierte Antistatikluft in Aufgabeschurre einblasen. |
| Starke Staubentwicklung tritt aus dem Aufgabetrichter der Trennsäule aus. | Überdruck in der Trennkammer; Zyklon-Zellenradschleuse undicht oder Entstaubungsfilter verstopft. | Differenzdruckmanometer am Entstaubungs-Schlauchfilter prüfen (>1.500 Pa deutet auf Zusetzen hin). | Filterstrümpfe des Entstaubers abreinigen oder ersetzen; Dichtleisten der Zyklonschleuse prüfen, um Unterdruckbetrieb wiederherzustellen. |
Qualitätskontrolle im Betrieb: Der 1.000-Gramm-Windsichter-Prüftest
Um sicherzustellen, dass Ihr Zick-Zack-Windsichter mit maximalem Wirkungsgrad arbeitet, sollte das Qualitätskontrollteam täglich eine Schichtprüfung durchführen:
- Probenahme: Eine repräsentative 1.000-Gramm-Probe schwerer Flakes direkt am unteren Schwergutaustrag während des stationären Betriebs entnehmen.
- Manuelle Fraktionierung: Die Probe auf einem sauberen Lichttisch ausbreiten. Mit einer Pinzette alle verbliebenen Papier-, BOPP- und PVC-Etikettenfragmente aussortieren.
- Gewichtsmessung: Die aussortierten Störstoffe auf einer Laborpräzisionswaage (±0,01 g) wiegen.
- Berechnung: Berechnen Sie die verbleibende Leichtgutkontamination in parts per million (ppm):
Kontamination (ppm) = (Gewicht der Etiketten in Gramm / 1.000 g) × 1.000.000. - Prüfkriterien: Für lebensmitteltaugliche rPET-Verpackungen muss der verbleibende Etikettenanteil im Leichtgut strikt unter 50 ppm (0,005 %) liegen. Für industrielle Umreifungsbänder oder Textil-Stapelfasern sind bis zu 150–200 ppm zulässig.
Häufig gestellte Fragen (FAQ)
Was ist der optimale Kanalstufenwinkel für einen Kunststoffrecycling-Windsichter?
Industrielle Tests bestätigen, dass ein Kanalwinkel von 120° das optimale Verhältnis zwischen Trennschärfe und Durchsatz bietet. Ein 90°-Winkel führt dazu, dass herabfallende Flakes senkrecht auf die Prallwände treffen, was zu Materialrückprall und Verstopfungen führt, während ein 150°-Winkel das Material zu schnell abgleiten lässt, ohne ausreichende aerodynamische Querstromablenkung.
Kann ein Zick-Zack-Windsichter PVC-Flakes von PET-Flakes trennen?
Ein Windsichter trennt Partikel basierend auf ihrer aerodynamischen Sinkgeschwindigkeit (Gewicht, Dicke und Form), nicht nach der chemischen Harzidentität. Er trennt dünne PVC-Schrumpfetikettenreste (30–60 µm) mühelos von steifen PET-Flakes (300–600 µm) ab. Wenn jedoch starre PVC-Flaschen zu dicken Flakes mit den gleichen Abmessungen wie PET vermahlen werden, besitzen beide ähnliche Sinkgeschwindigkeiten und können nicht allein durch Luftströmung getrennt werden; hierfür ist eine nachgeschaltete optische Sortierung oder elektrostatische Trennung erforderlich.
Welche maximale Feuchtigkeit ist für eine wirksame Windsichtung zulässig?
Die Oberflächenfeuchtigkeit des Aufgabeguts muss strikt unter 1,5 % liegen (ideal <0,8 %). Bei Feuchtigkeitswerten über 2,0 % führt die kapillare Oberflächenspannung dazu, dass leichte Etikettenfolien fest an nassen starren Flakes anhaften, was verhindert, dass die Wirbelwalzen die Leichtfraktion deagglomerieren und anheben.
Wie beeinflusst die Aufgaberate die Trennreinheit im Zick-Zack-Sichter?
Die Trenneffizienz sinkt bei überhöhter Aufgaberate deutlich. Ein Betrieb oberhalb des Auslegungslimits von 15 t/(m²·h) Kanalschnitt führt zu Partikeldrängung („Schwarm-Effekt“), bei der herabfallende schwere Flakes leichte Etiketten mechanisch mitreißen. Windsichter sollten stets mit einem regelbaren Schwing- oder Drehschleusendosierer betrieben werden.
Was ist der Unterschied zwischen offenen und geschlossenen Windsichtersystemen?
Ein offenes System saugt frische Umgebungsluft durch die Trennsäule und führt die Abluft über einen Zyklon und einen Schlauchfilter ab, wodurch gleichzeitig warme Flakes aus nachgeschalteten Trocknern gekühlt werden. Ein geschlossenes Umluftsystem führt die gereinigte Luft aus dem Zyklon zurück in den Säuleneinlass, was den Hallenluftwechsel und den Heizenergiebedarf minimiert, jedoch eine strikte Staubabdichtung erfordert.
Auslegung von Hochleistungs-Flake-Klassiersystemen
Das Erreichen einer Reinheit von unter 50 ppm bei recyceltem PET und steifem Polyolefin-Mahlgut erfordert die exakte Abstimmung von Sichtergeometrie, Gebläseluftstrom und Materialaufgabe auf Ihr spezifisches Flakedicken- und Dichteprofil. Eigenständige Windsichter arbeiten nur dann erfolgreich, wenn sie nahtlos mit vorgeschalteter Entetikettierung, Hochgeschwindigkeits- Reibungswäsche für PET-Flakesund präzise thermische Trocknung.
Entdecken Sie die technischen Daten unserer industriellen Zick-Zack-Windsichter Spezifikationen oder wenden Sie sich mit Materialart, Schüttdichte und Zieldurchsatz an das Engineering-Team von Energycle, um ein individuelles Anlagenlayout und Angebot zu erhalten.
