

Negli impianti di riciclaggio plastica ad alta capacità, ottenere rPET di grado alimentare o macinati rigidi vergine-equivalenti dipende dalla rimozione efficace dei contaminanti leggeri prima dell'estrusione. Anche dopo triturazione, macinazione e lavaggio a caldo, i flussi riciclati (scaglie di PET, flaconi di HDPE, carter in PP) trattengono spesso fibre di carta, etichette in BOPP, sleeve in PVC e polveri fini. Se queste impurità entrano nell'estrusore, bruciano formando puntini neri, gasano, decolorano il fuso e intasano i cambiafiltri in poche ore.
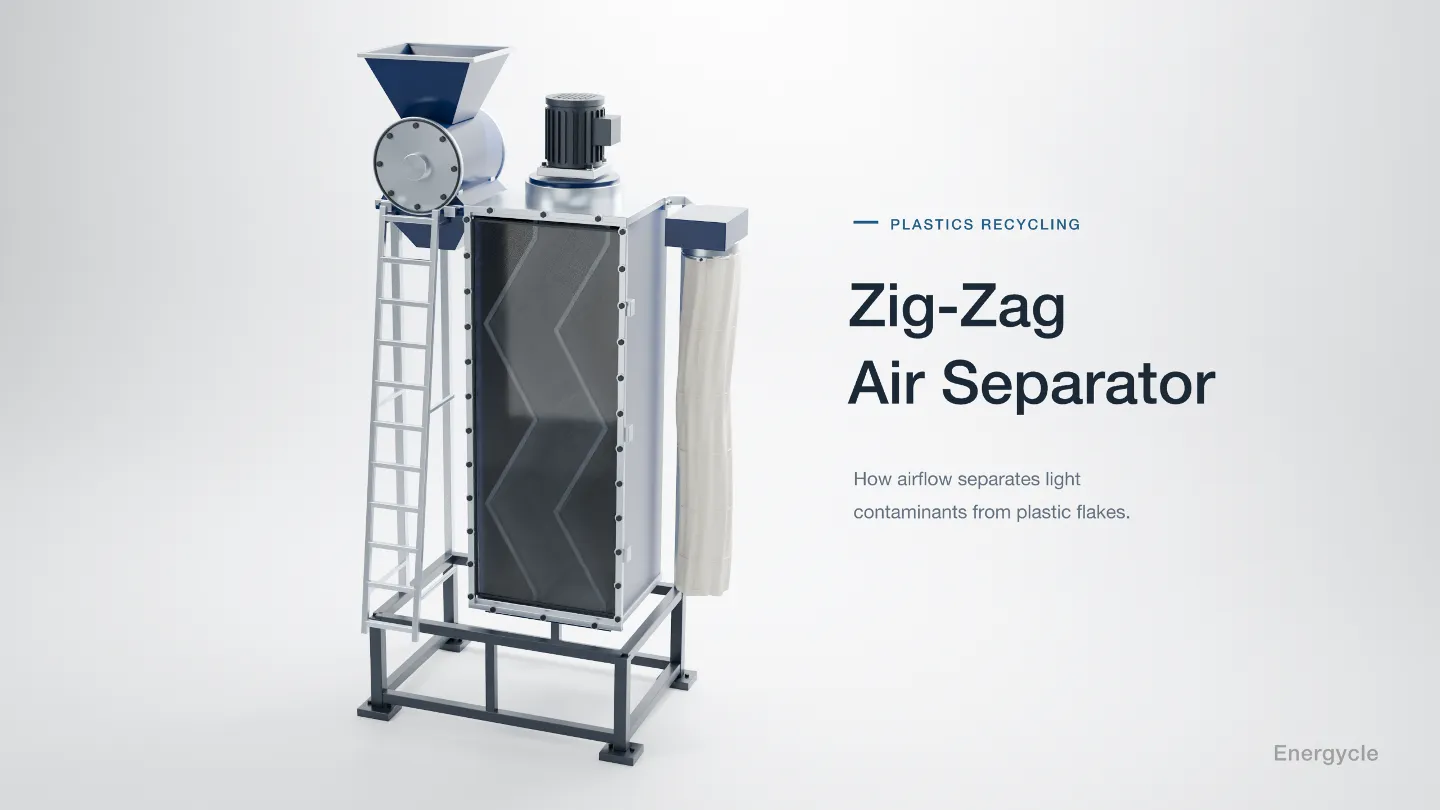
Per eliminare questi contaminanti leggeri senza introdurre organi rotanti soggetti a elevata usura, i moderni impianti di lavaggio integrano un Classificatore ad aria a zig-zag (denominato anche vaglio a vento a zig-zag o separatore d'aria a cascata). Questo sistema di classificazione a secco sfrutta l'aerodinamica gravitazionale a controcorrente e a flusso incrociato per eliminare frammenti di etichette in carta, film plastici e polveri, recuperando scaglie pesanti e pulite con un'efficienza superiore al 98%. Questa guida tecnica analizza la fluidodinamica della separazione a cascata, la geometria ottimale del canale a 120°, i calcoli di dimensionamento, il confronto con le vasche di galleggiamento e i protocolli di risoluzione dei problemi.
Che cos'è un classificatore ad aria a zig-zag e perché supera le colonne verticali dritte?
La classificazione ad aria è un processo di separazione fisica a secco che seleziona materiali granulari in base alla loro velocità terminale di caduta. Questa velocità è determinata dall'equilibrio tra la forza gravitazionale discendente e la spinta aerodinamica ascendente, regolata da densità, superficie, spessore e fattore di forma aerodinamico.
In una colonna verticale dritta (elutriatore a risalita semplice), le scaglie miste entrano in un flusso d'aria continuo: le particelle con velocità di caduta inferiore salgono, mentre quelle più pesanti cadono. Tuttavia, le colonne dritte presentano due gravi limiti industriali:
- Ristagno e blocco particellare: Le scaglie la cui velocità terminale coincide esattamente con la velocità dell'aria ascendente restano sospese a mezz'aria. Non possono né cadere né uscire, formando una nuvola densa che intasa la colonna e provoca bruschi cali di portata.
- Bassa purezza a stadio singolo: In un unico passaggio verticale, i frammenti leggeri di etichette restano intrappolati sotto le scaglie pesanti in caduta, venendo trascinati nella frazione pesante (effetto sciame).
Il classificatore ad aria a zig-zag supera entrambi i limiti sostituendo il tubo dritto con un canale a cascata con pareti inclinate alternate. Questa geometria trasforma un flusso d'aria verticale in una sequenza multistadio di zone a flusso incrociato e controcorrente, lavando continuamente il materiale.
Principio di funzionamento: Il ciclo di separazione aerodinamica a cascata in 4 fasi
All'interno della colonna a zig-zag, la selezione non è un evento singolo. Ogni curva del canale agisce come uno stadio di separazione individuale montato in serie, sottoponendo il materiale a una fluidizzazione continua:
- Alimentazione dosata a cortina di materiale: Le scaglie lavate o il macinato secco entrano nella sezione centrale della colonna a zig-zag tramite valvola rotante o canale vibrante. Creare una cortina omogenea e priva di pulsazioni è fondamentale; i picchi di carico sovraccaricano il campo aerodinamico e peggiorano la separazione.
- Deflessione a flusso incrociato a cascata: Sotto l'azione della gravità, le scaglie pesanti scivolano lungo la parete inclinata verso il gomito. Nel varcare lo spigolo sporgente verso il piano inclinato successivo, devono attraversare direttamente il nucleo d'aria ascendente ad alta velocità.
- Disaggregazione mediante rulli di vortice: Immediatamente a valle di ogni spigolo interno, la corrente d'aria ascendente si distacca dalla parete, creando vortici rotanti locali detti "rulli di vortice". Quando le scaglie precipitano attraverso queste zone turbolente, i legami elettrostatici e capillari vengono spezzati, staccando le etichette e i film aderenti alle scaglie di PET rigide.
- Separazione a ciclone e scarico pulito delle scaglie: I contaminanti leggeri trascinati (etichette in carta, film BOPP, lanugine e polvere microscopica) risalgono i gomiti a zig-zag ed escono dall'alto verso un ciclone ad alta efficienza e un filtro depolveratore. Le scaglie pesanti purificate scendono a cascata attraverso 4–8 stadi e vengono scaricate continuamente mediante una valvola rotante inferiore.
Poiché le particelle subiscono una fluidizzazione ripetuta a ogni curva, un separatore a zig-zag industriale raggiunge un'efficienza di separazione (κ) compresa tra 0,60 e 0,82 nelle configurazioni standard a 4 stadi, e fino a 0,88–0,94 nei sistemi multistadio ottimizzati.
Parametri di ingegneria fondamentali: Geometria, flusso d'aria e calcoli di dimensionamento
Nella selezione o nel dimensionamento di un classificatore ad aria per un impianto industriale, i progettisti bilanciano cinque parametri aerodinamici e geometrici interdipendenti:
1. Angolo di stadio del canale (L'ottimo a 120°)
L'angolo interno tra pareti adiacenti determina la traiettoria di caduta delle scaglie e l'intensità dei rulli di vortice. Prove fluidodinamiche su curve a 90°, 120° e 150° dimostrano che 120° rappresenta l'equilibrio industriale ideale:
| Angolo di stadio del canale | Traiettoria delle scaglie e impatto sulle pareti | Precisione di separazione (Curva di Tromp) | Capacità di portata e rischio di blocco | Caduta di pressione statica |
|---|---|---|---|---|
| 90° (Curva acuta / a gomito stretto) | Impatto perpendicolare contro la parete; le scaglie rimbalzano violentemente contro l'aria ascendente. | Elevata nitidezza di taglio, ma le scaglie fini di PET vengono espulse insieme alle etichette leggere. | Alto rischio di ponti di materiale; portata limitata a meno di 5 t/(m²·h). | Alta (1.800 – 2.400 Pa); richiede un motore del ventilatore sovradimensionato. |
| 120° (Standard industriale) | Scorrimento continuo sulla parete; traiettoria a flusso incrociato controllata con vortici stabili. | Selettività ottimale; taglio nettissimo tra etichette sottili e scaglie spesse. | Scorrimento fluido per gravità; gestisce da 8 a 15 t/(m²·h) senza rischio di intasamento. | Moderata (1.000 – 1.400 Pa); consumo elettrico equilibrato. |
| 150° (Angolo aperto / poco profondo) | Scorrimento quasi verticale; deflessione a flusso incrociato insufficiente attraverso il nucleo d'aria. | Separazione scadente; le etichette leggere scivolano via evitando l'aria e finiscono nella frazione pulita. | Elevata portata, ma la purezza scende al di sotto degli standard commerciali di riciclaggio. | Bassa (500 – 800 Pa); energia insufficiente dei vortici di disaggregazione. |
2. Velocità del flusso d'aria e controllo del punto di taglio (d50)
Il punto di taglio (d50) è il confine aerodinamico in cui una particella ha il 50% di probabilità di finire nel flusso leggero o in quello pesante. Per scaglie rigide (peso specifico 1,05–1,40 g/cm³), la velocità dell'aria è impostata tra 2,0 e 4,2 m/s. La regolazione tramite inverter consente di mirare a contaminanti specifici:
- Da 2,0 a 2,6 m/s: Modalità depolverazione; asporta i fini di polimero (<0,5 mm) e la polvere di carta trattenendo il 100% delle scaglie plastiche.
- Da 2,8 a 3,5 m/s: Modalità standard di rimozione etichette; solleva frammenti di etichette in polipropilene biorientato (BOPP), film in PE ed etichette di carta sottile da scaglie di PET da 0,3–0,6 mm.
- Da 3,6 a 4,2 m/s: Modalità aggressiva per etichette pesanti; solleva sleeve termoretraibili spessi in PVC, film multistrato e frammenti di espanso; lieve rischio di aspirare schegge sottilissime di collo di bottiglia in PET.
3. Capacità di portata specifica e rapporto d'aspetto del canale
I separatori industriali a zig-zag sono dimensionati su un carico specifico di 5–15 tonnellate per ora per metro quadrato di sezione del canale (t/(m²·h)). Per scalare la capacità senza degradare il profilo a flusso incrociato, i progettisti aumentano la larghezza mantenendo un rapporto larghezza/profondità (b/d) pari o inferiore a 1,0. Un canale unico troppo largo favorisce percorsi preferenziali dell'aria; per portate superiori a 3.000 kg/h si utilizzano colonne parallele alimentate da distributori vibranti.
4. Rapporto di carico solido-aria
Un funzionamento stabile richiede il mantenimento di un rapporto solido-aria inferiore a 1,5–2,0 kg di solido per metro cubo d'aria. Il superamento di questo limite smorza la turbolenza, sopprime i rulli di vortice e trascina i leggeri nello scarico pesante.
Classificatore ad aria vs altre tecnologie di separazione
Un classificatore ad aria a zig-zag non sostituisce il lavaggio densimetrico a umido o la selezione meccanica; svolge piuttosto un ruolo di raffinazione aerodinamica specializzata che altri macchinari non possono compiere economicamente. La tabella seguente illustra il posizionamento di ciascuna apparecchiatura nell'impianto:
| Tipo di apparecchiatura | Meccanismo di separazione principale | Contaminanti bersaglio rimossi | Posizione ottimale nell'impianto | Costi operativi e parti d'usura |
|---|---|---|---|---|
| Classificatore ad aria a zig-zag | Resistenza aerodinamica vs velocità terminale di caduta gravitazionale. | Frammenti di etichette in BOPP/PVC, fibre di carta, polveri polimeriche, scarti di film. | Dopo il mulino (a secco) o dopo l'essiccatore (prima del silo di stoccaggio / estrusione). | Molto basso; colonna statica priva di organi interni rotanti d'usura. |
| Vasca di separazione per flottazione | Galleggiamento idrostatico basato rigorosamente sulla densità del polimero (g/cm³). | Tappi in poliolefine (PP/HDPE 1,3 g/cm³). | Nella linea di lavaggio a umido tra il mulino ad acqua e la lavatrice a frizione. | Moderato; richiede trattamento acque, pale di agitazione e coclee di estrazione rinforzate antiusura. |
| Separatore meccanico di etichette (Disetichettatrice) | Attrito del rotore ad alta velocità e lacerazione mediante denti in lega sostituibili. | Sleeve termoretraibili integrali ed etichette cartacee incollate su bottiglie intere. | A inizio linea, subito dopo l'apriballe e il separatore di sassi. | Alto; rifacimento periodico dei denti del rotore e sostituzione delle piastre d'usura. |
| Selezionatore ottico per scaglie | Telecamere iperspettrali NIR a doppia faccia e micro-ugelli di espulsione ad aria. | Scaglie di PET fuori colore, plastiche opache, residui di PVC rigido. | Fase finale di finitura immediatamente precedente all'estrusione o all'insaccamento. | Elevato investimento iniziale; richiede aria compressa pulita e manutenzione delle lenti dei sensori. |
Perché le vasche di galleggiamento non possono sostituire un classificatore ad aria a zig-zag
Un comune errore di progettazione negli impianti di riciclaggio è presumere che una standard ad acqua vasca di separazione per galleggiamento per il riciclaggio della plastica possa eliminare tutte le etichette. Le vasche di galleggiamento funzionano rigorosamente in base al peso specifico rispetto all'acqua (1,00 g/cm³). Se i tappi in poliolefine (PP a 0,90–0,92 g/cm³ e HDPE a 0,94–0,96 g/cm³) galleggiano facilmente, i materiali delle etichette non poliolefinici (come sleeve in PVC non espanso a 1,35–1,50 g/cm³, PETG a 1,30–1,35 g/cm³ e carta pesante patinata) sono più densi dell'acqua e affondano insieme alle scaglie di PET (1,33–1,40 g/cm³).
Tuttavia, poiché le pellicole delle etichette sono sottilissime (da 30 a 80 µm) rispetto alle scaglie rigide di bottiglia (da 300 a 600 µm), il loro rapporto superficie/massa è da 5 a 10 volte superiore. Una volta uscite dall'essiccatore centrifugo e dalle condotte termiche, il classificatore a zig-zag sfrutta questa differenza di resistenza aerodinamica per asportare il 99% delle etichette residue, ottenendo ciò che la flottazione in acqua non può garantire.
Applicazioni industriali chiave per flusso di materiali
Sebbene il riciclaggio delle bottiglie in PET rimanga l'applicazione principale per volume, i classificatori multistadio a zig-zag sono unità standard in quattro settori chiave:
- Linee di lavaggio bottiglie in PET (Bottle-to-Bottle): Posizionato subito dopo la condotta di essiccazione termica in una linea di lavaggio e sistema di riciclaggio di bottiglie in PET. Estrae i residui di etichette e le polveri elettrostatiche, garantendo una purezza superiore al 99,9% prima della policondensazione allo stato solido (SSP) o dell'estrusione diretta di lastre per contatto alimentare.
- Macinato di contenitori rigidi in HDPE e PP: Nelle linee di riciclaggio di flaconi e contenitori soffiati, i mulini generano polveri di PE e fibre di carta incollate. Un classificatore a zig-zag depolvera il macinato, prevenendo striature da bruciatura durante il soffiaggio delle preforme.
- Riciclaggio cavi e rifiuti elettronici (RAEE): Nel riciclaggio dei cavi di rame, i granuli di rame ad alta densità (8,9 g/cm³) vengono separati dalle guaine in PVC e gomma tramite colonne a zig-zag multicanale, fornendo rame pulito con meno dello 0,1% di impurità.
- Frazione leggera da frantumazione auto (ASR) e massa nera di batterie: Nelle linee di riciclaggio delle batterie per veicoli elettrici, le colonne d'aria a zig-zag separano i fogli sottili degli elettrodi (collettori di alluminio e rame) dagli involucri metallici e dai componenti plastici pesanti.
Matrice di diagnosi e risoluzione dei guasti operativi
Quando i controlli di qualità rilevano un calo di purezza o perdite anomale di prodotto, gli operatori devono identificare la causa principale mediante la matrice seguente:
| Sintomo di produzione osservato | Probabile causa principale | Verifica diagnostica sul campo | Azione tecnica correttiva |
|---|---|---|---|
| Scaglie pesanti di prodotto buono vengono trascinate nello scarto leggero del ciclone. | La velocità dell'aria ascendente supera la velocità terminale di caduta delle scaglie sottili di corpo bottiglia. | Misurare la velocità dell'aria con un anemometro; verificare la frequenza dell'inverter (Hz) del ventilatore. | Ridurre la velocità del ventilatore del 5–10%; controllare che la griglia del mulino a monte non sia usurata (generando scaglie troppo sottili). |
| Etichette leggere e fibre di carta rimangono nello scarico delle scaglie pesanti. | Velocità dell'aria ascendente insufficiente; ponti di umidità; o alimentazione a sbalzi. | Verificare l'umidità delle scaglie (>1,5% causa adesione); controllare la velocità di rotazione della valvola stellare di alimentazione. | Aumentare la velocità del ventilatore tramite inverter (VFD); verificare l'essiccazione centrifuga e termica a monte; calibrare il dosatore per un flusso a cortina continuo. |
| Ponti di materiale o intasamento all'interno della colonna a zig-zag. | Sovraccarico di alimentazione superiore a 15 t/(m²·h); corpi estranei non macinati; forte carica elettrostatica. | Ispezionare i gomiti a zig-zag attraverso le finestrelle trasparenti per rilevare eventuali accumuli di materiale. | Installare un alimentatore vibrante di dosaggio; controllare che la griglia del mulino a monte non presenti fori anomali; iniettare aria ionizzata antistatica nella tramoggia. |
| Eccessiva fuoriuscita di polvere dalla tramoggia di carico della colonna. | Pressione positiva nella camera di separazione; perdita dalla valvola rotante del ciclone o filtro a maniche intasato. | Controllare il manometro differenziale del filtro a maniche (>1.500 Pa indica intasamento). | Pulire con aria compressa o sostituire le maniche filtranti; controllare le guarnizioni della valvola rotante del ciclone per ripristinare il tiraggio negativo. |
Controllo qualità in impianto: Il test di verifica su 1.000 grammi
Per verificare che il classificatore ad aria a zig-zag operi con la massima efficienza, il personale di controllo qualità deve eseguire un test quotidiano per turno:
- Campionamento: Prelevare un campione rappresentativo di 1.000 grammi di scaglie pesanti direttamente dallo scarico inferiore durante il funzionamento continuo.
- Frazionamento manuale: Distribuire il campione su un tavolo luminoso pulito. Con una pinzetta, separare tutti i frammenti residui di carta, film BOPP ed etichette in PVC.
- Misurazione del peso: Pesare i contaminanti estratti su una bilancia di precisione da laboratorio (±0,01 g).
- Calcolo: Calcolare la contaminazione leggera residua in parti per milione (ppm):
Contaminazione (ppm) = (Peso delle etichette in grammi / 1.000 g) × 1.000.000. - Criterio di conformità: Per imballaggi in rPET per contatto alimentare, i residui di etichette leggere devono rimanere rigorosamente al di sotto di 50 ppm (0,005%). Per reggette industriali o fibra tessile, sono tollerati fino a 150–200 ppm.
Domande frequenti (FAQ)
Qual è l'angolo di stadio ottimale per un classificatore a zig-zag nel riciclaggio della plastica?
I test industriali confermano che un angolo di canale di 120° offre l'equilibrio ideale tra selettività e portata. Un angolo di 90° fa rimbalzare le scaglie perpendicolarmente causando intasamenti, mentre 150° fa scivolare il materiale troppo rapidamente senza sufficiente deflessione aerodinamica.
Un classificatore ad aria a zig-zag può separare le scaglie di PVC da quelle di PET?
Un classificatore ad aria separa le particelle in base alla velocità di caduta aerodinamica (peso, spessore e forma), non all'identità chimica della resina. Estrae facilmente frammenti sottili di etichette in PVC (30–60 µm) dalle scaglie rigide di PET (300–600 µm). Tuttavia, se bottiglie rigide in PVC vengono macinate in scaglie spesse con le stesse dimensioni del PET, entrambe avranno velocità di caduta simili e non potranno essere separate solo dal flusso d'aria; ciò richiede un passaggio su selezionatori ottici o elettrostatici.
Qual è l'umidità massima consentita per un'efficace classificazione ad aria?
L'umidità superficiale del materiale deve rimanere rigorosamente inferiore all'1,5% (ideale <0,8%). Oltre il 2,0%, la tensione superficiale capillare fa aderire tenacemente le etichette alle scaglie umide, impedendo ai rulli di vortice di disaggregare e sollevare la frazione leggera.
In che modo la portata di alimentazione influisce sulla purezza di separazione a zig-zag?
L'efficienza di separazione diminuisce drasticamente in caso di alimentazione eccessiva. Superare il limite di 15 t/(m²·h) provoca affollamento particellare dove le scaglie pesanti intrappolano meccanicamente le etichette leggere. I classificatori devono sempre essere abbinati a un dosatore vibrante o a stella regolabile.
Qual è la differenza tra sistemi di classificazione ad aria a circuito aperto e a circuito chiuso?
Un sistema a circuito aperto aspira aria fresca attraverso la colonna e scarica l'aria esausta tramite ciclone e filtro a maniche, raffreddando contemporaneamente le scaglie calde in uscita dagli essiccatori. Un sistema a ricircolo a circuito chiuso reintroduce l'aria pulita dal ciclone all'ingresso della colonna, riducendo le dispersioni termiche ma richiedendo una perfetta tenuta alla polvere.
Ingegneria dei sistemi di classificazione scaglie ad alta purezza
Raggiungere una purezza inferiore a 50 ppm nel rPET e nei macinati rigidi di poliolefine richiede l'adattamento della geometria del classificatore, della portata del ventilatore e dell'alimentazione al profilo di densità e spessore delle scaglie. I classificatori ad aria operano con successo solo se integrati con una rimozione preventiva delle etichette, lavaggio a frizione ad alta velocità lavaggio a frizione per scaglie di PETed essiccazione termica di precisione.
Scopri le specifiche dei nostri specifiche del classificatore ad aria a zig-zag o contatta il team di ingegneria di Energycle indicando tipologia di materiale, densità apparente e portata oraria desiderata per ottenere un layout d'impianto e un preventivo personalizzati.
