Systém peletizace recyklace PE PP fólie
Linka na peletizaci PE/PP fólií a rafií s řezacími kompaktory
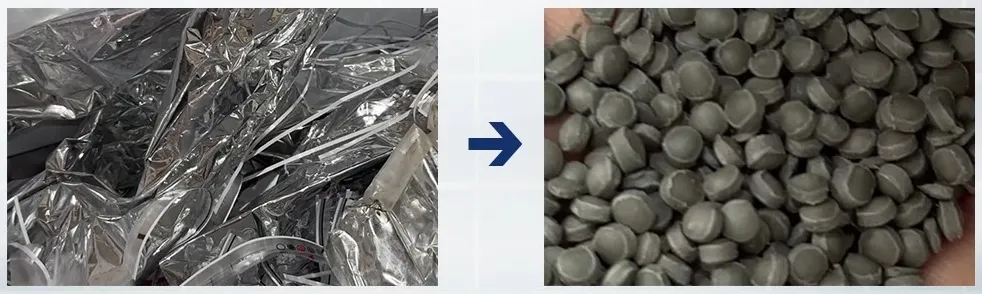
Peletizační linka s řezacím lisovacím zařízením určená pro PE a PP fólie s nízkou objemovou hmotností, tkané pytle, netkaný šrot a lehký flexibilní odpad. Integrované lisování, odplyňování, filtrace taveniny a peletizace vodním kruhem pomáhají přeměnit sypký šrot na husté, opakovaně použitelné pelety se stabilním výstupem.
Proč pracuje lisovací kompresní granulační linka s volným filmovým odpadem
Fólie s nízkou hustotou a rafie se obtížně zavádějí do standardního extruderu. Řezací lis nejprve řeší tento problém s podáváním a poté stabilizuje zbytek peletovacího procesu.
Tento lisovací kompresní řada je součástí našich kompletní škála strojů pro pelleting plastůkaždý navržen pro různé typy vstupních materiálů a různé požadavky na výkon.
Kompakce převádí volný film na stabilní výstupní materiál
Řezací zhutňovač řeže, mísí, ohřívá a zhutňuje měkký plastový odpad, takže extruder zajistí plynulejší a lépe zvládnutelný tok materiálu.
Vysoký výkon pro recyklaci měkkého plastu
Typické modely pokrývají rozsah výkonu od cca 150 kg/h do 1200 kg/h v závislosti na stavu materiálu, znečištění a konfiguraci.
Odvzdušňování zlepšuje stabilitu granulátu
Vakuové odvětrávání pomáhá odstraňovat vlhkost a těkavé látky, což je obzvláště užitečné pro potištěné fólie, lehce promyté vstupní materiály a smíšený flexibilní odpad.
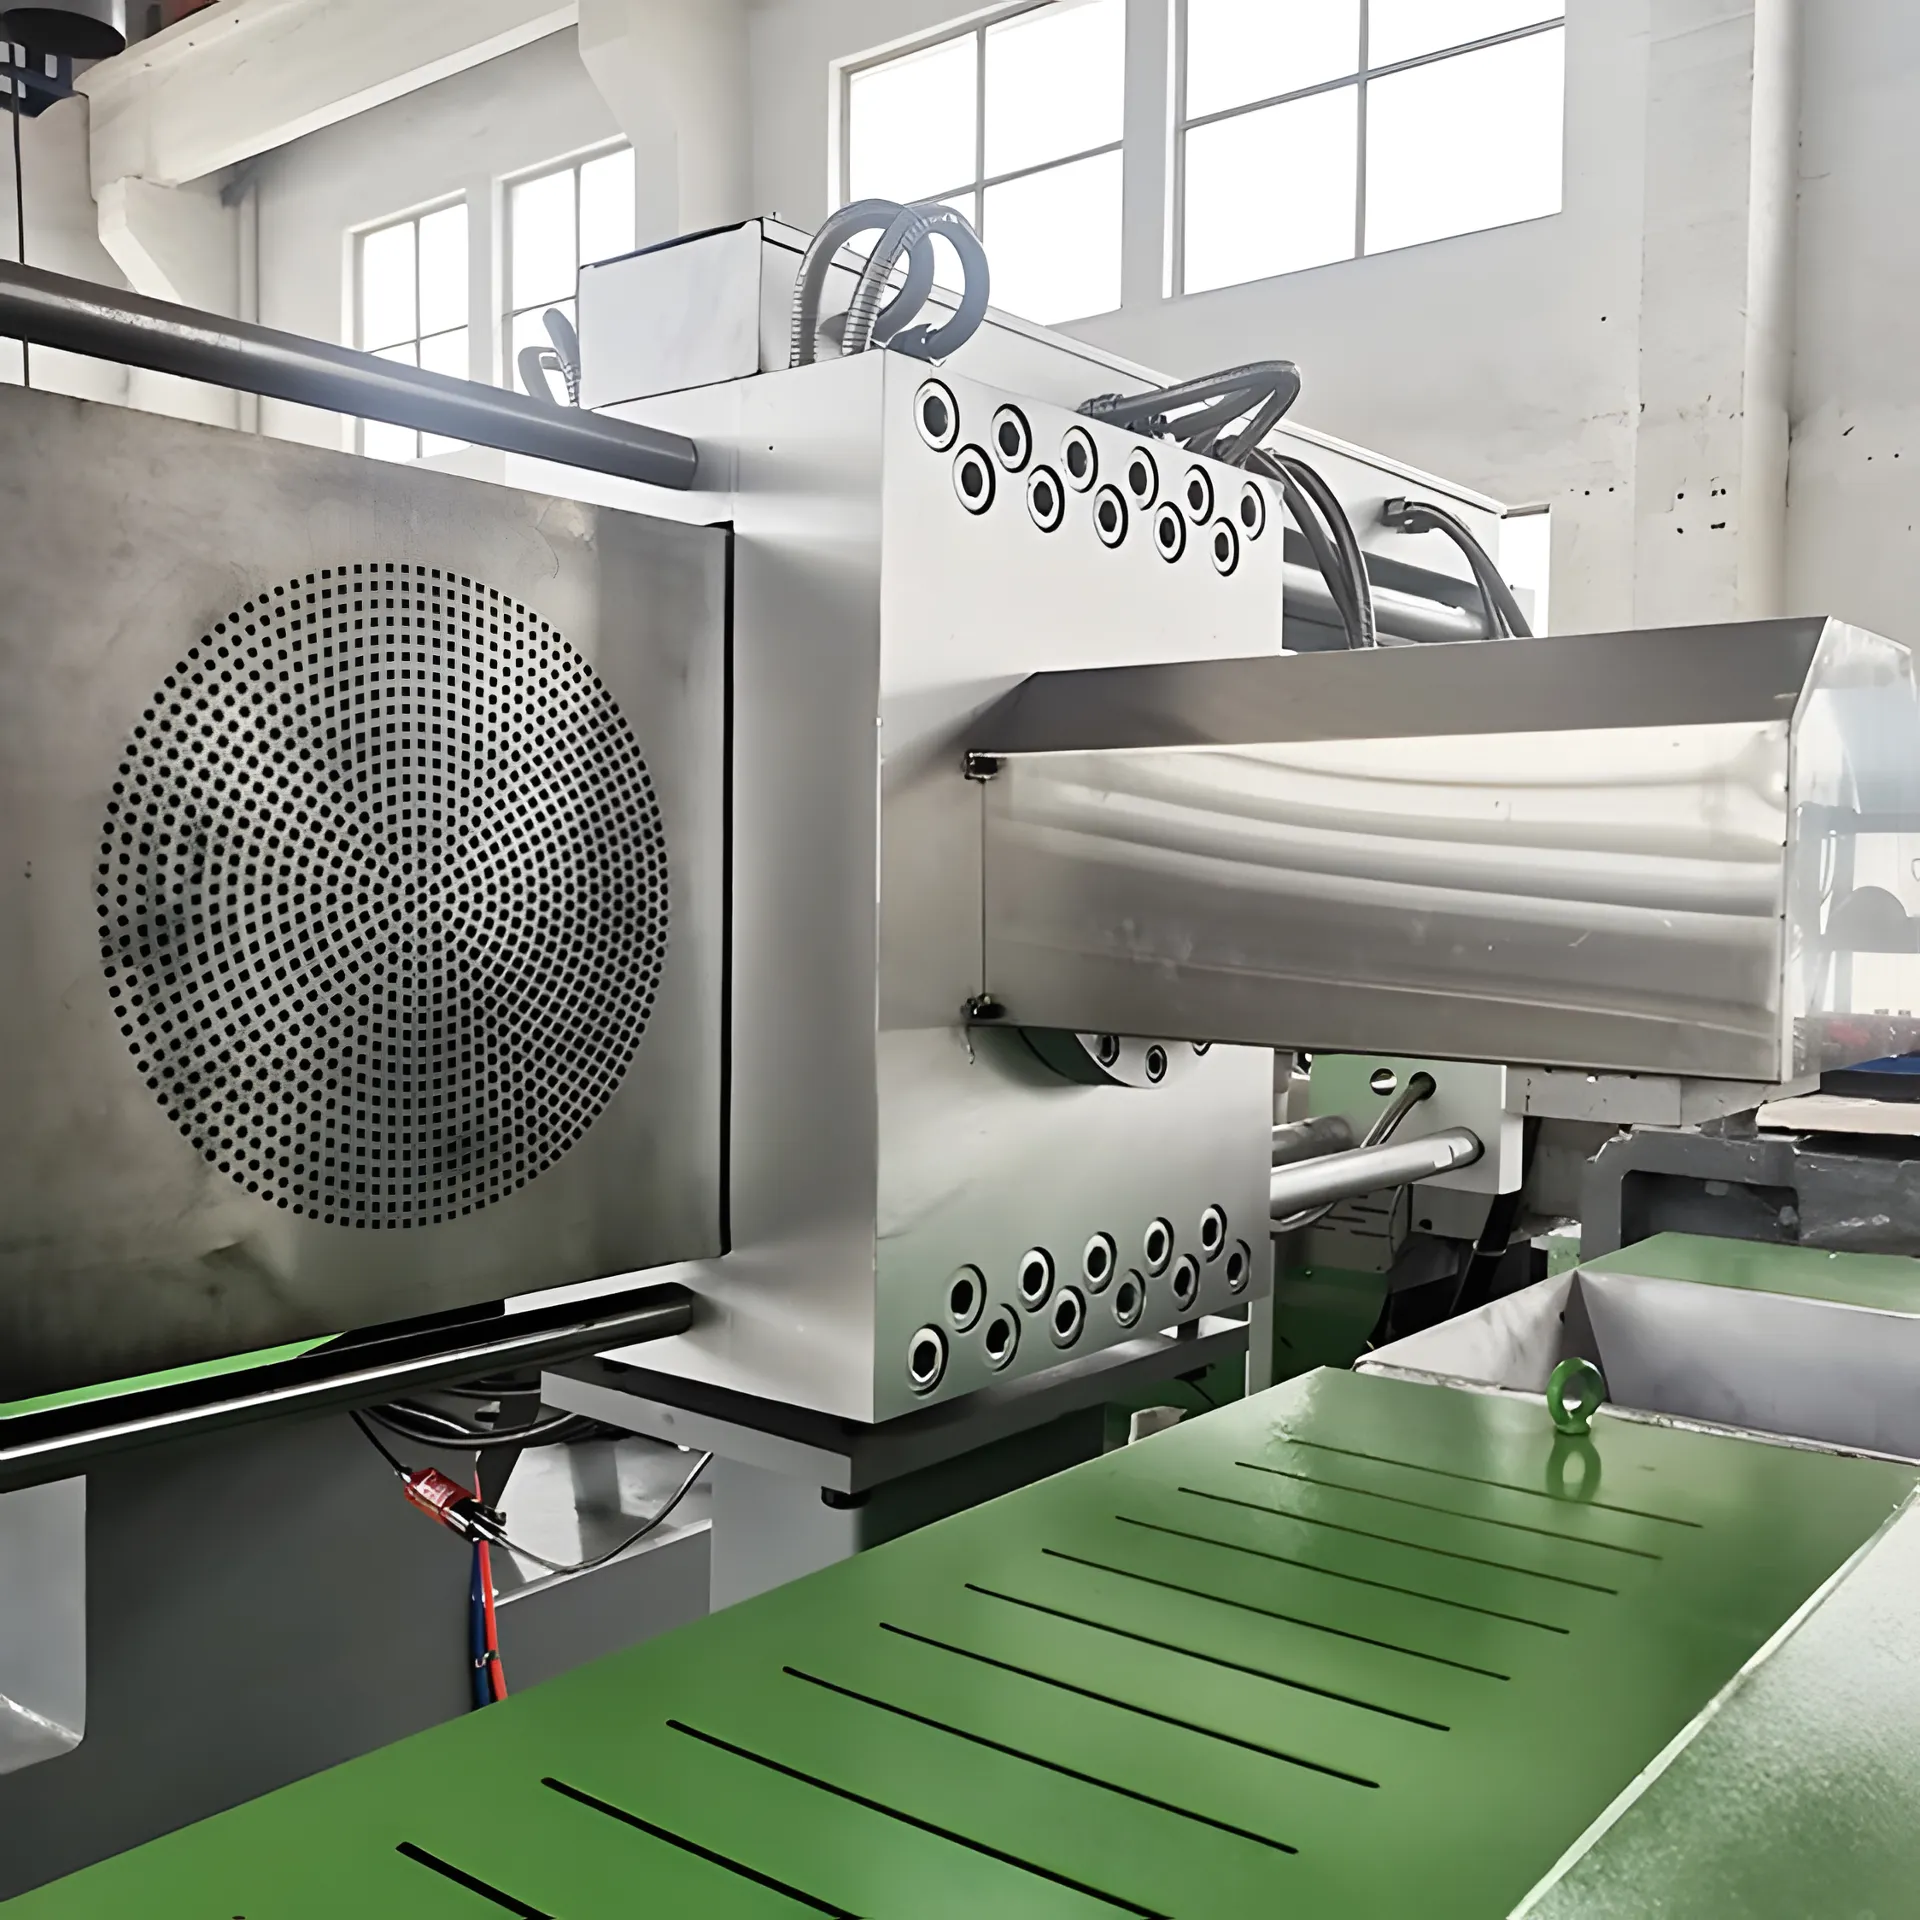
Melt Filtration chrání kvalitu balónků
Změna mřížky a stádia prohřívání a čištění pomáhají odstranit zbytkovou kontaminaci před řezáním granulí, zlepšují vzhled granulí a hodnotu pro následné opětovné použití.
Výroba koulí vodním kruhem vyrábí rovnoměrné recyklované kuličky
Postup řezání a sušení pelet je optimalizován pro měkké plasty PE a PP, což zajišťuje stabilní tvar, hustotu a manipulační výkon pelet.
Nastavitelný pro materiál a cílový výstup
Velikost šneku, odplyňovací, filtrační a peletizační sekce lze upravit podle podmínek vsázky, cílového výkonu (kg/h) a požadavků na kvalitu pelet.
Rozsah materiálů a surovin
Tato peletizační linka je určena pro proudy měkkých plastů s nízkou sypnou hustotou, které je třeba zhutnit před stabilní extruzí a tvorbou pelet.
Pevní filmový odpad
Zpracovává HDPE, LDPE a LLDPE film z balení, průmyslového ořezávání a flexibilních pracovních postupů pro recyklaci.
PP Rafiové a tkané tašky
Vhodné pro tkané pytle, odřezky z jumbo pytlů a rafiový šrot, které je třeba před tavením předlisovat.
Filmové rolly a okraje
Dobře funguje na hranaté výřezy, role a zbytky v produkci, kde je potřebná stálá dodávka pro neustálé granulování.
Agrární fólie
Často se používá pro skleníkové a mulčovací fólie po vyprání, když se vlhkost, nečistoty a množství tisku uvedou do zvládnutelného rozmezí.
Nesetéřitelný a vláknitý odpad
Zpracovává odpad z netkané polypropylenové textilie, zbytky vláken a podobné měkké a flexibilní proudy, kde zhutňování zlepšuje stabilitu při extruzi.
Lehce tisknutý flexibilní odpad
Dvouzónové odplyňování pomáhá, když vstupní surovina obsahuje slabý tisk nebo zbytkové těkavé látky, které by jinak ovlivnily kvalitu pelet.
Jak funguje pracovní postup kompaktoru s řezacími jednotkami a lisování na granulát
Linka je postavena tak, aby krok za krokem řešila jeden klíčový problém: kontinuální dodávku sypké fólie, její čisté tavení a řezání na opakovaně použitelné pelety.
Vstup s dopravníkovou a kontrolou kovů
Volné odpad je převáděn na kompresor a volitelné detekce kovů pomáhají chránit následující extruzní systém.
Rozřezávání, smíchávání a komprimování
Rotující lopaty vyvolávají tření teplo při drcení a zahušťování filmu, čímž zajišťují stabilnější vstup pro šroub.
Extrudovat a degasifikovat
Jednosoustrunný extruder rozpouští a homogenizuje materiál, zatímco vakuové zóny odstraňují vlhkost a volatilní látky.
Filtrace taveniny
Obměňovač mřížky odstraní zbytkovou kontaminaci předtím, než se tavenina dostane k povrchu die a do komory pro pelletizaci.
Vodní kruhový lisování a sušení
Systém řezání tvářecími hlavicemi vytváří pelety, které se okamžitě ochladí a poté suší pro snazší přepravu, balení a opětovné použití.
Řezací kompresorová linka vs standardní jednosoustranná kompresorová linka
Správná volba závisí na objemové hmotnosti a stabilitě vstupního materiálu. Fóliový odpad obvykle vyžaduje více předběžné přípravy než tuhé vločky nebo zhuštěný vstupní materiál.
| Rozhodující faktor | Linková kompresní linka | Standardní jednosoustranný granulátor |
|---|---|---|
| Nejlepší typ příjmu | volné film, rafie, plátěné tašky, a měkké odpadní materiály s nízkou objemovou hustotou | Těžší šupiny, recyklovaný materiál nebo již stabilizovaná surovina |
| Stabilita dopravy | Kompresor zlepšuje konzistenci materiálu před extrudací | Slabší při velmi štěpkavé nebo mostovité dodávce filmu |
| Komplexita procesu | Více integrovaná příprava přední části na jedné lince | Jednodušnější, když je vstupní materiál vhodný pro přímé extrudování |
| Typický případ použití | Závody na recyklaci filmů a výrobu kuliček měkkého plastu | pevné štěpky, čistá recyklátová hmota nebo materiály s nižší přípravou |
| Kontrola kvality balónků | Kompakce, degasifikace, filtrace a řezání vodní kružnicí spolupracují k stabilizaci výstupu | Závisí více na uniformitě příchozích materiálů |
Pro zobrazení celé tabulky táhněte vodorovně.
Kapacita a modely
Linky na peletizaci s řezacím lisem řady ML se volí podle objemu lisování, výkonu motoru, průměru šneku, poměru L/D a požadovaného hodinového výkonu pro měkké plasty, jako jsou PE/PP fólie, sáčky, rafie a tkané materiály.
| Model | Objem kompresoru | Výkon motoru | Průměr šroubu | Poměr L/D | Kapacita |
|---|---|---|---|---|---|
| ML85-100 | 300 l | 37-45 kW | 85 mm | 28-33:1 | 150–200 kg/h |
| 100 mm | 10:1 | ||||
| ML100-120 | 500 l | 55-75 kW | 100 mm | 28-33:1 | 250-350 kg/h |
| 120 mm | 10:1 | ||||
| ML130-150 | 800 litr | 90-110 kW | 130 mm | 28-33:1 | 400-550 kg/h |
| 150 mm | 10-12:1 | ||||
| ML150-160 | 950 litr | 110-132 kW | 150 mm | 28-33:1 | 500-650 kg/h |
| 160 mm | 12:1 | ||||
| ML160-180 | 1100 l | 110-132 kW | 160 mm | 28-33:1 | 700-900 kg/h |
| 180 mm | 12:1 | ||||
| ML180-200 | 1100 l | 160-185 kW | 180 mm | 28-33:1 | 900-1200 kg/h |
| 200 mm | 12:1 |
Pro zobrazení celé tabulky táhněte vodorovně.
Poznámka: Uvedené parametry jsou orientační hodnoty a lze je přizpůsobit podle stavu suroviny, požadavků na filtraci, požadované kvality pelet a uspořádání linky.
Přehlídka strojů
Klíčové pohledy na filtraci taveniny, hotové pelety a celkové uspořádání procesu používané v peletizačních linkách s řezacím a zhutňovacím zařízením.
Sledování provozu lisovací linky
Podívejte se, jak se fóliový odpad lisuje, taví, filtruje a peletuje do opakovaně použitelného proudu PE nebo PP pelet.
Technické nejčastější dotazy
Rychlé odpovědi na otázky, které kupci obvykle kladou před výběrem linky kompresoru na šrotování a pelleting
Řezací a zhutňovací peletizační stroj kombinuje zhutňovací řezací a zhutňovací stroj s extruderem, takže volný filmový odpad lze nejprve zhutnit, poté roztavit, filtrovat a peletizovat v jednom kontinuálním systému.
Mezi typické materiály patří LDPE, LLDPE, HDPE fólie, PP fólie, tkané tašky, rafie, netkaný odpad, ořezy hran, role fólie a lehce potištěný flexibilní odpad.
Odplynění odstraňuje z taveniny vlhkost a těkavé látky, což pomáhá snižovat bubliny, zápach, nestabilitu a vady pelet, zejména u promytých nebo lehce potištěných filmů.
Tato linka využívá metodu peletizace s vodním kroužkem, která se široce používá pro výrobu pelet z měkkých plastů PE a PP, protože podporuje stabilní řezání a rovnoměrný výstup pelet.
Zašlete prosím typ materiálu, stupeň znečištění, stupeň vlhkosti, množství tisku, cílový výkon v kg/h, případ použití pelet a místní energetickou normu, aby bylo možné správně nastavit šnekový systém, filtraci a odplyňování.
Postavte si správný filmový lisovací řád pro vaše odpadky
Sdělte nám typ vašeho PE nebo PP materiálu, vlhkost, kontaminaci, úroveň tisku a cílovou propustnost. Doporučíme vám správné uspořádání linky řezačky a zhutňovače, filtraci taveniny a konfiguraci peletizace.