Řešení pro odpady z EPS pěny
Recyklační zařízení na EPS: lisy na studeno, tavné zahušťovače & peletizační linky
Porovnejte ověřená řešení pro recyklaci EPS: tavné zahušťovače pro bloky s vysokou hustotou, lisy na studeno pro energeticky úspornou extruzi bloků a peletizační linky pro přímé kompaundování. Prohlédněte si technické konfigurace a možnosti odbytu pro váš pěnový odpad.
Tři technologické postupy recyklace EPS: srovnání technologií
Zpracování pěnového polystyrenu závisí na cílovém výstupu, dostupných energiích a logistické strategii. Tyto tři postupy pracují nezávisle na sobě: zvolte konfiguraci odpovídající vašemu materiálovému toku bez předpokladu povinné návazné řady strojů.
Lisování za studena
Kontinuální mechanická šneková extruze s hydraulickou protitlakovou klapkou. Předdrtí a lisuje objemný EPS do stohovatelných bloků (redukce 30:1–50:1) s nízkou spotřebou a bez zápachu.
Tavné zahušťování
Tepelné tavení do pevných bloků s redukcí objemu až 90:1 (~300–400 kg/m³). Maximalizuje vytížení kontejnerů pro export a obchodování s regranulátem.
Peletizační linka na EPS
Dvoustupňová vytlačovací kompaundace s filtrací taveniny a strunovou peletizací. Převádí čistý EPS odpad přímo na standardizované pelety GPPS.
| Hlavní cíl | Technologický postup. | Výstupní formulář | Redukce objemu & Hustota | Klíčové faktory výběru a dimenzování | Technické specifikace |
|---|---|---|---|---|---|
| Zmenšení skladovací plochy a nákladů na odvoz kontejnerů bez tepelného zápachu | Studený zhutňovač | Stohovatelné slisované bloky | Redukce 30:1–50:1 250–350 kg/m³ |
Sypná hmotnost vstupního materiálu, denní výkon, přejímací kritéria bloků, konstrukce šneku | Stroj na lisování EPS pěny |
| Výroba hutných obchodních bloků pro dálkovou přepravu a prodej druhotné suroviny | Zařízení pro zhutňování tavením | Pevné bloky ze zahuštěného PS | Redukce 50:1–90:1 300–400 kg/m³ |
Čistota polymeru, topný výkon (4–14 kW), odvětrání provozu, specifikace odběratele | Stroj na tavení EPS pěny |
| Převod čistého EPS odpadu na standardizované regranulované pelety pro výrobu | Peletizační linka na EPS | GPPS plastové pelety | Přímá extruze taveniny cca 1 050 kg/m³ (polymer) |
Čistota vsázky, filtrace taveniny, vakuové odplynění, cílový index toku (MFI), požadavky zpracovatele | Peletizační linka na EPS |
Pro zobrazení celé tabulky táhněte vodorovně.
Poznámka: Tyto tři recyklační metody představují nezávislé provozní alternativy vybrané dle vašich obchodních cílů — provozy nemusí pořizovat ani zapojovat všechny tři linky v sérii.
Zhušťovadlo z pěny EPS za tepla
Proměňte objemný odpad z EPS pěny v cennou a kompaktní komoditu. Náš tavný zhutňovač snižuje objem pěny až v poměru 90:1, čímž drasticky snižuje vaše náklady na skladování a přepravu a zároveň vytváří nový zdroj příjmů.
Odemkněte hodnotu svého pěnového odpadu
Proměňte náklady na likvidaci EPS ve zisk díky nejúčinnějšímu řešení s horkým tavením v oboru.
Snížení objemu odpadu v poměru 90:1
Dramaticky snižte potřebný skladovací prostor pro pěnový odpad a výrazně snižte náklady na přepravu odpadu.
Vytvořte nový zdroj příjmů
Přeměňte bezcenný pěnový odpad na husté, prodejné ingoty EPS – cennou surovinu pro výrobce.
Dosažení cílů udržitelnosti
Odveďte tisíce krychlových stop pěny ze skládek, snižte svou uhlíkovou stopu a posílte své ekologické reference.
Jak to funguje
Čtyřkrokový transformační proces
Od objemného pěnového odpadu k hustým, prodejným ingotům ve čtyřech jednoduchých krocích.
Plnění
Sypký odpad z EPS pěny se vkládá do násypky stroje, kde jej drtič rozbije na menší, snadno zpracovatelné kousky.
Tavení
Drcené kusy se zahřívají a taví při kontrolované teplotě, čímž se uvolňuje vzduch a materiál se zhutňuje.
Vytlačování
Roztavený polystyren se protlačuje skrz lisovací formu a vytváří tak souvislý, hustý a snadno manipulovatelný ingot.
Chlazení a stohování
Horké ingoty chladnou a tuhnou do tvrdých bloků, které lze snadno řezat na délku, stohovat na palety a prodávat.
Náklady na likvidaci vs. generování zisku
Podívejte se, jak tavný zhušťovač transformuje odpadní EPS z nákladného problému na ziskové řešení.
| Faktor | Tradiční likvidace | Zhušťovadlo EPS za tepla |
|---|---|---|
| Úložný prostor | Extrémně vysoká – pěna rychle naplní kontejnery | Minimální (redukce hlasitosti 90:1) |
| Náklady na dopravu | Velmi vysoké – platí se za přepravu vzduchu | Velmi nízké – husté ingoty, plné nákladní vozy |
| Výnos | Negativní – platba za likvidaci | Pozitivní – prodej ingotů jako komodity |
| Dopad na životní prostředí | Odpad ze skládkování, biologicky nerozložitelný | Cirkulární ekonomika, znovu použitelný materiál |
| Podlahová plocha | Pohlceni hromadami lehkého šrotu | Recyklované – úhledné palety ingotů |
Pro zobrazení celé tabulky táhněte vodorovně.
Specifikace zhušťovače horké taveniny
Standardní konstrukční konfigurace pro sérii tavných zahušťovačů GL-HM. Podrobné technické listy naleznete na naší stránce Tavicí stroje na EPS.
| Parametr | GL-HM100 | GL-HM200 | GL-HM400 |
|---|---|---|---|
| Výstupní kapacita | 40–50 kg/h | 80–120 kg/h | 180–200 kg/h |
| Snížení objemu | Až 90:1 | Až 90:1 | Až 90:1 |
| Výkon hlavních pohonů | 5,5 kW | 15 kW | 22 kW |
| Topný výkon | 4 kW | 10 kW | 14 kW |
| Drtivá síla | 1,5 kW | 4,4 kW (2×2,2) | 8,8 kW (4×2,2) |
| Rozměry (D׊×V) | 1 410 × 1 085 × 1 600 mm | 2 030 × 1 400 × 2 050 mm | 3 400 × 1 880 × 2 550 mm |
| Hmotnost stroje | cca 1 000 kg | cca 1 800 kg | cca 2 500 kg |
Pro zobrazení celé tabulky táhněte vodorovně.
Lis na studeno pro EPS pěnu
Kontinuální řešení lisování za studena pro obalový pěnový polystyren EPS. Předdrtí a lisuje objemnou pěnu do pevných, stohovatelných bloků pomocí kontinuální šnekové extruze s hydraulickým protitlakem – nízká spotřeba energie, bez zápachu a snadná obsluha.
Proč zvolit lisování za studena
Nízká spotřeba energie, žádné výpary, jednoduchá obsluha – ideální pro zařízení, která vyžadují čisté zhutňování za studena.
Až 50:1 snížení
Komprimujte objemné EPS na rovnoměrné, vysokohustotní bloky, které jsou snadno stavitelné, skladovatelné a přepravitelné.
Nízká spotřeba energie, bez tavení
Studená kompresi vyhýbá se tavení, páře a tepelné správě – zjednodušuje každodenní provoz.
Odolný a snadno udržovatelný
Kontinuální šnekový pohon a hydraulická tlaková klapka zajišťují stabilní hustotu lisování s minimálními nároky na údržbu.
Jak to funguje
Jednoduché 4krokové zhutňování za studena
Od sypké pěny až po husté, stohovatelné bloky bez jakéhokoli tepla.
Plnění
Volná EPS je vhozena do nádrže pro předkompresi.
Předdrcení
Pěna se rozemele na kousky jednotné velikosti, aby bylo zajištěno stabilní lisování.
Šnekové lisování
Robustní šnek nepřetržitě tlačí nadrcenou pěnu proti hydraulickým odporovým dveřím a vytváří pevné, rovnoměrné bloky.
Vázání a stohování
Bloky se svazují páskami nebo balí do fólie a poté se skládají na palety k prodeji nebo přepravě.
Náklady na likvidaci vs. Lisování za studena
Podívejte se, jak za studena zhutňující materiál eliminuje problematická místa při manipulaci s EPS.
| Faktor | Tradiční likvidace | Lis na studeno EPS |
|---|---|---|
| Úložný prostor | Extrémně vysoká | Nízká (redukce až 50:1) |
| Náklady na dopravu | Velmi vysoká | Nízká hustota bloků, efektivní doprava |
| Výnos | Negativní – platba za likvidaci | Pozitivní – prodej hutněných bloků |
| Komplexita provozu | Manuální, neefektivní manipulace | Jednoduché zhutňování za studena, bez výparů |
| Spotřeba energie | N/A – žádné zpracování nebylo provedeno | Nízká – není potřeba žádné vytápění |
Pro zobrazení celé tabulky táhněte vodorovně.
Technické parametry lisu na studeno
Standardní konfigurace pro kontinuální šnekové předdrcení a lisování za studena s hydraulickou protitlakovou klapkou. Prohlédněte si kompletní data na naší stránce Kompaktory na EPS pěnu.
| Specifikace | ERM-FC-150 | ERM-FC-250 | ERM-FC-380 |
|---|---|---|---|
| Typická propustnost | 40–50 kg/h | 80–100 kg/h | 150–200 kg/h |
| Kompresní mechanismus | Screw compaction | Šnekové lisování + hydraulická dvířka | Šnekové lisování + hydraulická dvířka |
| Výkon hlavních pohonů | 4 kW | 7,5 kW | 15 kW |
| Otvor pro podávání | 612 × 500 mm | 1,000 × 600 mm | 1,000 × 600 mm |
| Průměr šroubu | Φ189 mm | Φ290 mm | Φ350 mm |
| Křížový řez bloku | 150 × 150 mm | 250 × 250 mm | 380 × 380 mm |
| Snížení objemu | 30:1–50:1 | 30:1–50:1 | 30:1–50:1 |
| Hustota slisovaného bloku | 250–350 kg/m³ | 250–350 kg/m³ | 250–350 kg/m³ |
Pro zobrazení celé tabulky táhněte vodorovně.
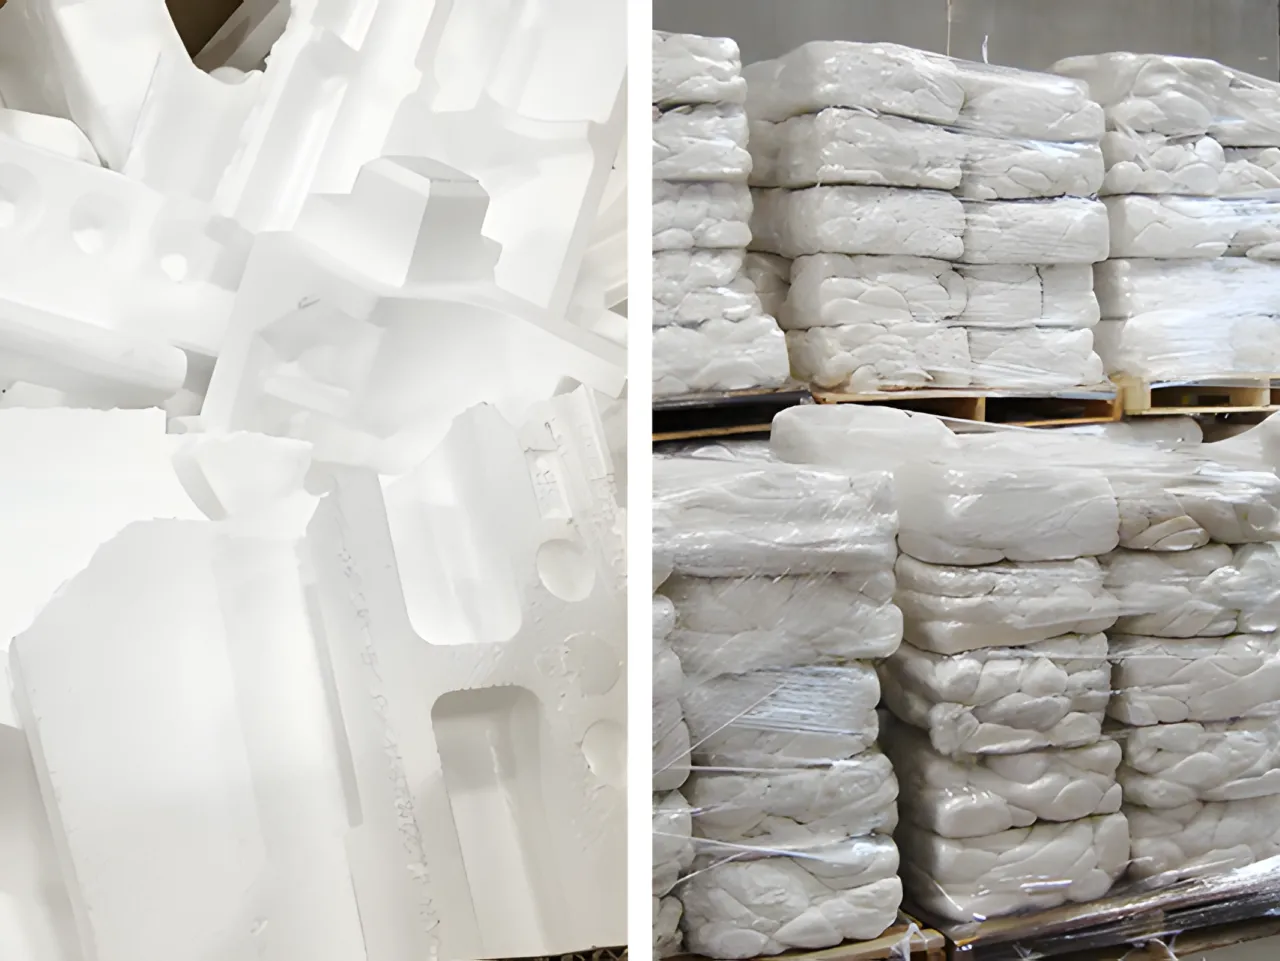
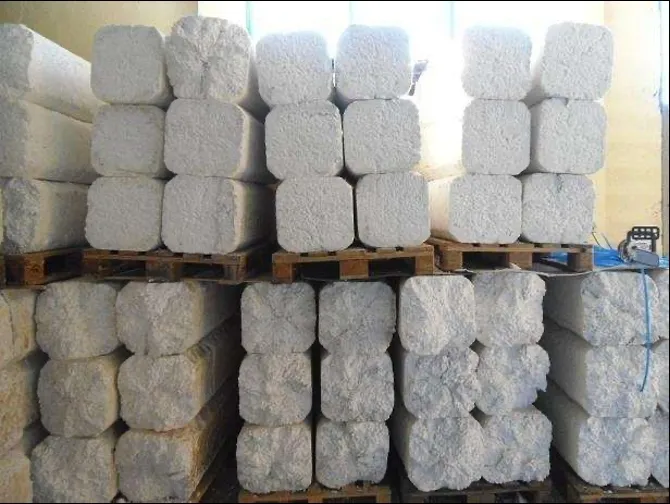
Galerie vybavení
Prozkoumejte naše stroje na recyklaci EPS a jejich výstupní výkon – od hustých ingotů až po zhutněné bloky.
Související vybavení pro zpracování EPS
Prozkoumejte naši kompletní nabídku řešení pro recyklaci EPS.

Stroj na tavení EPS pěny
Taví a stlačuje EPS pěnu do ingotů s vysokou hustotou s redukcí objemu 90:1, která je špičkou v oboru.
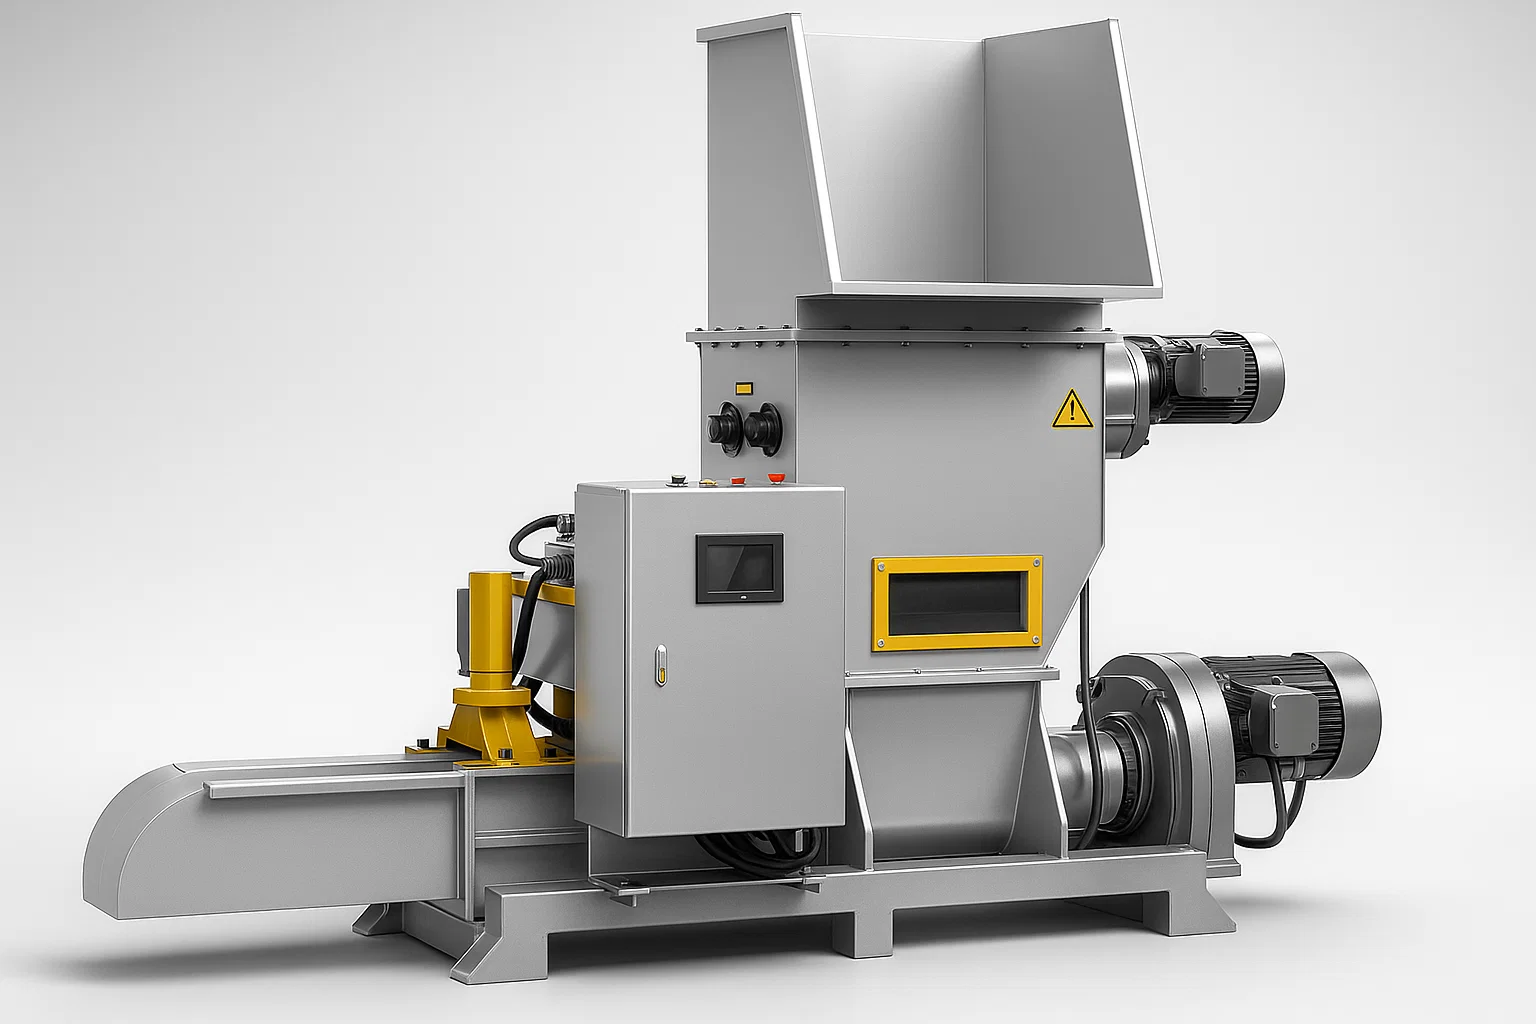
Stroj na lisování EPS pěny
Kontinuální předdrcení a šnekové lisování s hydraulickou protitlakovou klapkou do pevných bloků (redukce 30:1–50:1) s nízkou spotřebou energie.
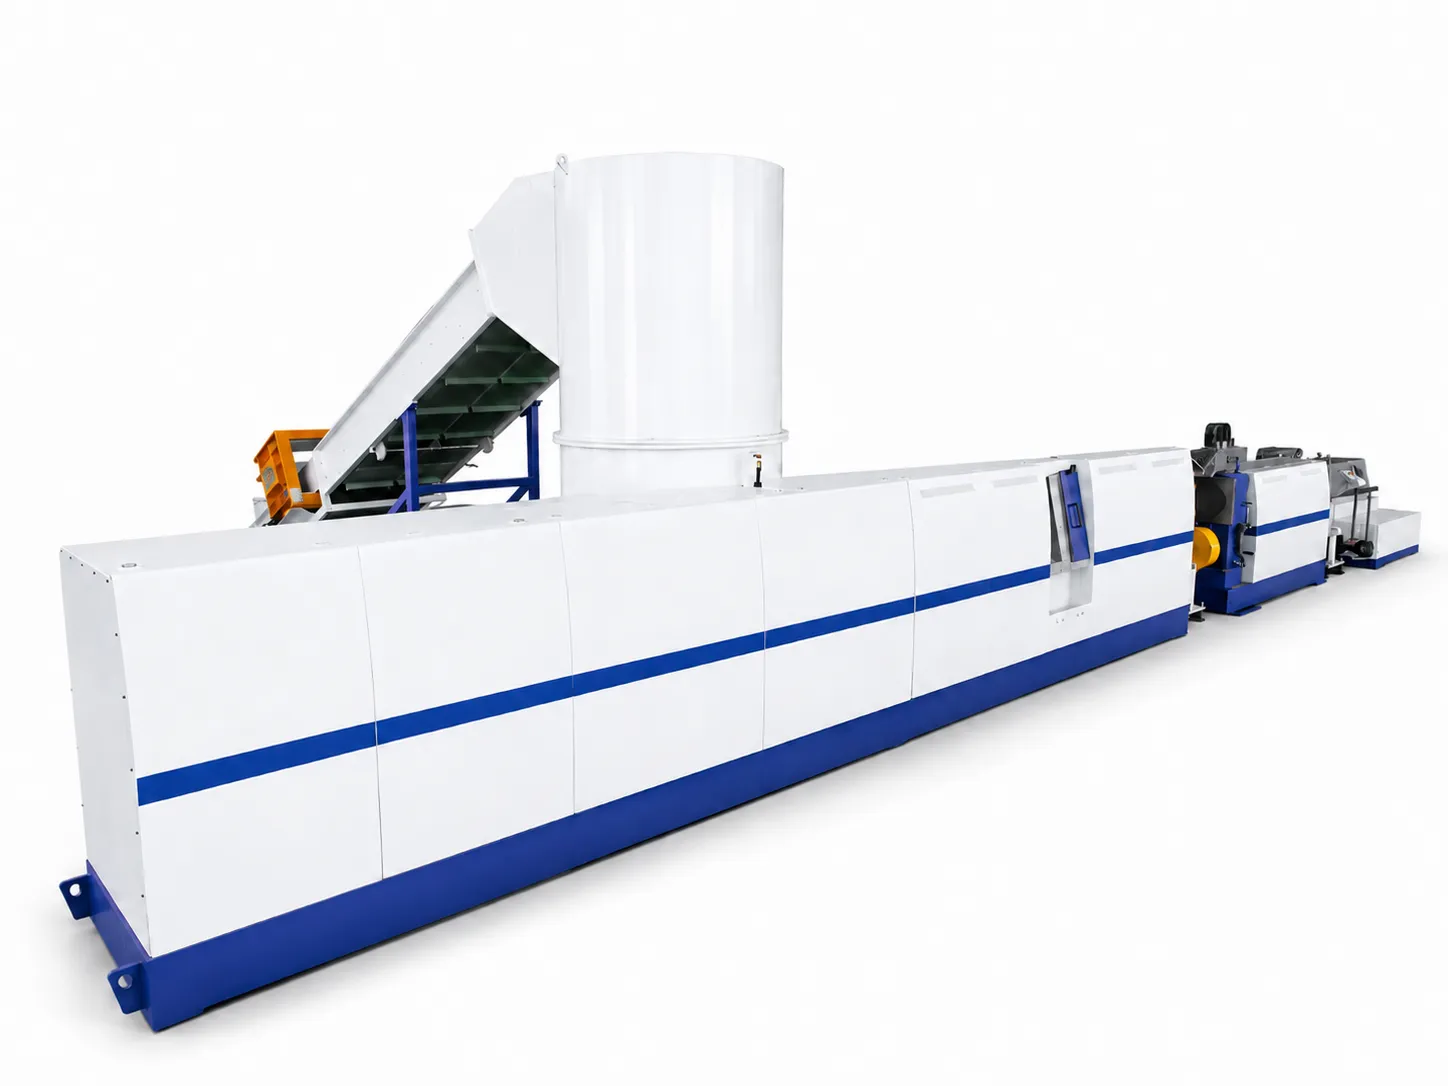
EPS Pěna Granulační linka
Kompletní systém, který drtí, taví a peletuje EPS odpad do jednotných, opakovaně použitelných plastových pelet.
Často kladené otázky
Návratnost investice závisí na konkrétních provozních parametrech: měsíčním objemu EPS, sypné hmotnosti, místních cenách za odvoz kontejnerů a skládkovné, tarifech elektřiny a výkupních cenách roztavených bloků. Pro kalkulaci na míru kontaktujte naše techniky.
Oba stroje jsou primárně zkonstruovány pro expandovaný polystyren (EPS), včetně obalových tvarovek a izolačních desek. Vysoce pružné pěny jako EPE (polyethylen) a EPP (polypropylen) vyžadují speciální nože, upravené teplotní zóny nebo materiálové zkoušky.
Ano. Poskytujeme kompletní provozní manuály, videonávody k uvedení do provozu a volitelně instalaci na místě a zaškolení obsluhy.
Tavné zahušťovače taví EPS na pevné bloky s redukcí objemu 50:1–90:1 (~300–400 kg/m³), což maximalizuje vytížení kontejnerů pro exportní obchod. Lisy na studeno využívají mechanickou šnekovou extruzi (30:1–50:1, ~250–350 kg/m³) bez tepelného zápachu a s nízkou spotřebou – ideální pro sklady a distribuční centra.
Standardní výrobní konfigurace se obvykle vyrábějí za 3–4 týdny. Speciální napětí nebo zakázkové pásové dopravníky vyžadují 4–6 týdnů. Kontaktujte nás pro ověření výrobních kapacit.
Investice závisí na technologickém postupu (lisování za studena vs. tepelné tavení), hodinové kapacitě (40 až více než 200 kg/h) a příslušenství jako pásové dopravníky. Tavné zahušťovače mají integrované topné a řídicí zóny. Kontaktujte naše obchodní inženýry s odhadovaným objemem pěny a typem materiálu pro vypracování položkové cenové nabídky.
Tavné zahušťovače zahřívají drcený EPS na cca 180–210 °C a vytlačují hutné bloky (redukce až 90:1) pro optimalizaci přepravy. Lisy na studeno drtí a vytlačují šnekem proti hydraulické klapce (30:1–50:1) bez tepla, což šetří energii a eliminuje zápach.
EPS je standardní výchozí materiál. EPE (polyethylen) a EPP (polypropylen) mají vysokou elasticitu a odlišné chování při tavení. Při tavení vyžadují EPE/EPP vyhrazené šneky; při lisování za studena vyžadují pružné pěny zesílené nože a testy.
Slisované bloky a roztavené ingoty se prodávají zpracovatelům plastů k extruzi izolačních desek XPS, lišt a profilů. Zahuštěný materiál lze také peletizovat na GPPS pelety pro vstřikování a kompaundování.
Proměňte odpad z pěny v zisk
Kontaktujte naše specialisty ještě dnes a získejte bezplatnou konzultaci a podrobnou cenovou nabídku na základě vašeho konkrétního objemu a potřeb.
Související návod: Stroj na recyklaci EPS: Průvodce typy, náklady a návratností investic