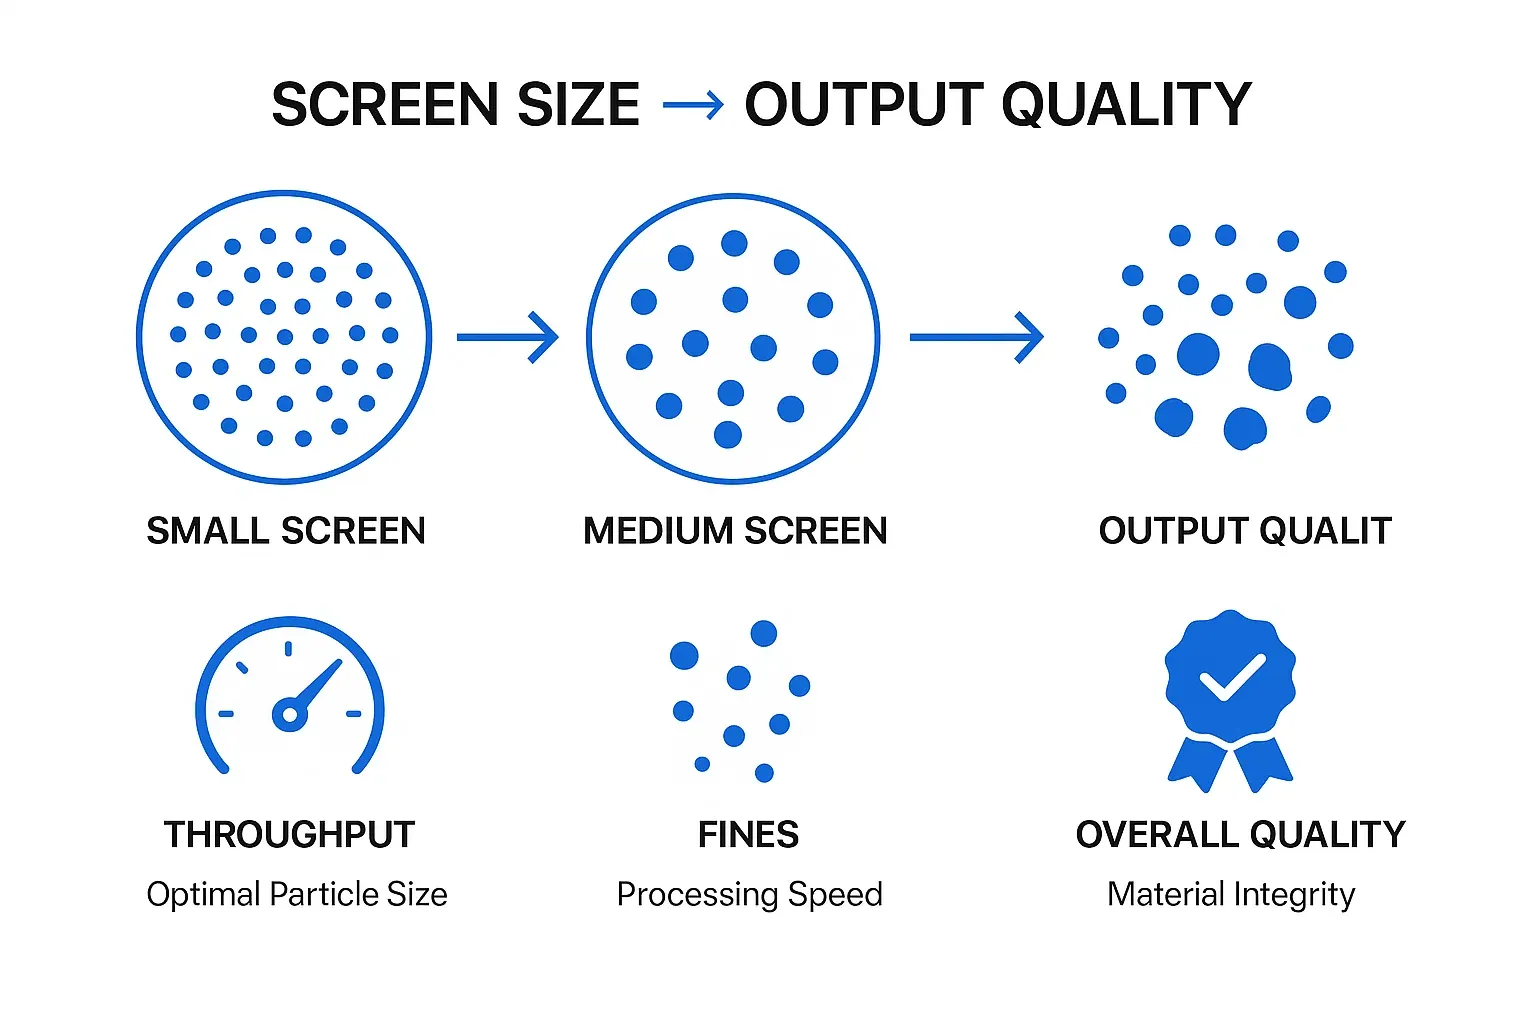
Promjena mreže plastičnog granulatora mijenja više nego samo nominalnu veličinu čestica. Mijenja koliko dugo materijal ostaje u rezaničnoj komori, koliko često se prekrije, kako se motor opterećuje i koliko topline ili finih čestica može biti generirano. Smjer tih utjecaja je često predvidljiv, ali njihova veličina mora biti izmjerena za poseban polimer, oblik ulaska i stroj.
Ovaj članak objašnjava procesne veze i mjere potrebne za dijagnosticiranje kvalitete izlaza. Ako je zadatak izbor mreže za novu aplikaciju, započnite s posebnom priručnik za izbor veličine mreže za granulator plastičnih.
Mreža kontrolira vrijeme provedeno u stroju, ne precizan oblik čestice
Mreža zadržava materijal koji ne može proći kroz njene otvore. Komadi nastavljaju kružiti dok njihova geometrija i orijentacija omogućuju ispuštanje. Kružni otvor tako ne garantira da je najduža dimenzija svake čestice manja od promjera otvora. Tanke slajeve, zakrivljene komadi i dugački uski oštri komadi mogu proći u povoljnoj orijentaciji.
Kvaliteta izlaza bi trebala biti opisana raspodjelom veličine čestica: prevelike, ciljana frakcija i fini. Jedna prosječna veličina može sakriti široku raspodjelu koja loše hrani nizvodno.
Što obično mijenja se s manjom otvorom
Distribucija se pomakne manje
Materijal obično treba više rezanih događaja prije nego što može napustiti. Medijana veličine čestica se često smanji, ali uniformnost se ne poboljšava automatski. Zabuđene noževe, preveliki razmak, krhki materijal ili prenapućena komora mogu još uvijek proizvesti repove, prašinu i široku distribuciju.
Stajanje u uređaju i ponovno kruženje se povećaju
Više materijala ostaje u komori. Ako nastavlja se dozirati u istom ritmu, unutarnji inventar i opterećenje motora se mogu povećati. Kontrolni sustav bi mogao morati smanjiti ili zaustaviti doziranje kako bi se održala stabilna operacija.
Toplina i fini materijal se mogu povećati
Ponavljanje udarca i fricija može povisiti temperaturu materijala. Kritični plastični materijali mogu se razbiti na finu; fleksibilna folija se može zagrijati ili zalepliti ako se ne kontrolira toplina. Rezultat ovisi o brzini rotora, stanju noža, ventilaciji, vlažnom ili suhom radu i temperaturi materijala.
Neto protok može se smanjiti
Manji izlazni put može smanjiti prihvatljivu izlaznu količinu po satu, ali ne primjenjuje se nikakvo fiksno postotak. Otvorena površina mreže, geometrija rotora, ponašanje ulaza i ispuštanje mogu biti jednako važni. Mjerite masu koja ispunjava specifikaciju, ne samo materijal koji ulazi u taljer.
Što se obično mijenja s većom otvorom
Materijal može napustiti ranije
Smanjeni ponovni cirkulacija može smanjiti inventar komore i omogućiti veću brzinu ulaza. Ovo prednost prestaje kada taljer, uključivanje rotora, motor, sustav prijenosa ili oprema za sljedeću fazu postaje zavoji.
Distribucija izlaza se pomera grublje
Veće komade, uključujući produžene čestice, mogu proći. To može biti prihvatljivo za liniju za pranje ili srednju fazu smanjivanja veličine, ali nije prikladno za napravu koja zahtijeva usku distribuciju ponovno izrađenog materijala.
Finereta se može smanjiti — ili ostati visoka
Manje presijecanja može smanjiti fineretu, ali veći mrežni otvor ne ispravi tupi noževi, ponašanje udarca-fraktura, preveliku brzinu rotora ili prašinu generiranu gornje strane. Stalni problem finereta treba dijagnosticirati kroz cijeli sustav presijecanja.
Veličina mreže djeluje s drugim varijablama
| Varijabilna | Interakcija s performansom mreže | Dokazi koji treba sakupiti |
|---|---|---|
| Oštrina noža i razmak | Loše rezanje može stvoriti toplinu, repove i finuši kod bilo kojeg otvora | Zapis razmaka, stanje ruba, izgled rezanja |
| Otvorena površina i uzorak otvora | Dva mreža s istim veličinom otvora mogu ispuštati različite količine | Risun mreže, aktivna površina i razmak |
| Brzina i geometrija rotora | Promjena rezanja po vremenu, utjecajna energija i kako se materijal približava ekranu | Konfiguracija, brzina, struja i temperatura rotora |
| Oblik i brzina doziranja | Surge ili prekidanje mogu sakriti stvarni učinak ekranu | Kontrolirana brzina doziranja, gustina i prekidanja |
| Ponašanje polimera | Krihki, elastični, toplinski osjetljivi ili napunjeni materijali propadaju na različiti način | Rezina, razina, temperatura, punila i kontaminacija |
| Sustav ispuštanja | Loša ispuštanja može ograničiti izlaz, čak i kada je površina ekranu dovoljna | Pritisak ili protok zraka, sagradnja komore |
Kako izbor ekranu utječe na kvalitet poslije toka
Pucanje i odvajanje
Veličina čestica utječe na površinu, otpor vode i transport kroz pralice i odvajalačke tanke. Prekomjerno sitne čestice mogu nositi prljavost, postati teške za povrat ili preopterećiti sustav vodne obrade. Prevelike komade mogu zadržati etikete ili kontaminaciju i sušiti neravnomjerno. Definirajte prihvatljivu raspodjelu s dobavljačem pralice.
Pneumatički prijenos i skladištenje
Sitne čestice i svjetle plavčice mogu se razdvojiti u zrakoplovnom prijenosu ili akumulirati u filterima. Široka raspodjela se može segregirati u silosima. Gustina i oblik čestica treba mjeriti zajedno s veličinom jer one određuju ponašanje dozirnika i skladištenja.
Ekstrudacija i formiranje
Stalni dozirni tok može podržati stabilan masovni tok, ali manji nije uvijek bolji. Prah može premostiti, privući zrak ili topliti se na različiti način, dok su dugački komadi mogu dozirati prilikom. Prihvatljiv regrind ovisi o dozirniku, dizajnu vijka, razmjeri mješanja i zahtjevima proizvoda.
Izvrši kontrolirano uspoređivanje ekranova
Za izoliranje učinka ekranova, uspoređujte jedan zamjenu ekranom u jednom trenutku. Koristite isti predstavni materijal, pripremu doziranja, stanje noža i postupak uzorkovanja. Dopustite stroju da dosegni stabilnu radnu stanje prije skupljanja podataka.
- Dokumentirajte ekran: veličina, oblik, razmak, otvoreni prostor, debljina ploče i stanje.
- Pripremiti usklađene dozirne partije i zabilježite smolę, oblik, vlagu, kontaminaciju i gustinu.
- Nastavite razmak noža, brzinu rotora i granicu kontrole ulaza konzistentno.
- Pokrenite svaki ekran za definirani stabilan period.
- Zabilježite neto prihvatljiv izlaz, struju, temperaturu, zaustavke i intervencije operatera.
- Sakupljajte uzorke u isti intervali i izvodite isti sitnični ili čestotni analiz.
- Inspekcija ekрана i noža nakon isprobavanja za kontakt, zatvaranje ili neobičan izgaranje.
Izlaz bi trebao biti uspoređen na zajedničkoj masi. Ako jedan ekran proizvodi više ukupne ponovno izrađene smole, ali veći dio nije u specifikaciji, ukupni protok vagona preuveličava njegovu upotrebljivu performansu.
Mjere koje otkrivaju trgovinu
- D10, D50 i D90 ili ekvivalentne sitne frakcije: pokazuju raspodjelu umjesto jedne nominalne vrijednosti.
- Postotak prevelikih i sitnih: povežite rezultat s ishodom.
- Neto prihvatljiv kg/h: izмерava proizvod koji ispunjava specifikaciju.
- kWh po tuni: uspoređuje energiju nakon što se izlaz stabilizirao.
- Prosječna i vrhunjska struja: izlaže varijabilnost opterećenja i događaje prekoračenja opterećenja.
- Izlazna temperatura: indikuje akumulirano topljenje; interpretirajte ga s temperaturom okoliša i ulaznom temperaturom.
- Broj zaustavljanja na sat: zachvaća omotavanje, prekidanje, zasitanje mreže i ponovno postavljanje prekoračenja.
Dijagnostički uzorci
Manja mreža, rastući tok, malo poboljšanje veličine
Proverite oštrinu noža i razmak, zasitanje mreže, brzinu ulaza i da li proizvodeći tanji i dugi čestice prolaze kroz orijentaciju. Manja mreža može pridodati recirkulaciju bez poboljšanja ciljane frakcije.
Veća mreža, stabilna količina, slomljeni ulaz
Gustija ili širi raspodijeljenje može ne biti prilagođeno transporteru, zalihači ili ulaznom napravniku za extruder. Merite oblik čestica i gustinu, zatim testirajte srednju mrežu ili prilagodite slomljeni rad.
Fines ostaju visoki sa svakom mrežom
Istražite krhke kontaminacije, tupi ili oštećeni noži, preveliki razmak, brzina rotora, udar ulaza i prašina koja ulazi sa ulazom. Mreža može ne biti korenski uzrok.
Kapacitet se postepeno smanjuje tokom proizvodnje
Tražite zasitanje mreže, gubitak materijala, omotavanje, ometanja u ispuštanju i grijanje noža. Kratki isprobni period ne može reprodukovati ovaj vremenski ovisni gubitak.
Stanje mreže takođe mijenja izlaz
Iznos može proširiti ili iskriviti otvore i oslabiti ploču. Raspucarane, nezaštićene montaže ili kontakt s rotorem su sigurnosni i kvalitetni problemi, ne normalne prilagodbe kapaciteta. zasutih otvora smanjuju efektivnu otvorenu površinu, tako da se mreža ponaša poput manje mreže, čak i kad je nominalni promjer ostao nepromijenjen.
Zapisi identitet mreže, ispitne nađućnosti i tone ili sati u upotrebi. Koristite isti ispitni test nakon zamjene. Za širiji kontekst stroja, pogledajte plastični granulator vodič i mapu aplikacije od filma do debljeg plota.
Zaključak
Manje otvori obično premještaju čestice manje i povećavaju recirkulaciju; veći otvori obično oslobađaju materijal ranije i premještaju izlaz gustiji. Ni jedan smjer ne garantuje bolju kvalitetu ili fiksnu promjenu kapaciteta. Utičajna mreža je ona koja maksimizira neto prihvatljiv izlaz dok održava stabilnu količinu, temperaturu, fines i slomljeni rad.
Kada procenjujete plastični granulatori, zahtevajte crteže mreže i kontrolirane ispitne rezultate. Ovaj dokaz je više koristan nego tabela promjera mreže bez materijala i ispitnih uslova.
Često postavljana pitanja
Kako manji mrežni ekstruder utječe na izlaz?
Općenito pomakne raspodjelu manje i poveća recirkulaciju. Proizvodnja može pasti i temperatura ili finale mogu narasti, ali stvarna promjena ovisi o materijalu, otvorenoj površini, nožima, rotoru i ulazu.
Zašto se u izlazu pojavljuju čestice veće od otvora ekranom?
Tanki ili dugi komadi mogu proći kroz otvor u povoljnom usmjeru. Prečnik mreže nije garantirana maksimalna duljina čestica.
Što bi trebalo usporediti u probi mreže?
Uspoređivanje raspodjele čestica, prevelike veličine, sitnice, neto prihvatljiv izlaz, trenutno stanje, temperatura, stanja zaustavljanja i stanje mreže pod uslojima usklađenog ulaza i noža.
