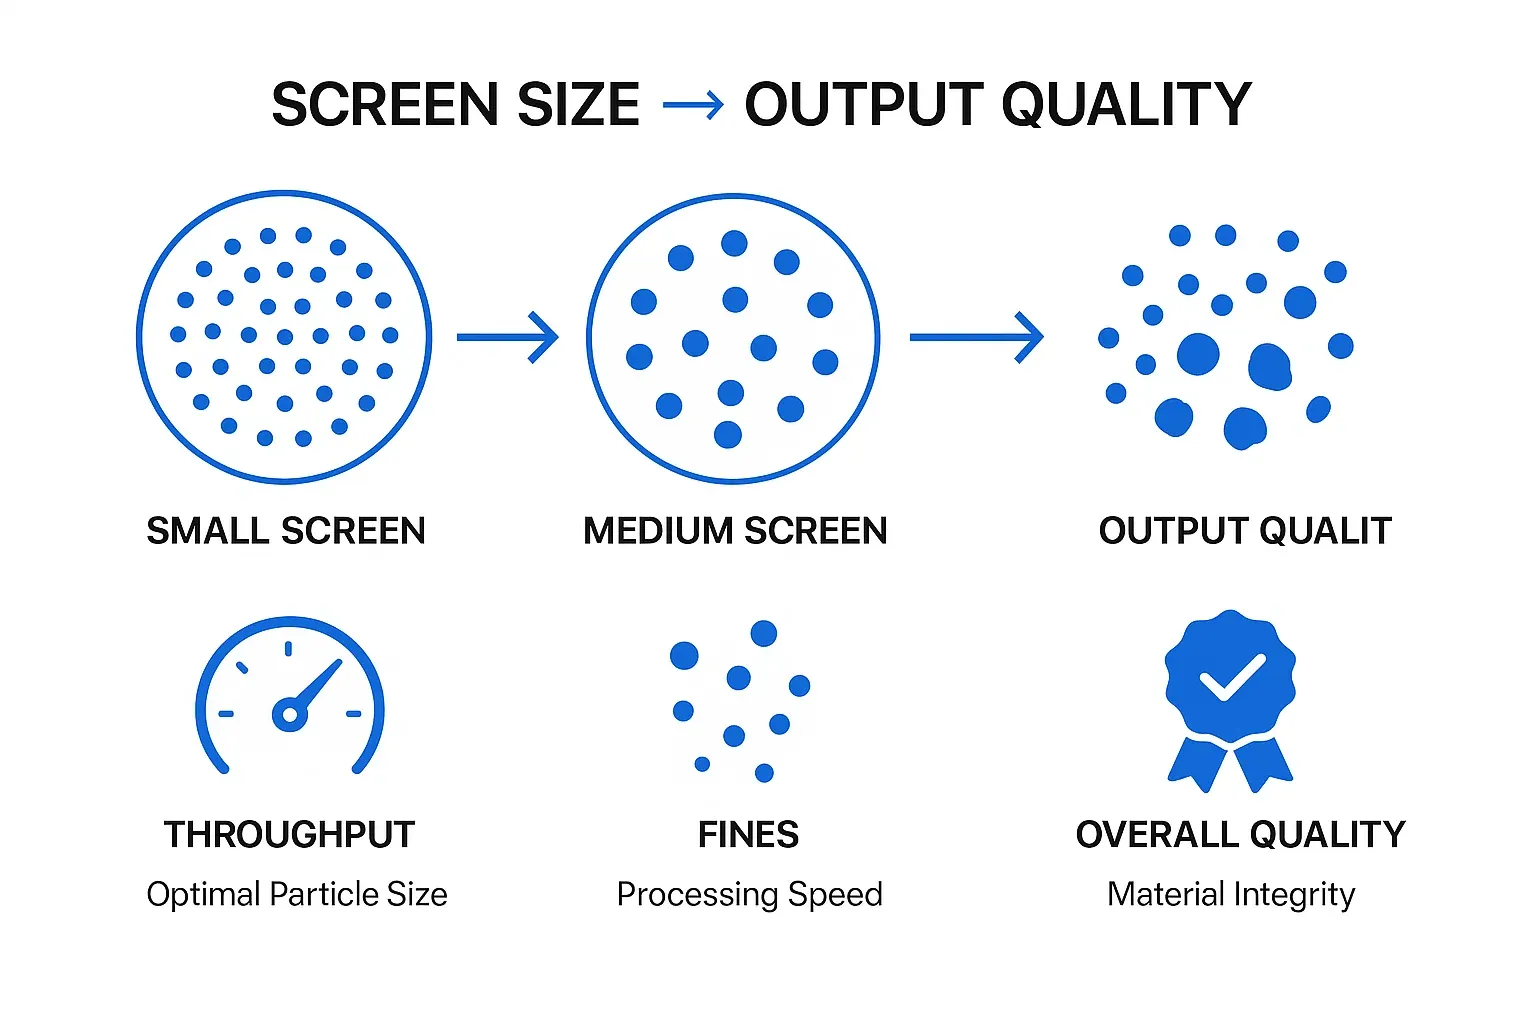
Mudar a tela de um granulador de plástico altera mais do que o tamanho nominal das partículas. Ela muda o tempo que o material permanece na câmara de corte, a frequência com que é recortado, como o motor é carregado e a quantidade de calor ou finos que podem ser gerados. A direção desses efeitos é frequentemente previsível, mas sua magnitude deve ser medida para a resina específica, a forma de alimentação e a máquina.
Este artigo explica as relações de processo e as medições necessárias para diagnosticar a qualidade do produto. Se a tarefa é escolher uma tela para uma nova aplicação, comece com o separador plastic granulator screen-size selection guide.
A tela controla a residência, não a forma exata das partículas
A screen retains material that cannot pass through its openings. Pieces continue circulating until their geometry and orientation allow discharge. A round hole therefore does not guarantee that every particle’s longest dimension is smaller than the hole diameter. Thin flakes, curved pieces and long narrow shards may pass in a favorable orientation.
A qualidade do produto deve ser descrita por uma distribuição de tamanho de partículas: tamanho excessivo, fração alvo e finos. Um único tamanho médio pode esconder uma ampla distribuição que alimenta mal na parte inferior.
What usually changes with a smaller opening
The distribution shifts smaller
O material geralmente necessita de mais eventos de corte antes de poder sair. O tamanho médio das partículas geralmente diminui, mas a uniformidade não melhora automaticamente. Facas afiadas, excessivo, material frágil ou uma câmara sobrecarregada ainda podem produzir rabiscos, poeira e uma distribuição ampla.
Residence time and recirculation increase
Mais material permanece na câmara. Se a alimentação continuar no mesmo ritmo, o estoque interno e a carga do motor podem aumentar. O sistema de controle pode precisar reduzir ou pausar a alimentação para manter a operação estável.
Heat and fines may increase
Impactos repetidos e fricção podem elevar a temperatura do material. Plásticos frágeis podem fraturar em finos; filmes ductíveis podem amolecer ou manchar se a temperatura não for controlada. O resultado depende da velocidade do rotor, condição da lâmina, ventilação, operação úmida ou seca e temperatura do material.
Net throughput may fall
Um caminho de descarga menor pode reduzir a saída aceitável por hora, mas não há um percentual fixo. A área aberta da grade, a geometria do rotor, o comportamento da alimentação e a evacuação podem ser igualmente importantes. Mede a massa que atende à especificação, não apenas o material que entra no funil.
What usually changes with a larger opening
Material can leave earlier
A redução do recirculação pode baixar o estoque da câmara e permitir uma taxa de alimentação maior. Este benefício para quando o funil, o engate do rotor, o motor, o sistema de transporte ou o equipamento downstream se torna o gargalo.
The output distribution shifts coarser
Mais peças grandes podem passar, incluindo partículas alongadas. Isso pode ser aceitável para uma linha de lavagem ou um passo intermediário de redução de tamanho, mas não é adequado para um alimentador que requer uma distribuição estreita de regrind.
Fines can decrease—or remain high
Menos recorte pode reduzir os finos, mas uma grade maior não corrigirá lâminas opacas, comportamento de fratura por impacto, velocidade excessiva do rotor ou poeira gerada acima. Um problema persistente de finos deve ser diagnosticado ao longo do sistema de corte.
Screen size interacts with other variables
| Variável | Interaction with screen performance | Evidências a coletar |
|---|---|---|
| Knife sharpness and gap | Uma má cisalhamento pode criar calor, caudas e finos em qualquer abertura | Gap record, edge condition, cut appearance |
| Open area and hole pattern | Dois telas com o mesmo tamanho de furo podem liberar a mesma quantidade de material a diferentes taxas | Screen drawing, active area and pitch |
| Velocidade e geometria do rotor | Modificações nas cortes por tempo, energia de impacto e como o material se aproxima da tela | Configuração do rotor, velocidade, corrente e temperatura |
| Forma e taxa de alimentação | Surges ou pontes podem ocultar o efeito real da tela | Taxa de alimentação controlada, densidade bulk e paradas |
| Comportamento do polímero | Materiais frágeis, dúcteis, sensíveis ao calor ou preenchidos falham de diferentes maneiras | Resina, grau, temperatura, preenchimentos e contaminação |
| Sistema de descarga | Uma evacuação ruim pode limitar a saída mesmo quando a área da tela é adequada | Pressão de transporte ou fluxo de ar, acumulação de câmara |
Como a escolha da tela afeta a qualidade subsequente
Processamento e separação
O tamanho dos grãos afeta a área superficial, drenagem e transporte através dos lavadores e tanques de separação. Excesso de finos pode carregar sujeira, tornar-se difícil de recuperar ou sobrecarregar sistemas de tratamento de água. Peças oversized podem conter rótulos ou contaminação e secar de maneira irregular. Defina a distribuição aceitável com o fornecedor da linha de lavagem.
Transporte pneumático e armazenamento
Finos e películas leves podem se separar no transporte aéreo ou acumular em filtros. Uma distribuição ampla pode segregar em silos. A densidade bulk e a forma dos grãos devem ser medidos juntamente com o tamanho, pois eles determinam o comportamento do alimentador e do armazenamento.
Estrusão e moldagem
Uma alimentação consistente pode suportar um fluxo de massa estável, mas não é sempre melhor. A poeira pode formar pontes, capturar ar ou derreter de maneira diferente, enquanto peças longas podem alimentar intermitentemente. O reprocessamento aceitável depende do alimentador, do design do parafuso, da relação de mistura e dos requisitos do produto.
Realize uma comparação controlada de tela
Para isolar os efeitos da tela, compare uma mudança de tela de cada vez. Use o mesmo material representativo, preparação de alimentação, condição da faca e procedimento de amostragem. Permite que a máquina atinja uma operação estável antes de coletar dados.
- Documentar a tela: tamanho do furo, forma, passo, área aberta, espessura da placa e condição.
- Preparar lotes de alimentação correspondentes e registrar resina, forma, umidade, contaminação e densidade bulk.
- Definir consistentemente o espaço da lâmina, a velocidade do rotor e os limites de controle de alimentação.
- Executar cada tela por um período definido e estável.
- Registrar a saída aceitável líquida, corrente, temperatura, paradas e intervenções do operador.
- Coletar amostras na mesma intervalo e realizar a mesma análise de peneira ou partículas.
- Inspeccionar a peneira e as lâminas após o teste para contato, entupimento ou desgaste anormal.
A saída deve ser comparada com base em massa comum. Se uma peneira fizer mais regrind total mas uma parte maior está fora de especificação, o throughput total do bico exagera seu desempenho útil.
Métricas que revelam o compromisso
- D10, D50 e D90 ou frações equivalentes de peneira: mostra a distribuição em vez de um valor nominal.
- Percentual de sobredimensionamento e finos: liga o resultado à produção subsequente.
- Kg/h aceitável líquido: mede a produção que atende à especificação.
- kWh por tonelada: compara a energia após a estabilização da saída.
- Corrente média e pico: expõe a variabilidade de carga e eventos de sobrecarga.
- Temperatura de descarga: indica calor acumulado; interprete com a temperatura ambiente e de alimentação.
- Paradas por hora: captura envolvimento, ponteamento, entupimento da peneira e redefinições de sobrecarga.
Padrões de diagnóstico
Peneira menor, corrente aumentando, pouco melhoramento no tamanho
Verificar a afiade da lâmina e o espaço, entupimento da peneira, taxa de alimentação e se partículas alongadas finas estão passando pela orientação. A peneira menor pode estar adicionando recirculação sem melhorar a fração alvo.
Peneira maior, carga estável, alimentação subsequente se torna errática
A distribuição mais grossa ou mais larga pode não ser adequada para o transportador, o bico ou o alimentador de extrusora. Medir a forma das partículas e a densidade bulk, então testar uma peneira intermediária ou ajustar o manuseio subsequente.
Finos permanecem altos com cada peneira
Investigar contaminação frágil, lâminas opacas ou danificadas, espaço excessivo, velocidade do rotor, impacto de alimentação e poeira entrando com a alimentação. A peneira pode não ser a causa raiz.
A capacidade diminui gradualmente ao longo de uma produção
Procure por cegamento da tela, suavização do material, envolvimento, restrições de evacuação e aquecimento da lâmina. Um teste curto pode não reproduzir essa perda dependente do tempo.
A condição da tela também muda a saída
O desgaste pode aumentar ou distorcer os buracos e enfraquecer a placa. Rachaduras, montagem solta ou contato com o rotor são problemas de segurança e qualidade, não ajustes normais de capacidade. Buracos cegos reduzem a área aberta eficaz, então uma tela pode se comportar como uma tela menor mesmo quando seu diâmetro nominal não mudou.
Registre a identidade da tela, achados da inspeção e toneladas ou horas em serviço. Use os mesmos testes de saída após a substituição. Para o contexto mais amplo da máquina, veja o guia de granulador de plástico e mapa de aplicação desde filme até placa grossa.
Conclusão
Aberturas menores geralmente deslocam partículas menores e aumentam a recirculação; aberturas maiores geralmente liberam material mais cedo e deslocam a saída para um granulamento mais grossinho. Nem uma direção garante uma melhor qualidade ou uma mudança fixa na capacidade. A tela útil é aquela que maximiza a saída aceitável líquida enquanto mantém uma carga estável, temperatura, finos e desempenho downstream.
Ao avaliar granuladores de plástico, solicite desenhos de tela e resultados de testes controlados. Essa evidência é mais útil do que uma tabela de diâmetro de tela sem material e condições de teste.
Perguntas Frequentes
Como um peneira de granulador menor afeta a saída?
Geralmente, a distribuição se desloca para um tamanho menor e aumenta a recirculação. A capacidade de processamento pode diminuir e a temperatura ou os finos podem aumentar, mas a variação real depende do material, da área aberta, das lâminas, do rotor e da alimentação.
Por que partículas maiores que o furo da tela aparecem na saída?
Pequenos ou alongados podem passar por uma abertura em orientação favorável. O diâmetro da grade não é a comprimento máximo garantido da partícula.
O que deve ser comparado em um teste de tela?
Compare a distribuição de partículas, o tamanho excessivo, o pó fino, a saída aceitável líquida, a corrente, a temperatura, as interrupções e a condição da peneira sob condições de alimentação e faca correspondentes.
