

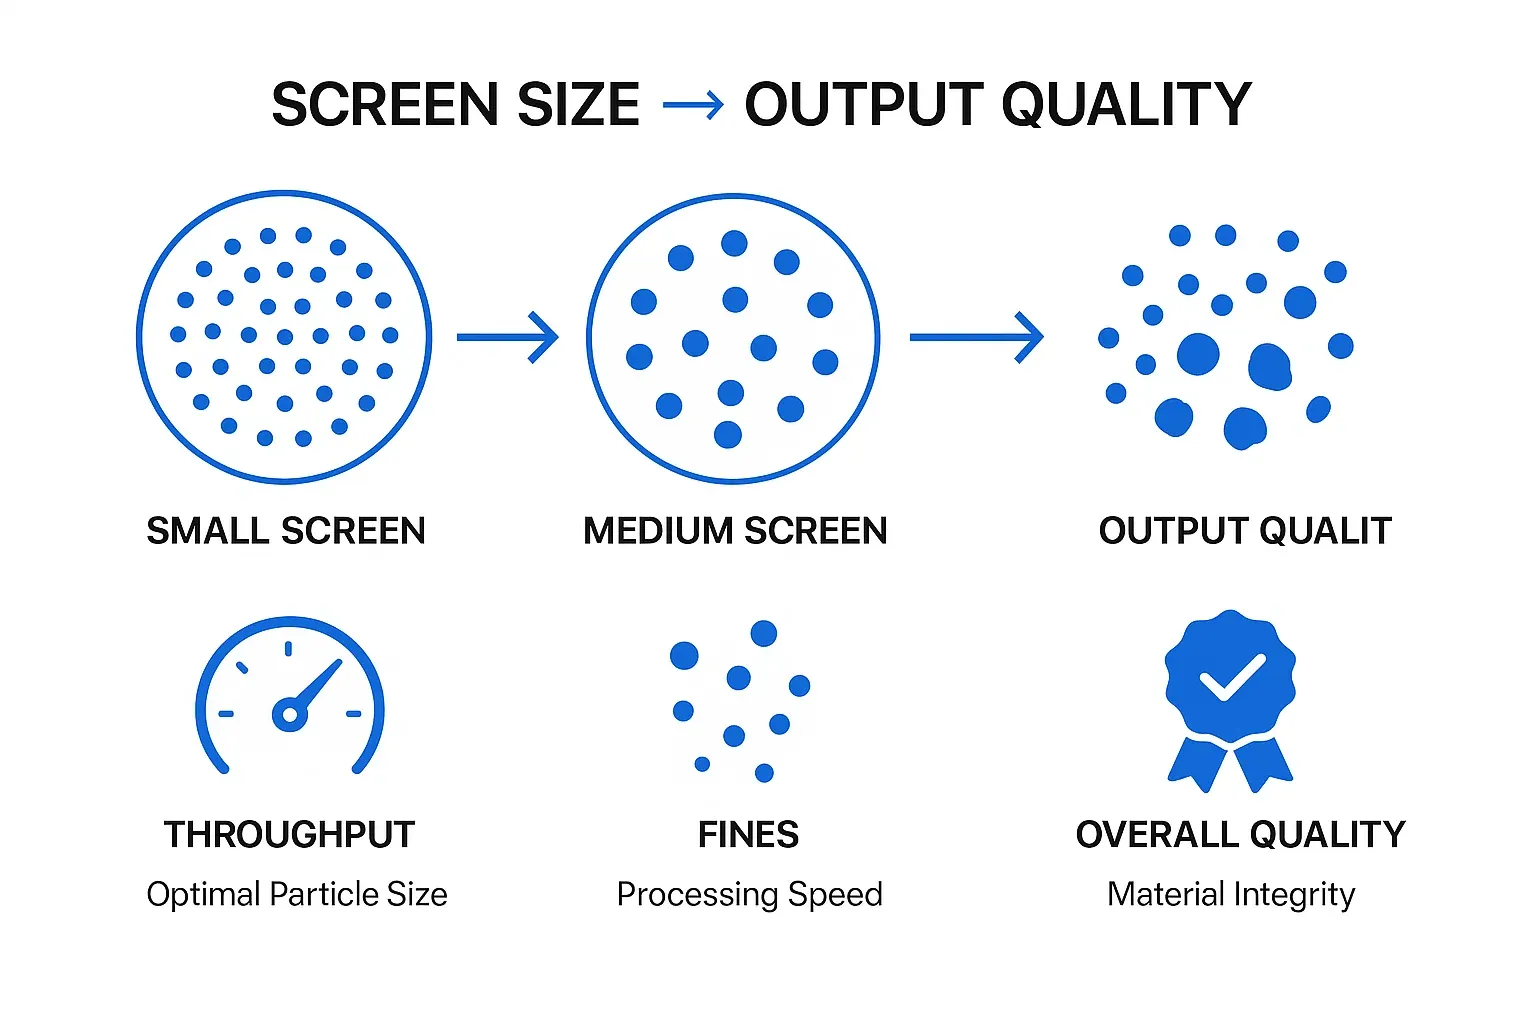
Zmiana siatki granulatora plastikowego wpływa na więcej niż nominalny rozmiar cząstek. Zmienia to czas, przez który materiał pozostaje w komorze cięcia, częstotliwość jego ponownego cięcia, obciążenie silnika oraz ilość ciepła lub pyłu, które może być wygenerowane. Kierunek tych efektów jest często przewidywalny, ale ich wielkość musi być zmierzona dla konkretnego polimeru, formy podawania i maszyny.
Artykuł ten wyjaśnia związki procesowe oraz pomiary potrzebne do diagnozy jakości wyjściowej. Jeśli zadaniem jest wybór siatki dla nowej aplikacji, zacznij od oddzielnego przewodnika do wyboru rozmiaru siatki granulatora plastikowego.
Siatka kontroluje czas pozostawania materiału, a nie dokładny kształt cząstek
Siatka zatrzymuje materiał, który nie może przejść przez jego otwory. Części kontynuują cyrkulację, aż ich geometria i orientacja pozwolą na wyjście. Okrągłe otwory nie gwarantują, że każda cząstka ma najdłuższą wymiar mniejszą niż średnica otworu. Cienkie płatki, zakrzywione kawałki i długie wąskie odłamki mogą przejść w korzystnej orientacji.
Jakość wyjściowa powinna być opisana przez rozkład rozmiaru cząstek: nadmiar, docelowa frakcja i pył. Jedna wartość średnia może ukryć szeroki rozkład, który źle podaje się w dół.
Co zmienia się przy mniejszym otworze
Rozkład przesuwa się w stronę mniejszych
Materiał zazwyczaj wymaga więcej cięć, zanim może opuścić maszynę. Średni rozmiar cząstki często maleje, ale jednolitość nie poprawia się automatycznie. Zaburzone noże, nadmierna przestrzeń między nożami, kruche materiały lub przeciążona komora mogą wciąż generować ogony, pył i szeroki rozkład.
Czas pozostawania i recyrkulacja wzrastają
Więcej materiału pozostaje w komorze. Jeśli podawanie kontynuuje się w tym samym tempie, wewnętrzny zapas i obciążenie silnika mogą wzrosnąć. System kontroli może potrzebować zmniejszenia lub zatrzymania podawania, aby utrzymać stabilność operacji.
Ciepło i pył mogą wzrosnąć
Powtarzające się uderzenia i tarcie mogą podnieść temperaturę materiału. Kruche plastiki mogą się rozpadnąć na pył; giętkie folie mogą zmięknąć lub zalać, jeśli ciepło nie zostanie kontrolowane. Rezultat zależy od prędkości wirnika, stanu noży, wentylacji, suchego lub mokrego działania oraz temperatury materiału.
Netto wydajność może spaść
Mniejszy otwór wyjściowy może zmniejszyć akceptowalną wydajność na godzinę, ale nie ma jednej stałej procencji. Powierzchnia otwarta siatki, geometria wirnika, zachowanie podawania i evacuacja mogą być równie ważne. Mierz masę spełniającą specyfikację, a nie tylko materiał wchodzący do zbiornika.
Co zmienia się przy większym otworze
Materiał może opuścić wcześniej
Zmniejszona recyrkulacja może zmniejszyć zapas komory i umożliwić wyższą prędkość podawania. Ta korzyść kończy się, gdy zbiornik, zaangażowanie wirnika, silnik, system transportu lub urządzenia po stronie odbioru stają się węzłem szwankowym.
Rozkład wyjściowy przesuwa się w stronę grubszych
Więcej dużych kawałków może przejść, w tym wydłużone cząstki. Może to być akceptowalne dla linii myjącej lub etapu pośredniego zmniejszenia rozmiaru, ale jest niezgodne z podajnikiem wymagającym wąskiego rozkładu ponownego przetwarzania.
Pył może się zmniejszyć – lub pozostać wysoki
Mniej cięć może zmniejszyć pył, ale większa siatka nie poprawi ząbkowania noży, zachowania uderzeniowego-rozpadu, nadmiernego prędkości wirnika lub pyłu generowanego w górę strumienia. Trwający problem z pyłem powinien być zdiagnozowany w całym systemie cięcia.
Rozmiar siatki wpływa na inne zmienne
| Zmienny | Interakcja z wydajnością siatki | Dowody do zebrania |
|---|---|---|
| Ostryść noży i przestrzeń między nimi | Złe tnienie może tworzyć ciepło, ogony i pył przy każdym otwarciu | Zapis przestrzeni między nożami, stan krawędzi, wygląd cięcia |
| Powierzchnia otwarta i wzór otworów | Dwie siatki o tym samym rozmiarze otworów mogą wyładowywać w różnych tempach | Rysunek siatki, aktywna powierzchnia i odległość między otworami |
| Rotor speed and geometry | Zmiana liczby cięć na czas, energia uderzenia i sposób, w jaki materiał zbliża się do siatki | Rotor configuration, speed, current and temperature |
| Feed form and rate | Surges or bridging can hide the screen’s true effect | Controlled feed rate, bulk density and stoppages |
| Polymer behavior | Brittle, ductile, heat-sensitive or filled materials fail differently | Resin, grade, temperature, fillers and contamination |
| Discharge system | Niska evacuacja może ograniczyć wydajność nawet gdy powierzchnia siatki jest odpowiednia | Conveying pressure or airflow, chamber buildup |
How screen choice affects downstream quality
Mycie i oddzielanie
Rozmiar cząstek wpływa na powierzchnię, odpływ i transport przez myjki i zbiorniki oddzielające. Nadmiar drobnych cząstek może przenosić brud, być trudny do odzyskania lub przeciążyć systemy oczyszczania wody. Duże kawałki mogą zawierać etykiety lub zanieczyszczenia i schnąć nierównomiernie. Zdefiniuj akceptowalną dystrybucję z dostawcą linii mycia.
Pneumatic conveying and storage
Drobne cząstki i lekkie płatki mogą oddzielić się w transporcie powietrznym lub gromadzić w filtrach. Szeroka dystrybucja może segregować się w kontenerach. Gęstość objętościowa i kształt cząstek powinny być mierzone razem z rozmiarem, ponieważ określają zachowanie podajnika i magazynowania.
Extrusion and molding
Stabilne dostarczanie może wspierać stabilny przepływ masy, ale mniejsze nie zawsze jest lepsze. Pył może tworzyć mostki, wciągać powietrze lub topić się inaczej, podczas gdy długie kawałki mogą dostarczać przerwane. Akceptowalna regranulacja zależy od podajnika, projektu wału, proporcji mieszania i wymagań produktu.
Run a controlled screen comparison
Aby izolować wpływ siatki, porównuj jedną zmianę siatki na raz. Używaj tego samego reprezentatywnego materiału, przygotowania podajnika, stan noża i procedury próbkowania. Pozwól maszynie osiągnąć stabilną pracę przed zbieraniem danych.
- Dokumentuj ekran: rozmiar otworu, kształt, odległość między otworami, otwarta powierzchnia, grubość blachy i stan.
- Przygotuj dopasowane partie surowca i zarejestruj polimer, formę, wilgotność, zanieczyszczenia i gęstość objętościowa.
- Ustaw spacje noży, prędkość wirnika i limity kontroli podawania konsekwentnie.
- Uruchamiaj każdy ekran przez zdefiniowany stabilny okres.
- Zapisuj netto akceptowalną wydajność, prąd, temperaturę, zatrzymania i interwencje operatora.
- Zbieraj próbki w tych samych odstępach czasu i przeprowadz te same analizy sit lub cząstek.
- Sprawdź ekran i noże po teście pod kątem kontaktu, blokowania lub nieprawidłowego zużycia.
Wydajność powinna być porównywana na podstawie wspólnej masy. Jeśli jeden ekran produkuje więcej ogólnego regranulatu, ale większa część jest poza specyfikacją, całkowita wydajność zbiornika jest przeceniona.
Metryki ujawniające kompromis
- D10, D50 i D90 lub odpowiednie frakcje sit: pokazują rozkład zamiast jednej wartości nominalnej.
- Procent nadmiaru i pyłów: łączy wynik z zyskiem w dalszym łańcuchu.
- Netto akceptowalna kg/h: mierzy produkcję spełniającą specyfikację.
- kWh na tonę: porównuje energię po ustabilizowaniu się wydajności.
- Średni i szczytowy prąd: ujawnia zmienność obciążenia i zdarzenia przeciążenia.
- Temperatura wyładowania: oznacza akumulowaną ciepło; interpretuj ją w kontekście temperatury otoczenia i temperatury surowca.
- Zatrzymania na godzinę: złapanie owijania, mostkowania, zasłaniania sita i resetowania przeładowania.
Modele diagnostyczne
Mniejszy ekran, rosnący prąd, mała poprawa rozmiaru
Sprawdź ostrość noża i rozstaw, zasłanianie sita, prędkość podawania oraz czy cienkie, wydłużone cząstki przechodzą przez orientację. Mniejszy ekran może dodawać recyrkulację bez poprawy docelowej frakcji.
Mniejszy ekran, stabilne obciążenie, podawanie w dół staje się nieregularne
Grubsza lub szersza dystrybucja może nie pasować do taśmy transportującej, zbiornika lub podajnika ekstrudera. Pomierz kształt cząstek i gęstość objętościową, a następnie przetestuj pośrednie sito lub dostosuj obsługę w dół.
Fines pozostają wysokie przy każdym sitie
Zbadaj kruche zanieczyszczenia, matowe lub uszkodzone noże, nadmierny rozstaw, prędkość wirnika, uderzenie podawanego materiału i pył wchodzący z podawanym materiałem. Sito może nie być przyczyną podstawową.
Poziom wydajności maleje stopniowo w czasie produkcji
Szukaj zasłaniania sita, mięknięcia materiału, owijania, ograniczeń w opróżnianiu i podgrzewania noży. Krótki test może nie odtworzyć tego zależnego od czasu ubytku.
Stan sita również wpływa na wydajność
Wzrost może powiększyć lub zniekształcić otwory i osłabić płytę. Rysy, luźne mocowanie lub kontakt z wirnikiem są problemami bezpieczeństwa i jakości, a nie normalnymi dostosowaniami pojemności. Zasłonięte otwory zmniejszają efektywną powierzchnię otwartą, więc sito może zachowywać się jak mniejsze sito, nawet jeśli jego rzeczywista średnica nie zmieniła się.
Zapisz identyfikację sita, wyniki inspekcji i tony lub godziny w eksploatacji. Użyj tych samych testów wyjściowych po wymianie. W szerszym kontekście maszyny, zobacz przewodnik do recyklingu plastiku I mapę zastosowań od folii do grubej blachy.
Wniosek
Mniejsze otwory zazwyczaj przesuwają mniejsze cząstki i zwiększają recyrkulację; większe otwory zazwyczaj uwalniają materiał wcześniej i przesuwają wyjście grubsze. Żaden kierunek nie gwarantuje lepszej jakości lub stałej zmiany pojemności. Przydatne sito to takie, które maksymalizuje netto akceptowalną wydajność, jednocześnie utrzymując stabilne obciążenie, temperaturę, fines i wydajność w dół.
Podczas oceny maszyny do granulacji tworzyw sztucznych, proszę o rysunki sita i wyniki kontrolowanych prób. To dowód jest bardziej użyteczny niż tabela średnicy sita bez materiałów i warunków testowych.
Często zadawane pytania
Jak mniejsza siatka granulatora wpływa na wydajność?
Zwykle przesuwa dystrybucję w mniejszym stopniu i zwiększa recyrkulację. Przepustowość może spaść, a temperatura lub drobiny mogą wzrosnąć, ale rzeczywista zmiana zależy od materiału, otwartej powierzchni, noży, wirnika i podawania.
Dlaczego w wyjściu pojawiają się cząstki większe niż otwór siatki?
Cienkie lub wydłużone fragmenty mogą przejść przez otwór w korzystnym układzie. Średnica siatki nie jest gwarantowanym maksymalnym długością cząstki.
Co powinno być porównywane w próbie sitowym?
Porównaj dystrybucję cząstek, nadmiar, pył, netto akceptowalna wydajność, natężenie, przerwy i stan sita pod warunkami dopasowanego dostarczania i warunków noży.
