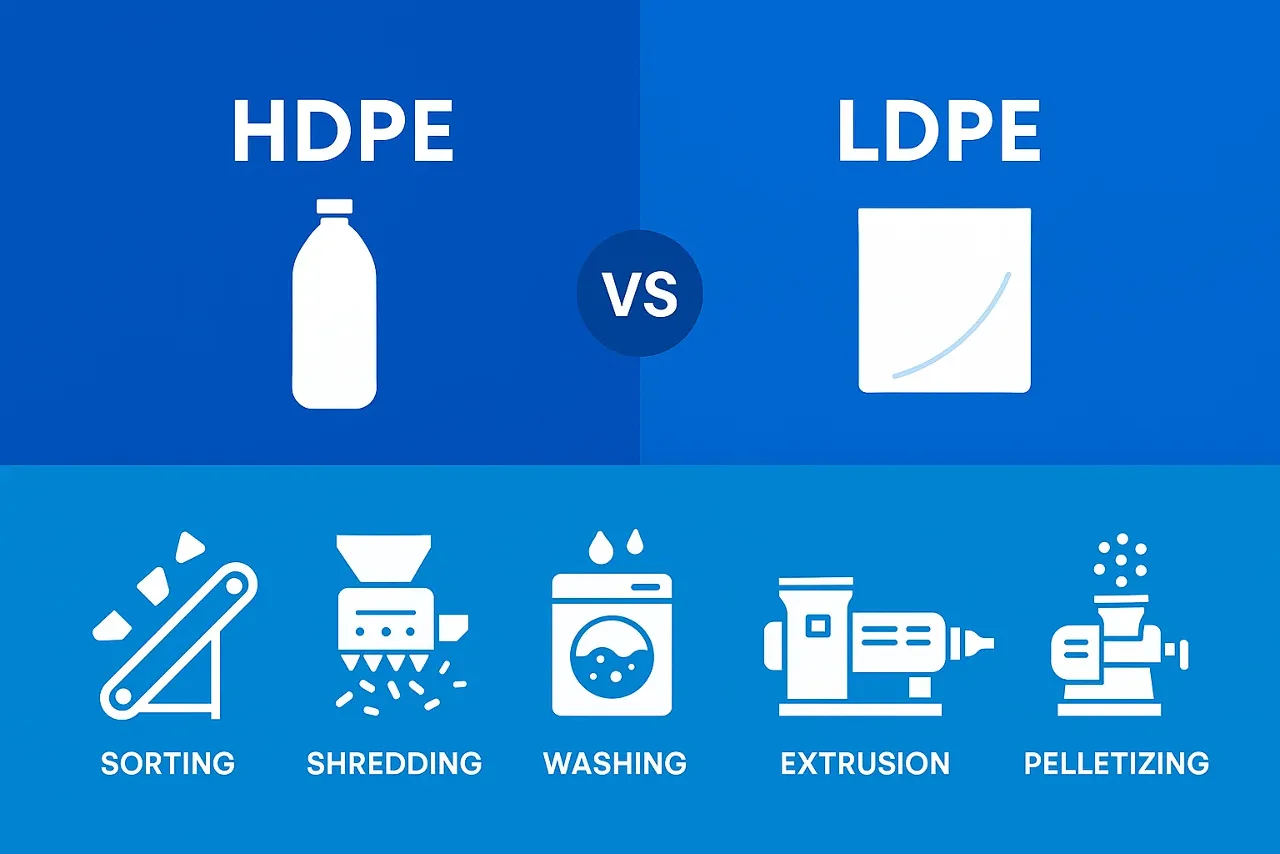
O HDPE e o LDPE pertencem à família de polietilenos, mas geralmente chegam às usinas de reciclagem em formas muito diferentes. O HDPE é encontrado com mais frequência em garrafas, cestos, tambores e tubos; o LDPE e o LLDPE são comuns em sacos, filme esticável e filme agrícola. Para o design de equipamentos, essa diferença na forma do produto, contaminação e densidade volumétrica muitas vezes importa mais do que o nome da resina em si.
A line should therefore be specified from representative feedstock and the required recycled product. A generic “PE line” can be undersized for rigid containers, unable to meter loose film or missing the washing and drying stages needed for the actual contamination.
HDPE vs LDPE: the machinery-relevant differences
| Design input | Typical HDPE rigid stream | Typical LDPE/LLDPE film stream |
|---|---|---|
| Physical form | Bottles, crates, drums, caps, pipe or molded scrap | Bags, stretch film, packaging film or agricultural film |
| Bulk behavior | Bulky but generally conveyable as discrete parts or flakes | Densidade volumétrica muito baixa; pode formar pontes, envolver e chegar em aglomerados |
| Common contamination | Labels, closures, product residue, dirt and other rigid resins | Soil, moisture, paper, labels, organics, printing and multilayer structures |
| Size-reduction issue | Impact load, part size and wall thickness | Feeding, wrapping, heat and fines |
| Dewatering issue | Water is mainly on flake surfaces and in small cavities | Thin film folds and traps water; low bulk density complicates thermal drying |
| Extruder feeding | Rigid regrind generally meters more predictably | Loose film often needs force feeding, squeezing or densification |
Sorting and separation
HDPE Rígido
Rigid containers can be spread on conveyors for manual or optical sorting. Natural and colored HDPE may be separated when the end markets require different grades. Labels, closures, barrier layers and product residues affect yield and output quality, so the sorting specification must follow the buyer’s feedstock and bale standard.
A APR possui orientações de design separadas para natural HDPE rigid packaging and colored HDPE. This reinforces an important equipment point: “HDPE” is not one uniform input. Color, attachments and packaging design affect the separation and washing work required.
Flexible PE film
A classificação de filmes é fortemente influenciada por sua forma bidimensional e baixo peso. Peças finas podem envolver em eixos, se tornar aerodinâmicas ou viajar com papel. Sistemas balísticos, óticos e baseados em ar podem ser combinados com controle de qualidade manual, mas a configuração adequada depende de como o fluxo é coletado e apresentado.
Flexible packaging may also be multilayer or contain adhesives, coatings and non-PE components. APR’s PE flexible guidance avalia todo o pacote, não apenas a resina de base nominal. Uma linha de reciclagem não pode corrigir todas as incompatibilidades após a coleta.
O que a separação por flutuação pode e não pode fazer
O HDPE comum e o LDPE não preenchido possuem densidades abaixo da água e geralmente são reportados como fração flutuante. Uma tanque de água pode separá-los de muitos materiais mais densos, mas não separa de forma confiável o HDPE do LDPE. A forma do produto, a triagem óptica, a coleta controlada e a especificação de qualidade downstream devem fazer essa tarefa.
Feeding and size reduction
HDPE bottles, crates and pipe
O design deve começar pelo tamanho máximo da peça, espessura da parede, massa e quaisquer inserts metálicos. As garrafas podem ser granuladas diretamente após a triagem, enquanto grandes tambores, tubos e purgas grossas podem precisar de triturador antes da granulação final. A abertura de alimentação e o alimentador devem aceitar a peça real sem empurrões manuais inseguros.
A inércia do rotor, a geometria da lâmina, a área da grade e a proteção do motor são avaliadas conjuntamente. Um motor de alta potência não compensa uma abertura que não pode aceitar a peça ou uma grade que cause recirculação excessiva.
LDPE and LLDPE film
O filme solto requer alimentação controlada. Transportadores, abridores de palhetas, alimentações de gume ou empurradores hidráulicos podem ser usados dependendo da forma. Os detalhes do extremo do rotor e a configuração da lâmina devem limitar a envolvente, enquanto o sistema de descarga deve remover consistentemente o reprocessamento leve.
A aglomeração não é automaticamente um requisito upstream. O filme lavado é geralmente reduzido em tamanho antes da esprementação ou densificação; a ordem apropriada depende de se a fábrica está processando filme balado, remendo de fábrica ou escamas de filme úmido. A granulator application guide compares the main feed forms.
Washing-system differences
Rigid HDPE washing
Uma linha de plástico rígido pode usar pré-lavagem, granulação, lavagem por fricção e separação por flutuação para remover rótulos, resíduos e contaminantes mais densos. Os passos químicos e térmicos necessários dependem do produto original e da especificação para o grão limpo. Uma garrafa de detergente, um recipiente de óleo e o desperdício pós-industrial de moldagem limpa não precisam do mesmo processo.
Film washing
O filme possui uma alta área superficial e pode carregar solo, matéria orgânica, rótulos e umidade em dobras. O filme agrícola pode exigir lavagem robusta e remoção de areia antes de equipamentos de alta velocidade. O equilíbrio hídrico, a gestão de sedimentos e o tratamento de efluentes devem ser dimensionados a partir de testes de contaminação, não apenas toneladas por hora.
O linha de lavagem de filme plástico PP/PE apresenta uma configuração específica para o filme. Para material rígido, compare com linha de lavagem de plástico rígido em vez de assumir que o mesmo equipamento de transporte e desaguamento funcionará igualmente bem.
Desidratação e secagem
Os grânulos rígidos podem ser desaguados mecanicamente em um secador centrífugo e então finalizados para o ponto de umidade requerido na parte inferior. O filme é mais difícil de secar porque se dobra, retém água na superfície e tem baixa densidade volumétrica. A espremedura mecânica pode remover água livre enquanto compacta o filme em uma forma mais alimentável.
Não deve ser especificado um percentual de umidade residual universal sem o material, método de amostragem e capacidade de tráfego. Teste máquina de espremimento de filme em filme lavado representativo e meça a distribuição de umidade ao longo do tempo, não de uma amostra escolhida à mão.
Extrusão e granulação
Tanto o HDPE quanto o LDPE são polietileno, mas a qualidade, o fluxo de derretimento, a degradação, a contaminação e a forma de alimentação controlam a configuração do extrusor. Defina as zonas de temperatura a partir do resina e do teste de processo; os valores de ponto de fusão de um manual não são um receita de extrusão. Tempo de residência excessivo ou temperatura pode degradar qualquer material.
O regrind rígido geralmente é alimentado de forma mais consistente por gravidade do que o filme solto. Sistemas de filme podem usar um cortador-compactor, aglomerador, crammer ou espremedor para estabilizar a alimentação. A ventilação e a filtração são selecionadas com base na umidade, na impressão, no papel, no alumínio e em outras contaminações. A extrusão de estágio único ou duplo é uma escolha de processo, não uma regra automática baseada apenas em HDPE versus LDPE.
Métodos de corte de grânulos como o de corda, de anel d'água e outros podem ser usados com polietileno quando o bico, a força de derretimento, o resfriamento e a qualidade de grânulos requerida forem compatíveis. Valide o completo sistema de peletização de plástico com a alimentação pretendida.
Utilidades e fatores de custo
O nome da resina sozinho não mostra qual linha custa mais. Sistemas de filme podem precisar de mais alimentação, lavagem prévia, remoção de areia, espremedura e capacidade de efluentes. Um fluxo rígido pesado pode exigir maior equipamento de trituração, manuseio de material mais forte ou adicionalmente classificação. A pureza do produto final pode superar ambas as diferenças.
Compare os custos de capital e operacionais usando:
- Saída aceitável líquida de testes representativos
- Energia elétrica, água, calor e ar comprimido por tonelada
- Trabalho para classificação, limpeza e manuseio de material
- Peças de desgaste, telas, lâminas, filtros e manutenção planejada
- Efluentes, finos e descarte de rejeitos
- Produção para especificação de produto vendável
Lista de especificações
- Defina resina, forma do produto, origem e contaminação – não apenas “HDPE” ou “LDPE.”
- Forneça amostras representativas, incluindo a pior contaminação normal e as maiores peças.
- Especifique a especificação de grânulo ou pelotização e os métodos de teste.
- Mapeie cada módulo de alimentação, lavagem, secagem, extrusão e manuseio de resíduos.
- Execute um teste de aceitação que registre a saída, a produção, a qualidade, as utilidades e as interrupções.
- Confirme a segurança, o fornecimento elétrico, o tratamento de água, o layout do local e a conformidade local.
O design correto segue o comportamento real do material por toda a linha. Separar o HDPE rígido e o LDPE flexível em especificações de alimentação claramente definidas previne que o equipamento seja selecionado com base em suposições que falham durante a produção.
Perguntas Frequentes
Pode-se separar HDPE e LDPE em um tanque de flutuação e imersão?
Não se diferenciam de forma confiável. Ambos flutuam geralmente na água. A separação flutuante pode remover muitos materiais mais densos, mas a separação de HDPE e LDPE requer coleta controlada, classificação por forma ou outros métodos de identificação.
A mesma linha de reciclagem pode processar plástico rígido HDPE e filme LDPE?
Alguns módulos podem ser compartilhados, mas os requisitos de alimentação, redução de tamanho, lavagem, desidratação e alimentação por extrusão diferem. Valide cada fluxo e defina as mudanças de troca, limpeza e configuração necessárias.
Por que a película LDPE lavada é difícil de secar?
A fita fina dobra e captura a água superficial, mantendo uma baixa densidade volumétrica. A espremagem mecânica ou a densificação podem remover a água livre e melhorar o fornecimento em seguida, mas os resultados dependem do material e das condições de teste.
