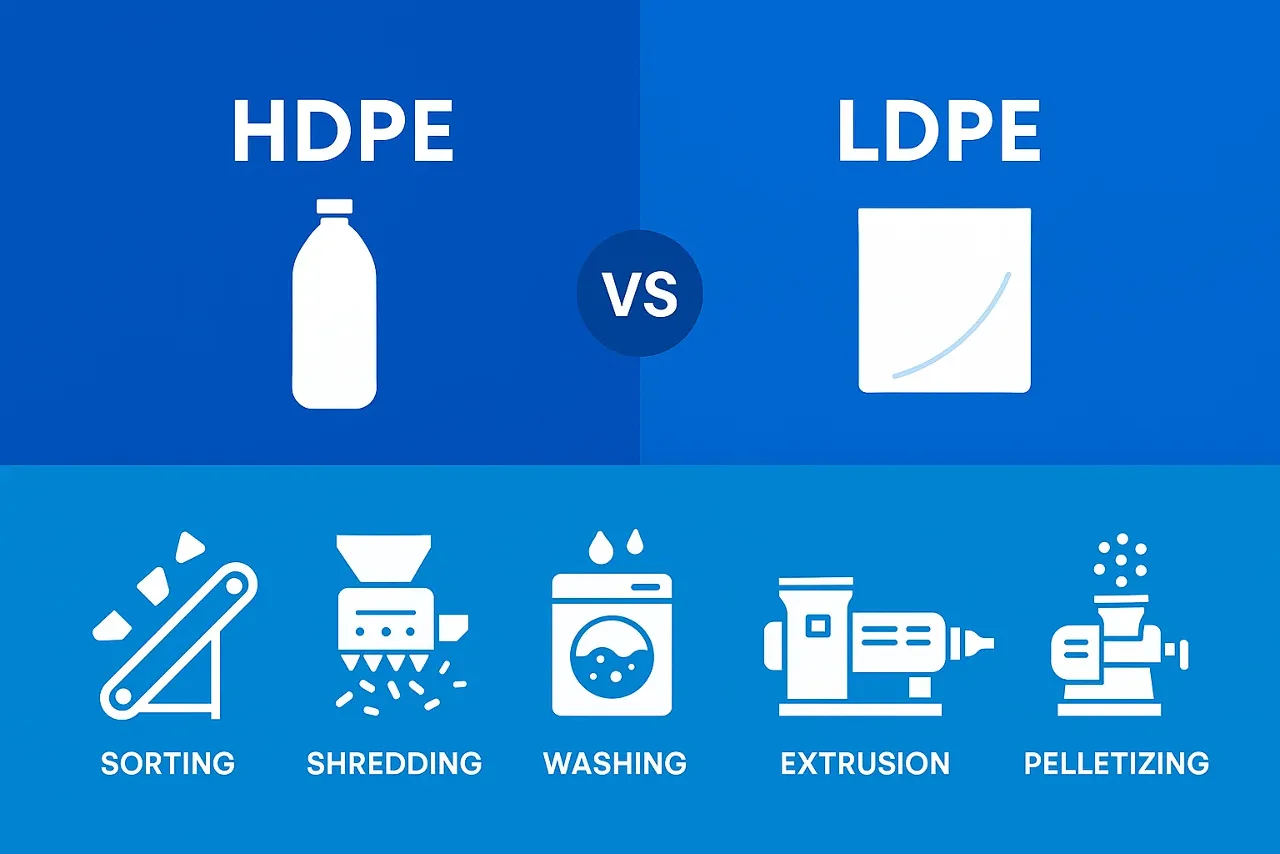
HDPE i LDPE należą do rodziny polipropylenów, ale zazwyczaj trafiają do zakładów recyklingowych w bardzo różnych formach. HDPE jest najczęściej spotykany w butelkach, skrzyniach, beczkach i rurach; LDPE i LLDPE są powszechne w torbach, folii stretch i folii rolniczej. Dla projektowania urządzeń, różnica w formie produktu, zanieczyszczeniu i gęstości objętościowej często ma większe znaczenie niż sama nazwa polimeru.
Dlatego należy określić linię od reprezentatywnego surowca i wymaganej recyklingowej wyroby. Ogólna linia “PE” może być za mała dla sztywnych pojemników, nie być w stanie miara luźnej folii lub brakuje etapów mycia i suszenia potrzebnych do rzeczywistej czystości.
HDPE vs LDPE: różnice istotne dla maszyn
| Wejście do projektowania | Typowy strumień sztywnego HDPE | Typowy strumień folii LDPE/LLDPE |
|---|---|---|
| Fizyczna forma | Butelki, skrzynie, beczki, kaptury, rury lub przetworzone odpady | Tory, folia stretch, folia opakowaniowa lub folia rolnicza |
| Zachowanie objętości | Obfite, ale ogólnie transportowalne jako pojedyncze części lub płatki | Bardzo niska gęstość objętościowa; może mostkować, owijać i przybywać w grude |
| Zwykłe zanieczyszczenia | Etykiety, zamknięcia, resztki produktu, brud i inne sztywne polimery | Ziemia, wilgoć, papier, etykiety, organiczne, druk i struktury wielowarstwowe |
| Problem zmniejszenia rozmiaru | Wpływ obciążenia, rozmiar części i grubość ścianki | Podawanie, owijanie, ciepło i drobiny |
| Problem odessania wody | Woda jest głównie na powierzchniach płatków i w małych niszach | Cienkie folie zwijają się i zatrzymują wodę; niska gęstość objętości utrudnia suszenie termiczne |
| Podawanie do ekstrudera | Sztywny przetworzony materiał jest zazwyczaj miarowy | Luźna folia często wymaga siłowego podawania, ściskania lub zagęszczania |
Sortowanie i oddzielanie
Rigid HDPE
Sztywne pojemniki mogą być rozłożone na taśmociągu do ręcznego lub optycznego sortowania. Naturalny i kolorowy HDPE mogą być oddzielone, gdy rynki końcowe wymagają różnych klas. Etykiety, zamknięcia, warstwy barierowe i resztki produktu wpływają na wydajność i jakość wyjściową, więc specyfikacja sortowania musi być zgodna z surowcem i standardem balu kupującego.
APR ma oddzielną pomocniczą dla naturalnego HDPE sztywnego opakowania i kolorowego HDPE. To podkreśla ważny punkt sprzętowy: “HDPE” to nie jednolity wejście. Kolor, akcesoria i projekt opakowania wpływają na oddzielanie i pracę myjącą wymagane.
Miękkie folie PE
Sortowanie filmów jest silnie zależne od jego dwuwymiarowej formy i niskiej masy. Cienkie kawałki mogą owijać wałki, unosić się w powietrzu lub poruszać się razem z papierem. Systemy balistyczne, optyczne i powietrzne mogą być łączone z ręczną kontrolą jakości, ale odpowiednia konfiguracja zależy od sposobu zbierania i prezentacji strumienia.
Flexible packaging may also be multilayer or contain adhesives, coatings and non-PE components. APR’s PE flexible guidance ocenia całą paczkę, a nie tylko nominalną podstawową żywicę. Linia recyklingowa nie może poprawić każdej niesprzyjającej zgodności po zebraniu.
Co może i czego nie może zrobić separacja zanurzeniowa
Zwykle nienapełniony HDPE i LDPE mają gęstości poniżej wody i zazwyczaj są klasyfikowane do frakcji pływającej. Zbiornik z wodą może oddzielić je od wielu bardziej gęstych materiałów, ale nie oddziela ich niezawodnie. Formowanie produktu, sortowanie optyczne, kontrolowane zbieranie i specyfikacja jakości na etapie poniżej muszą wykonać tę pracę.
Feeding and size reduction
HDPE bottles, crates and pipe
Projekt powinien zacząć się od maksymalnego rozmiaru części, grubości ścianki, masy oraz jakichkolwiek wstawek metalowych. Butelki mogą być bezpośrednio sproszkowane po sortowaniu, podczas gdy duże wiadra, rury i grube wyciągi mogą wymagać niszczarka przed ostatecznym sproszkowaniem. Wejście do zbiornika i zlew muszą akceptować rzeczywistą część bez niebezpiecznego ręcznego naciskania.
Inercja wirnika, geometria noży, powierzchnia sita i ochrona napędu są oceniane razem. Silnik wysokiej mocy nie kompensuje otwierania, które nie może przyjąć części lub sita powodującego nadmierną recyrkulację.
LDPE and LLDPE film
Luźna folia wymaga kontrolowanego podawania. Może być używana przenośnica, otwieracz balotów, podawanie naciągowo lub hydrauliczne przyciski w zależności od kształtu. Szczegóły końcowe wirnika i konfiguracja noży powinny ograniczać owijanie, podczas gdy system wyładowczy musi konsekwentnie usuwać lekkie regrind.
Aglomeracja nie jest automatycznie wymogiem górnym. Myta folia jest zazwyczaj zmniejszana w rozmiarze przed wyciskaniem lub zagęsznianiem; odpowiednia kolejność zależy od tego, czy zakład przetwarza balotowaną folię, obróbki krawędzi fabrycznej lub mokre płatki folii. The granulator application guide compares the main feed forms.
Washing-system differences
Rigid HDPE washing
Linia przetwórstwa tworzyw sztucznych może używać przedmywania, granulacji, mycia ścierającego i separacji zanurzeniowo-powierzchniowej, aby usunąć etykiety, resztki i bardziej gęste zanieczyszczenia. Wymagane kroki chemiczne i termiczne zależą od oryginalnego produktu i specyfikacji czystych płatków. Butelka detergentu, pojemnik na olej i czysty odpad przemysłowy nie wymagają tego samego procesu.
Film washing
Film ma dużą powierzchnię powierzchniową i może przenosić glebę, substancje organiczne, etykiety i wilgoć w fałdach. Folie rolnicze mogą wymagać solidnego przedmycia i usuwania ziaren przed urządzeniami prędkimi. Balans wody, zarządzanie osadem i oczyszczanie ścieków powinny być dostosowane na podstawie testów zanieczyszczeń, a nie tylko ton na godzinę.
Ten linia myjąca folię PP/PE pokazuje specyficzną konfigurację folii. Dla materiałów sztywnych, porównaj ją z linia myjąca z tworzyw sztucznych zamiast zakładać, że takie same urządzenia do transportu i odwadniania będą działały równie dobrze.
Odessanie wody i suszenie
Sztywne płatki mogą być często mechanicznie odwadniane w suszarce wirnikowej i następnie ukończone do wymaganej wilgotności wymaganej poniżej. Folia jest trudniejsza do suszenia, ponieważ się fałduje, zatrzymuje wodę na powierzchni i ma niską gęstość objętościową. Mechaniczne ściskanie może usunąć wolną wodę, jednocześnie kompresując folię do bardziej podawalnej formy.
Nie powinno się określać uniwersalnego procentu resztkowej wilgotności bez materiału, metody próbkowania i przepustowości. Testuj do ściskania filmu na reprezentatywnym wypranej folii i mierz dystrybucję wilgotności w czasie, a nie z jednego wybranej ręcznie próbki.
Ekstruzja i peletyzacja
HDPE i LDPE są polipropylenem, ale klasa, przepływ topnienia, degradacja, zanieczyszczenie i forma dostarczania kontrolują konfigurację ekstrudera. Ustaw strefy temperatury od żywicy i próby procesowej; wartości temperatury topnienia z podręcznika nie są przepisem wtryskiwania. Nadmierna czasowa obecność lub temperatura może degradować oba materiały.
Sztywna regranulata jest zazwyczaj dostarczana bardziej konsekwentnie przez grawitację niż luźna folia. Systemy folii mogą używać nożyco-kompaktora, aglomeratora, wkuwacza lub ściskacza, aby stabilizować dostarczanie. Wentylacja i filtracja są wybierane na podstawie wilgotności, druku, papieru, aluminium i innych zanieczyszczeń. Jednostopniowe lub dwustopniowe wtryskiwanie jest wyborem procesowym, a nie automatyczną zasadą opartą tylko na HDPE w porównaniu do LDPE.
Strand, woda-wirnik i inne metody cięcia kulek mogą być używane z polipropylenem, gdy die, siła topnienia, chłodzenie i wymagana jakość kulek są zgodne. Potwierdź kompletność system granulacji plastiku ze zamierzoną dostawą.
Zasoby i czynniki kosztowe
Sam nazwa żywicy nie pokazuje, która linia kosztuje więcej. Systemy folii mogą wymagać więcej dostarczania, przedmycia, usuwania ziaren, ściskania i pojemności ścieków. Ciężki strumień sztywny może wymagać większego sprzętu do rozdrabniania, silniejszego materiału ręcznego lub dodatkowego sortowania. Purity końcowego produktu może przewyższać obie różnice.
Porównaj koszty kapitałowe i operacyjne za pomocą:
- Produkcja akceptowalna z reprezentatywnych prób
- Energia elektryczna, woda, ciepło i sprężone powietrze na tonę
- Praca przy sortowaniu, czyszczeniu i manipulacji materiałem
- Części zużywające się, siatki, noże, filtry i planowane konserwacje
- Ścieki, pył i odrzucone odpady
- Zysk do specyfikacji sprzedawalnego produktu
Lista specyfikacji
- Zdefiniuj żywicę, formę produktu, źródło i zanieczyszczenie - nie tylko “HDPE” lub “LDPE.”
- Dostarcz reprezentatywne próbki, w tym najgorsze normalne zanieczyszczenia i największe części.
- Stanowiąc wymagane specyfikacje płatka lub kulek i metody testowania.
- Mapuj każdy moduł dostarczania, mycia, suszenia, wtryskiwania i obsługi odpadów.
- Przeprowadź test akceptacji, który rejestruje wyjście, zysk, jakość, zasoby i przerwy.
- Potwierdź bezpieczeństwo, dostawę elektryczną, oczyszczanie wody, układ terenu i zgodność lokalną.
Poprawny projekt śledzi rzeczywiste zachowanie materiału przez całą linię. Rozdzielanie sztywnego HDPE i elastycznego LDPE do wyraźnie zdefiniowanych specyfikacji dostarczania zapobiega wybieraniu sprzętu na podstawie założeń, które zawodzą podczas produkcji.
Często zadawane pytania
Czy HDPE i LDPE można oddzielić w zbiorniku zanurzeniowym?
Nie można polegać na tym, aby były ze sobą niezależne. Oba normalnie unoszą się na wodzie. Rozdzielenie zanurzenia i uniesienia może usunąć wiele bardziej gęstych materiałów, ale oddzielenie HDPE i LDPE wymaga kontrolowanej kolekcji, sortowania według kształtu lub innych metod identyfikacji.
Czy ta sama linia recyklingowa może przetwarzać sztywny plastik HDPE i folię LDPE?
Niektóre moduły mogą być współdzielone, ale wymagania dotyczące podawania, zmniejszania rozmiaru, czyszczenia, odessywacji oraz podawania w procesie ekstrudacji różnią się. Zweryfikuj każdy strumień i zdefiniuj wymagane zmiany dotyczące przejścia, czyszczenia oraz konfiguracji.
Dlaczego sucha folia LDPE jest trudna do wysuszenia?
Cienkie arkusze falują i zatrzymują wodę na powierzchni, jednocześnie mając niską gęstość objętościową. Mechaniczne ściskanie lub zagęszczanie może usunąć wolną wodę i poprawić podawanie w dół potoku, ale wyniki zależą od materiału i warunków prób.
