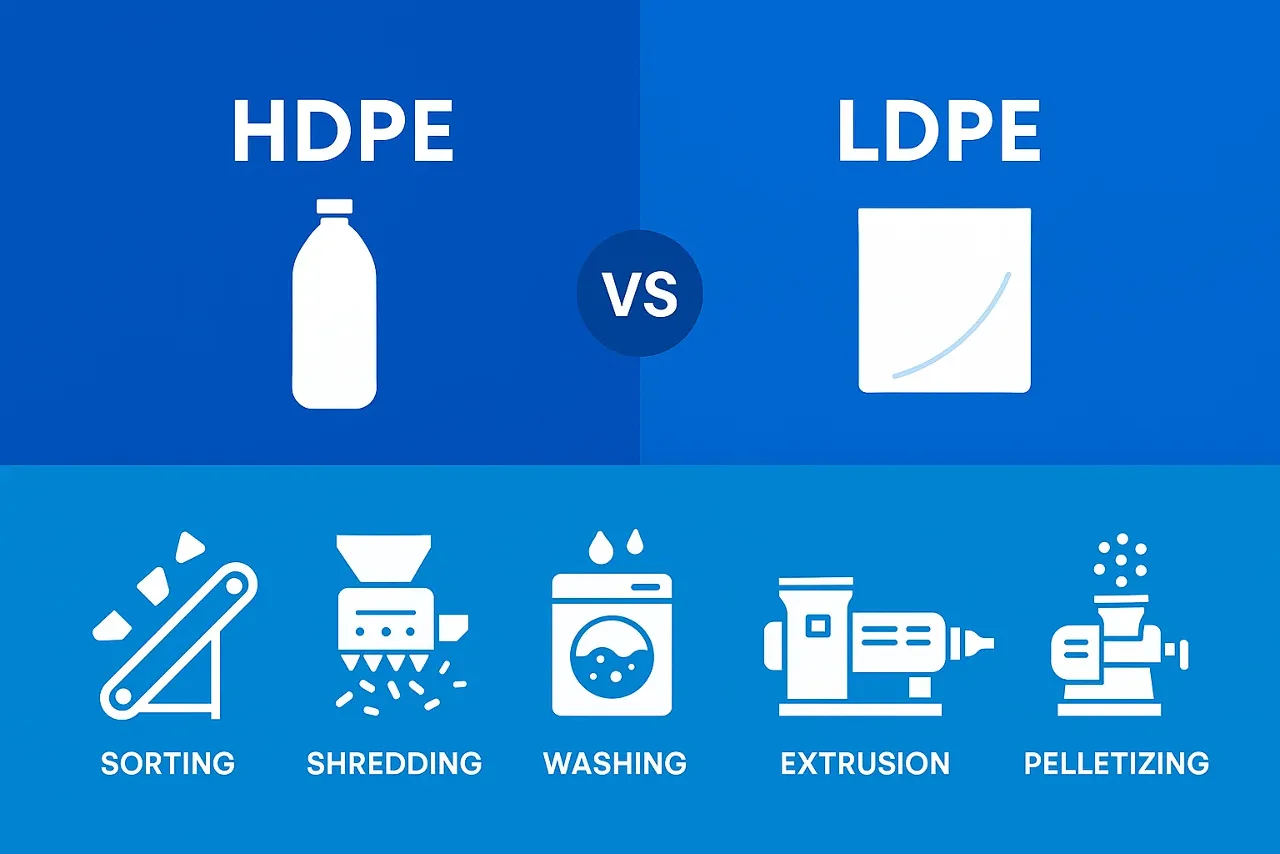
L'HDPE et l'LDPE appartiennent à la famille des polyéthylènes, mais ils atteignent généralement les installations de recyclage sous des formes très différentes. L'HDPE est couramment trouvé sous forme de bouteilles, caisses, fûts et tuyaux ; l'LDPE et l'LLDPE sont courants dans les sacs, le film étirable et le film agricole. Pour la conception des équipements, cette différence de forme de produit, de contamination et de densité volumique brute est souvent plus importante que le nom du résine seul.
Il doit donc être spécifié une ligne à partir du matières premières représentatives et du produit recyclé requis. Une ligne générique “PE” peut être sous-dimensionnée pour les contenants rigides, incapable de mesurer le film déversé ou de manquer les étapes de lavage et de séchage nécessaires pour la contamination réelle.
HDPE vs LDPE : les différences pertinentes pour les machines
| Entrée de conception | Flux rigide typique d'HDPE | Flux de film typique LDPE/LLDPE |
|---|---|---|
| Forme physique | Bouteilles, caisses, fûts, bouchons, tuyaux ou déchets moulés | Sacs, film étirable, film d'emballage ou film agricole |
| Comportement en vrac | Encombrant mais généralement transportable en parties ou en copeaux distincts | Très faible densité volumique ; peut se briser, s'enrouler et arriver en grappes |
| Contamination courante | Étiquettes, bouchons, résidus de produit, saleté et autres résines rigides | Terre, humidité, papier, étiquettes, organiques, impression et structures multilayers |
| Problèmes de réduction de taille | Charge d'impact, taille de la pièce et épaisseur des parois | Alimentation, enroulement, chaleur et fines |
| Problèmes de déshydratation | L'eau est principalement sur les surfaces de copeaux et dans de petites cavités | Le film fin se plie et retient de l'eau ; la faible densité volumique complique le séchage thermique |
| Alimentation de l'extrudeuse | Le regrind rigide est généralement dosé de manière plus prévisible | Le film déversé nécessite souvent une alimentation forcée, une compression ou une densification |
Tri et séparation
HDPE Rigide
Les contenants rigides peuvent être étalés sur des convoyeurs pour un tri manuel ou optique. L'HDPE naturel et coloré peut être séparé lorsque les marchés finaux exigent différents grades. Les étiquettes, les bouchons, les couches de barrière et les résidus de produit affectent le rendement et la qualité de sortie, donc la spécification de tri doit suivre les matières premières et les normes de balles de l'acheteur.
L'APR a des directives de conception séparées pour l'emballage rigide HDPE naturel et l'HDPE coloré. Cela renforce un point d'équipement important : “HDPE” n'est pas un input uniforme. La couleur, les attaches et la conception d'emballage affectent la séparation et le travail de lavage nécessaires.
Film PE flexible
Le tri des films est fortement influencé par sa forme bidimensionnelle et sa faible masse. Les morceaux fins peuvent s'enrouler autour des arbres, devenir volatils ou se déplacer avec du papier. Les systèmes balistiques, optiques et basés sur l'air peuvent être combinés avec un contrôle qualité manuel, mais l'arrangement approprié dépend de la manière dont le flux est collecté et présenté.
Flexible packaging may also be multilayer or contain adhesives, coatings and non-PE components. APR’s PE flexible guidance évalue l'intégralité du paquet, et non seulement la résine de base nominale. Une ligne de recyclage ne peut pas corriger chaque incompatibilité après la collecte.
Ce que peut et ne peut pas faire la séparation par flottaison
Les HDPE et LDPE non remplis courants ont tous deux des densités inférieures à l'eau et sont généralement rapportés à la fraction flottante. Un réservoir d'eau peut les séparer de nombreux matériaux plus denses, mais il ne sépare pas de manière fiable l'HDPE de l'LDPE. La forme du produit, le tri optique, la collecte contrôlée et la spécification de qualité à la descente doivent accomplir cette tâche.
Feeding and size reduction
HDPE bottles, crates and pipe
La conception doit commencer par la taille maximale de la pièce, l'épaisseur des parois, la masse et toute insertion métallique. Les bouteilles peuvent être granulées directement après le tri, tandis que les grands tonneaux, les tuyaux et les purges épaisses peuvent nécessiter une broyeur avant la granulation finale. L'ouverture d'alimentation et le bac doivent accepter la pièce réelle sans poussée manuelle dangereuse.
L'inertie du rotor, la géométrie de la lame, la surface du tamis et la protection du moteur sont évalués ensemble. Un moteur à haute puissance ne compense pas une ouverture qui ne peut pas accepter la pièce ou un tamis qui cause une recirculation excessive.
LDPE and LLDPE film
Le film déplié nécessite une alimentation contrôlée. Des convoyeurs, des ouvre-bottes, des alimentations par frottement ou des poussers hydrauliques peuvent être utilisés selon la forme. Les détails de la fin de rotor et la configuration de la lame devraient limiter l'enroulement, tandis que le système de déchargement doit éliminer régulièrement les rejets légers.
L'agglomération n'est pas automatiquement un besoin en amont. Le film lavé est généralement réduit en taille avant la compression ou la densification ; l'ordre approprié dépend de ce que l'usine traite, que ce soit du film balle, des restes de fabrication ou des paillettes de film humide. Le granulator application guide compares the main feed forms.
Washing-system differences
Rigid HDPE washing
Une ligne de plastique rigide peut utiliser un lavage préalable, la granulation, un lavage par friction et une séparation par flottaison pour éliminer les étiquettes, les résidus et les contaminants plus denses. Les étapes chimiques et thermiques requises dépendent du produit d'origine et de la spécification pour la paillette propre. Une bouteille de détergent, un conteneur d'huile et les déchets de moulage post-industriel propres ne nécessitent pas le même processus.
Film washing
Le film a une grande surface et peut transporter de la terre, des matières organiques, des étiquettes et de l'humidité dans les plis. Les films agricoles peuvent nécessiter un lavage préalable robuste et l'élimination des impuretés avant l'utilisation d'équipements à haute vitesse. L'équilibre de l'eau, la gestion des sédiments et le traitement des eaux usées doivent être dimensionnés à partir des tests de contamination, et non pas uniquement en fonction des tonnes par heure.
Le ligne de lavage de film PP/PE montre une configuration spécifique au film. Pour les matériaux rigides, comparez-la avec ligne de lavage en plastique rigide plutôt que de supposer que les mêmes équipements de conveyance et de déshydratation fonctionneront également bien.
Dégorgement et séchage
Les flèches rigides peuvent souvent être déshydratées mécaniquement dans un sécheur centrifuge et ensuite finies à la cible de moisture requise en aval. Le film est plus difficile à sécher parce qu'il se plie, retient de l'eau à la surface et a une faible densité volumique. La compression mécanique peut éliminer l'eau libre tout en compactant le film sous une forme plus alimentable.
Aucun pourcentage de résidu d'humidité universel ne doit être spécifié sans le matériel, la méthode d'échantillonnage et le débit. Testez film squeezing machine sur un film lavé représentatif et mesurez la distribution de l'humidité au fil du temps, et non pas à partir d'un échantillon sélectionné à la main.
Extrusion et granulation
HDPE et LDPE sont tous deux des polyéthylènes, mais le grade, le débit de fusion, la dégradation, la contamination et la forme de l'alimentation contrôlent la configuration de l'extrudeuse. Définissez les zones de température à partir du résine et des essais de processus ; les valeurs de point de fusion d'un manuel ne constituent pas une recette d'extrusion. Un temps de séjour excessif ou une température élevée peuvent dégrader l'un ou l'autre matériau.
Le regrind rigide est généralement alimenté de manière plus constante par gravité que le film dérisoire. Les systèmes de film peuvent utiliser un coupe-compresseur, un agglomérateur, un compacteur ou un compresseur pour stabiliser l'alimentation. La ventilation et la filtration sont sélectionnées en fonction de l'humidité, de l'impression, du papier, de l'aluminium et d'autres contaminations. L'extrusion en une ou deux étapes est un choix de processus, et non une règle automatique basée uniquement sur HDPE versus LDPE.
Les méthodes de coupe de granulés tels que le fil, le pelleteur à anneau d'eau et autres peuvent être utilisées avec le polyéthylène lorsque le die, la force de fusion, le refroidissement et la qualité de granulés requise sont compatibles. Validez le complet système de granulation de plastique avec l'alimentation prévue.
Les services publics et les facteurs de coût
Le nom du résine seul ne montre pas quel ligne coûte plus cher. Les systèmes de film peuvent nécessiter plus d'alimentation, de lavage préalable, d'élimination des impuretés, de compression et de capacité d'eaux usées. Un flux rigide lourd peut nécessiter un équipement de broyage plus grand, une manipulation de matériaux plus forte ou un tri supplémentaire. La pureté du produit final peut l'emporter sur ces différences.
Comparez les coûts d'investissement et les coûts d'exploitation en utilisant :
- Sortie acceptable nette des essais représentatifs
- Électricité, eau, chaleur et air comprimé par tonne
- Main-d'œuvre pour le tri, le nettoyage et la manipulation des matériaux
- Pièces usées, écrans, lames, filtres et maintenance prévue
- Élimination des eaux usées, des poussières et des rejets
- Rendement dans la spécification du produit commercialisable
Liste de spécifications
- Définissez le résine, la forme du produit, l'origine et la contamination - et non pas seulement “HDPE” ou “LDPE.”
- Fournissez des échantillons représentatifs, y compris la contamination la plus mauvaise et les plus grandes pièces.
- Déclarez la spécification requise pour les flèches ou les granulés et les méthodes de test.
- Cartographie de chaque module d'alimentation, lavage, séchage, extrusion et traitement des déchets.
- Lancez un test d'acceptation qui enregistre la sortie, le rendement, la qualité, les services publics et les arrêts.
- Confirmez la sécurité, l'alimentation électrique, le traitement de l'eau, l'agencement du site et la conformité locale.
La conception correcte suit le comportement réel du matériau tout au long de la ligne. Séparer le HDPE rigide et le LDPE flexible en spécifications d'alimentation clairement définies empêche l'élection d'équipements autour d'hypothèses qui échouent pendant la production.
Questions fréquemment posées
Peut-on séparer l'HDPE et l'LDPE dans un réservoir de flottaison-sinkage ?
Ne se différencient pas de manière fiable. Les deux flottent généralement dans l'eau. La séparation par flottaison peut éliminer de nombreux matériaux plus denses, mais la séparation de l'HDPE et de l'LDPE nécessite une collecte contrôlée, le tri par forme ou d'autres méthodes d'identification.
Peut la même ligne de recyclage traiter le plastique rigide HDPE et le film LDPE ?
Certains modules peuvent être partagés, mais les exigences en matière de alimentation, de réduction de taille, de lavage, de déshydratation et d'alimentation en extrusion diffèrent. Valider chaque flux et définir les modifications de changement de production, de nettoyage et de configuration nécessaires.
Pourquoi le film LDPE lavé est-il difficile à sécher ?
La pellicule fine plie et retient l'eau de surface tout en restant peu dense en volume. La compression mécanique ou la densification peuvent éliminer l'eau libre et améliorer l'alimentation en aval, mais les résultats dépendent du matériau et des conditions d'essai.
