전단 컴팩터 그란ولا이저 라인이 흩어진 필름 쓰레기에 왜 작동하는가
저밀도 필름과 라피아는 일반 압출기에 투입하기 어렵습니다. 커터 컴팩터는 먼저 이러한 투입 문제를 해결한 후, 나머지 펠릿화 공정을 안정화합니다.
이 컷터 컴팩터 라인은 우리의 플라스틱 펠릿화 기계 전체 라인업각각 다른 원료 유형과 처리량 요구 사항에 맞춰 설계되었습니다.
압축은 흩어진 필름을 안정적인기 공급물로 변환합니다
커터 컴팩터는 부드러운 플라스틱 폐기물을 절단, 혼합, 가열 및 압축하여 압출기에 보다 연속적이고 관리하기 쉬운 재료 흐름을 제공합니다.
부드러운 플라스틱 재활용용 고성능
일반적인 모델의 출력 범위는 재료 상태, 오염 정도 및 구성에 따라 약 150kg/h에서 1200kg/h까지 다양합니다.
가스 제거로 팔레트 안정성 향상
진공 배출은 습기와 휘발성 물질을 제거하는 데 도움이 되며, 이는 특히 인쇄 필름, 가볍게 세척된 원료 및 혼합 연질 스크랩에 유용합니다.
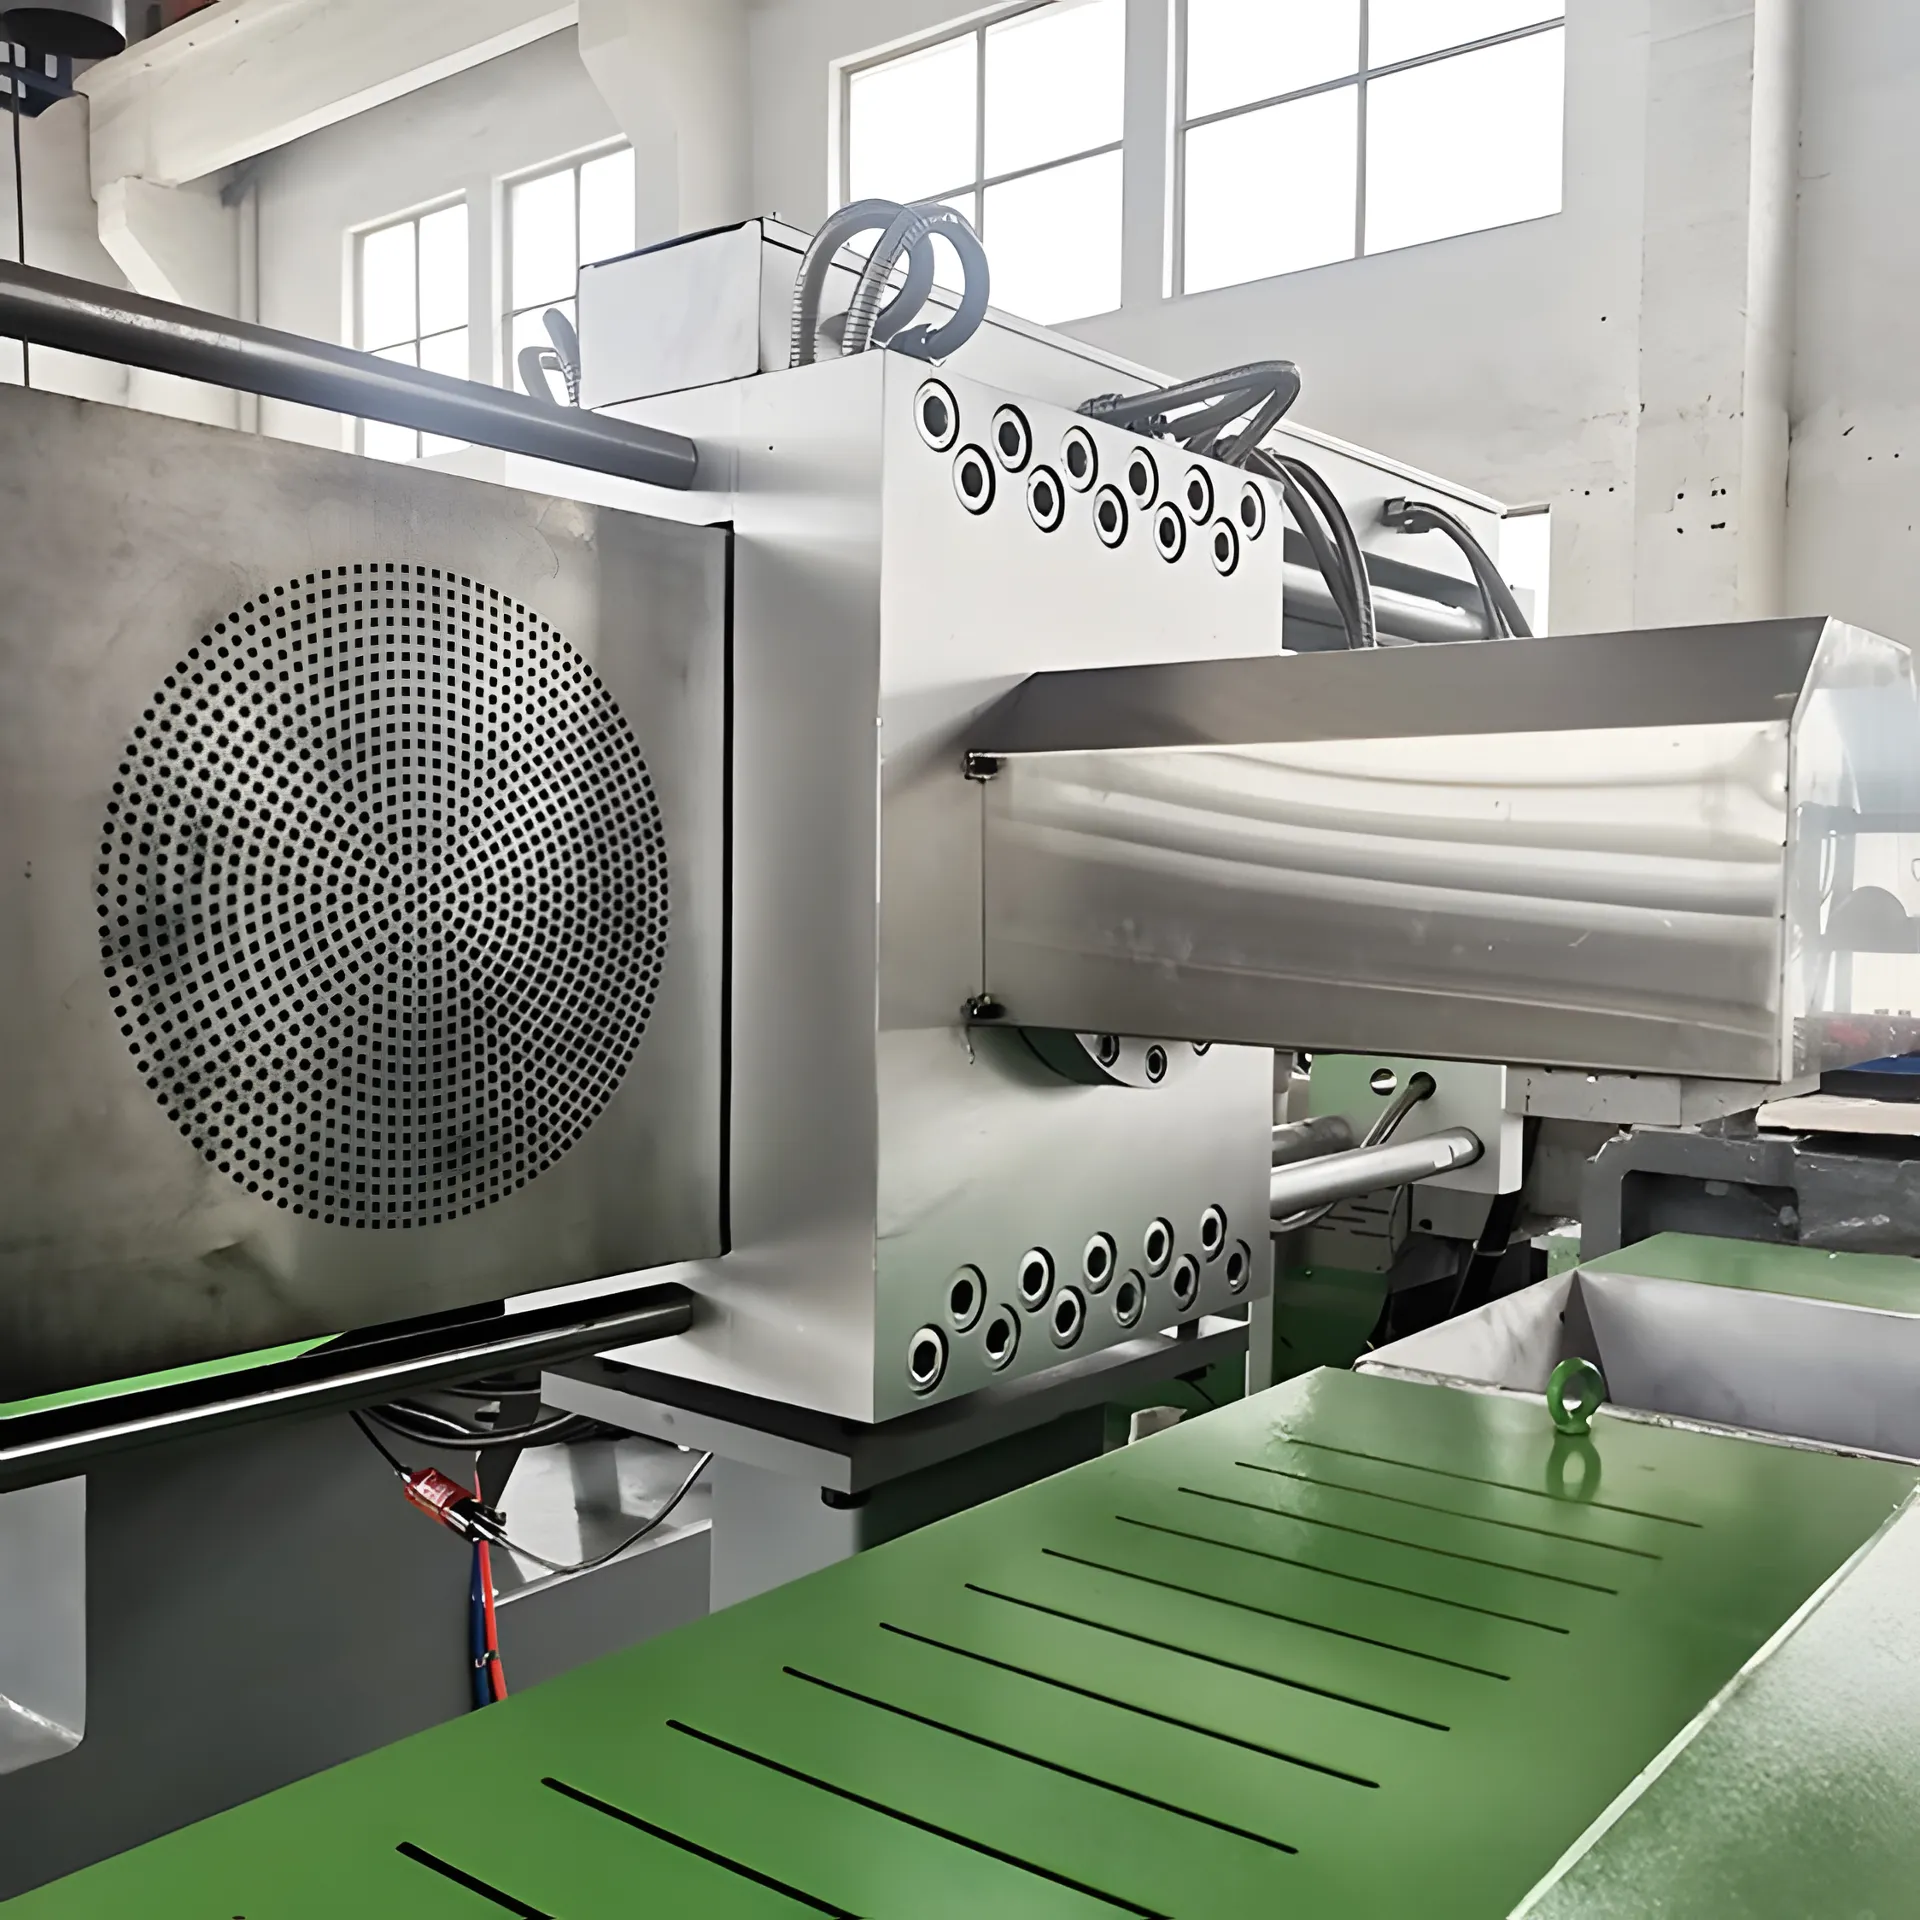
빔 필터링이 팔릿 품질을 보호합니다
스크린 교체 또한, 펠릿 컷팅 전에 잔여 오염물을 제거하는 용융 청소 단계로 펠릿의 외관과 하류 재사용 가치를 향상시킵니다.
물링 펠릿화는 일관된 재활용 펠릿을 생산합니다
다이 페이스 절단 및 펠릿 건조 공정은 PE 및 PP 연질 플라스틱에 최적화되어 안정적인 펠릿 모양, 밀도 및 취급 성능을 제공합니다.
재료 및 출력 목표 설정 가능
스크류 크기, 탈기, 여과 및 펠릿화 섹션은 사료 조건, 목표 생산량(kg/h) 및 펠릿 품질 요구 사항에 따라 조정할 수 있습니다.
재료 및 원료 범위
이 펠릿화 라인은 안정적인 압출 및 펠릿 형성에 앞서 밀도를 높여야 하는 저밀도 연질 플라스틱 원료에 적합합니다.
PE 필름 쓰레기
패키징, 산업적인 절취, 그리고 유연한 재활용 공정에서 HDPE, LDPE, LLDPE 필름 스크랩을 처리합니다.
PP 라피아 및 직조 가방
직조 자루, 점보 백 조각, 라피아 스크랩 등 녹이기 전에 사전 압축이 필요한 재료에 적합합니다.
필름 롤과 에지 트림
불규칙한 공급이 필요한 생산 트림, 롤, 및 오브리드에서 잘 작동합니다.
농업 필름
수분, 먼지 및 인쇄 상태가 적절한 범위로 조정된 후 세척하여 온실 및 멀칭 필름에 자주 사용됩니다.
비단재 및 섬유 폐기물
PP 부직포 스크랩, 섬유 잔류물 및 이와 유사한 연질의 유연한 재료를 처리하며, 밀도를 높이면 압출 안정성이 향상됩니다.
약간 인쇄된 유연한 스캔
이중 구역 탈기 공정은 사료에 가벼운 인쇄 흔적이나 잔류 휘발성 물질이 포함되어 있어 펠릿 품질에 영향을 줄 수 있는 경우에 도움이 됩니다.
컷터 컴파클러 펠릿화 작업은 어떻게 운영되는지
이 생산 라인은 핵심적인 문제 하나를 단계적으로 해결하기 위해 설계되었습니다. 즉, 느슨한 필름을 연속적으로 공급하고, 깨끗하게 녹인 다음, 재사용 가능한 펠릿으로 절단하는 것입니다.
컨베이어와 메탈 체크 피드
빈약한 쓰레기는 컴프레서로 이동되며, 선택적 금속 감지는 하류 extrusion 시스템을 보호하는 데 도움을 줍니다.
자르기, 혼합하고 압축하기
회전하는 날이 영화를 전단하고 밀도를 높이면서 마찰열을 생성하며, 스크류에 대한 공급이 더 안정적이게 합니다.
축출하고 배기
단축형 extruder는 재료를 녹이고 일관성 있게 만들면서, 공기 구역은 습기와volatile을 제거합니다.
용융 수지 여과
스크린 체인저는 녹는 물질이 디 이면과 펠릿화 공간에 도달하기 전에 잔류 오염을 제거합니다.
물링 펠릿화 및 건조
다이 페이스 커팅 시스템은 펠릿을 형성하고, 형성된 펠릿은 즉시 냉각된 후 건조되어 운반, 포장 및 재사용이 용이해집니다.
컷터 컴팩터 펠릿 라인 vs 표준 단일 스크루 펠릿 라인
적절한 선택은 재료의 부피 밀도와 공급 안정성에 따라 달라집니다. 필름 스크랩은 일반적으로 단단한 플레이크나 고밀도 공급물보다 전처리 과정이 더 많이 필요합니다.
| 결정 요인 | 컷터 컴프레서 라인 | 표준 단일 스크루 펠릿화기 |
|---|---|---|
| 최적의 공급 유형 | 부드러운 필름, 라피아, 텍스처드 백, 전단 저체적 밀도 플라스틱 쓰레기 | 더 두꺼운 파편, 재생재료 또는 이미 안정화된 원료 |
| 급여 안정성 | 컴팩터는 extrusion 전에 공급물의 전단을 개선합니다 | 매우 fluffy하거나 bridging 필름 공급에 약한 |
| 과정 복잡도 | 한 줄에서 더 많은 통합 프론트엔드 준비 | 재료가 이미 직접 extrusion에 적합할 때 더 간단합니다 |
| 일반적인 사용 사례 | 필름 재활용 공장 및 부드러운 플라스틱 펠릿 생산 | 고정된 파이프, 깨끗한 재생재, 또는 낮은 준비물 흐름 |
| 팔렛 품질 관리 | 압축, 배기, 필터링, 그리고 물링 컷이 함께 작용하여 출력을 안정화합니다 | 입구 공급의 일관성에 더 많이 의존합니다 |
전체 테이블을 보려면 수평으로 슬라이드하세요.
용량 및 모델
ML 시리즈 커터 압축기 펠릿화 라인은 PE/PP 필름, 봉투, 라피아, 직조 소재와 같은 연질 플라스틱의 압축 용량, 모터 출력, 스크류 직경, L/D 비율 및 목표 시간당 생산량을 기준으로 선정됩니다.
| 모델 | 압축기 부피 | 모터 출력 | 나사 직경 | L/D 비율 | 처리 용량 |
|---|---|---|---|---|---|
| ML85-100 | 300 L | 37-45 kW | 85 mm | 28-33:1 | 150~200kg/시 |
| 100mm | 10:1 | ||||
| ML100-120 | 500 L | 55-75 kW | 100mm | 28-33:1 | 250-350 kg/h |
| 120 mm | 10:1 | ||||
| ML130-150 | 800 L | 90-110 kW | 130 mm | 28-33:1 | 400-550 kg/h |
| 150 mm | 10-12:1 | ||||
| ML150-160 | 950 L | 110-132 kW | 150 mm | 28-33:1 | 500-650 kg/h |
| 160 mm | 12:1 | ||||
| ML160-180 | 1100 L | 110-132 kW | 160 mm | 28-33:1 | 700-900 kg/h |
| 180 mm | 12:1 | ||||
| ML180-200 | 1100 L | 160-185 kW | 180 mm | 28-33:1 | 900-1200 kg/h |
| 200 전단 | 12:1 |
전체 테이블을 보려면 수평으로 슬라이드하세요.
참고: 이 매개변수들은 참고 값이며, 원료 상태, 여과 요구 사항, 펠릿 품질 목표 및 라인 레이아웃에 따라 조정할 수 있습니다.
기계 쇼케이스
절단 압축기 펠릿화 라인에 사용되는 용융 여과, 완성된 펠릿 및 전체 공정 레이아웃의 주요 모습입니다.
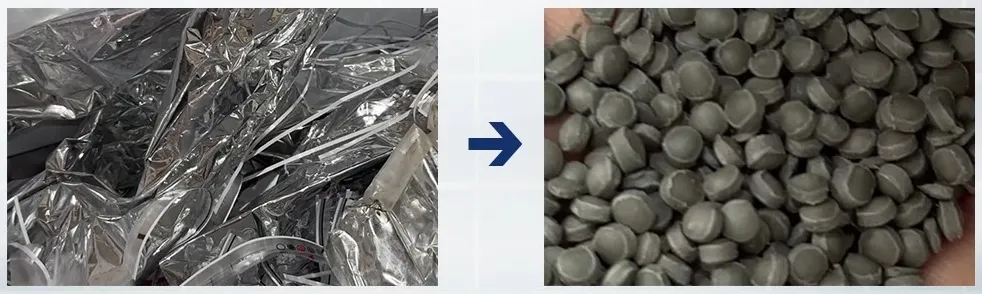
pelletizing line을 운영 중에 관찰하세요
필름 폐기물이 압축, 용융, 여과 및 펠릿화되어 재사용 가능한 PE 또는 PP 펠릿으로 만들어지는 과정을 살펴보세요.
기술 관련 FAQ
구매자들이 일반적으로 선택하기 전에 묻는 질문에 대한 빠른 답변 전단 결합 펠릿 라인
커터 컴팩터 펠릿화기는 밀도화 커터 컴팩터와 압출기를 결합하여 느슨한 필름 조각을 먼저 압축한 다음 녹이고 여과하고 펠릿화하는 연속 시스템을 하나로 통합할 수 있도록 합니다.
일반적인 재료로는 LDPE, LLDPE, HDPE 필름, PP 필름, 직조 백, 라피아, 부직포 조각, 가장자리 마감재, 필름 롤 및 가볍게 인쇄된 연질 폐기물이 있습니다.
탈기 공정은 용융물에서 수분과 휘발성 물질을 제거하여 기포, 냄새, 불안정성 및 펠릿 결함을 줄이는 데 도움이 되며, 특히 세척되었거나 가볍게 인쇄된 필름 원료에 효과적입니다.
이 생산 라인은 안정적인 절단과 균일한 펠릿 생산을 지원하기 때문에 PE 및 PP 연질 플라스틱 펠릿 생산에 널리 사용되는 워터링 다이 페이스 펠릿화 방식을 사용합니다.
재질 종류, 오염도, 수분 함량, 인쇄 수준, 목표 생산량(kg/h), 펠릿 사용 사례 및 현지 전력 표준을 알려주시면 적절한 스크류, 필터 및 탈기 설정을 맞춰드리겠습니다.
귀하의 쓰레기용 적절한 필름 펠릿 라인을 만들어주세요
PE 또는 PP 소재 종류, 수분 함량, 오염도, 인쇄 수준 및 목표 생산량을 알려주시면 적합한 절단기/압축기 라인 배치, 용융 여과 및 펠릿화 구성을 추천해 드리겠습니다.