전용 비즈 제거 단계가 효과적인 이유
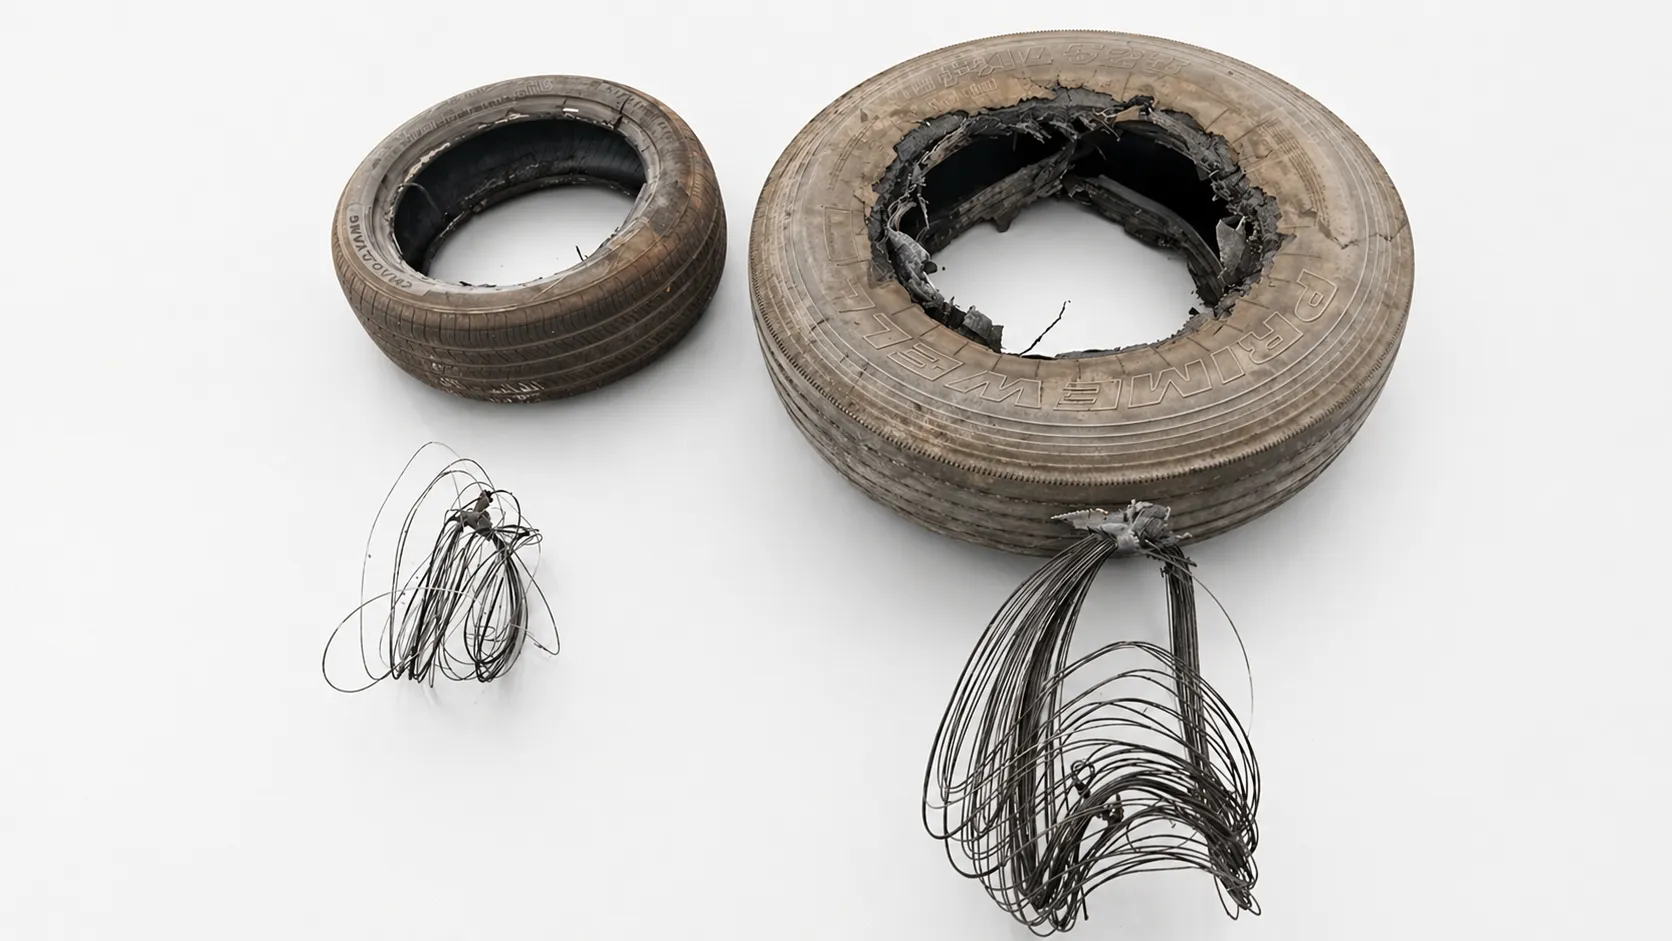
비드 와이어는 폐타이어에서 가장 큰 손상을 입히고 문제를 일으키는 부품 중 하나입니다. 대대적인 분쇄 공정 전에 이를 제거하면 일반적으로 가동 시간, 제품 품질 및 후속 공정에서의 경제성이 향상됩니다.
하류 파쇄기 칼날 및 마모 부품을 보호하십시오.
절단 또는 파쇄 전 타이어 측벽의 강철 비드를 제거하면 블레이드 조기 마모, 충격 손상 및 유지보수 중단을 줄여 줍니다.
리프팅 서포트를 이용한 빠른 적재
이 리프팅 장치는 작업자가 타이어를 보다 효율적으로 배치할 수 있도록 도와주어, 수작업 부담을 줄이고 반복적인 작업을 더 빠르게 수행할 수 있도록 지원합니다.
제어 와이어 제거
수동 레버 제어를 통해 작업자는 추출 사이클 동안 정밀한 피드백을 받아 불필요한 고무 손실 없이 비드 와이어를 제거할 수 있습니다.
더욱 깨끗한 고무 스트림으로 제품 가치를 높이세요
초기 단계에서 철분 오염을 줄이면 고무 칩, 크럼, 분말의 품질이 향상되어 하류 공정에서의 수령 승인률을 높이고 고부가가치 제품으로의 포지셔닝을 뒷받침할 수 있습니다.
전체 생산 라인의 총 운영 비용 절감
블레이드 마모 감소, 고장 감소, 더 깨끗한 출력물, 그리고 더 안정적인 후단 공정을 통해 이데빙(debeading)은 타이어 재활용 공장에서 가장 높은 시너지 효과를 내는 전처리 단계 중 하나입니다.
고하중 유압 구조
내마모성 소재와 견고한 유압 시스템은 까다로운 타이어 가공 환경에서 지속적인 산업용 사용을 위해 설계되었습니다.
이 비즈 제거기가 적합한 곳
이 기계는 장비를 보호하거나, 생산물의 순도를 높이거나, 다음 재활용 단계를 위해 타이어를 준비하기 위해 스틸 비드 제거가 필요한 경우에 가장 유용합니다.
타이어 재활용 공장
타이어 절단, 파쇄, 과립화 및 고무 분말 생산에 앞서 진행되는 첫 번째 전처리 단계 역할을 합니다.
열분해 공급원료 준비
열분해 전 비드 와이어를 제거하면 반응기 공급물의 금속 함량을 줄여 후속 공정의 회수 품질을 높입니다.
고무 분말 생산
스포츠 경기장 표면, 성형 제품, 놀이터 자재 및 바닥재 생산에 필요한 깨끗한 고무 원료를 공급합니다.
타이어 절단 상류
절단 및 파쇄 단계를 보호하기 위한 전처리 공정을 원할 경우 폐타이어 절단기 앞에 이 기계를 배치하십시오.
통합 타이어 재활용 라인
비드 제거, 분쇄, 강철 분리 및 분말 생산이 함께 계획된 완전한 생산 라인에 적합합니다.
수집 현장에서의 사전 처리
타이어를 출하하거나 다음 처리 장소로 이송하기 전에 비드 와이어를 제거하여 물류 및 취급 안전성을 향상시킵니다.
싱글 후크 비즈 제거 워크플로우
본 기계는 타이어가 본격적인 분쇄 단계로 들어가기 전에 간편한 타이어 취급과 제어된 스틸 비드 추출을 위해 설계되었습니다.
타이어를 적재하세요
작업자는 기계의 리프팅 장치를 이용하여 타이어를 비드 제거 공정 위치에 배치합니다.
비즈 영역에 고리를 다는 방법
싱글 후크 메커니즘은 비드 와이어 영역을 고정하여 타이어를 제어된 방식으로 추출할 수 있도록 준비합니다.
강철선을 추출하세요
유압력과 수동 제어가 결합되어 타이어 측벽에서 스틸 비드 와이어를 정밀하게 추출합니다.
타이어를 다음 단계로 보내세요
이물질이 제거된 타이어는 절단, 파쇄, 열분해 전처리 또는 기타 후속 재활용 공정에 투입될 준비가 됩니다.
타이어를 적재하세요
작업자는 기계의 리프팅 장치를 이용하여 타이어를 비드 제거 공정 위치에 배치합니다.
비즈 영역에 고리를 다는 방법
싱글 후크 메커니즘은 비드 와이어 영역을 고정하여 타이어를 제어된 방식으로 추출할 수 있도록 준비합니다.
강철선을 추출하세요
유압력과 수동 제어가 결합되어 타이어 측벽에서 스틸 비드 와이어를 정밀하게 추출합니다.
타이어를 다음 단계로 보내세요
이물질이 제거된 타이어는 절단, 파쇄, 열분해 전처리 또는 기타 후속 재활용 공정에 투입될 준비가 됩니다.
타이어 림만 먼저 제거하는 것과 처리하지 않고 통째로 보내는 것 중 어느 것이 더 나은가?
비드 제거 공정을 생략하면 초기 단계에서 한 단계를 줄일 수 있지만, 일반적으로 마모, 오염 및 취급 문제가 후속 공정으로 밀려나 더 많은 비용이 발생하게 됩니다.
| 결정 요인 | 먼저 비딩 제거 | 비딩 제거 단계 없음 |
|---|---|---|
| 파쇄기 보호 장치 | 나이프 및 마모 부품에 집중적으로 발생하는 비드 와이어 손상을 줄여줍니다. | 블레이드 마모 및 유지보수 중단 위험 증가 |
| 고무 청결도 | 강철 오염을 줄여 더 깨끗한 하류 고무 흐름 확보 | 칩, 크럼브 또는 분말 내 오염 물질 증가 |
| 열분해 사료 품질 | 반응기 투입 전 금속 부하량을 낮추십시오. | 더 많은 강철이 하류 공정으로 투입됩니다. |
| 운영 비용 | 마모 감소 및 더 깨끗한 출력을 통해 전체 라인 비용을 절감할 수 있습니다. | 초기 처리 비용은 낮지만, 후속 단계의 비용 리스크는 높음 |
| 최적의 선택 | 안정적인 가동 시간과 더 깨끗한 재활용 자재를 목표로 하는 공장 | 하류 장비가 추가적인 마모와 오염을 흡수하도록 설계된 경우에만 가능합니다. |
기술 사양
타이어 직경, 시간당 생산량, 디비더의 라인 통합 방식을 고려하여 모델을 선택하십시오.
| 파라미터 | 모델 900 | 모델 1200 |
|---|---|---|
| 처리 용량 | 시간당 20~40개 | 시간당 20~40개 |
| 타이어 직경 관리 | ≤ Phi900 mm | ≤ Phi1200 mm |
| 모터 출력 | 5.5kW | 11 kW |
| 작동 압력 | 10 MPa | 15 MPa |
| 실린더 거리 | 900mm | 1300mm |
| 기계 무게 | 1톤 | 1.4톤 |
구슬 제거기가 작동하는 모습을 보세요
타이어가 다음 공정 단계로 넘어가기 전에 싱글 후크 메커니즘이 스틸 비드를 어떻게 추출하는지 확인해 보십시오.
자주 묻는 질문
용도, 타이어 크기 범위, 작동 방식, 그리고 데비딩 제거가 중요한 이유에 대한 자주 묻는 질문에 대한 답변입니다.
이 기계는 타이어를 절단하거나 파쇄하기 전에 타이어 측벽에서 스틸 비드 와이어를 제거합니다. 이를 통해 후속 공정의 장비를 보호하고 더 깨끗한 재활용 고무 소재를 생산하는 데 도움이 됩니다.
모델 900은 최대 Phi900 mm 크기의 타이어를, 모델 1200은 최대 Phi1200 mm 크기의 타이어를 처리할 수 있으며, 두 모델 모두 작동 조건에 따라 시간당 20~40개의 타이어를 처리할 수 있습니다.
수동 레버 제어를 통해 작업자는 와이어 추출 과정에서 정밀한 실시간 피드백을 받을 수 있으며, 이는 다양한 타이어 상태에 유연하게 대응하고 불필요한 고무 손상을 줄이는 데 도움이 됩니다.
비드 와이어는 타이어에서 가장 견고한 강철 성분 중 하나입니다. 이를 먼저 제거하면 분쇄기 블레이드의 마모, 고무 흐름 내 오염 및 향후 유지보수 비용을 줄이는 데 도움이 됩니다.
네. 열분해 전 비드 와이어를 제거하면 공급물 내 금속 함량을 줄이고, 미처리 타이어 전체를 다음 공정으로 보내는 경우보다 후속 공정의 청정도를 높일 수 있습니다.
타이어 재활용 라인의 첫 단계를 개선하세요
타이어 직경 범위, 계획된 처리량, 공정에서 다음 단계에 연결될 설비를 알려주시기 바랍니다. 이에 따라 적합한 디비더 모델을 추천해 드리고, 전체 라인 레이아웃에 어떻게 배치해야 하는지 안내해 드리겠습니다.