Rozwiązania dotyczące odpadów z pianki EPS
Urządzenia do recyklingu EPS: zagęszczarki, wytłaczarki termiczne & linie do regranulacji
Porównaj sprawdzone rozwiązania do recyklingu EPS: zagęszczarki termiczne do bloków o wysokiej gęstości, zagęszczarki na zimno do energooszczędnej ekstruzji bloków oraz linie do regranulacji. Sprawdź parametry techniczne i możliwości zagospodarowania odpadów styropianowych.
Trzy metody recyklingu EPS: porównanie technologiczne
Przetwarzanie odpadów styropianowych zależy od celów zagospodarowania, mediów zakładowych i strategii logistycznej. Te trzy technologie funkcjonują niezależnie: wybierz konfigurację dopasowaną do strumienia odpadów bez konieczności stosowania sekwencyjnego łańcucha maszyn.
Zagęszczanie na zimno
Ciągłe wytłaczanie ślimakowe z hydrauliczną klapą dociskową. Wstępnie kruszy i prasuje styropian w zwarte bloki (redukcja 30:1–50:1) przy niskim zużyciu prądu i bez zapachów termicznych.
Topienie i zagęszczanie termiczne
Topienie termiczne w lite bloki z redukcją objętości do 90:1 (~300–400 kg/m³). Maksymalizuje ładowność kontenerów w transporcie morskim i handlu surowcami.
Linia do regranulacji EPS
Dwustopniowe wytłaczanie z filtracją stopu i granulacją pasmową. Przetwarza czysty styropian lub zagęszczone wlewki bezpośrednio w regranulat GPPS.
| Główny cel | Proces technologiczny | Formularz wyjściowy | Redukcja objętości & Gęstość | Kluczowe kryteria doboru | Szczegóły techniczne |
|---|---|---|---|---|---|
| Zmniejszenie powierzchni magazynowej i kosztów kontenerów bez oparów termicznych | Zagęszczarka na zimno | Zwarte sprasowane bloki | Redukcja 30:1–50:1 250–350 kg/m³ |
Gęstość nasypowa wsadu, wydajność dobowa, wymagania odbiorcy bloków, konstrukcja ślimaka | Maszyna do zagęszczania pianki EPS |
| Wytwarzanie bloków handlowych o wysokiej gęstości do transportu dalekobieżnego i sprzedaży surowca | Urządzenie do kompresji z gorącym klejem | Lite bloki ze stopionego PS | Redukcja 50:1–90:1 300–400 kg/m³ |
Czystość polimeru, moc grzewcza (4–14 kW), wentylacja hali, specyfikacja odbiorcy wlewków | Maszyna do topienia pianki EPS |
| Przetwarzanie czystego styropianu w standaryzowany granulat do wtrysku i wytłaczania | Linia do regranulacji EPS | Granulat z żywicy GPPS | Bezpośrednie wytłaczanie ze stopu ok. 1.050 kg/m³ (tworzywo) |
Czystość surowca, filtracja stopu, odgazowanie próżniowe, docelowy wskaźnik MFI, wymagania przetwórcy | Linia do regranulacji EPS |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Uwaga: Te trzy metody recyklingu to niezależne rozwiązania operacyjne wybierane na podstawie celów biznesowych — zakłady nie muszą kupować ani łączyć kaskadowo wszystkich trzech linii.
Zagęszczacz pianki EPS do topienia na gorąco
Przekształć nieporęczne odpady pianki EPS w cenny, kompaktowy surowiec. Nasz zagęszczacz do materiałów topliwych zmniejsza objętość pianki nawet o 90:1, radykalnie obniżając koszty magazynowania i transportu, a jednocześnie tworząc nowe źródło dochodu.
Odkryj wartość swoich odpadów piankowych
Zamień koszty utylizacji EPS w zysk dzięki najwydajniejszemu w branży rozwiązaniu w zakresie klejów topliwych.
Zmniejsz ilość odpadów o 90:1
Znacznie zmniejsz przestrzeń potrzebną do składowania odpadów piankowych i znacząco obniż koszty transportu odpadów.
Utwórz nowy strumień przychodów
Przekształć bezwartościowe odpady piankowe w gęste, nadające się do sprzedaży sztabki EPS — cenny surowiec dla producentów.
Osiągnij cele zrównoważonego rozwoju
Zapobiegaj składowaniu na wysypiskach tysięcy stóp sześciennych pianki, zmniejsz swój ślad węglowy i popraw swoją ekologiczną reputację.
Jak to działa
4-etapowy proces transformacji
Od dużych odpadów piankowych do gęstych, nadających się do sprzedaży sztabek w czterech prostych krokach.
Podawanie
Luźne odpady pianki EPS trafiają do leja zasypowego maszyny, gdzie kruszarka rozdrabnia je na mniejsze, łatwe w obróbce kawałki.
Topienie
Rozdrobnione kawałki są podgrzewane i topione w kontrolowanej temperaturze, co powoduje uwolnienie powietrza i zagęszczenie materiału.
Wytłaczanie
Stopiony polistyren jest wytłaczany przez matrycę, tworząc ciągły, gęsty i łatwy w obróbce sztab.
Chłodzenie i układanie w stosy
Gorące sztabki stygną i krzepną, zamieniając się w twarde bloki, które można łatwo przyciąć na odpowiednią długość, ułożyć na paletach i sprzedać.
Koszty utylizacji a generowanie zysku
Zobacz, w jaki sposób zagęszczacz topliwego materiału przekształca odpady EPS z kosztownego problemu w opłacalne rozwiązanie.
| Współczynnik | Tradycyjna utylizacja | Zagęszczacz do topliwego materiału EPS |
|---|---|---|
| Miejsce do przechowywania | Bardzo wysokie — piana szybko wypełnia kontenery na śmieci | Minimalna (redukcja objętości 90:1) |
| Koszty transportu | Bardzo wysokie — płacenie za przewóz powietrza | Bardzo niskie — gęste wlewki, pełne ładunki ciężarowe |
| Przychód | Negatywne — płacenie za utylizację | Pozytywne — sprzedaż sztabek jako towaru |
| Wpływ na środowisko | Odpad składowany na wysypiskach, niebiodegradowalny | Gospodarka o obiegu zamkniętym, materiały wielokrotnego użytku |
| Powierzchnia podłogi | Zużyte przez stosy lekkiego złomu | Odzyskane — schludne palety sztabek |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Specyfikacje zagęszczacza topliwego
Standardowe konfiguracje inżynieryjne dla serii zagęszczarek termicznych GL-HM. Zobacz szczegółowe karty katalogowe na naszej stronie Maszyny do topienia EPS.
| Parametr | GL-HM100 | GL-HM200 | GL-HM400 |
|---|---|---|---|
| Wydajność wyjściowa | 40–50 kg/h | 80–120 kg/h | 180–200 kg/h |
| Redukcja objętości | Do 90:1 | Do 90:1 | Do 90:1 |
| Moc napędów głównych | 5,5 kW | 15 kW | 22 kW |
| Moc grzewcza | 4 kW | 10 kW | 14 kW |
| Krusząca moc | 1,5 kW | 4,4 kW (2×2,2) | 8,8 kW (4×2,2) |
| Wymiary (dł. × szer. × wys.) | 1.410 × 1.085 × 1.600 mm | 2.030 × 1.400 × 2.050 mm | 3.400 × 1.880 × 2.550 mm |
| Waga maszyny | ok. 1.000 kg | ok. 1.800 kg | ok. 2.500 kg |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Zagęszczarka na zimno do pianki EPS
Rozwiązanie do ciągłego prasowania na zimno odpadów styropianowych EPS. Wstępnie rozdrabnia i zagęszcza objętościowy styropian w gęste, łatwe do układania bloki poprzez ciągłe wytłaczanie ślimakowe z dociskiem hydraulicznym – niskie zużycie energii, bezwonność i prosta obsługa.
Dlaczego warto wybrać zagęszczanie na zimno
Niskie zużycie energii, brak oparów, prosta obsługa — idealne rozwiązanie dla obiektów, w których wymagane jest czyste zagęszczanie na zimno.
Do 50:1 zmniejszenia objętości
Kompresuj objętościowe EPS do jednolitych, wysokogatunkowych bloków, które są łatwe do układania, przechowywania i transportu.
Niskie zużycie energii, bez topnienia
Kompresja zimna unika topnienia, dymów i zarządzania ciepłem — upraszczając codzienną pracę.
Solidna i łatwa w konserwacji
Ciągły napęd ślimakowy i hydrauliczna klapa dociskowa zapewniają stałą gęstość zagęszczania przy minimalnych wymaganiach konserwacyjnych.
Jak to działa
Proste 4-etapowe zagęszczanie na zimno
Od luźnej pianki po gęste, układane w stosy bloki bez użycia ciepła.
Podawanie
Luźna pianka EPS jest dostarczana do zbiornika na przeróbkę.
Wstępne kruszenie
Pianka jest rozdrabniana do jednolitej wielkości wiórów, co zapewnia stabilne zagęszczenie.
Zagęszczanie ślimakowe
Wytrzymały ślimak transportuje rozdrobniony materiał w sposób ciągły przeciwko hydraulicznej klapie oporowej, tworząc gęste, jednolite bloki.
Paskowanie i układanie w stosy
Bloki są wiązane lub owijane, a następnie układane w stosy na paletach w celu sprzedaży lub wysyłki.
Koszty utylizacji vs Zagęszczanie na zimno
Zobacz, w jaki sposób zagęszczanie na zimno eliminuje problemy związane z obsługą EPS.
| Współczynnik | Tradycyjna utylizacja | Zagęszczarka na zimno EPS |
|---|---|---|
| Miejsce do przechowywania | Bardzo wysoki | Niska (redukcja do 50:1) |
| Koszty transportu | Bardzo wysoki | Niska — gęste bloki, wydajna wysyłka |
| Przychód | Negatywne — płacenie za utylizację | Pozytywne — sprzedaj zagęszczone bloki |
| Złożoność eksploatacji | Ręczna, nieefektywna obsługa | Proste zagęszczanie na zimno, bez oparów |
| Zużycie energii | N/A — nie wykonano żadnego przetwarzania | Niski — nie wymaga podgrzewania |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Specyfikacja zagęszczarki na zimno
Standardowe konfiguracje do ciągłego kruszenia wstępnego i prasowania ślimakowego z hydrauliczną klapą dociskową. Zobacz pełne karty katalogowe na naszej stronie Maszyny do prasowania EPS.
| Konfiguracja | Konfiguracja kompaktowa | Konfiguracja wysokiej wydajności |
|---|---|---|
| Typowa przepustowość | 80–100 kg/h | 150–200 kg/h |
| Mechanizm kompresji | Zagęszczanie ślimakowe + klapa hydrauliczna | Zagęszczanie ślimakowe + klapa hydrauliczna |
| Moc napędów głównych | 7,5 kW | 15 kW |
| Redukcja objętości | 30:1–50:1 | 30:1–50:1 |
| Przekrój bloku | 250 × 250 mm | 380 × 380 mm |
| Gęstość sprasowanego bloku | 250–350 kg/m³ | 250–350 kg/m³ |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Galeria sprzętu
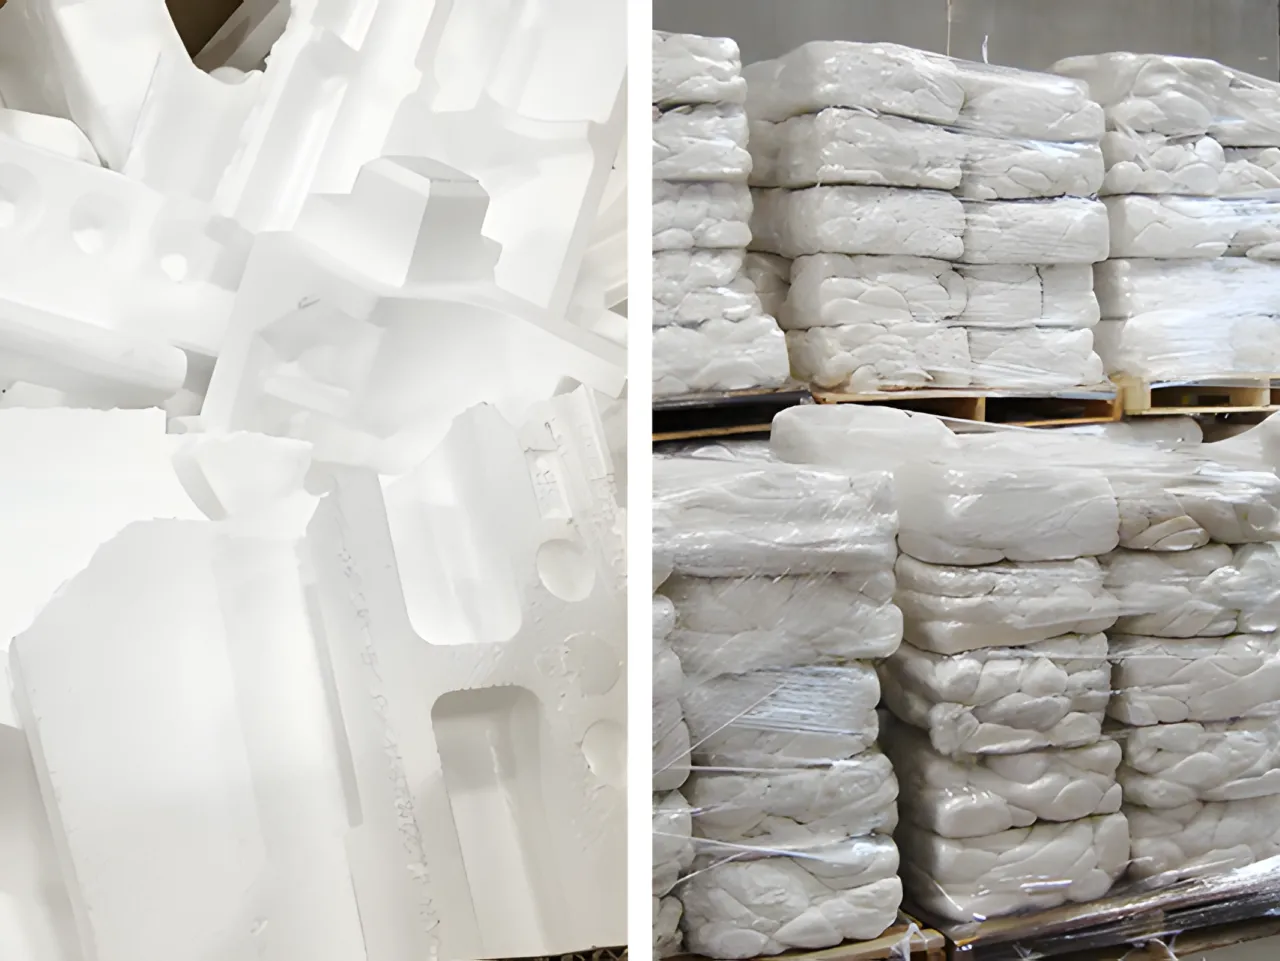
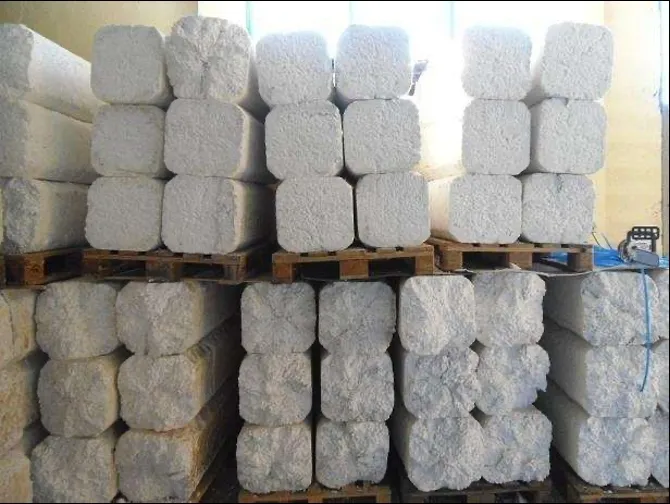
Poznaj nasze maszyny do recyklingu EPS i ich wydajność — od gęstych sztabek po sprasowane bloki.
Powiązane urządzenia do przetwarzania EPS
Zapoznaj się z naszą pełną ofertą rozwiązań w zakresie recyklingu EPS.

Maszyna do topienia pianki EPS
Topi i kompresuje piankę EPS do postaci sztabek o dużej gęstości, zapewniając wiodącą w branży redukcję objętości na poziomie 90:1.
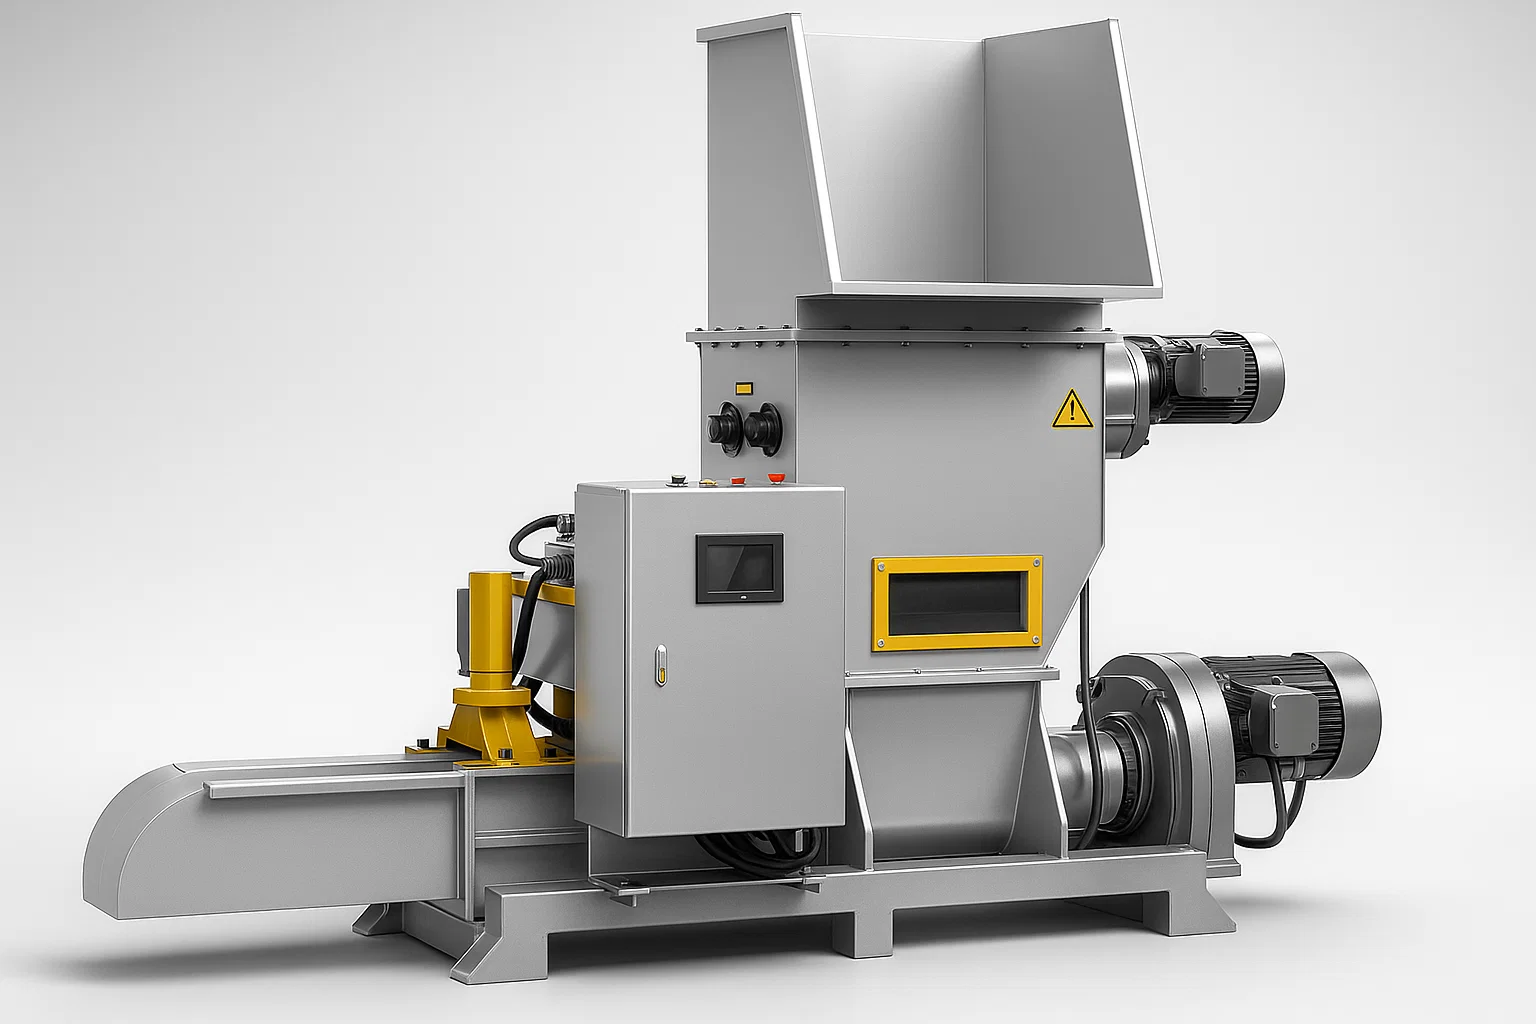
Maszyna do zagęszczania pianki EPS
Ciągłe wstępne kruszenie i zagęszczanie ślimakowe z hydrauliczną klapą oporową w gęste bloki (redukcja 30:1–50:1) przy niskim zużyciu energii.
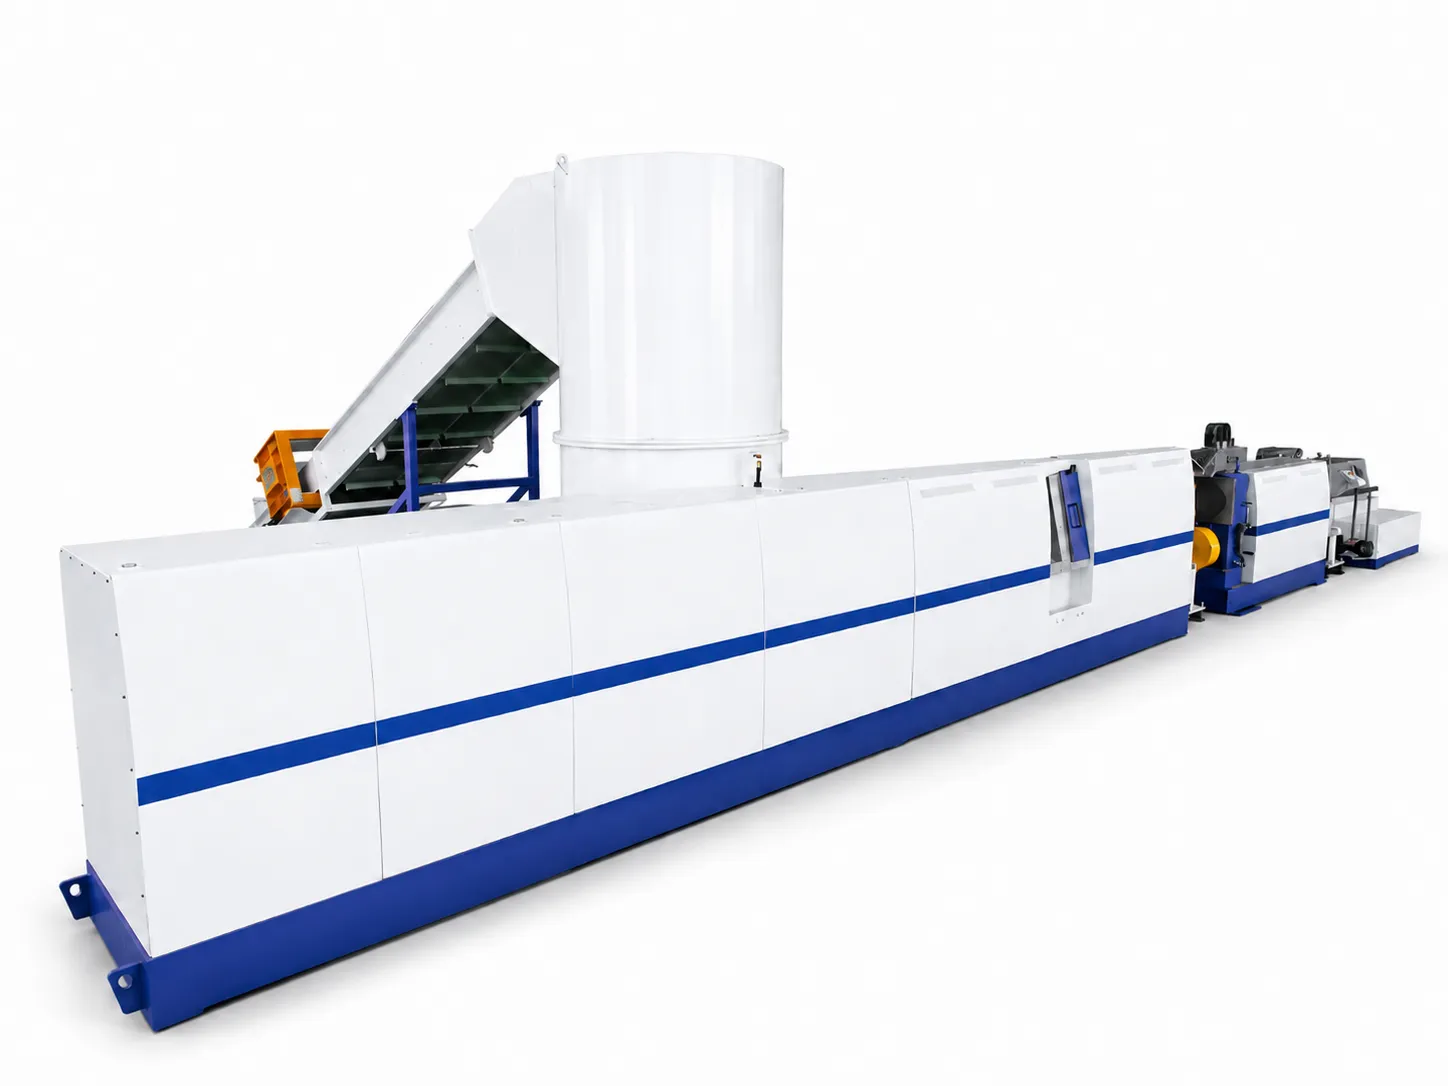
Linia granulacji pianki EPS
Kompletny system, który kruszy, topi i granuluje odpady EPS w jednolite, nadające się do ponownego wykorzystania granulki z tworzywa sztucznego.
Najczęściej zadawane pytania
Okres zwrotu z inwestycji zależy od parametrów operacyjnych: miesięcznej ilości odpadów EPS, gęstości nasypowej, lokalnych kosztów kontenerów i składowania, cen energii oraz stawek za przetopione bloki. Skontaktuj się z naszymi inżynierami, aby otrzymać indywidualną kalkulację.
Oba typy urządzeń są zaprojektowane głównie do spienionego polistyrenu (EPS), w tym kształtek opakowaniowych i płyt izolacyjnych. Wysoce elastyczne pianki, takie jak EPE (polietylen) i EPP (polipropylen), wymagają specjalnych noży, dostosowanych stref grzewczych lub testów materiałowych.
Tak. Zapewniamy kompletne instrukcje obsługi, instruktaże wideo z uruchomienia oraz opcjonalny montaż na miejscu i szkolenie operatorów.
Zagęszczarki termiczne topią EPS w lite bloki z redukcją objętości 50:1–90:1 (~300–400 kg/m³), co maksymalizuje ładowność kontenerów morskich. Zagęszczarki na zimno wykorzystują mechaniczne wytłaczanie ślimakowe (30:1–50:1, ~250–350 kg/m³) bez zapachów i z niskim zużyciem prądu – optymalne dla magazynów i sieci handlowych.
Standardowe konfiguracje są produkowane w ciągu 3–4 tygodni. Niestandardowe napięcia lub specjalne podajniki taśmowe wymagają 4–6 tygodni. Skontaktuj się z nami w celu potwierdzenia dostępności.
Koszt inwestycji zależy od metody (prasowanie na zimno vs. topienie termiczne), wydajności godzinowej (od 40 do ponad 200 kg/h) oraz urządzeń peryferyjnych, takich jak przenośniki taśmowe. Maszyny termiczne posiadają zintegrowane układy grzewcze. Skontaktuj się z naszymi inżynierami sprzedaży podając szacunkową ilość styropianu i rodzaj materiału w celu uzyskania szczegółowej wyceny.
Zagęszczarki termiczne podgrzewają rozdrobniony EPS do ok. 180–210 °C i wytłaczają lite bloki (do 90:1 redukcji) w celu obniżenia kosztów frachtu. Zagęszczarki na zimno rozdrabniają i wytłaczają materiał ślimakiem przeciwko klapie hydraulicznej (30:1–50:1) bez użycia ciepła, oszczędzając prąd i eliminując opary.
EPS jest podstawowym materiałem wzorcowym. EPE (polietylen) i EPP (polipropylen) wykazują wysoką sprężystość i inną charakterystykę termiczną. Przy przetapianiu EPE/EPP wymaga dedykowanych ślimaków; przy prasowaniu na zimno elastyczne pianki wymagają wzmocnionych noży i prób materiałowych.
Sprasowane bloki i przetopione wlewki są sprzedawane recyklerom i przetwórcom tworzyw sztucznych do produkcji płyt izolacyjnych XPS, listew i profili. Zagęszczony materiał może być również regranulowany na regranulat GPPS do wtrysku i compoundingu.
Zamień odpady piankowe w zysk
Skontaktuj się z naszymi specjalistami już dziś, aby uzyskać bezpłatną konsultację i szczegółową wycenę opartą na Twojej konkretnej objętości i potrzebach.
Związana przewodnik: Maszyna do recyklingu EPS: Przewodnik po typach, kosztach i zwrocie z inwestycji