Filtrazione del Fuso per Qualità Costante dei Pellet
Cambiatore a Schermo Idraulico per Linee di Pellettizzazione di Plastica
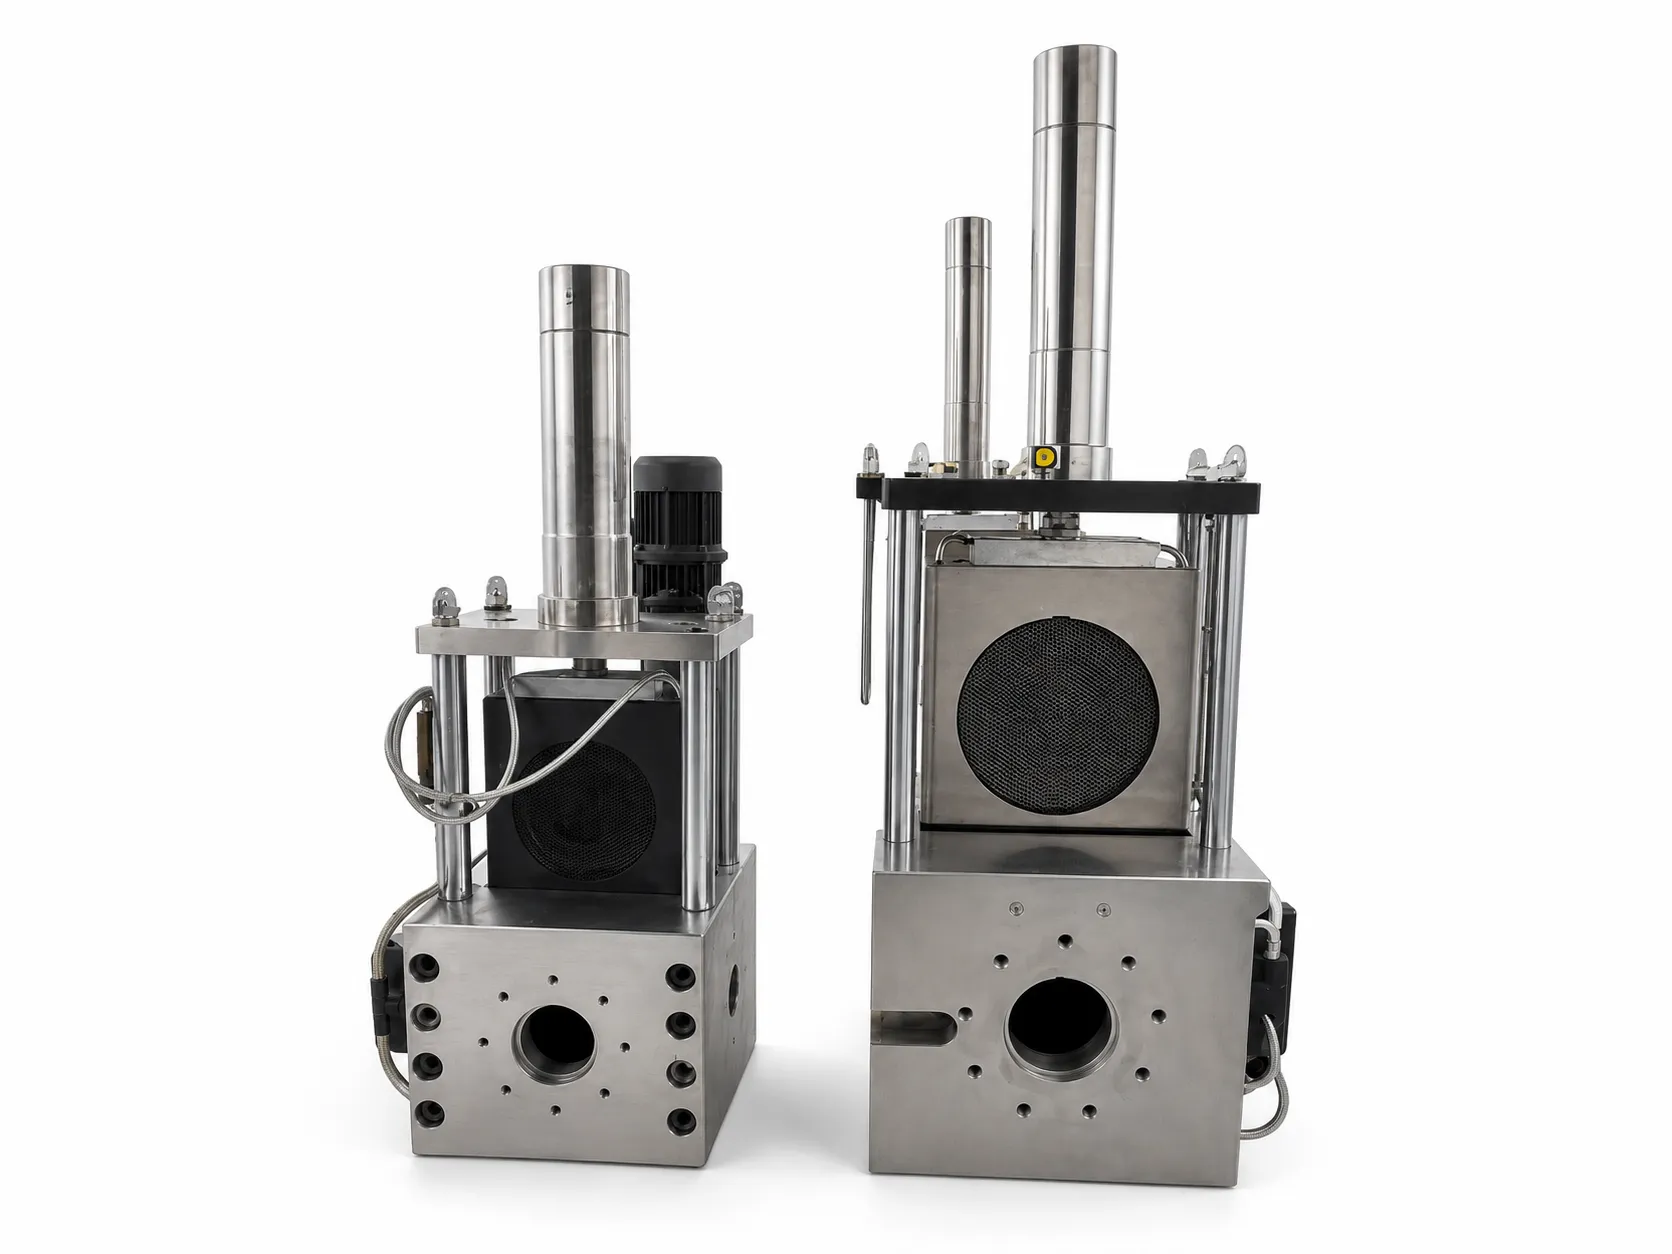
Abbinare la filtrazione del fuso alla contaminazione del materiale di partenza, all'output dell'estrusione e alla qualità finale del pellet. Energycle fornisce cambi di schermo a piatto mobile idraulico, a colonna continua doppia e a sciacquo auto-pulito personalizzati, dimensionati attorno a ogni linea di pelletizzazione di riciclaggio.
Tre Rotte di Filtrazione
Scegli il Cambiamento di Schermo Circondato da Contaminazione e Output
Il design corretto non è semplicemente il filtro più grande. Deve mantenere una pressione di fusione stabile senza creare un tempo di permanenza eccessivo, un historico di calore o una interruzione alla testa di granulazione.
Tipo di Piattaforma Mobile Idraulica
Ideale per scarti post-industriale puliti e granuli PP/PE lavati con contaminazione bassa o moderata. È compatto, economico e facile da manutenere, ma il cambio di schermo può creare una breve fluttuazione di pressione.
Tipo di Colonna Continua a Due Pilastri
Un canale di filtrazione rimane in linea mentre il secondo schermo viene cambiato. Questo sostiene produzioni più lunghe e una pressione di die più stabile sulle linee di riciclaggio con contaminazione media e alta e alta produzione.
Tipo di Sciacquo Auto-Pulito
La pulizia a flusso inverso rimuove la contaminazione accumulata dall'area del filtro attivo. È adatto a carichi di sporco elevati, campagne lunghe e linee dove cambi di schermo manuali frequenti ridurrebbero la produzione.
Confronto dei Tipi di Cambiatore di Schermo
Utilizza il livello di contaminazione, la variazione di pressione accettabile e la continuità di produzione necessaria come i primi tre criteri di selezione.
| Fattore di selezione | Piattaforma Mobile Idraulica | Colonna Continua a Due Pilastri | Sciacquo Auto-Pulito |
|---|---|---|---|
| Alimentazione Raccomandata | Scarti di pellicola puliti, scaglie lavate e riciclaggio post-industriale | Scaglie post-consumatori lavate e alimenti riciclati misti | Carichi di carta, etichette, inchiostro o solidi fini più alti |
| Continuità di Produzione | Disturbo di pressione breve durante il cambio | Pressione quasi continua con un canale di filtraggio in linea | Pulizia continua con espurgo periodico di contaminanti |
| Stabilità di pressione | Buona con alimentazione pulita e costante | Molto buona durante la sostituzione del filtro | Migliore per lunghe serie con carico di sporco variabile |
| Complessità Operativa | Il più basso | Moderare | Massima; richiede logica di backflush regolata |
| Migliore adattamento al progetto | Pellettizzazione standard controllata dal costo | Linee commerciali dove il fermo macchina è costoso | Reciclaggio ad alta produzione con contaminazione difficile |
Controllo di Grado di Pellet
Selezione di una apertura di filtro da 80-250 µm
Un'apertura più piccola cattura contaminanti più fini ma aumenta la resistenza del fusibile e può abbreviare l'intervallo tra la pulizia o la sostituzione del filtro. La selezione deve bilanciare la qualità del pellet, la stabilità di pressione e il throughput netto.
| Apertura di Filtro | Grado Finale Tipico | Uso tipico | Compromesso Operativo |
|---|---|---|---|
| 180-250 µm | Pellet riciclati di utilità / merci | Riutilizzo interno, prodotti a parete spessa, parti non visibili | Rise di pressione inferiore e vita del filtro più lunga |
| 120-150 µm | Pelleti riciclati commerciali standard | Applicazioni di estrusione e iniezione generali | Pulizia, output e frequenza di cambio bilanciati |
| 80-100 µm | Pelleti filtrati finemente di valore superiore | superficie di finitura più esigente e coerenza nelle fasi successive | Pressione differenziale più alta; necessita di una maggiore area o pulizia continua |
Impatto commerciale: La fase più saltata è la filtrazione del fusibile. Gli acquirenti specificano la contaminazione di pellet in ppm; un filtro di backflush a 80 µm è la differenza tra un prezzo di rivendita di $900/ton e uno di $400/ton.
Il valore effettivo dei pellet dipende ancora dalla purezza del polimero, dal colore, dall'odore, umidità, flusso di fusione e specifiche dell'acquirente contrattuale.
Operazione a Pressione
Impostare le variazioni di schermo con la pressione differenziale, non solo con l'orologio
Registra la base di schermo pulito a materiale stabile, velocità di vite e temperatura di fusione. Un aumento della differenza di pressione attraverso il filtro diventa quindi un indicatore diretto di carico di contaminante.
Registra la Base Pulita
Misura la pressione prima e dopo il cambio solo dopo che la temperatura del materiale fuso e l'uscita siano stabili.
Trend della Differenza di Pressione
Se la velocità della vite e la temperatura rimangono stabili mentre P1 aumenta e P2 rimane stabile, il schermo si sta caricando.
Cambia Prima che l'Output Scenda
Attiva il cambio di schermo o il backflush prima che la pressione si avvicini al limite approvato o inizi a destabilizzare il flusso del die e la tagliatura dei pellet.
Regola l'Intervallo di Manutenzione
Utilizza curve di pressione reali e registri di contaminazione per ottimizzare l'apertura del filtro, l'area dello schermo e la frequenza di pulizia.
Registra la Base Pulita
Misura la pressione prima e dopo il filtro in condizioni di funzionamento stabili.
Tendenza della Pressione Differenziale
Rileva il carico reale del filtro rispetto a variazioni di temperatura o output.
Cambiamento Prima dell'Instabilità
Agisci prima che la pressione influenzi l'output di estrusione o la tagliatella del die.
Regola l'Intervallo
Ottimizzare l'apertura della griglia e l'area a partire dai dati di produzione reali.
Riferimento alla Frequenza di Sostituzione della Rete
La frequenza basata sul tempo è solo un punto di partenza. La scadenza finale deve seguire la pressione differenziale, la qualità dei granuli e i limiti di pressione approvati dell'estrusore, del cambiatore e del die.
Pulire i rottami post-industriali
Spesso un cambio per turno o più a lungo quando il tipo di polimero e la preparazione dell'alimentazione restano costanti.
Alimentazione Post-Consumatore Lavata
Richiede solitamente controlli ogni 1-4 ore, a seconda del carta, etichette, alluminio, inchiostro e prestazioni di lavaggio.
Alimentazione Difficile o Variabile
Le reti manuali possono caricarsi in 10-60 minuti; un design a doppia colonna o a sciacquo posteriore può recuperare il tempo di produzione.
Integrazione del Sistema
Abbinare il cambiatore di schermo all'estrusore e alla testa di granulazione
La sezione di filtraggio si trova tra la generazione del fusibile e la formazione dei granuli. La taglia errata può restringere l'estrusore in alto o creare un flusso instabile nel die in basso.
Output dell'Estrusore e Viscosità del Fusibile
L'area della rete deve supportare i kg/h reali alla temperatura di funzionamento e alla viscosità del polimero. I materiali sensibili al calore o ad alta viscosità necessitano di un tempo di residenza inferiore e di un carico di pressione più conservativo.
Abbinamento in AltoConnessione e Canale di Flusso
Ingresso, uscita, flangia, zone di riscaldamento e percorso di flusso interno devono corrispondere al cilindro dell'estrusore e all'adattatore a valle senza zone morte.
Riscaldamento e strumentazione
Misura indipendente di calore e pressione prima e dopo il filtro rende l'avvio più sicuro e le decisioni basate sulla pressione differenziale più affidabili.
Stabilità della testa di granulazione
Teste di granulazione a cerchio d'acqua, a filo e subacquea richiedono un flusso di fusione costante. La sequenza di cambio dello schermo deve evitare di affamare o far sorgere il die.
Interbloccaggio di pressione
I limiti di allarme e di cambio devono rimanere al di sotto dei limiti approvati dell'estrusore, del corpo del cambiatore idraulico, degli adattatori e del die di granulazione.
Galleria prodotti
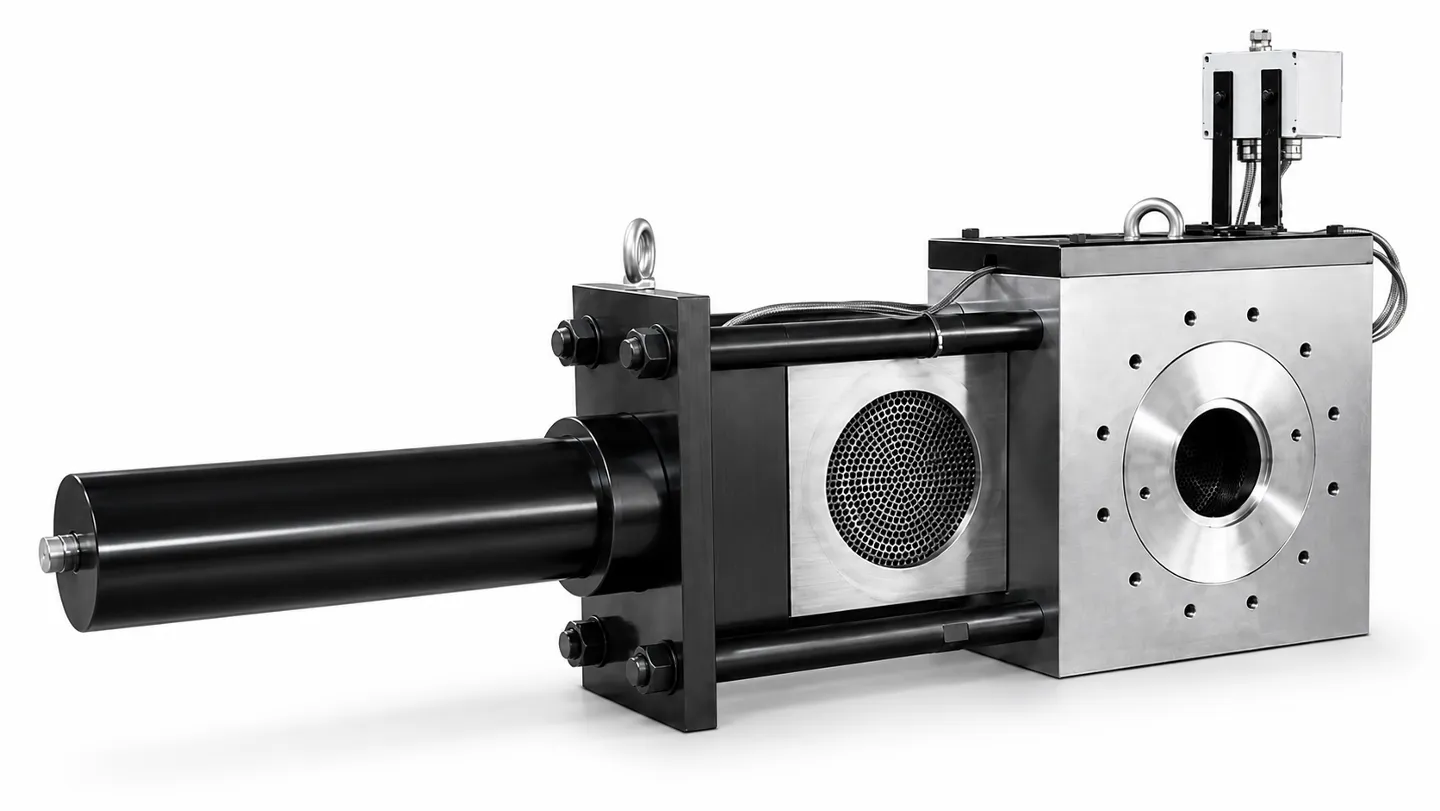
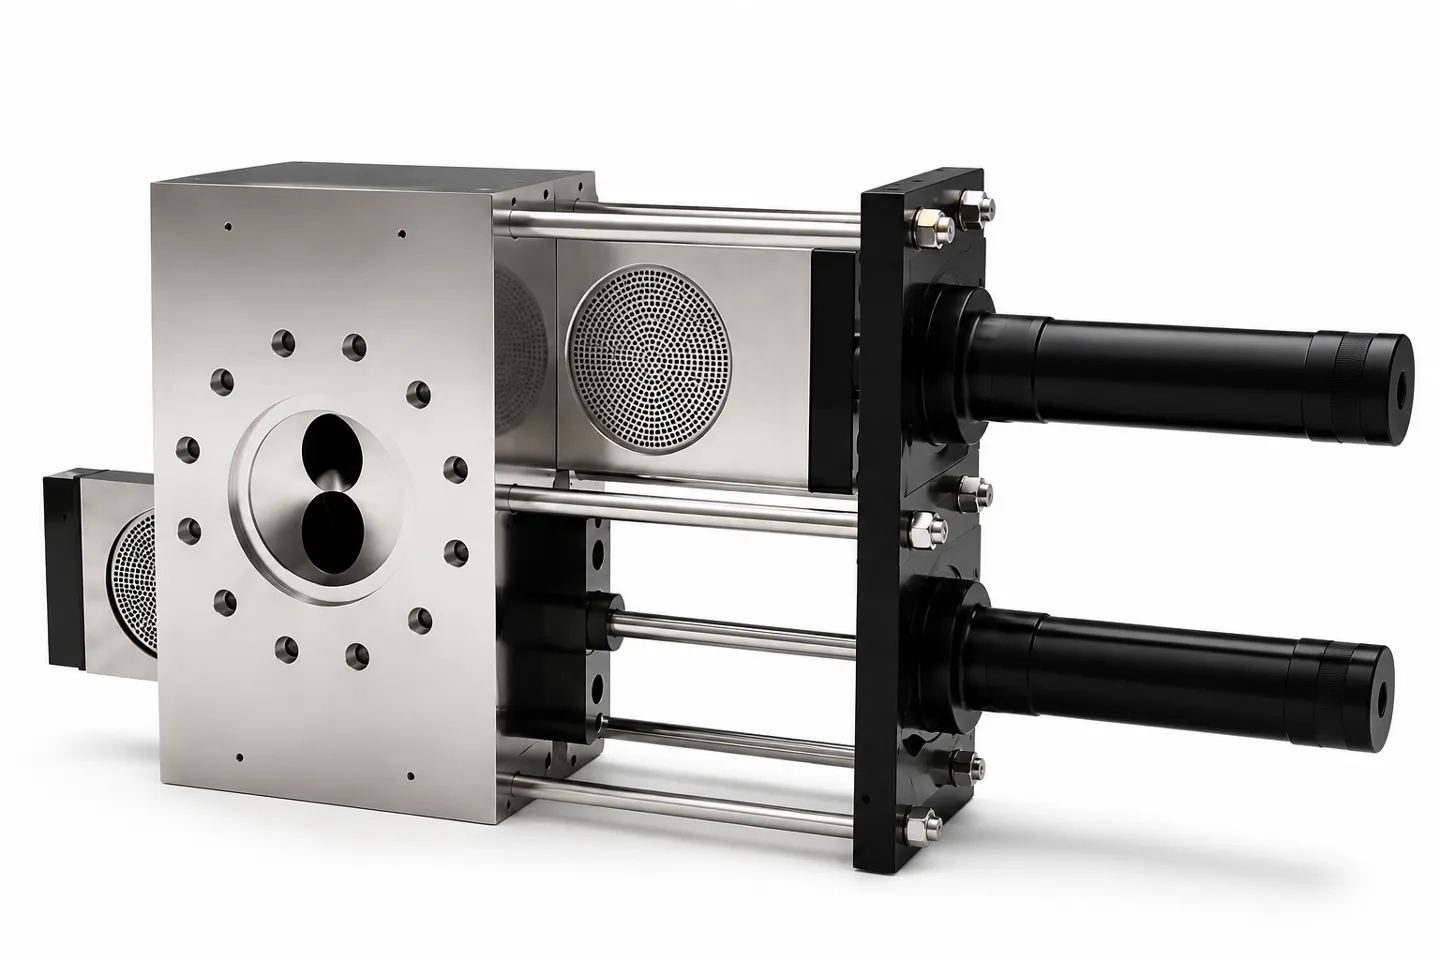
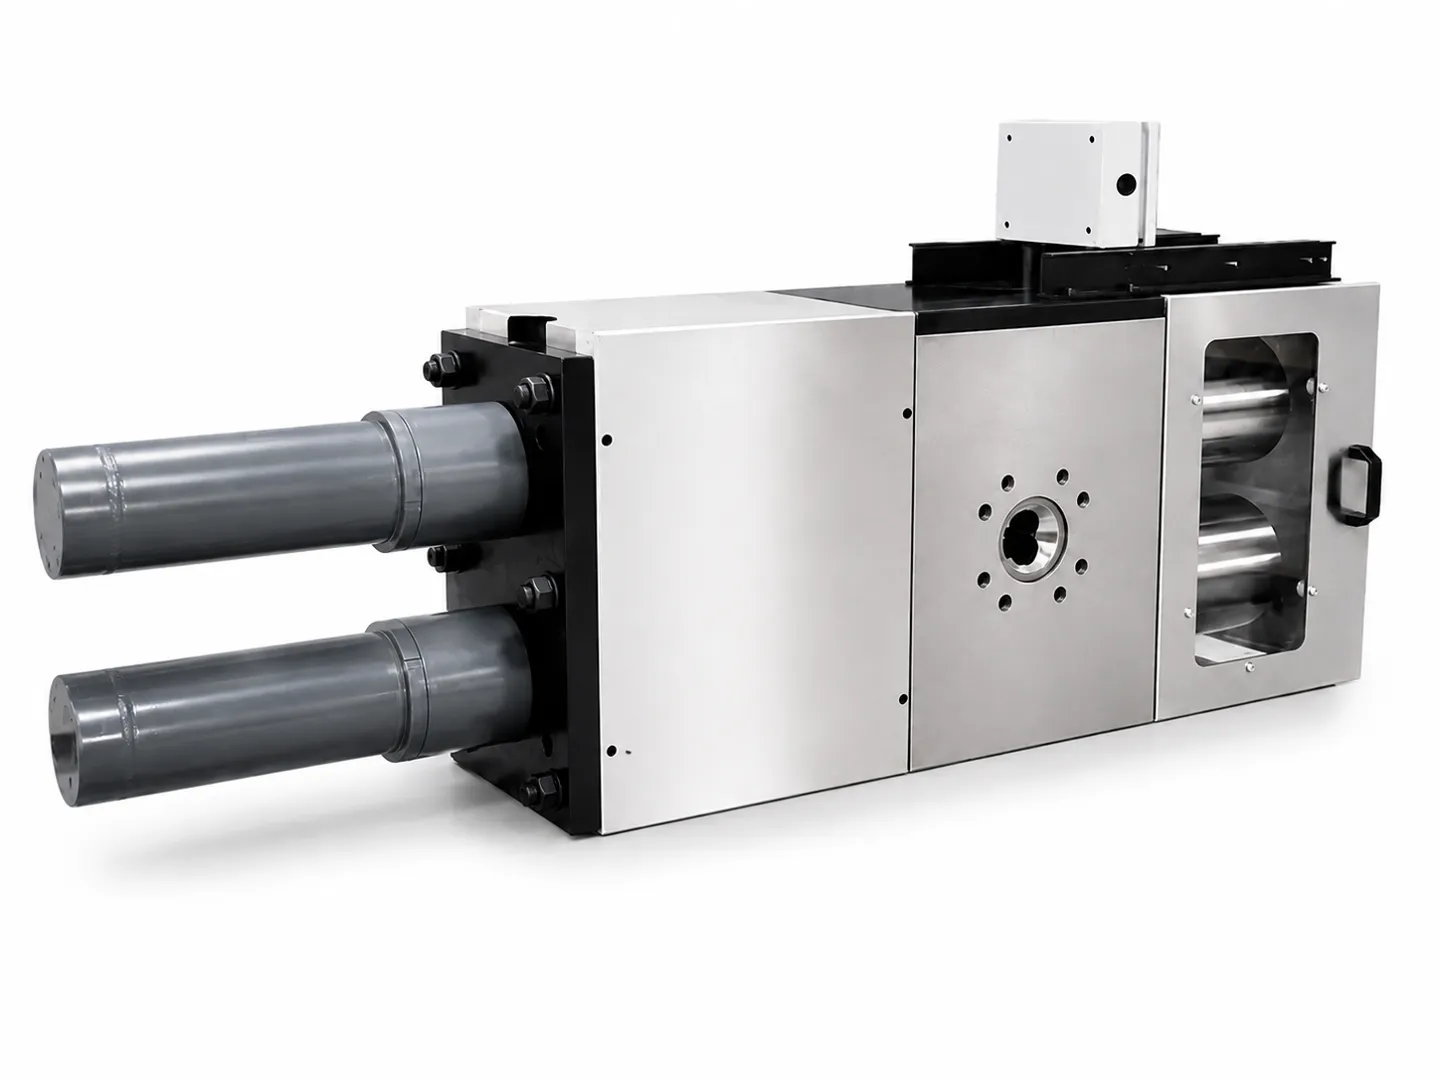
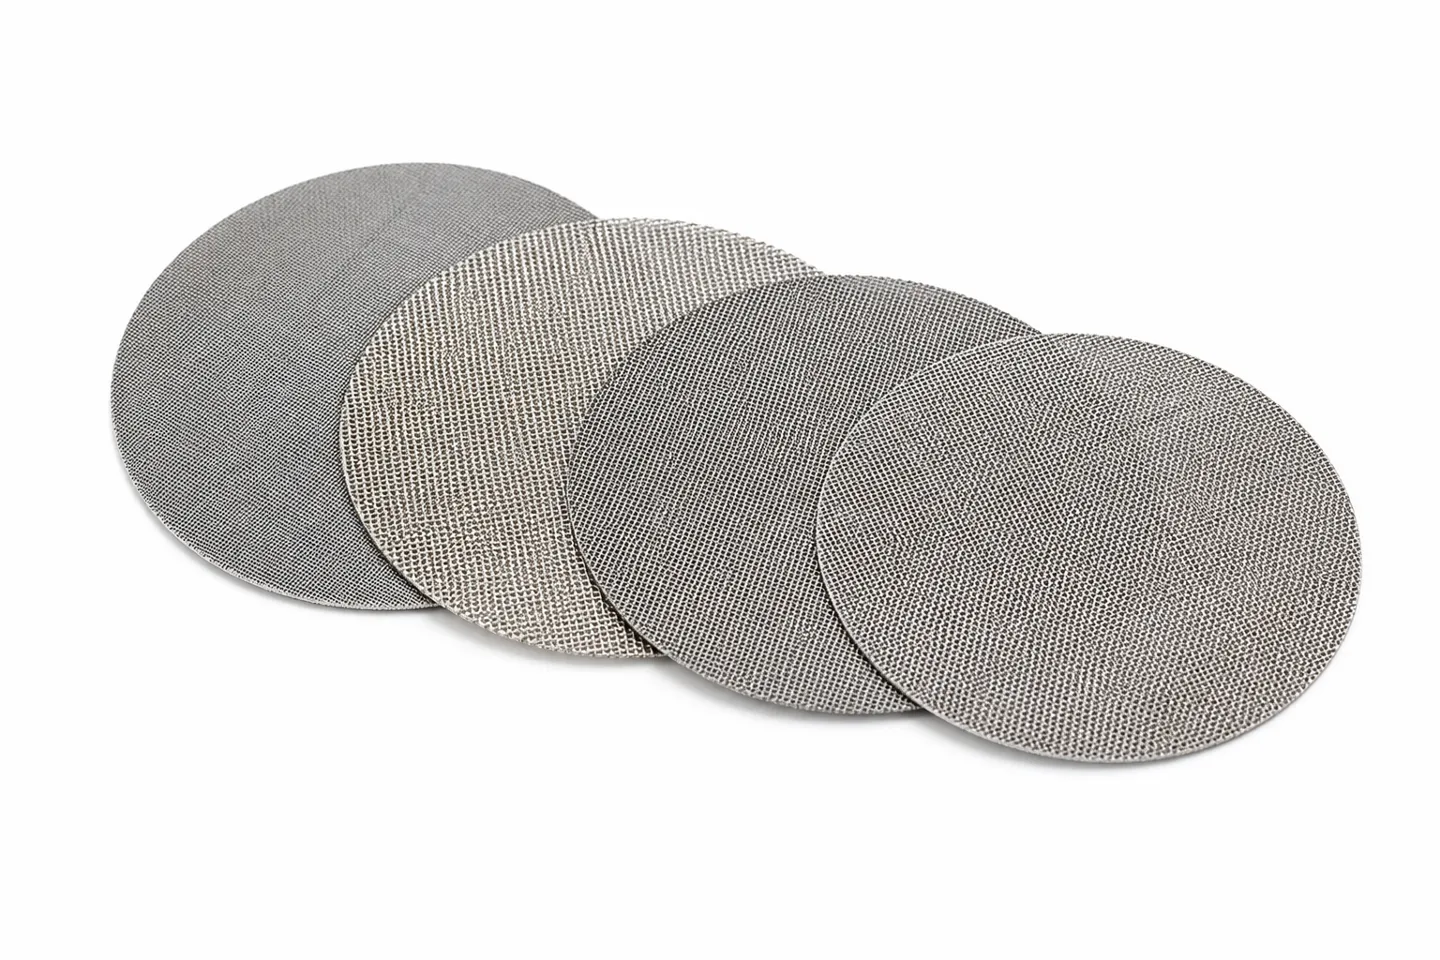
Configurazioni di cambiatore a schermo idraulico
Viste di riferimento delle configurazioni personalizzate di schermi filtranti singolo, doppio, a due colonne e sostituibili per schermi di filtraggio di fusione
Attrezzature di granulazione correlate
Utilizza lo scambiatore di schermo come parte di un percorso completo di filtraggio e produzione di granuli.
Granulatore a vite singola
Standard recycling estrusione per scaglie preparate, riciclati e plastiche flessibili selezionate.
Linea di pellettizzazione compattatrice e taglierina
Densificazione integrata, estrusione, filtrazione e granulazione per pellicola e rafia.
Linea di compounding a doppio spirale
Miscelazione avanzata, devolatilizzazione, filtrazione del e granulazione di composti riciclati.
Domande di selezione
FAQ del cambiatore a schermo idraulico
Risposte alle domande frequenti sulla apertura del filtro, la pressione differenziale, la durata della griglia e l'integrazione della linea di granulazione
Scegli un cambio a piatto mobile idraulico per linee di alimentazione pulite e controllate dal punto di vista dei costi, un cambio continuo a due colonne quando la stabilità di pressione e l'uptime sono fondamentali, e un sistema di backflush auto-pulente per un livello di contaminazione più alto e campagne di produzione lunghe.
Utilizza un filtraggio di 180-250 micron per granuli di utilità e una perdita di pressione inferiore, 120-150 micron per un output commerciale bilanciato e 80-100 micron quando l'acquirente richiede un controllo di contaminazione più fine. La apertura più piccola richiede più superficie filtrante o pulizia più frequente.
Traccia la pressione prima e dopo il filtro a velocità di vite stabile e temperatura di fusione. Un aumento sostenuto della pressione differenziale indica il carico dello schermo. Imposta il limite di cambio al di sotto dei limiti di pressione approvati e prima che il flusso del die o la tagliatura dei granuli diventi instabile.
Il materiale di scarto industriale può funzionare per un turno o più a lungo. Il materiale post-consumatore lavato può richiedere controlli ogni 1-4 ore. Un alimentatore difficile può caricare uno schermo manuale in 10-60 minuti, dove una configurazione continua o a sciacquo più grande diventa preziosa.
Numero. La filtrazione a fusione rimuove la contaminazione solida. La siccità e la degassazione a vuoto gestiscono l'umidità e i volatili, mentre la classificazione e la lavaggio devono controllare i polimeri misti prima dell'estrusione.
Inviaci il tipo di polimero, la descrizione della contaminazione, il kg/h target, apertura del filtro richiesta, diametro del vite dell'estrusore e l'output, temperatura di fusione, dimensioni di connessione, metodo di granulazione e la pressione attuale prima del die.
Abbinare il filtraggio della fusione al tuo grado di granulato
Dici ci il tuo polimero, livello di contaminazione, throughput target, apertura del filtro, dimensione dell'estrusore e metodo di granulazione. Ti consigliamo il tipo di cambiatore a schermo, l'area filtrante efficace, l'strumentazione di pressione e la disposizione di connessione.