Filtracja cieczy do stabilnej jakości granulek
Hydrauliczny zmieniacz sit dla linii pelletizacji plastiku
Dopasuj filtrację cieczy do zanieczyszczeń surowca, wyjścia ekstruzji i końcowej klasy granulek. Energycle dostarcza niestandardowe hydrauliczne przesuwne płytowe, dwukolumnowe ciągłe i samoczyszczące się odwrócone płukanie ekranowarki dostosowane do każdego łańcucha pelletyzacji recyklingu.
Trzy Trasy Filtracji
Wybierz Ekranowacz naokoło Zanieczyszczeń i Wyjścia
Poprawny projekt to nie tylko największy filtr. Musi utrzymać stabilny ciśnienie roztopy bez tworzenia nadmiernego czasu pobytu, historii ciepła lub przerwania w głowicy granulacji.
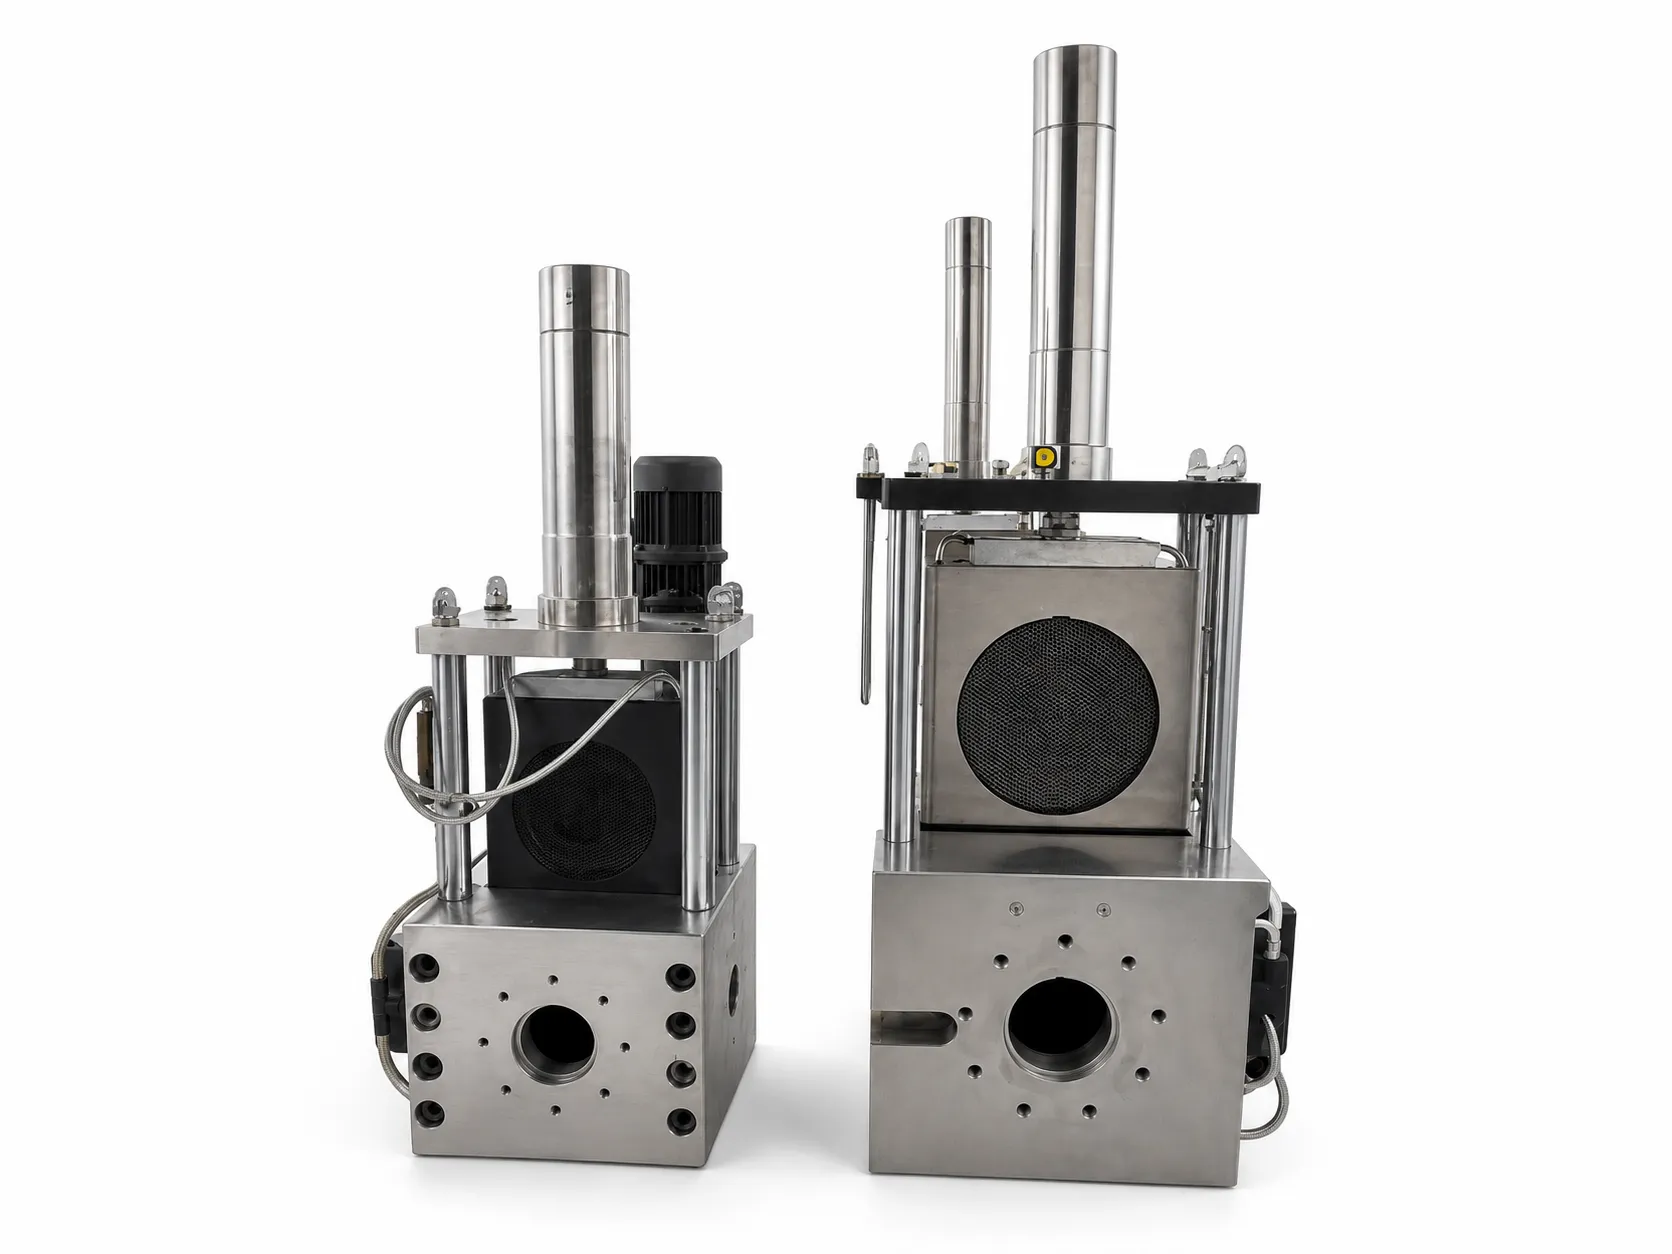
Typ hydraulicznej płytowej przesuwnej
Najlepszy dla czystych odpadów poindustrialnych oraz płatków PP/PE wypranych z niską do umiarkowanej zanieczyszczenia. Jest kompaktowy, ekonomiczny i łatwy w utrzymaniu, ale zmiana siatki może wywołać krótkotrwałą fluktuację ciśnienia.
Typ dwukolumnowy ciągły
Jedna komora filtracyjna pozostaje online, podczas gdy drugi ekran jest zmieniany. To wspiera dłuższe serie produkcyjne i stabilniejsze ciśnienie głowicy na liniach recyklingu z umiarkowanymi zanieczyszczeniami o wyższym wyjściu.
Typ samoczyszczący się odwrócony płukanie
Odwrotne płukanie usuwa nagromadzone zanieczyszczenia z aktywnego obszaru filtra. Pasuje do wyższych obciążeń brudem, długich kampanii i linii, gdzie częste ręczne zmiany ekranu zmniejszyłyby wydatek.
Porównanie Typów Ekranowarek
Użyj poziomu zanieczyszczenia, dopuszczalnej zmiany ciśnienia oraz wymaganej ciągłości produkcji jako pierwszych trzech kryteriów wyboru.
| Czynnik selekcji | Hydrauliczna płytowa przesuwna | Dwukolumnowy ciągły | Samoczyszczący się odwrócony płukanie |
|---|---|---|---|
| Zalecane wejście | Czyste odpady filmowe, wyprażone granulki, post-industrialne regrind | Wyprażone granulki post-konsumenckie i mieszane surowce recyklingowe | Wyższe obciążenie papierem, etykietą, tuszem lub drobnymi substancjami stałymi |
| Ciągłość Produkcji | Krótkie zakłócenie ciśnienia podczas zmiany | Prawie ciągłe z jedną komorą filtracyjną online | Continuous cleaning with periodic contaminant purge |
| Pressure Stability | Good on clean, consistent feed | Very good during screen replacement | Najlepsze rozwiązanie do długotrwałej pracy przy zmiennym obciążeniu zanieczyszczeniami. |
| Złożoność eksploatacji | Najniższy | Umiarkowany | Highest; needs tuned backflush logic |
| Best Project Fit | Cost-controlled standard pelletizing | Commercial lines where downtime is expensive | High-output recycling with difficult contamination |
Pellet Grade Control
Selecting an 80-250 µm Filter Opening
Mniejsze otwory wychwytują drobniejsze zanieczyszczenia, ale zwiększają odporność na topienie i mogą skrócić odstęp między czyszczeniem lub wymianą sit. Wybór musi uwzględniać jakość granulatu, stabilność ciśnienia i wydajność.
| Filter Opening | Typical Finished Grade | Zwykłe użycie | Operating Tradeoff |
|---|---|---|---|
| 180-250 µm | Utility / commodity recycled pellets | Internal reuse, thick-wall products, non-appearance parts | Lower pressure rise and longer screen life |
| 120-150 µm | Standardne komercyjne granulki z recyklingu | Zastosowania ogólne w ekstrudacji i wtrysku | Zrównoważona czystość, wydajność i częstotliwość zmian |
| 80-100 µm | Wysokiej wartości, drobnofiltrowane granulki | wyższe wymagania dotyczące wykończenia powierzchni oraz spójności w fazach pośrednich | Wyższe różnicowe ciśnienie; wymaga większej powierzchni lub ciągłego czyszczenia |
Komercyjny wpływ: Najczęściej pomijany etap to filtracja cieczy. Kupujący specyfikują zanieczyszczenia w ppm; filtr wsteczny o 80 µm to różnica między ceną odsprzedaży $900/ton i $400/ton.
Wartość granulki zależy również od czystości polimerycznej, koloru, zapachu, wilgotności, przepływu cieczy oraz specyfikacji kupującego.
Operacja oparta na ciśnieniu
Ustawianie zmian sity za pomocą różnicy ciśnienia, a nie tylko za pomocą zegara
Zapisz bazę czystego sita przy stabilnym materiale, prędkości ślimaka i temperaturze cieczy. Rosnąca różnica ciśnienia przez filtr staje się bezpośrednim wskaźnikiem obciążenia zanieczyszczeniami.
Zapisz bazę czystego sita
Zmierzyć ciśnienie przed i po zmianie tylko po ustabilizowaniu temperatury roztopy i wyjścia.
Trend różnicy ciśnienia
Jeśli prędkość ślimaka i temperatura są stałe, podczas gdy P1 rośnie i P2 pozostaje stabilny, siatka się ładuje.
Zmień przed spadkiem wydajności
Wyzwól zmianę sita lub wsteczne płukanie przed osiągnięciem limitu zatwierdzonego lub zaczęciem destabilizacji przepływu die i cięcia granulek.
Dostosować odstęp między konserwacjami
Używaj rzeczywistych krzywych ciśnienia i zapisów zanieczyszczeń do optymalizacji otwarcia filtra, powierzchni siatki i częstotliwości czyszczenia.
Zapisz bazę czystego sita
Zmierzyć ciśnienie przed i po filtrze w warunkach stabilnego działania.
Trend różnicy ciśnienia
Rozróżnić prawdziwe obciążenie filtra od zmian temperatury lub wyjścia.
Zmiana przed niestabilnością
Działaj zanim ciśnienie wpłynie na wyjście ekstrudera lub cięcie głowicy die.
Dostosuj interwał
Optymalizacja otwarcia sita i powierzchni na podstawie rzeczywistych danych produkcyjnych.
Odnów częstotliwość zmiany siatki
Czasowa częstotliwość to tylko punkt wyjścia. Ostateczny wyzwalacz musi być zgodny z różnicą ciśnienia, jakością granulek i zatwierdzonymi wartościami ciśnienia ekstrudera, zmieniacza i głowicy die.
Czysty złom poprzemysłowy
Często jedna zmiana na zmianę lub dłuższa, gdy rodzaj polimera i przygotowanie surowca pozostają stałe.
Oczyszczony surowiec pozużytkowy
Wymaga zazwyczaj kontroli co 1-4 godziny, w zależności od papieru, etykiet, aluminiumu, tuszu i wydajności mycia.
Trudny lub zmienny podajnik
Ręczne siatki mogą się załadować w 10-60 minut; większy projekt z dwukolumnowym lub backflush może odzyskać produkcyjny czas pracy.
Integracja systemów
Dopasuj zmieniacz ekranu do ekstrudera i głowy do granulacji
Sekcja filtracji znajduje się między generowaniem smaru a formowaniem granulek. Niepoprawne rozmiary mogą ograniczyć ekstruder w górnej części lub wywołać niestabilny przepływ w głowicy die w dolnej części.
Wyjście ekstrudera i gęstość smaru
Powierzchnia siatki musi wspierać rzeczywiste kg/h w temperaturze operacyjnej i gęstości polimeru. Materiale wrażliwe na ciepło lub o wysokiej gęstości lepkości potrzebują niższego czasu pobytu i bardziej konserwatywnego obciążenia ciśnieniowego.
Dopasowanie w górnej częściPołączenie i kanał przepływu
Wejście, wyjście, krata, strefy grzewcze i wewnętrzna ścieżka przepływu muszą pasować do kadłuba ekstrudera i adaptera poniżej bez martwych stref.
Ogrzewanie i Instrumentacja
Niezależne pomiar ciepła i ciśnienia przed i po filtrze czyni uruchomienie bezpieczniejszym oraz decyzje dotyczące różnicy ciśnienia bardziej wiarygodnymi.
Stabilność głowicy granulacji
Głowice granulacji wody-pojedynczej, strunowej i podwodnej wymagają stałego przepływu topnika. Sekwencja zmiany siatki musi unikać głodzenia lub nadmiernego napływu do głowicy.
Interlocki ciśnienia
Progi alarmowe i zmiany muszą pozostać poniżej zatwierdzonych limitów ekstrudera, korpusu hydraulicznego zmieniacza, adapterów i głowicy granulacji.
Galeria produktów
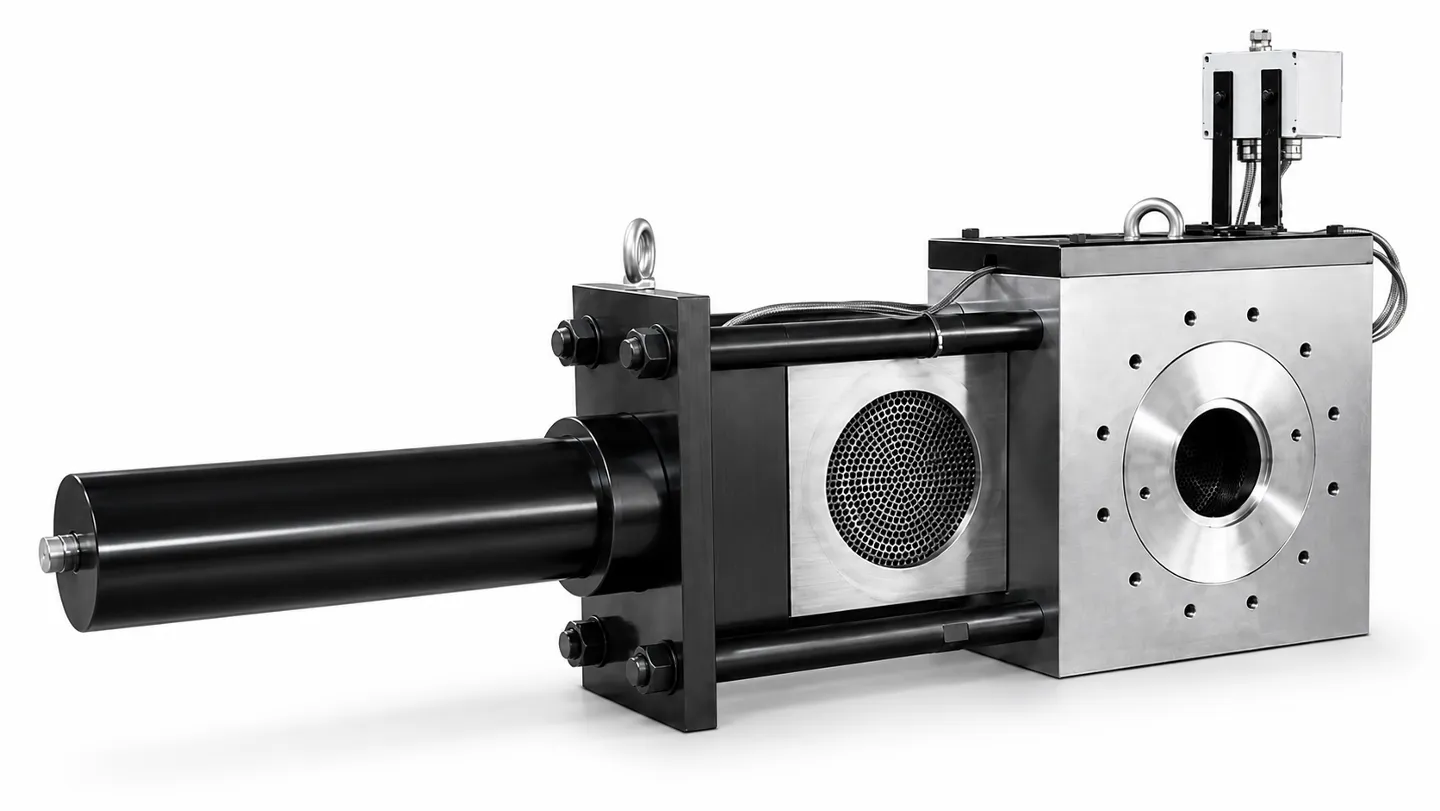
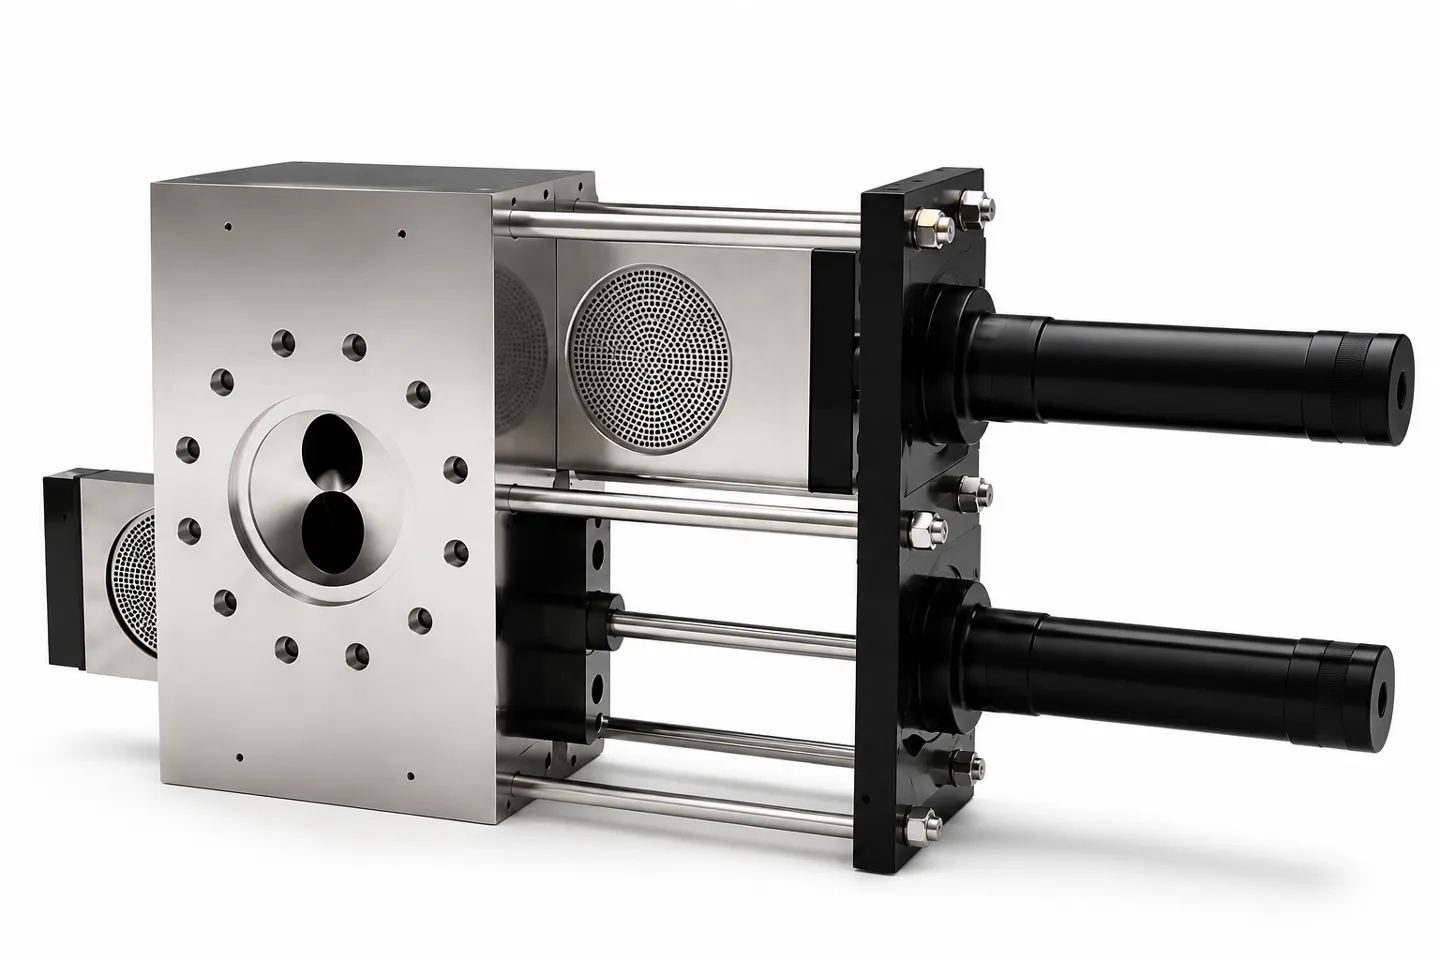
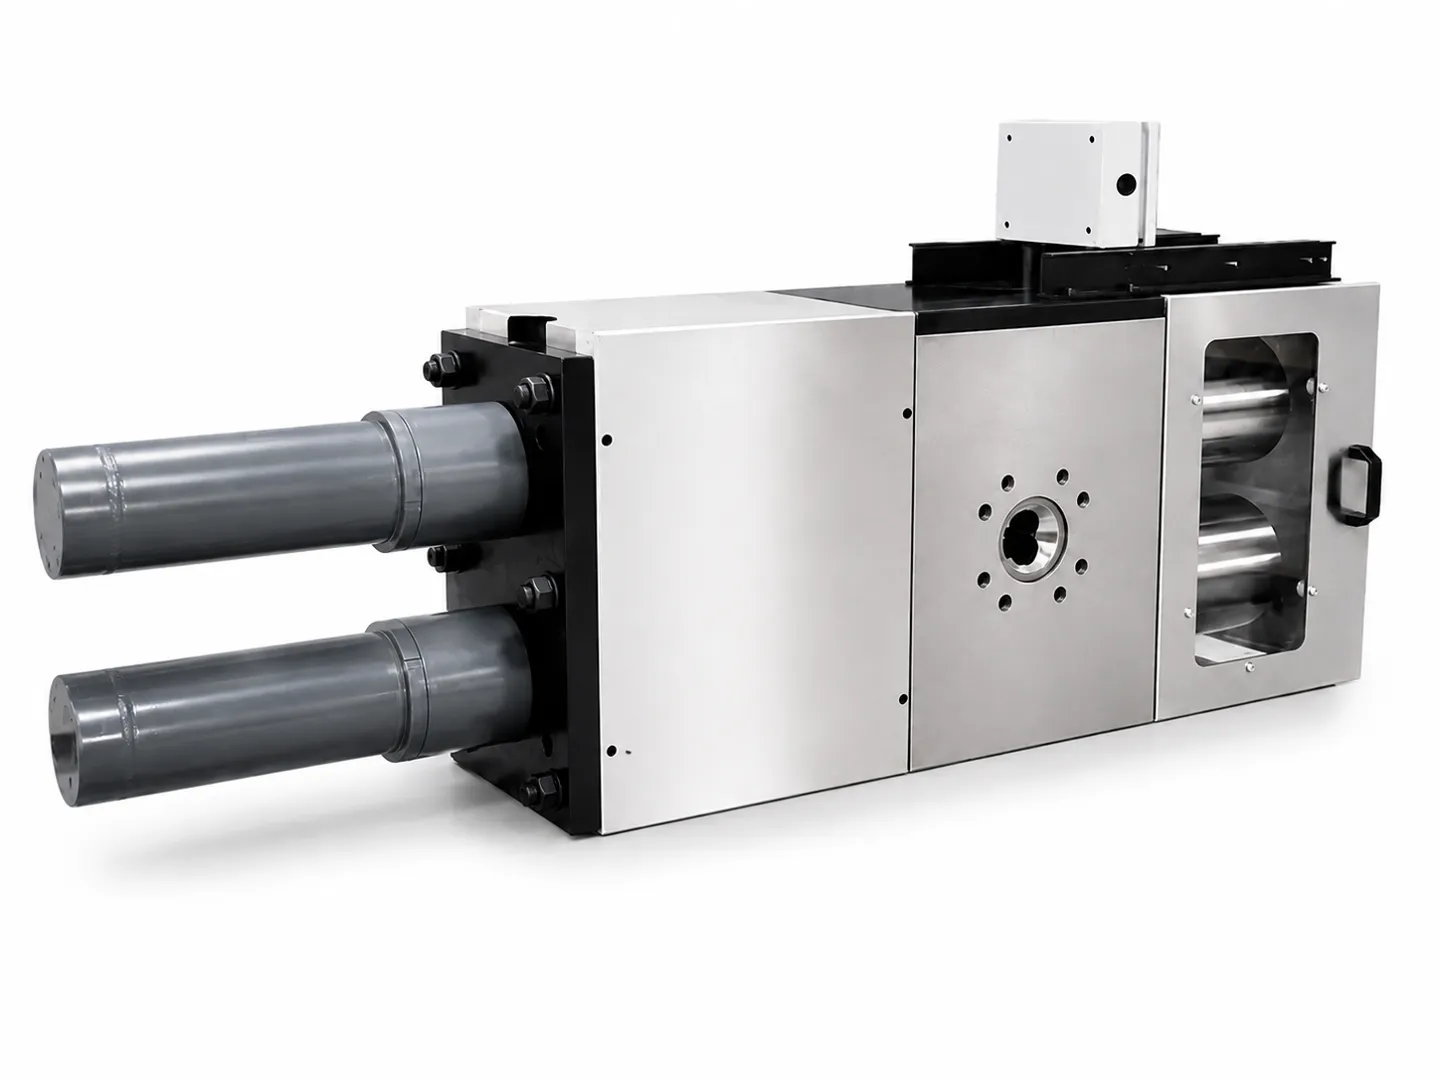
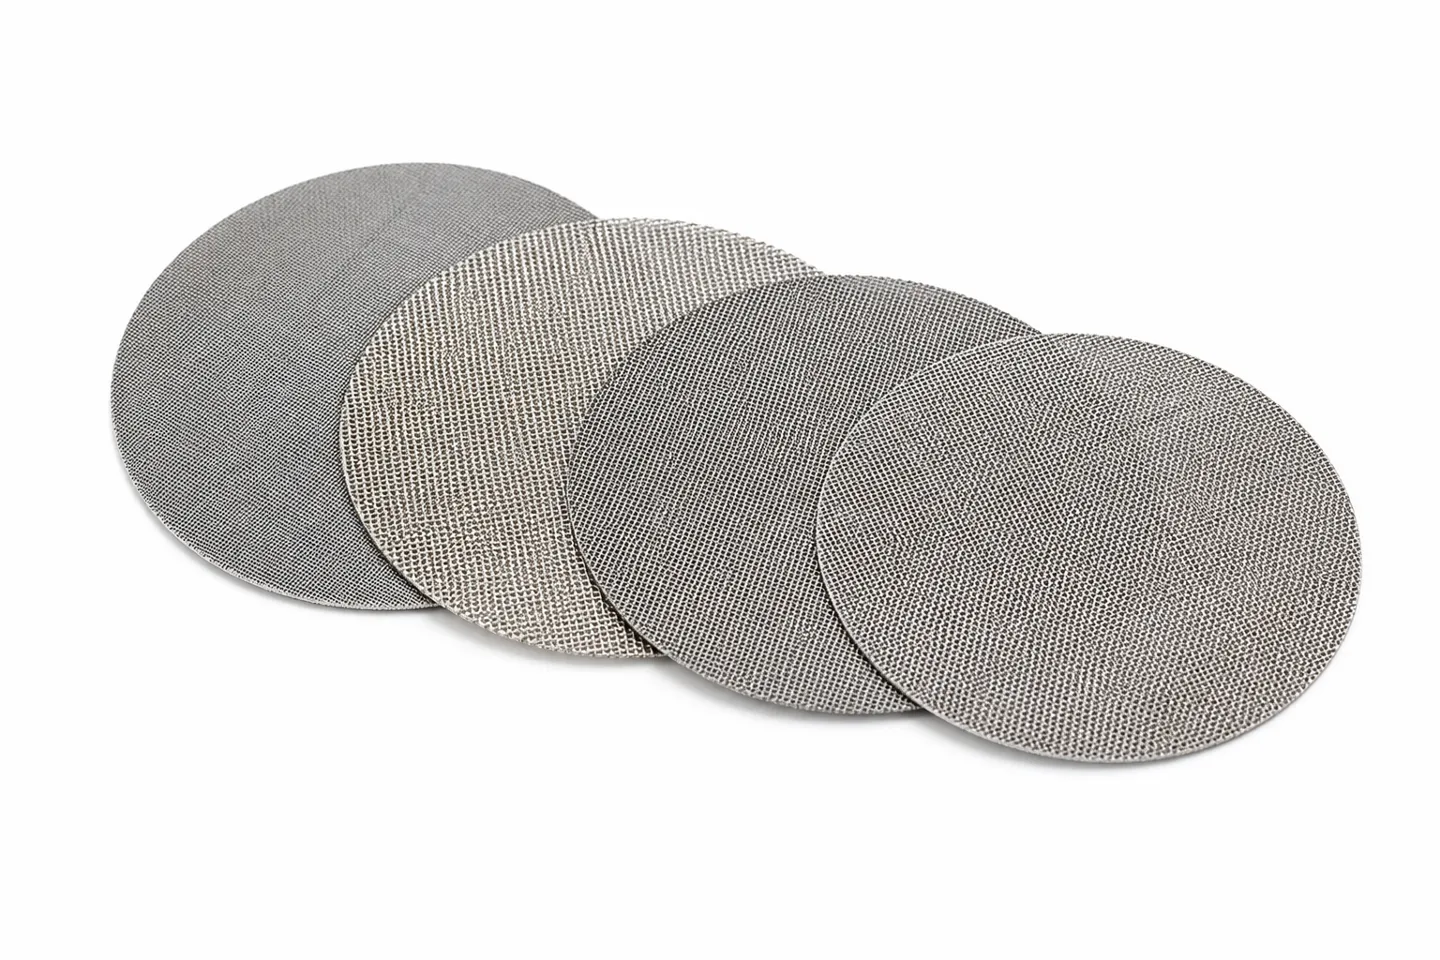
Konfiguracje hydraulicznego zmieniacza siatki
Wizualizacje referencyjne dla konfiguracji filtrów jednopłytowych, podwójnych, dwukolumnowych oraz wymienialnych ekranów filtrujących roztopioną masę
Powiązane urządzenia do granulacji
Użyj zmieniacza ekranu jako części kompletnego procesu filtracji i produkcji granulatów.
Granulator wkrętowy jednoskrubowy
Standardowa recyklingowa ekstruzja dla przygotowanych płatków, odzyskanych materiałów i wybranych elastomerów.
Linia pelletyzacji kompresora tnącego
Integracja zagęszczania, ekstrudacji, filtracji i granulacji dla folii i rafii.
Linia kompozytowa z podwójnym ślimakiem
Zaawansowane mieszanie, odparowanie związków organicznych, filtracja roztopy i granulacja materiałów recyklingowych.
Pytania dotyczące wyboru
FAQ hydraulicznego zmieniacza siatki
Odpowiedzi na najczęściej zadawane pytania dotyczące otwierania filtra, różnicy ciśnienia, żywotności siatki oraz integracji linii granulacji
Proponujemy następuje rozwiązania: zmieniacz płyty ślizgowej hydrauliczny służący do uzyskania czystszej żywicy surowej oraz optymalizacji kosztów w linii produkcyjnej, zmieniacz ciągły dwukolumnowy przeznaczony do zastosowań, gdzie kluczowe jest utrzymanie stabilności ciśnienia i maksymalne wykorzystanie czasu pracy urządzenia, oraz system odświeżania z samoczyszczącą się funkcją do radzenia sobie z większym stopniem zanieczyszczeń podczas długotrwałych procesów produkcyjnych.
Używaj filtracji 180-250 mikronów dla pelletów przemysłowych i niższego oporu ciśnienia, 120-150 mikronów dla równoważnego wyjścia komercyjnego, i 80-100 mikronów, gdy kupujący wymaga bardziej precyzyjnej kontroli zanieczyszczeń.
Śledź ciśnienie przed i po filtrze przy stałej prędkości ślimaka i temperaturze topnika. Trwałe zwiększenie różnicy ciśnienia wskazuje na załadowanie siatki. Ustaw próg zmiany poniżej zatwierdzonych limitów ciśnienia i przed niestabilnością przepływu głowicy lub cięciem granulatu.
Czyste odpady przemysłowe mogą działać przez zmianę lub dłużej. Oczyszczone materiały post-konsumenckie mogą wymagać kontroli co 1-4 godziny. Trudny materiał do przetworzenia może załadować ręczny filtr w 10-60 minut, co jest miejscem, gdzie większa ciągła lub konfiguracja backflush staje się cenna.
Numer Melt filtration usuwa stałe zanieczyszczenia. Suszenie i odparowanie pary wodnej radzą sobie z wilgocią i lotnymi związkami, podczas gdy sortowanie i mycie muszą kontrolować mieszane polimery przed ekstrudowaniem.
Wysyłaj typ polimery, opis zanieczyszczenia, docelowa wydajność kg/h, wymagane otwarcie filtra, średnica ślimaka ekstrudera i wydajność, temperatura topnika, wymiary połączenia, metodę granulacji i bieżące ciśnienie przed głowicą.
Dopasuj filtrację topnikową do Twojego stopnia granulatu
Poinformuj nas o polimery, poziomie zanieczyszczenia, docelowej wydajności, otwieraniu filtra, rozmiarze ekstrudera i metodzie granulacji. Zarekomendujemy typ zmieniacza siatki, efektywną powierzchnię filtracyjną, instrumentację ciśnienia i układ połączeń.