Schmelzfilterung für stabile Pelletqualität
Hydraulischer Siebwechsler für Kunststoffgranulierlinien
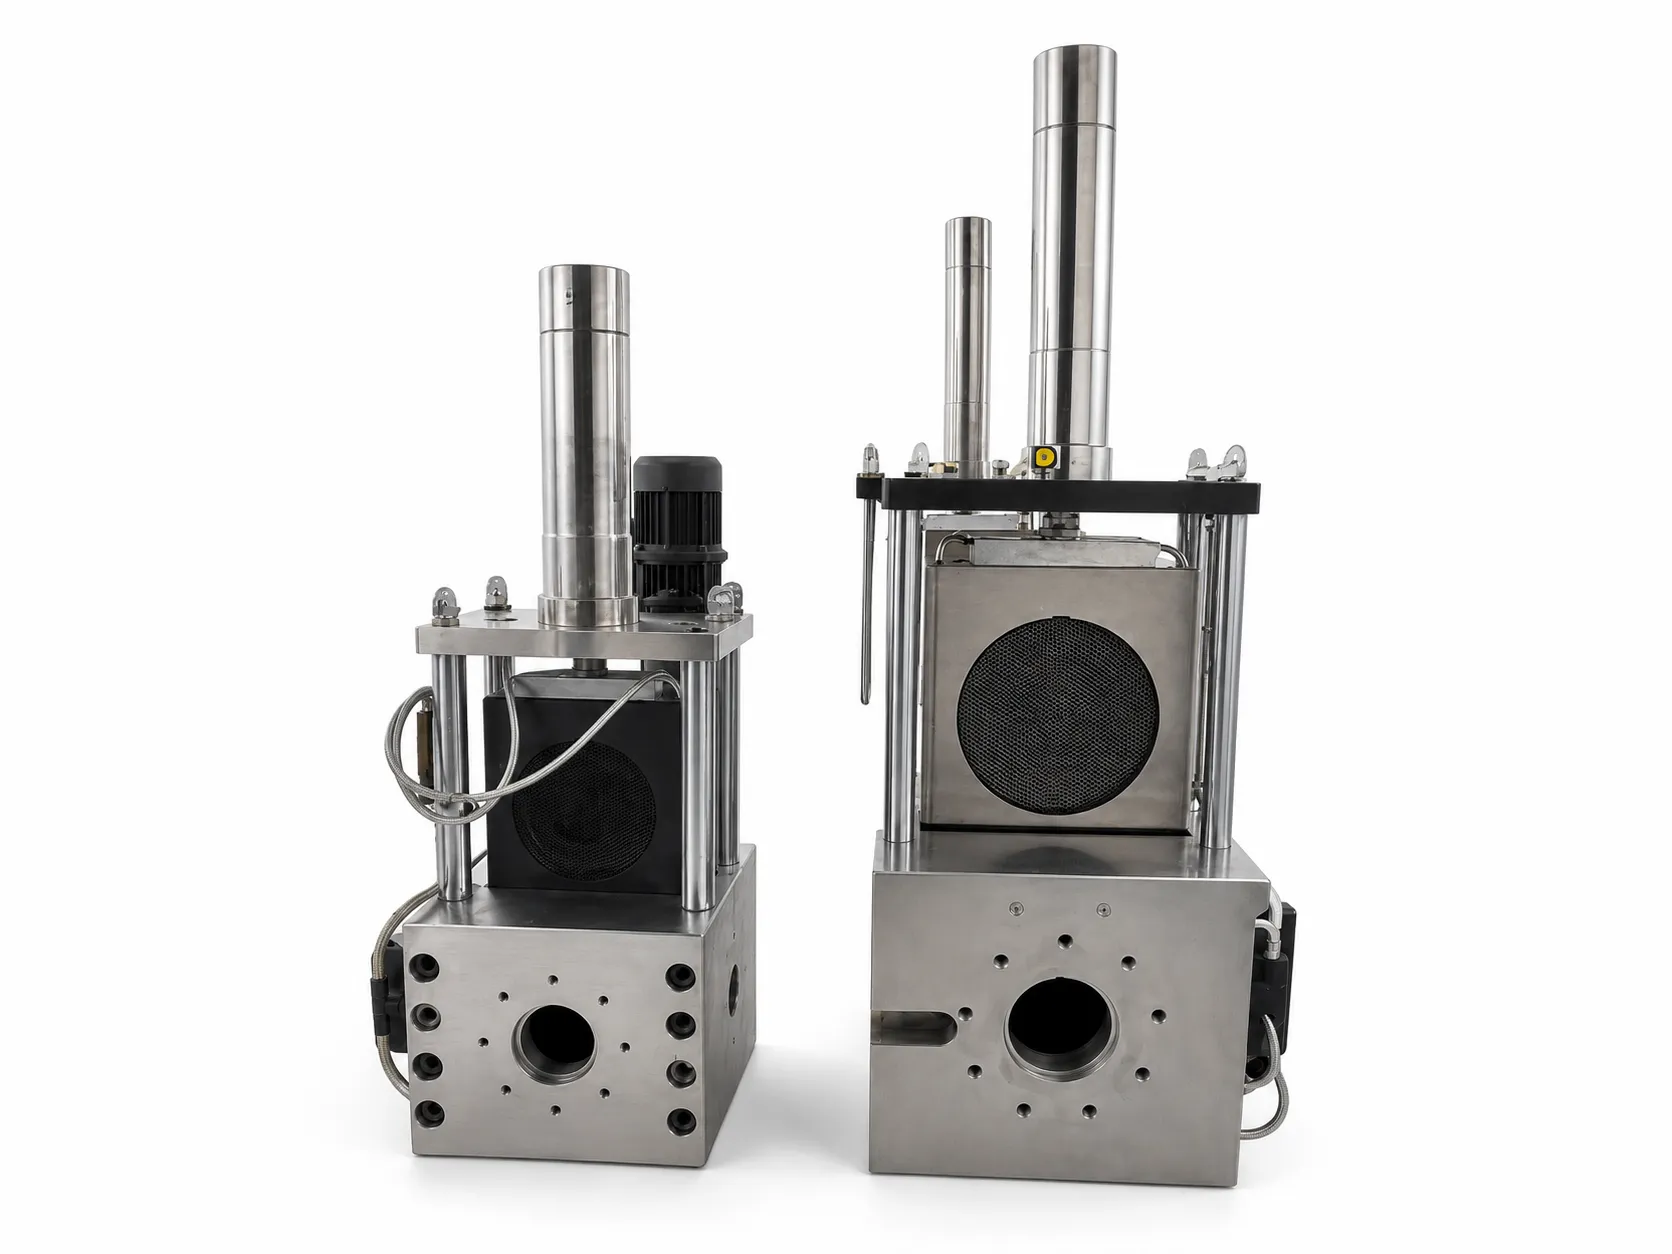
Passen Sie den Schmelzfilter an die Kontamination des Rohmaterials, den Extrusionsausgang und die Endpelletqualität an. Energycle bietet maßgefertigte hydraulische Schiebelappen, doppelkolonnenige kontinuierliche und selbstreinigende Rückspülfilterwechsler in Größen für jede Recycling-Pelletieranlage an.
Drei Filtrationswege
Wählen Sie den Schachtelwechsler um Kontamination und Ausgang zu vermeiden
Der richtige Design ist nicht einfach der größte Filter. Es muss einen stabilen Schmelzdruck aufrechterhalten, ohne dabei einen zu langen Aufenthaltszeit, eine hohe Wärmebehandlung oder eine Unterbrechung am Granulierkopf zu verursachen.
Hydraulischer Schiebelappen-Typ
Am besten geeignet für sauberen Post-Industriemüll und gewaschene PP/PE-Flocken mit geringer bis moderater Kontamination. Er ist kompakt, wirtschaftlich und einfach zu warten, aber ein Filtertausch kann eine kurze Druckfluktuation verursachen.
Doppelkolonneniger kontinuierlicher Typ
Ein Filtrationskanal bleibt online, während der zweite Filter gewechselt wird. Dies unterstützt längere Produktionsläufe und einen stabileren Düsendruck auf Recyclinglinien mit mittlerer Kontamination und höherem Ausgang.
Selbstreinigender Rückspültyp
Rückstromreinigung entfernt angesammelte Kontamination aus dem aktiven Filterbereich. Er eignet sich für höhere Verschmutzungsbelastungen, lange Kampagnen und Linien, wo häufige manuelle Filterwechsler die Produktion reduzieren würden.
Filterwechsler-Typenvergleich
Verwenden Sie Kontaminationsgrad, akzeptable Druckänderungen und erforderliche Produktionskontinuität als erste drei Auswahlkriterien.
| Auswahlfaktor | Hydraulischer Schiebelappen | Doppelkolonneniger kontinuierlicher | Selbstreinigender Rückspül |
|---|---|---|---|
| Empfohlene Fütterung | Saubere Filmmüll, gewaschene Flocken, Post-Industrieregrind | Gewaschene Post-Konsumentenflocken und gemischte recycelte Fütterung | Höhere Papier-, Etiketten-, Druck- oder feine Feststoffbelastung |
| Produktionskontinuität | Kurze Druckunterbrechung während des Wechsels | Nahezu kontinuierlich mit einem aktiven Filterkanal online | Kontinuierliche Reinigung mit periodischer Entfernung von Verunreinigungen |
| Druckstabilität | Gut bei sauberer, konstanter Fütterung | Sehr gut während des Ersatzes des Siebes | Beste für lange Laufzeiten mit wechselnden Verschmutzungsgraden |
| Betriebskomplexität | Niedrigster | Mäßig | Höchste; erfordert angepasste Rückspüllogik |
| Beste Projektanpassung | Kostenkontrolliertes Standardpelletisieren | Kommerzielle Linien, wo Ausfallzeiten teuer sind | Hochausbeute-Recycling mit schwierigen Verunreinigungen |
Pelletqualitätskontrolle
Filterungsöffnung auswählen: 80-250 µm
Eine kleinere Öffnung fängt feinere Verunreinigungen ein, erhöht jedoch den Schmelzwiderstand und kann die Intervalle zwischen Reinigung oder Siebtausch verkürzen. Die Auswahl muss Pelletqualität, Druckstabilität und Nettodurchsatz ausbalancieren.
| Filterungsöffnung | Typische Endqualität | Typical Use | Betrieblicher Kompromiss |
|---|---|---|---|
| 180-250 µm | Nützlich / Handelspellets | Internes Wiederverwenden, Produkte mit dicker Wand, Teile ohne sichtbare Oberfläche | Niedrigerer Druckanstieg und längere Sieblebensdauer |
| 120-150 µm | Standard commercial recycled pellets | General extrusion and injection applications | Balanced cleanliness, output, and change frequency |
| 80-100 µm | Higher-value, fine-filtered pellets | höhere Anforderungen an die Oberflächengüte und die nachfolgende Konsistenz | Higher differential pressure; needs larger area or continuous cleaning |
Commercial impact: The single most-skipped stage is melt filtration. Buyers spec pellet contamination in ppm; a backflush filter at 80 µm is the difference between a $900/ton resale price and a $400/ton one.
Die tatsächliche Pelletqualität hängt von der Reinheit des Kunststoffs, Farbe, Geruch, Feuchtigkeit, Schmelzfluss sowie den vom Käufer vorgegebenen Vorgaben ab.
Pressure-Based Operation
Screen-Änderungen durch Differenzdruck einstellen, nicht nur durch die Uhr
Die Druckdifferenz über dem Filter wird durch die Menge an Verunreinigungen im Schmelzfluss gemessen. Der Anstieg dieser Differenz weist auf eine zunehhende Belastung mit Verunreinigungen hin.
Record the Clean Baseline
Messung des Drucks vor und nach dem Wechsler nur durchführen, wenn die Schmelztemperatur und der Ausgang stabil sind. Eine genaue Messvorrichtung sowie eine zuverlässige Stromversorgung sind erforderlich, um präzise Ergebnisse zu gewährleisten. Vor dem Messvorgang die Maschine vollständig stoppen und sicherstellen, dass alle Antriebskomponenten ausgeschaltet sind. Die Messung erfolgt in der Regel während der Betriebsphase, in der das Schneidwerkzeug die Shreddergutspartikel trennt. Eine Schnittstelle zur Anbindung an ein Datenlogger- oder Datenverarbeitungssystem ist ebenfalls erforderlich. Schnellere Messungen sind möglich, wenn ein integriertes Messsystem mit integrierter Sensorik vorhanden ist. Unsere Lösungen bieten eine zuverlässige und präzise Messung der Druckverhältnisse in Recyclinganlagen.
Trend the Pressure Difference
Wenn die Schraubengeschwindigkeit und die Temperatur konstant bleiben, während P1 steigt und P2 stabil bleibt, wird der Sieb laden.
Change Before Output Falls
Wir empfehlen Ihnen, den Bildwechsel oder das Rückspülen vor dem Erreichen des zulässten Druckswerts oder wenn die Formflussstabilität sowie die Pelletabschnittebildung beeinträştert werden, durchzuführen.
Tune the Maintenance Interval
Verwenden Sie tatsächliche Druckkurven und Kontaminationsprotokolle, um die Öffnung des Filters, den Siebfläche und die Reinigungshäufigkeit zu optimieren.
Record the Clean Baseline
Messung des Drucks vor und nach dem Filter unter stabilen Betriebsbedingungen.
Druckveränderungstrend
Trennen Sie die reale Filterbelastung von Temperatur- oder Ausgabeveränderungen.
Veränderung vor Instabilität
Handeln Sie, bevor der Druck die Extrusionsausgabe oder die Schneidkopfverarbeitung beeinflusst.
Intervall anpassen
Optimierung des Schachtöffnungs- und Flächenbereichs aus tatsächlichen Produktionsdaten.
Referenz für die Siebwechselfrequenz
Zeitbasierte Frequenz ist nur ein Ausgangspunkt. Der endgültige Auslöser muss die Differenzdruck, die Pelletqualität und die genehmigten Druckwerte des Extruders, des Wechslers und des Schneidkopfes folgen.
Sauberer postindustrieller Schrott
Oftens eine Änderung pro Schicht oder länger, wenn der Polymerart und die Futtervorbereitung konstant bleiben.
Gewaschener Post-Consumer Futter
Erfordert in der Regel Überprüfungen alle 1-4 Stunden, abhängig von Papier, Etiketten, Aluminium, Druckfarbe und Waschleistung.
Schwieriges oder variablen Futter
Manuelle Siebe können in 10-60 Minuten laden; ein größeres dualspindeliges oder Rückspülungsdesign kann produktive Laufzeit wiederherstellen.
Systemintegration
Passen Sie den Schwenker dem Extruder und dem Pelletierkopf an
Der Filtrationsabschnitt liegt zwischen Schmelzgenerierung und Pelletbildung. Falsche Größen können den Extruder oberflächlich einschränken oder einen unruhigen Fluss am Schneidkopf erzeugen.
Extruderausgabe und Schmelzviskosität
Der Siebbereich muss die tatsächliche kg/h bei der Betriebs temperatur und Viskosität des Polymers unterstützen. Hitzeempfindliche oder hochviskose Materialien benötigen eine geringere Aufenthaltsdauer und eine konservativere Druckbeladung.
Oberflächliche ÜbereinstimmungVerbindung und Flusskanal
Eingang, Ausgang, Flansch, Heizzonen und der interne Flussweg müssen dem Extruderzylinder und dem nachfolgenden Adapter ohne toten Winkel entsprechen.
Heizung und Messtechnik
Unabhängige Messung von Hitze und Druck vor und nach dem Filter macht den Start sicherer und die Differenzdruckentscheidungen zuverlässiger.
Stabilität des Pelletierkopfes
Wasserring-, Faden- und Unterwasser-Pelletierköpfe erfordern einen gleichmäßigen Schmelzfluss. Die Wechselreihenfolge der Siebe muss das Verhungern oder das Surging des Dies vermeiden.
Drucküberwachung
Alarm- und Wechselthresholds müssen unter den genehmigten Grenzwerten des Extruders, des hydraulischen Wechslers, der Adapter und des Pelletierdieses bleiben.
Produktgalerie
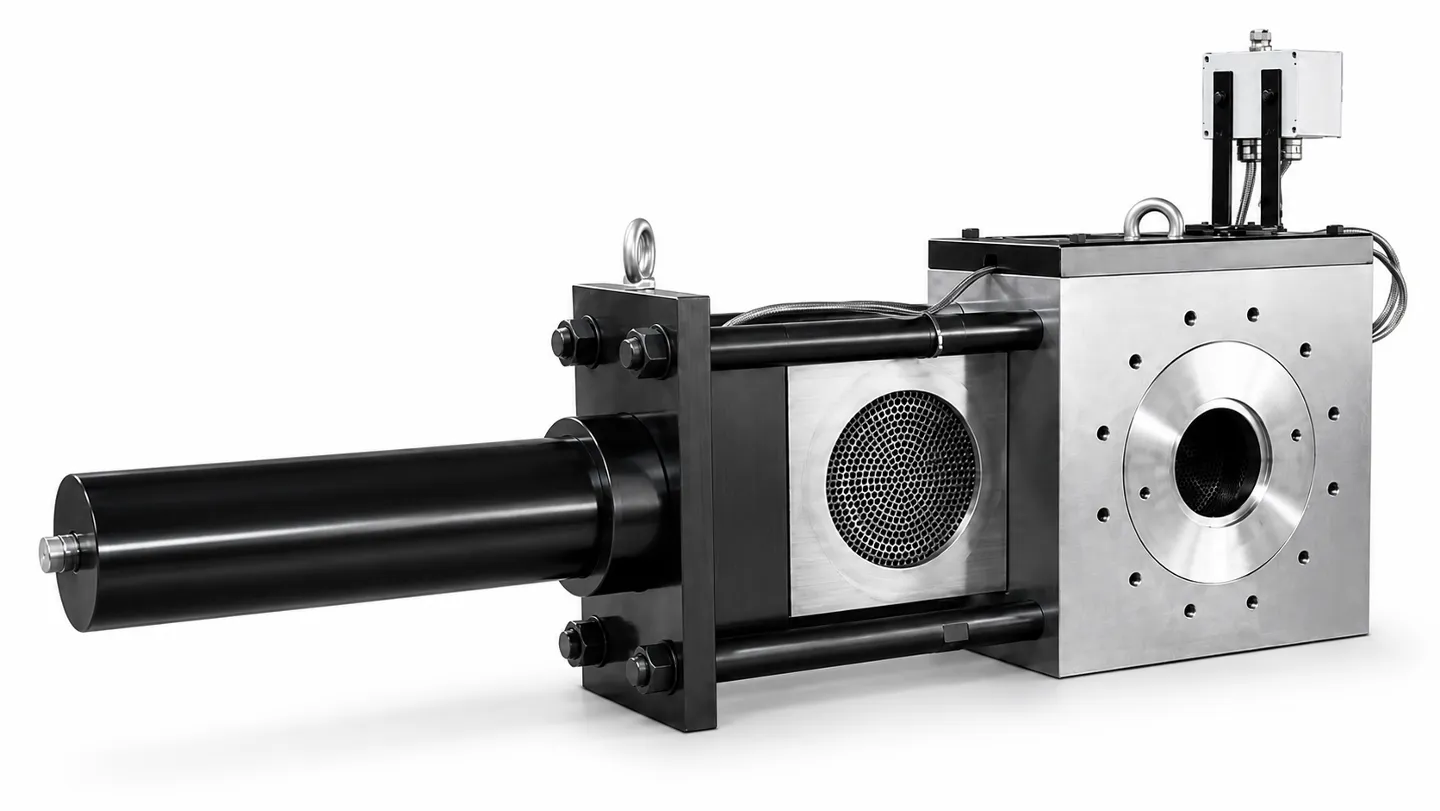
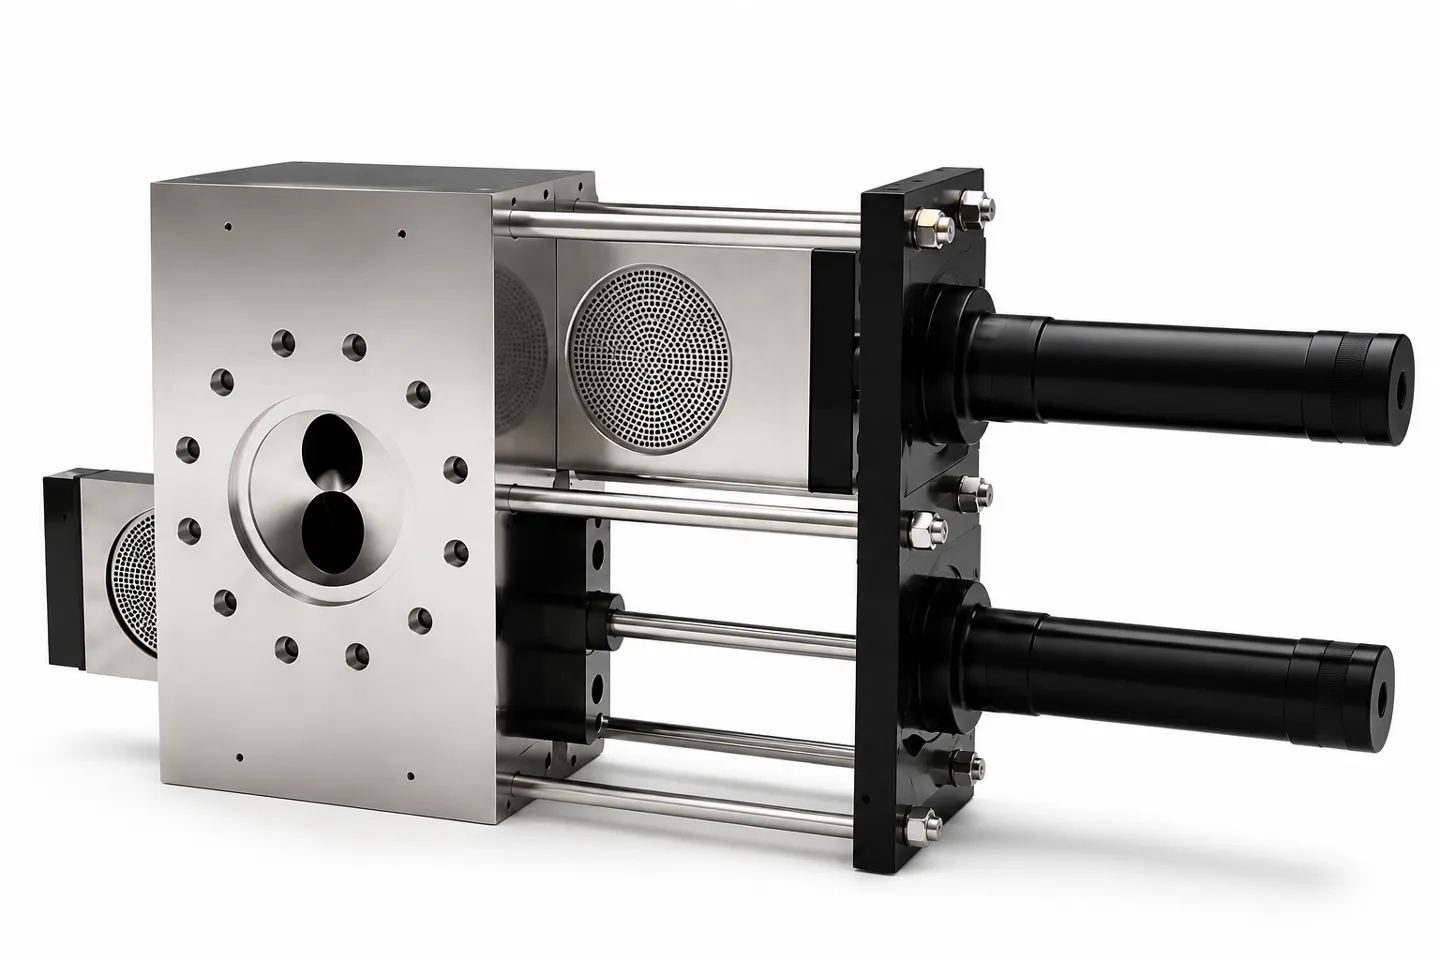
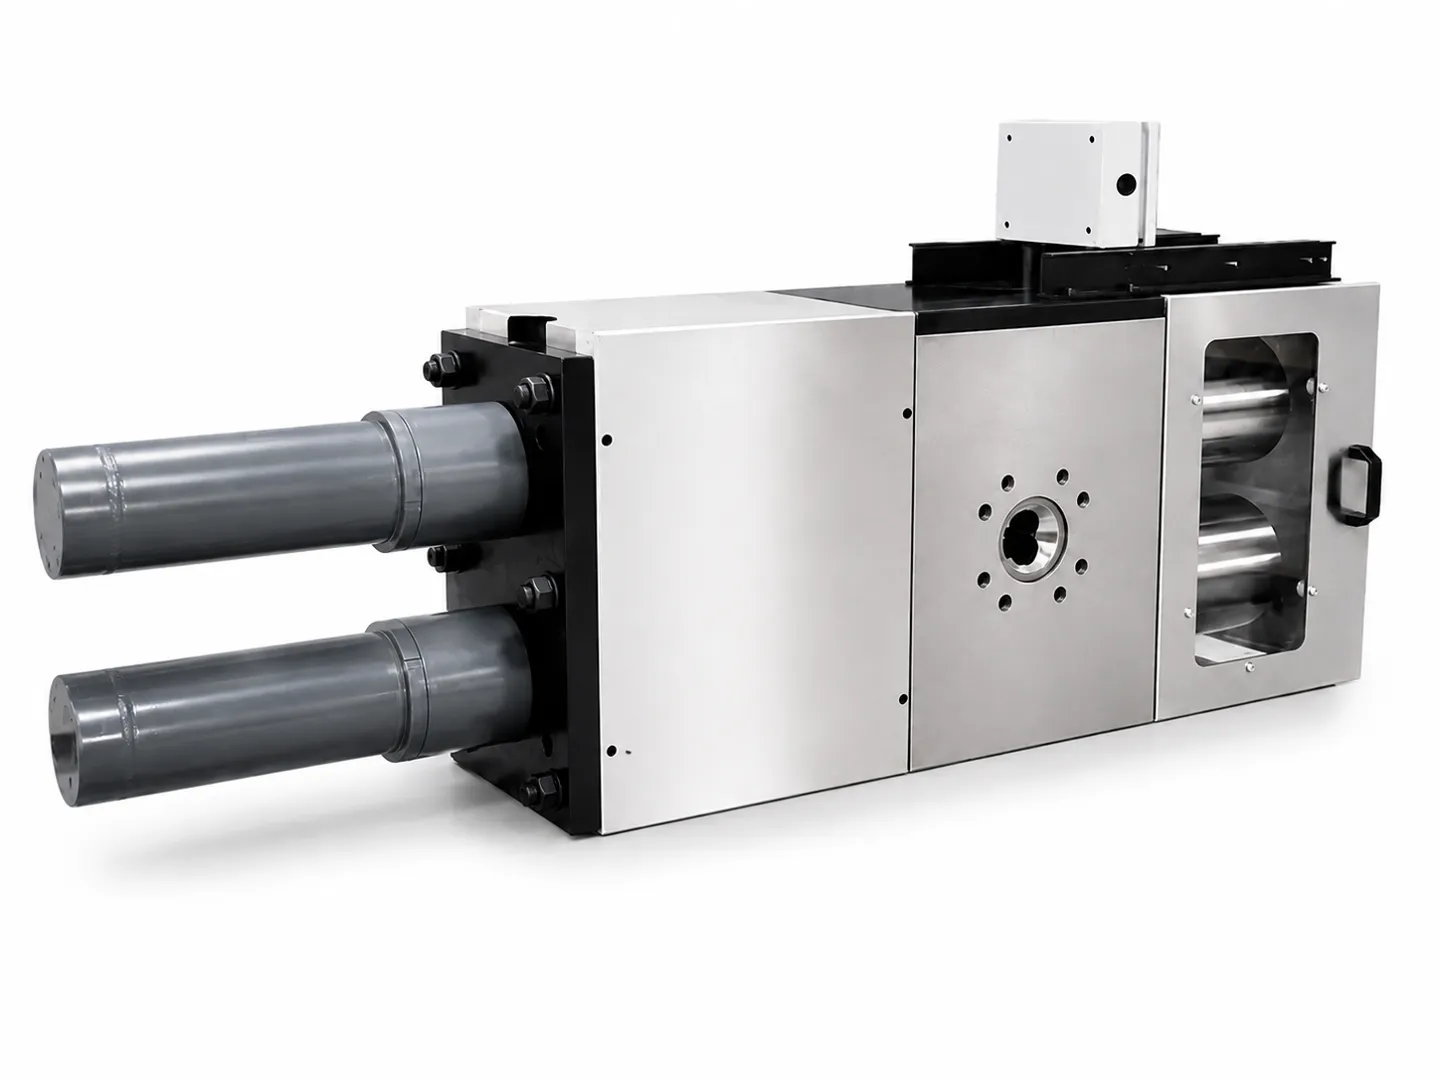
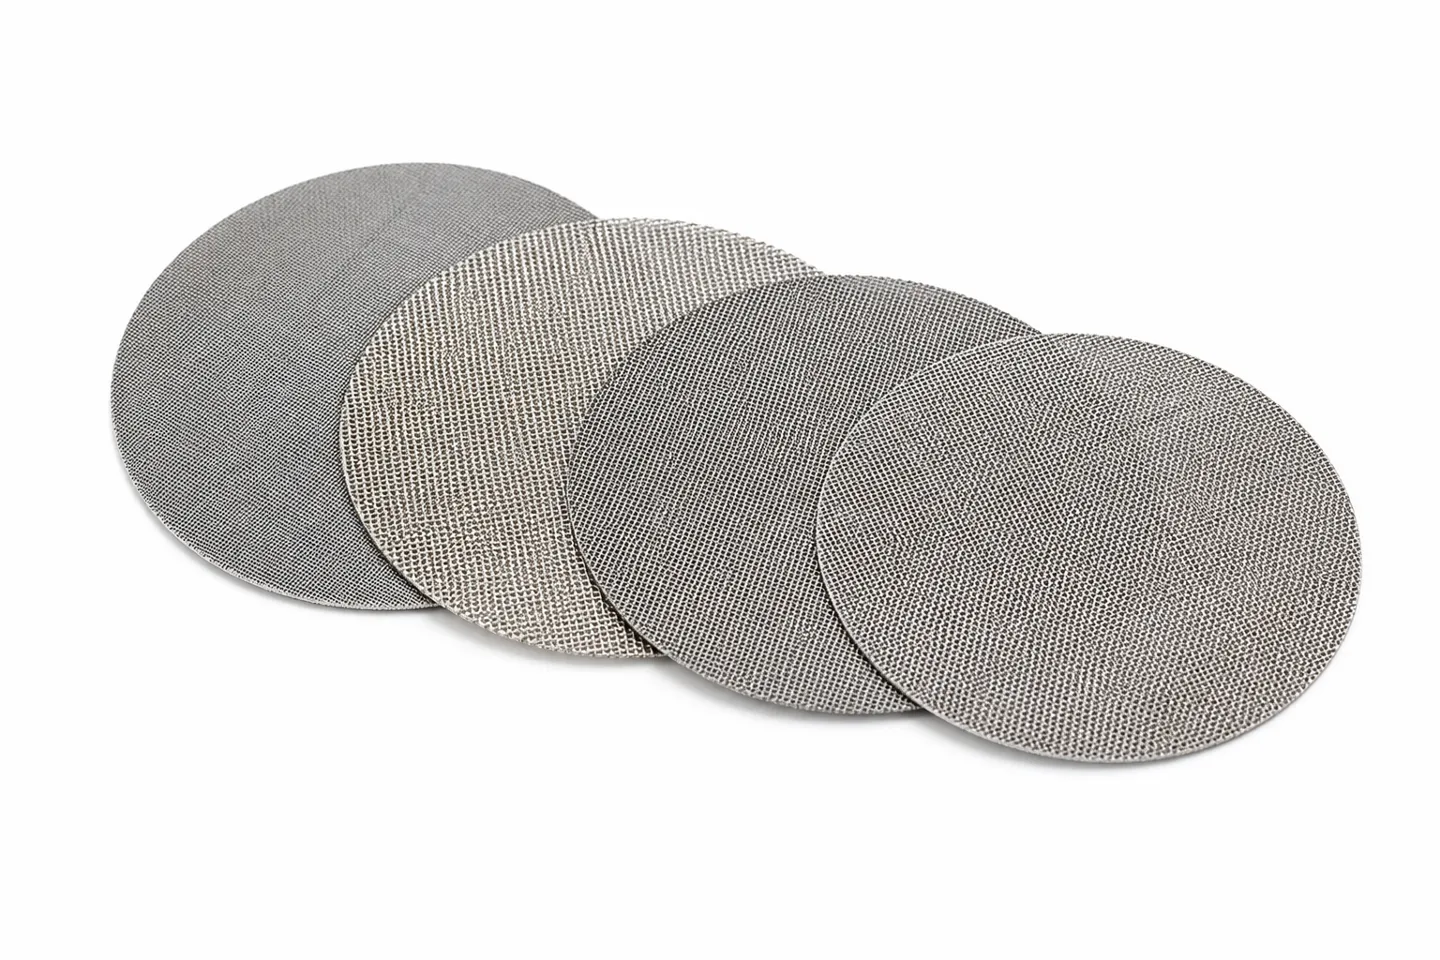
Konfigurationen hydraulischer Siebwechsler
Referenzansichten für Einzelscheiben-, Doppelscheiben-, Zweispaltensystem- und austauschbare Schmelzfilter-Schirmkonfigurationen
Verwandtes Pelletiergerät
Verwenden Sie den Siebwechsler als Teil eines vollständigen Filtrations- und Pelletionsweges.
Einzelkammer Granulierer
Standardrecycling-Extrusion für vorbereitete Schüttgüter, Recyclat und ausgewählte flexible Kunststoffe.
Schneidwerk-Verdichter-Pelletieranlage
Integrierte Verdichtung, Extrusion, Filtration und Pelletierung für Folie und Raffia.
Doppelzahn-Kompositionsanlagen
Erweiterte Mischung, Verdampfung, Schmelzfilterung und Pelletierung für recycelte Materialien.
Fragebogen
FAQ zum hydraulischen Siebwechsler
Antworten auf häufig gestellte Fragen über Filteröffnung, Differenzdruck, Siebleben und Integration in die Pelletieranlage.
Wählen Sie einen hydraulischen Schiebleitblechanger für sauberere Förderlinien und kostengesteuerte Anlagen, einen doppelkolonnenigen kontinuierlichen Wechsler, wenn Druckstabilität und Verfügbarkeit wichtig sind, und ein selbstreinigendes Rückspülungssystem für höhere Kontamination und lange Produktionskampagnen.
Verwenden Sie 180-250 Mikron Filtration für Pellets von Nutzungsqualität und niedrigeren Druckverlust, 120-150 Mikron für ausgewogener kommerzieller Ausgang und 80-100 Mikron, wenn der Käufer feinere Kontaminationskontrolle benötigt. Die kleineren Öffnungen erfordern mehr Filterfläche oder häufigere Reinigung.
Verfolgen Sie den Druck vor und nach dem Filter bei stabiler Schraubenwelle und Schmelztemperatur. Ein anhaltender Anstieg des Differenzdrucks deutet auf eine Siebladung hin. Stellen Sie den Wechselthreshold unter den genehmigten Drucklimits und bevor der Diesfluss oder das Pelletenschneiden instabil wird.
Reiniger Industriemüll kann für eine Schicht oder länger laufen. Gewaschener Post-Konsumentenmaterial kann alle 1-4 Stunden überprüft werden. Schwieriges Futter kann einen manuellen Sieb in 10-60 Minuten laden, was einen größeren kontinuierlichen oder Rückspülkonfiguration wertvoll macht.
Nummer Melt filtration beseitigt festen Schmutz. Trocknung und Vakuumentgasung behandeln Feuchtigkeit und flüchtige Verbindungen, während Sortierung und Waschen gemischte Polymere vor dem Extrudieren kontrollieren müssen.
Senden Sie den Polymer-Typ, Kontaminationsbeschreibung, Ziel kg/h, erforderliche Filteröffnung, Extruder-Schraubendurchmesser und Ausgang, Schmelztemperatur, Verbindungsdimensionen, Pelletiermethode und den aktuellen Druck vor dem Dies.
Passen Sie die Schmelzfilterung auf Ihre Pelletqualität an
Erzählen Sie uns von Ihrem Polymer, Kontaminationsgrad, Zielmenge, Filteröffnung, Extrudergröße und Pelletiermethode. Wir empfehlen Ihnen den Typ des Siebwechslers, den effektiven Filterbereich, Druckmessinstrumente und die Anschlussschemata.