Pierwszy etap recyklingu opon – wstępne przetwarzanie
Jednohakowa maszyna do usuwania drutu z opon
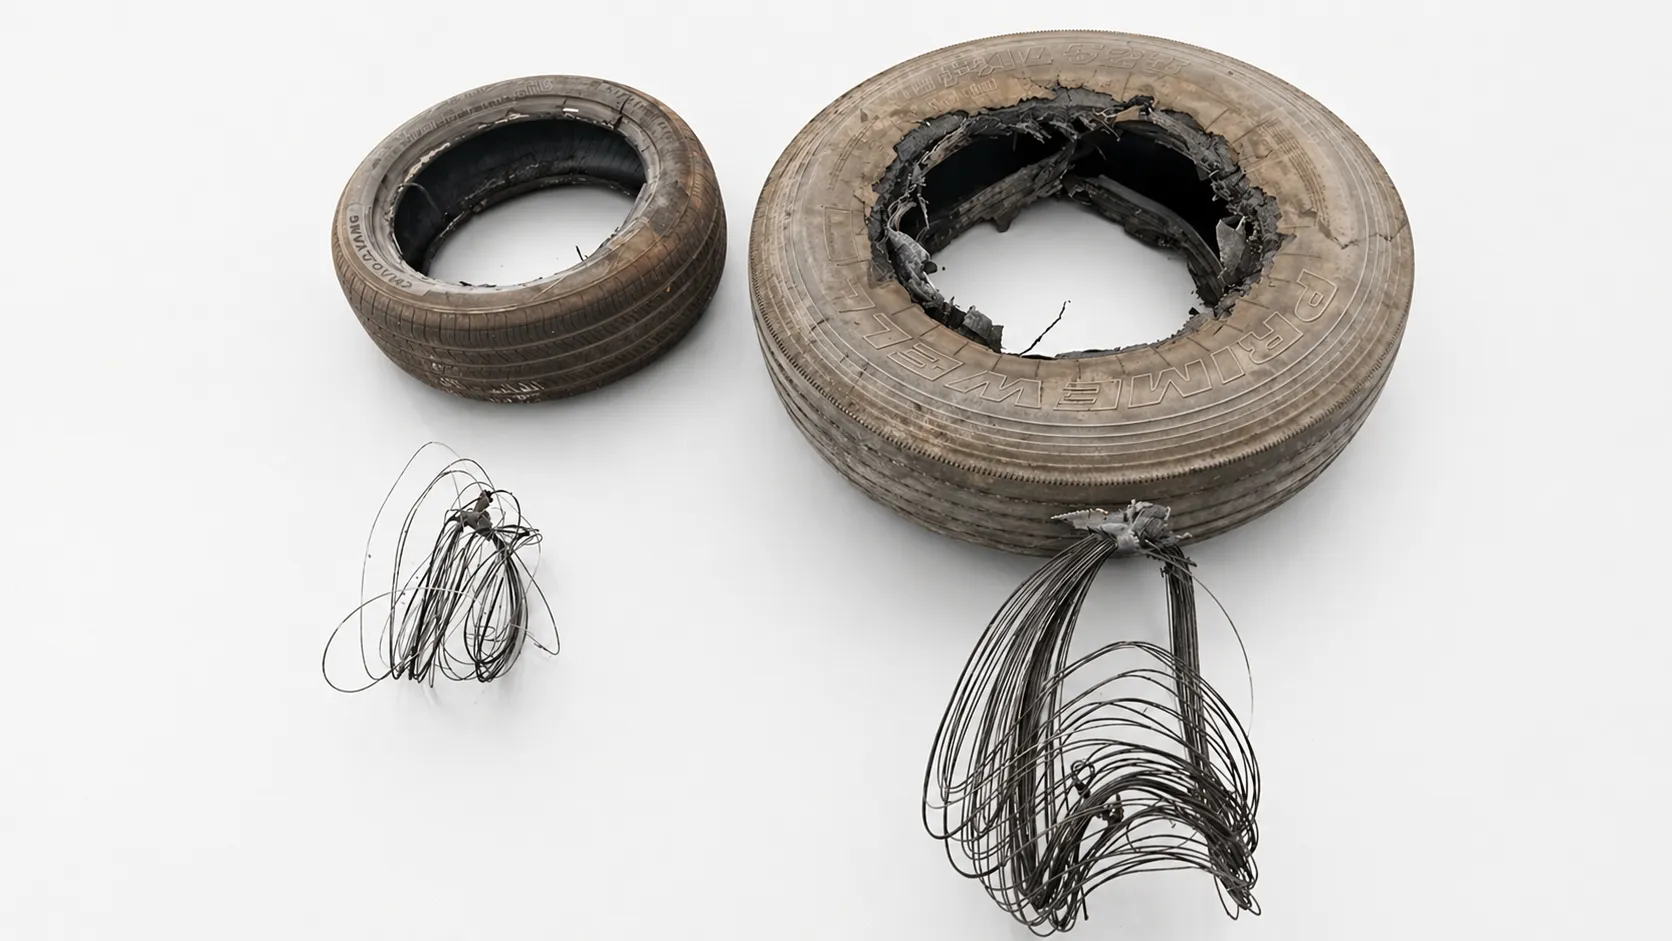
Należy usunąć stalowy drut z obręczy z boków opon przed ich cięciem, rozdrabnianiem lub pirolizą. Ta maszyna do usuwania obręczy chroni urządzenia znajdujące się w dalszej części linii produkcyjnej, poprawia czystość gumy oraz ułatwia rentowną eksploatację całej linii recyklingu opon.
Dlaczego dedykowany krok usuwania obrzeży się opłaca
Drut obrzeżowy jest jednym z najbardziej szkodliwych i utrudniających przetwarzanie elementów zużytej opony. Usunięcie go przed intensywną redukcją zazwyczaj poprawia wydajność operacyjną, jakość produktu oraz opłacalność dalszych etapów przetwarzania.
Chroń noże rozdrabniacza i części eksploatacyjne
Usunięcie zagęszczonego stalowego obrzeża przed cięciem lub rozdrabnianiem pomaga ograniczyć przedwczesne zużycie ostrzy, uszkodzenia spowodowane uderzeniami oraz przerwy w konserwacji wynikające z obecności ciężkiej stali na ściance bocznej opony.
Szybsze ładowanie dzięki podnoszeniu
Urządzenie podnoszące ułatwia operatorom bardziej efektywne ustawianie opon, zmniejszając wysiłek fizyczny i umożliwiając szybsze wykonywanie powtarzalnych czynności.
Kontrolowane usuwanie drutu
Ręczna kontrola za pomocą dźwigni zapewnia operatorowi precyzyjne wyczucie podczas cyklu ekstrakcji, pomagając w usunięciu drutu obręczy bez niepotrzebnej utraty gumy.
Czystszy strumień gumy dla lepszej wartości produktu
Wczesne ograniczenie zanieczyszczenia stalą poprawia jakość wiórów gumowych, granulatu i proszku, co może przyczynić się do lepszej akceptacji na dalszych etapach przetwórstwa oraz pozycjonowania produktów w segmencie o wyższej wartości.
Niższe całkowite koszty operacyjne na całej linii
Mniejsze zużycie ostrzy, rzadsze awarie, czystszy produkt wyjściowy oraz bardziej stabilny dalszy proces przetwarzania sprawiają, że usuwanie opasek jest jednym z najbardziej efektywnych etapów obróbki wstępnej w zakładzie recyklingu opon.
Ciężka konstrukcja hydrauliczna
Materiały odporne na zużycie oraz solidny układ hydrauliczny zostały zaprojektowane z myślą o ciągłej eksploatacji przemysłowej w wymagających warunkach przetwarzania opon.
Gdzie pasuje ta maszyna do wycinania koralików
Maszyna ta jest najbardziej przydatna w sytuacjach, gdy konieczne jest usunięcie stalowych obrzeży w celu ochrony sprzętu, poprawy czystości produktu końcowego lub przygotowania opony do kolejnego etapu recyklingu.
Zakłady recyklingu opon
Stanowi pierwszy etap obróbki wstępnej przed cięciem opon, rozdrabnianiem, granulacją oraz produkcją proszku gumowego.
Przygotowanie wsadu do pirolizy
Usunięcie drutu obrzeżowego przed pirolizą pomaga zmniejszyć zawartość metalu w surowcu wsadowym do reaktora i sprzyja czystszemu odzyskowi w dalszych etapach procesu.
Produkcja gumy okruchowej
Pomaga w uzyskaniu czystszego surowca gumowego przeznaczonego do nawierzchni sportowych, wyrobów formowanych, materiałów na place zabaw oraz produktów podłogowych.
Przed cięciem opon
Należy stosować tę maszynę przed maszyną do cięcia zużytych opon, gdy sekwencja obróbki wstępnej ma chronić zarówno etap cięcia, jak i rozdrabniania.
Zintegrowane linie recyklingu opon
Urządzenie to wpisuje się w kompletne linie produkcyjne, w których wspólnie planuje się usuwanie stopki opony, rozdrabnianie, oddzielanie stali oraz produkcję proszku.
Wstępne przetwarzanie w miejscach odbioru
Urządzenie usuwa drut obrzeżowy przed wysyłką opon lub przekazaniem ich do kolejnego etapu przetwarzania, poprawiając logistykę i bezpieczeństwo obsługi.
Przebieg pracy nad usuwaniem koralików za pomocą pojedynczego haka
Maszyna została zaprojektowana z myślą o prostym przetwarzaniu opon oraz kontrolowanym usuwaniu stalowych obrzeży przed przejściem opony do jakiegokolwiek głównego etapu rozdrabniania.
Załaduj oponę
Operator ustawia oponę do cyklu usuwania opasek, korzystając z pomocy układu podnoszącego maszyny.
Zaczep obszar koralików
Mechanizm z pojedynczym hakiem chwyta obszar drutu obrzeżowego i przygotowuje oponę do kontrolowanego wyciągania.
Wyciągnij drut stalowy
Siła hydrauliczna w połączeniu ze sterowaniem ręcznym pozwala precyzyjnie wyciągnąć stalowy drut obrzeża z boku opony.
Wyślij oponę do następnego etapu
Opona pozbawiona krawędzi jest następnie gotowa do cięcia, rozdrabniania, przygotowania do pirolizy lub innych dalszych procesów recyklingu.
Załaduj oponę
Operator ustawia oponę do cyklu usuwania opasek, korzystając z pomocy układu podnoszącego maszyny.
Zaczep obszar koralików
Mechanizm z pojedynczym hakiem chwyta obszar drutu obrzeżowego i przygotowuje oponę do kontrolowanego wyciągania.
Wyciągnij drut stalowy
Siła hydrauliczna w połączeniu ze sterowaniem ręcznym pozwala precyzyjnie wyciągnąć stalowy drut obrzeża z boku opony.
Wyślij oponę do następnego etapu
Opona pozbawiona krawędzi jest następnie gotowa do cięcia, rozdrabniania, przygotowania do pirolizy lub innych dalszych procesów recyklingu.
Najpierw usunięcie bieżnika a wysyłka całych opon bez obróbki
Pominięcie etapu usuwania opasek pozwala zaoszczędzić jeden etap na początku procesu, jednak zazwyczaj powoduje to przesunięcie problemów związanych ze zużyciem, zanieczyszczeniem i obsługą na późniejsze etapy, gdzie generują one wyższe koszty.
| Współczynnik podejmowania decyzji | Pierwsze usuwanie koralików | Brak kroku debeading |
|---|---|---|
| Ochrona niszczarki | Ogranicza skupione uszkodzenia noży i elementów zużywających się spowodowane drutem opasującym | Większe ryzyko zużycia ostrzy i przerw w konserwacji |
| Czystość gumy | Czystszy strumień gumy na dalszych etapach przetwarzania z mniejszym zanieczyszczeniem stalą | Większe zanieczyszczenie w postaci wiórów, okruchów lub proszku |
| Jakość wsadu pirolitycznego | Mniejsze obciążenie metalem przed zasilaniem reaktora | Więcej stali trafia do dalszego procesu |
| Koszty operacyjne | Możliwość obniżenia całkowitych kosztów linii dzięki mniejszemu zużyciu i czystszemu produktowi końcowemu | Niższe koszty początkowe obsługi, ale wyższe ryzyko związane z kosztami na dalszych etapach |
| Najlepsze dopasowanie | Zakłady dążące do stabilnej dostępności i uzyskania czystszego materiału z recyklingu | Tylko wtedy, gdy urządzenia znajdujące się dalej w dół rzeki są zaprojektowane tak, aby absorbować dodatkowe zużycie i zanieczyszczenia |
Dane techniczne
Proszę wybrać model w oparciu o średnicę opony, pożądaną wydajność godzinową oraz sposób, w jaki maszyna do usuwania krawędzi opony będzie pasować do Państwa pełnej linii recyklingu opon.
| Parametr | Model 900 | Model 1200 |
|---|---|---|
| Wydajność | 20-40 szt./godz. | 20-40 szt./godz. |
| Średnica opony | ≤ Fi900 mm | ≤ 1200 mm |
| Moc silnika | 5,5 kW | 11 kW |
| Ciśnienie robocze | 10 MPa | 15 MPa |
| Odległość cylindra | 900 mm | 1300 mm |
| Waga maszyny | 1 tona | 1,4 tony |
Obejrzyj maszynę do usuwania koralików w działaniu
Zobacz, w jaki sposób mechanizm z pojedynczym hakiem usuwa stalową obręcz przed przejściem opony do kolejnego etapu przetwarzania.
Najczęściej zadawane pytania
Odpowiedzi na typowe pytania dotyczące przeznaczenia, zakresu rozmiarów opon, działania oraz znaczenia usuwania opaski.
Maszyna usuwa stalowy drut z obręczy z boków opony przed jej pocięciem lub rozdrobnieniem. Chroni to urządzenia znajdujące się w dalszej części linii produkcyjnej i pomaga uzyskać czystszy materiał gumowy przeznaczony do recyklingu.
Model 900 obsługuje opony o średnicy do Phi900 mm, natomiast model 1200 przetwarza większe opony o średnicy do Phi1200 mm. Wydajność obu modeli wynosi 20–40 opon na godzinę, w zależności od warunków pracy.
Ręczne sterowanie dźwignią zapewnia operatorowi precyzyjne informacje zwrotne w czasie rzeczywistym podczas wyciągania drutu, co pomaga dostosować się do różnych warunków opony i ograniczyć niepotrzebne uszkodzenia gumy.
Drut obrzeżowy stanowi jeden z najtwardszych elementów stalowych w oponie. Jego wcześniejsze usunięcie pomaga ograniczyć zużycie ostrzy rozdrabniacza, zanieczyszczenie strumienia gumy oraz koszty konserwacji na dalszych etapach procesu.
Tak. Usunięcie drutu obrzeżowego przed pirolizą zmniejsza zawartość metalu w surowcu wsadowym i sprzyja czystszemu przetwarzaniu na dalszych etapach procesu w porównaniu z przekazywaniem dalej nieprzetworzonych całych opon.
Ulepsz pierwszy etap swojej linii recyklingu opon
Prosimy o podanie zakresu średnic opon, planowanej wydajności oraz informacji o kolejnej maszynie w procesie. Zaproponujemy odpowiedni model maszyny do usuwania krawędzi opon oraz wskażemy, w jaki sposób powinna ona wpisać się w układ całej linii produkcyjnej.