Vorbehandlung im ersten Schritt des Reifenrecyclings
Einhaken-Maschine zum Entfernen von Drahtringen aus Reifen
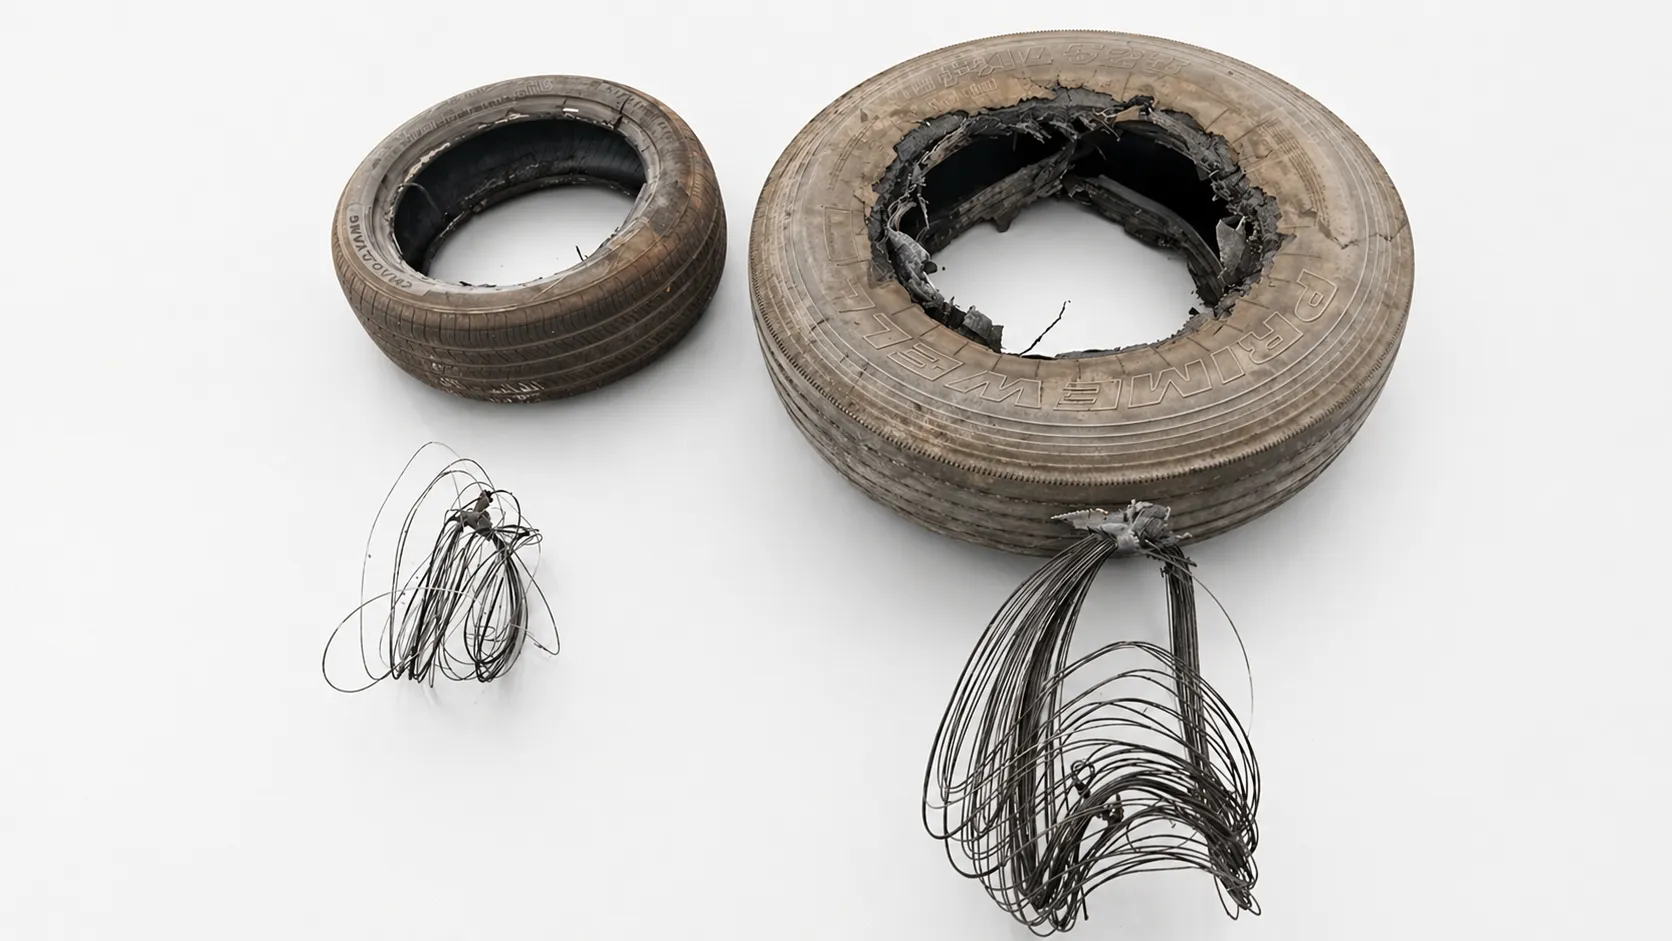
Entfernen Sie den Stahlwulstdraht aus den Reifenseitenwänden vor dem Schneiden, Zerkleinern oder der Pyrolyse. Diese Wulstentfernungsmaschine schützt nachgeschaltete Anlagen, verbessert die Reinheit des Gummis und erleichtert den rentablen Betrieb der gesamten Reifenrecyclinganlage.
Warum sich ein gezielter Enthornungsschritt auszahlt
Der Wulstdraht ist einer der schädlichsten und störendsten Bestandteile eines Altreifens. Seine Entfernung vor der groben Zerkleinerung verbessert in der Regel die Betriebszeit, die Produktqualität und die Wirtschaftlichkeit der nachgelagerten Prozesse.
Schützen Sie die nachgelagerten Häckslermesser und Verschleißteile
Das Entfernen des konzentrierten Stahlwulstes vor dem Schneiden oder Schreddern trägt dazu bei, vorzeitigen Messerverschleiß, Stoßschäden und Wartungsunterbrechungen zu reduzieren, die durch den schweren Stahl an der Reifenflanke verursacht werden.
Schnelleres Beladen mit Hebeunterstützung
Die Hebevorrichtung unterstützt das Bedienpersonal beim effizienten Positionieren der Reifen, reduziert den manuellen Aufwand und ermöglicht schnellere, wiederholte Arbeitsabläufe.
Kontrollierte Drahtentfernung
Die manuelle Hebelsteuerung gibt dem Bediener während des Entnahmevorgangs präzises Feedback und hilft so, den Wulstdraht ohne unnötigen Gummiverlust zu entfernen.
Saubererer Gummistrom für einen besseren Produktwert
Eine frühzeitige Reduzierung der Stahlverunreinigungen verbessert die Qualität von Gummispänen, -granulat und -pulver, was zu einer besseren Akzeptanz in nachgelagerten Prozessen und einer Positionierung als höherwertiges Produkt beitragen kann.
Niedrigere Gesamtbetriebskosten über die gesamte Linie hinweg
Geringerer Messerverschleiß, weniger Ausfälle, sauberere Endprodukte und eine stabilere Weiterverarbeitung machen das Entkanten zu einem der wirkungsvollsten Vorbehandlungsschritte in einer Reifenrecyclinganlage.
Hochleistungs-Hydraulikkonstruktion
Verschleißfeste Materialien und ein robustes Hydrauliksystem sind für den kontinuierlichen industriellen Einsatz in anspruchsvollen Umgebungen der Reifenverarbeitung ausgelegt.
Wo diese Entkopfmaschine passt
Die Maschine ist besonders nützlich, wenn das Entfernen von Stahlwulsten erforderlich ist, um Anlagen zu schützen, die Reinheit des Endprodukts zu verbessern oder den Reifen für den nächsten Recycling-Schritt vorzubereiten.
Reifenrecyclinganlagen
Dient als erste Vorbehandlungsstufe vor dem Zerschneiden, Schreddern und Granulieren von Reifen sowie der Herstellung von Gummipulver.
Pyrolyse-Einsatzmittelvorbereitung
Das Entfernen des Wulstdrahts vor der Pyrolyse trägt dazu bei, den Metallanteil im Reaktoreinsatz zu reduzieren und ermöglicht eine sauberere nachgelagerte Rückgewinnung.
Krümelgummiproduktion
Trägt dazu bei, saubereren Gummigrundstoff für Sportbeläge, Formteile, Spielplatzmaterialien und Bodenbeläge herzustellen.
Vor dem Reifenschneiden
Setzen Sie die Maschine vor einer Altreifen-Schneidemaschine ein, wenn Sie im Rahmen der Vorbehandlungsabfolge sowohl den Schneide- als auch den Zerkleinerungsvorgang schützen möchten.
Integrierte Reifenrecyclinglinien
Die Maschine lässt sich in komplette Produktionslinien integrieren, in denen das Entfernen der Wulst, die Zerkleinerung, die Stahlrückgewinnung und die Pulverproduktion gemeinsam geplant werden.
Vorverarbeitung an den Sammelstellen
Entfernt den Wulstdraht, bevor die Reifen versandt oder zum nächsten Verarbeitungsort befördert werden, wodurch die Logistik und die Handhabungssicherheit verbessert werden.
Arbeitsablauf zum Entgraten mit einem einzelnen Haken
Die Maschine ist für die unkomplizierte Handhabung von Reifen und die kontrollierte Entfernung der Stahlwulst ausgelegt, bevor der Reifen in eine der Hauptzerkleinerungsstufen gelangt.
Reifen laden
Der Bediener positioniert den Reifen mithilfe der Hebevorrichtung der Maschine für den Entwulzvorgang.
Haken Sie den Perlenbereich
Der Einhakenmechanismus greift den Wulstdrahtbereich und bereitet den Reifen für eine kontrollierte Entnahme vor.
Den Stahldraht herausziehen
Hydraulische Kraft und manuelle Steuerung wirken zusammen, um den Stahlwulstdraht präzise aus der Reifenflanke zu ziehen.
Reifen zur nächsten Stufe senden
Der entdrahtete Reifen ist anschließend bereit für Schneiden, Zerkleinern, die Pyrolysevorbereitung oder andere nachgelagerte Recyclingprozesse.
Reifen laden
Der Bediener positioniert den Reifen mithilfe der Hebevorrichtung der Maschine für den Entwulzvorgang.
Haken Sie den Perlenbereich
Der Einhakenmechanismus greift den Wulstdrahtbereich und bereitet den Reifen für eine kontrollierte Entnahme vor.
Den Stahldraht herausziehen
Hydraulische Kraft und manuelle Steuerung wirken zusammen, um den Stahlwulstdraht präzise aus der Reifenflanke zu ziehen.
Reifen zur nächsten Stufe senden
Der entdrahtete Reifen ist anschließend bereit für Schneiden, Zerkleinern, die Pyrolysevorbereitung oder andere nachgelagerte Recyclingprozesse.
Enthornung zuerst vs. unbehandelte Reifen weiterleiten
Das Überspringen des Entdrahtungsprozesses spart zwar zunächst einen Arbeitsschritt, verlagert jedoch in der Regel Verschleiß, Verunreinigungen und Handhabungsprobleme auf spätere Phasen des Prozesses, wo sie höhere Kosten verursachen.
| Entscheidungsfaktor | Entkopfung zuerst | Kein Entrindungsschritt |
|---|---|---|
| Schutz für Aktenvernichter | Reduziert konzentrierte Schäden durch Wulstdrähte an Messern und Verschleißteilen | Erhöhtes Risiko von Messerverschleiß und Wartungsausfällen |
| Reinheit von Gummi | Reinere nachgelagerte Gummiströme mit geringerer Stahlverunreinigung | Erhöhte Verunreinigungen in Spänen, Krümeln oder Pulver |
| Pyrolyse-Einsatzstoffqualität | Geringere Metallbelastung vor der Reaktorbeschickung | Mehr Stahl gelangt in den nachgelagerten Prozess. |
| Betriebskosten | Kann die Gesamtkosten der Anlage durch geringeren Verschleiß und sauberere Endprodukte senken | Geringerer Aufwand im Vorfeld, jedoch höheres Kostenrisiko im weiteren Verlauf |
| Beste Passform | Anlagen, die auf stabile Betriebszeiten und saubereres Recyclingmaterial abzielen | Nur wenn die nachgelagerten Anlagen so konstruiert sind, dass sie den zusätzlichen Verschleiß und die zusätzliche Verunreinigung aufnehmen können. |
Technische Daten
Wählen Sie das Modell entsprechend dem Reifendurchmesser, der gewünschten Stundenleistung und der Art und Weise aus, wie sich die Entwulzmaschine in Ihre gesamte Reifenrecyclinganlage einfügen lässt.
| Parameter | Modell 900 | Modell 1200 |
|---|---|---|
| Kapazität | 20-40 Stück/h | 20-40 Stück/h |
| Handling Reifendurchmesser | ≤ Phi900 mm | ≤ Phi1200 mm |
| Motorleistung | 5,5 kW | 11 kW |
| Betriebsdruck | 10 MPa | 15 MPa |
| Zylinderabstand | 900 mm | 1300 mm |
| Maschinengewicht | 1 Tonne | 1,4 Tonnen |
Beobachten Sie die Enthornungsmaschine im Betrieb
Sehen Sie, wie der Einhakenmechanismus den Stahlwulst entfernt, bevor der Reifen in den nächsten Verarbeitungsschritt gelangt.
Häufig gestellte Fragen
Antworten auf häufig gestellte Fragen zu Verwendungszweck, Reifengrößenbereich, Betrieb und der Bedeutung der Reifenentkappung.
Die Maschine entfernt den Stahlwulstdraht von den Reifenseitenwänden, bevor der Reifen zerschnitten oder geschreddert wird. Dies schützt nachgeschaltete Anlagen und trägt zur Gewinnung von saubererem recyceltem Gummimaterial bei.
Das Modell 900 verarbeitet Reifen bis zu einem Durchmesser von Phi900 mm, während das Modell 1200 größere Reifen bis zu einem Durchmesser von Phi1200 mm verarbeitet. Beide Modelle haben je nach Betriebsbedingungen eine Durchsatzleistung von 20 bis 40 Reifen pro Stunde.
Die manuelle Hebelsteuerung liefert dem Bediener während der Drahtentnahme präzises Echtzeit-Feedback, wodurch sich unterschiedliche Reifenzustände berücksichtigen lassen und unnötige Gummischäden reduziert werden.
Der Wulstdraht zählt zu den härtesten Stahlanteilen eines Reifens. Seine vorrangige Entfernung trägt dazu bei, den Verschleiß der Zerkleinerungsmesser, Verunreinigungen im Gummistrom sowie die späteren Wartungskosten zu reduzieren.
Ja. Das Entfernen des Wulstdrahts vor der Pyrolyse reduziert den Metallanteil im Einsatzmaterial und ermöglicht eine sauberere Weiterverarbeitung im Vergleich zur Weiterleitung unbehandelter Ganzreifen.
Verbessern Sie den ersten Schritt Ihrer Reifenrecyclinglinie
Teilen Sie uns Ihren Reifendurchmesserbereich, den geplanten Durchsatz und die nachfolgende Maschine im Prozess mit. Wir empfehlen Ihnen das passende Modell der Reifenentdrahtungsmaschine und zeigen Ihnen, wie diese in Ihr Gesamtlinienlayout integriert werden sollte.