

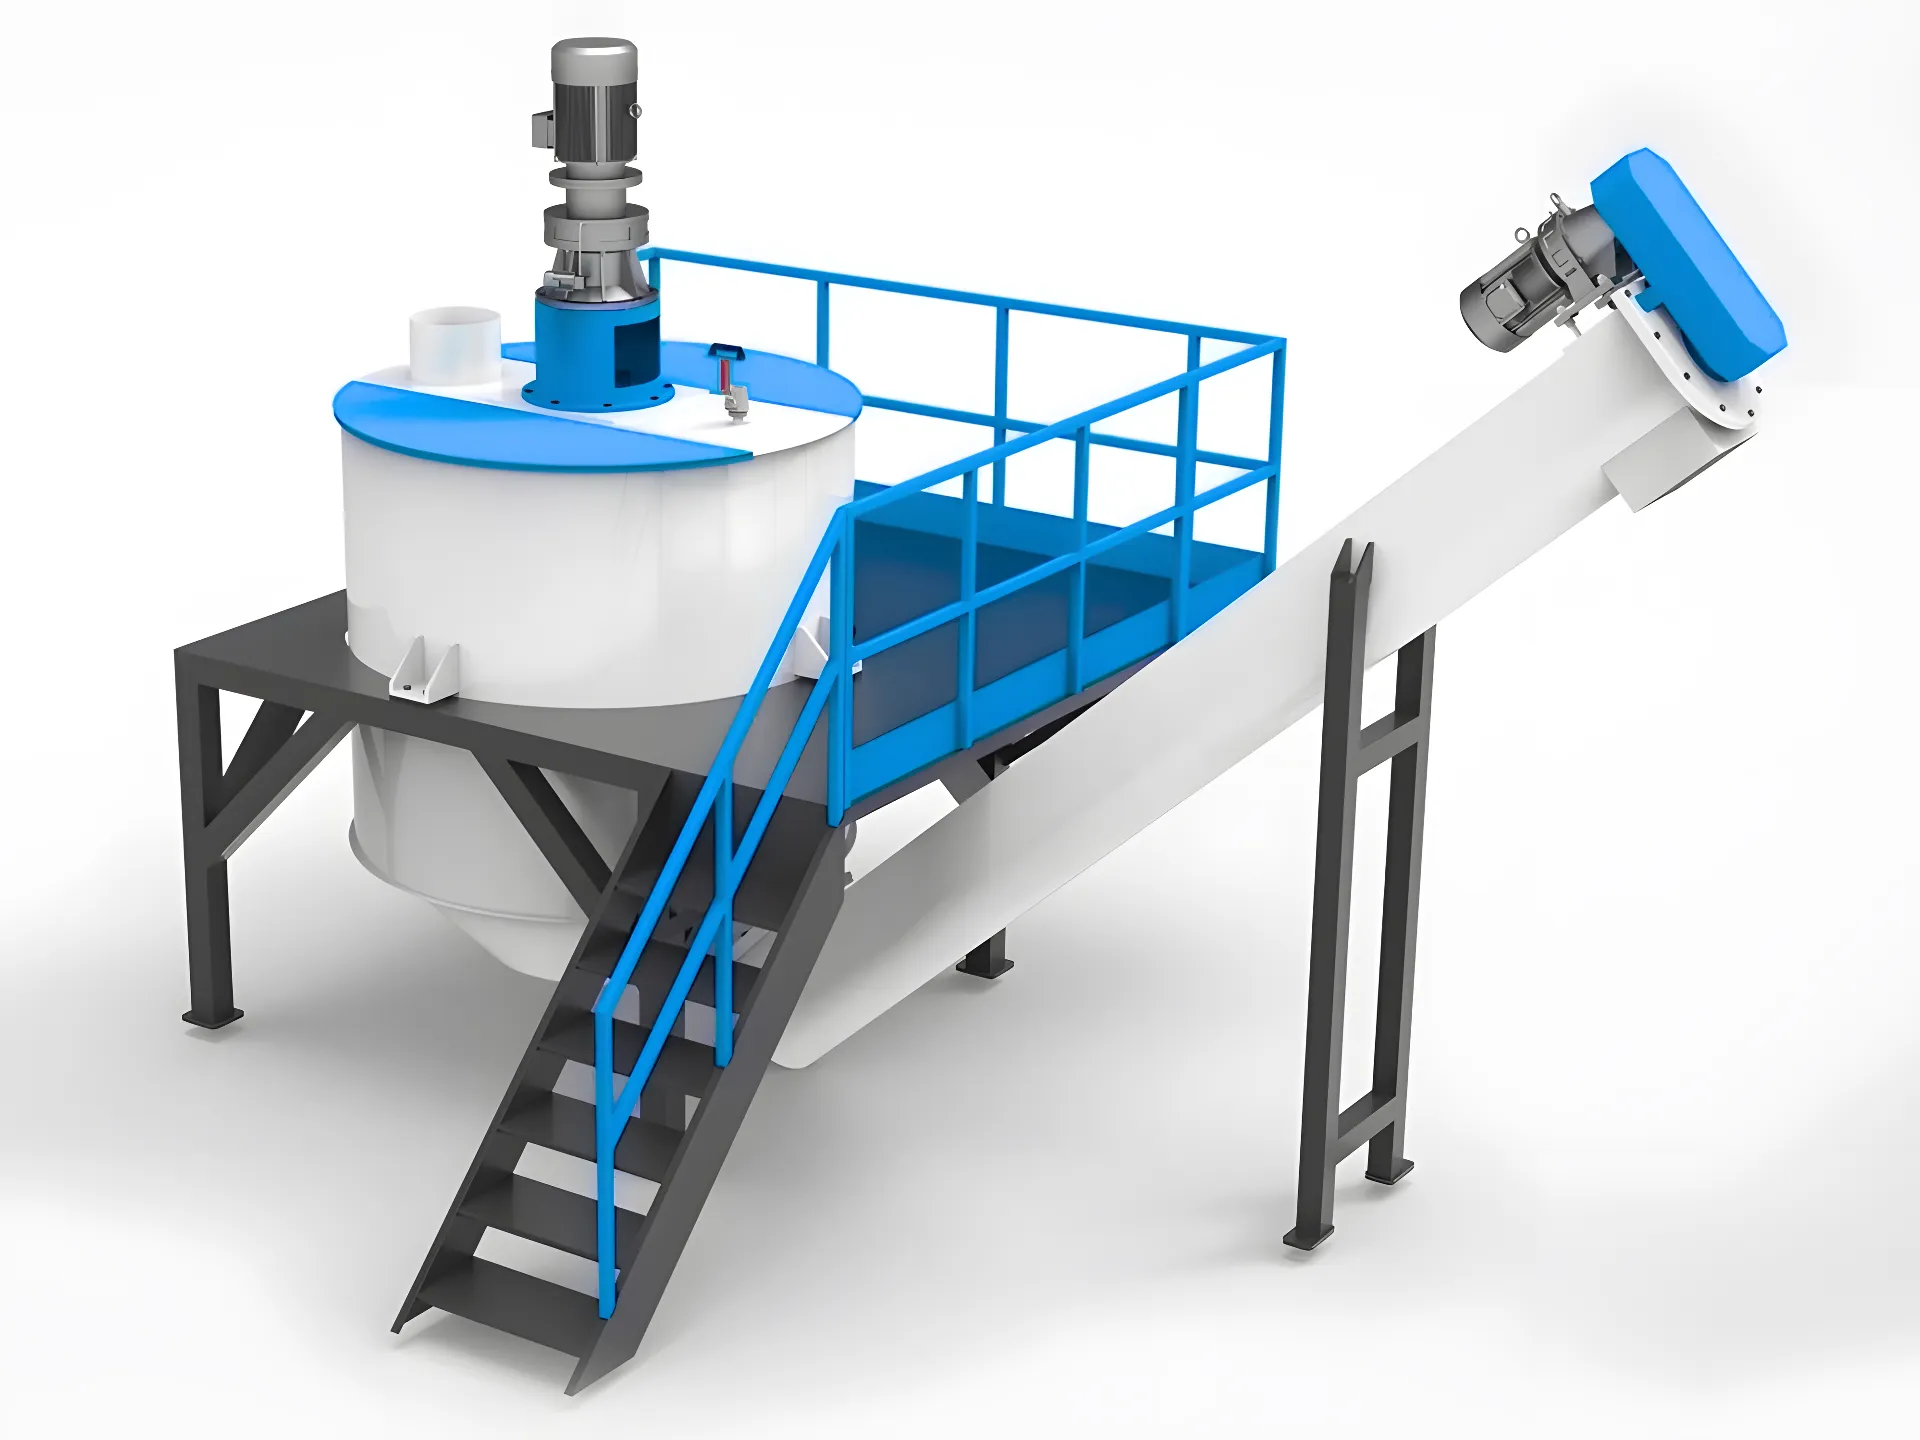
Wybór niewłaściwej metody mycia kosztuje więcej niż energia – decyduje o tym, czy Twój poddany recyklingowi PET w ogóle trafi na rynek spożywczy. Firmy recyklingowe inwestujące w System recyklingu butelek PET Podejmij tę decyzję na wczesnym etapie projektowania procesu: mycie na zimno, mycie na gorąco, czy stopniowe połączenie obu metod. Ten przewodnik wyjaśnia, jak działa każda z metod, gdzie każda z nich jest najskuteczniejsza oraz jakie czynniki operacyjne i regulacyjne powinny wpłynąć na Twój wybór.
Dlaczego etap mycia określa wartość płatków
Linie do mycia PET przetwarzają butelki pokonsumenckie na czyste płatki, które są ponownie wykorzystywane w produktach, od włókien poliestrowych po butelki na napoje mające kontakt z żywnością. Etap mycia jest najważniejszym etapem w tym łańcuchu. Zanieczyszczenia resztkowe – kleje etykiet, oleje spożywcze, bakterie lub resztki napojów – bezpośrednio obniżają czystość płatków, zmniejszając… Lepkość istotna (IV), i ogranicza, na jakie rynki zbytu materiał może trafić.
Presja rynkowa, aby to zrobić dobrze, rośnie. Globalny rynek rPET został wyceniony na około 10,26 mld USD w 2024 r. i przewiduje się, że osiągnie 29,65 miliarda dolarów do 2034 roku, rosnąc w tempie CAGR wynoszącym około 11,21 TP7T. Jednocześnie zaostrzają się wymogi regulacyjne: rozporządzenie UE 2022/1616 nakazuje EFSA zatwierdzanie procesów recyklingu PET stosowanych do produkcji opakowań przeznaczonych do kontaktu z żywnością, a polityka UE wymaga Do 2025 r. zawartość materiałów pochodzących z recyklingu w butelkach PET wyniesie 25%, a do 2030 r. 30%. Jakość prania nie jest już zmienną produkcyjną, lecz wymogiem dostępu do rynku.
Jak działają linie do prania PET na zimno
Linie do prania na zimno wykorzystują wodę o temperatura otoczenia, zwykle 20–30°C, bez zewnętrznego ogrzewania. Czyszczenie opiera się na działaniu mechanicznym – myciu tarciowym, płukaniu przeciwprądowym i przepływie wody pod wysokim ciśnieniem – w celu usunięcia zanieczyszczeń z powierzchni rozdrobnionych płatków PET. W większości konfiguracji nie są wymagane żadne środki chemiczne.
Zalety mycia na zimno
- Mniejsze zużycie energii: Wyeliminowanie podgrzewania wody znacząco obniża koszty operacyjne i redukuje ślad węglowy procesu prania.
- Zmniejszone ryzyko termiczne: Płatki PET nie są narażone na działanie ciepła, co pozwala na zachowanie IV i zapobiega degradacji powierzchni podczas prania.
- Prostsza infrastruktura: Mniejsza liczba komponentów systemu oznacza niższe nakłady inwestycyjne, szybsze uruchomienie i krótsze okresy między przeglądami.
- Skuteczny w przypadku lekkiego zanieczyszczenia: Luźne zabrudzenia, kurz, zanieczyszczenia powierzchniowe i oderwane fragmenty etykiet są skutecznie usuwane w temperaturze otoczenia.
Ograniczenia mycia na zimno
Zimna woda nie może się niezawodnie rozpuścić kleje topliwe, folie etykietowe z poliolefin, oleje kuchenne lub zanieczyszczenia biologiczne takie jak bakterie i zarodniki pleśni. Zanieczyszczenia te wymagają energii cieplnej i działania chemicznego, aby się rozłożyć. W rezultacie płatki myte na zimno zazwyczaj nie osiągają progów czystości wymaganych do zatwierdzenia rPET do kontaktu z żywnością zgodnie z wytycznymi FDA lub EFSA.
Mycie na zimno jest najlepsze dla zastosowania nieżywnościowe—włókna poliestrowe, taśmy spinające, folie rolnicze i opakowania bezkontaktowe —w przypadku których obowiązują niższe standardy czystości, a głównym czynnikiem jest efektywność kosztowa.
Jak działają gorące linie do prania PET
Gorące linie do prania podgrzewają wodę do 85–95°C, zakres roboczy zatwierdzony do skutecznej dekontaminacji bez powodowania znaczącej degradacji termicznej PET. Proces koncentruje się na reaktorze do mycia na gorąco, takim jak ciągły system mycia na gorąco płatków PET i HDPE—gdzie płatki są mieszane w podgrzanym roztworze wodorotlenku sodu przez kontrolowany okres czasu.
Standardowa chemia do mycia na gorąco obejmuje:
- Soda kaustyczna (NaOH): Dodano w stężeniu 1–2% do zmydlania tłuszczów i rozpuszczania klejów etykietowych.
- Surfaktanty i detergenty: Poprawia emulgowanie pozostałości oleju i skuteczność spłukiwania.
- Kontrola temperatury: Utrzymywana w temperaturze precyzyjnie mieszczącej się w przedziale 85–95°C — wystarczająco wysokiej, aby przeprowadzić dokładną dekontaminację, ale poniżej progu znaczącej degradacji dożylnej.
- Zarządzanie czasem pobytu: Obliczony czas przebywania zapewnia równomierne rozdrobnienie wszystkich rozmiarów cząstek. Mieszadła utrzymują płatki w zawiesinie, zapewniając równomierne rozprowadzenie.
Zalety mycia na gorąco
- Usuwa trudne zanieczyszczenia: Gorąca, żrąca chemia rozpuszcza uporczywe kleje, smary i resztki jedzenia, których nie da się usunąć zimną wodą.
- Zniszczenie patogenów: Temperatury powyżej 85°C zabijają bakterie i mikroorganizmy, co jest podstawowym wymogiem w przypadku zastosowań mających kontakt z żywnością.
- Umożliwia certyfikację jakości spożywczej: Płatki myte na gorąco, przetwarzane w sprawdzonych warunkach, mogą zostać objęte zatwierdzeniem przez FDA (FDA No Objection Letter, NOL) lub uzyskać opinię naukową EFSA.
- Wspiera recykling „od butelki do butelki”: Najbardziej wartościowe zastosowanie rPET — produkcja butelek na napoje w obiegu zamkniętym — opiera się na myciu na gorąco jako kluczowym etapie procesu.
Zarządzanie kosztami i złożonością prania na gorąco
Głównymi wyzwaniami są wyższe zużycie energii i żrące ścieki. Oba te problemy można rozwiązać dzięki nowoczesnej inżynierii systemowej:
- Systemy odzysku ciepła odzyskiwanie energii cieplnej pomiędzy etapami mycia, co obniża koszt energii netto na tonę produktu.
- Odzysk membrany NaOH poprzez ultrafiltrację lub nanofiltrację można odzyskać do 98,6% wodorosiarkowicy ze ścieków procesowych, co znacznie zmniejsza koszty chemikaliów i obciążenie zrzutowe alkaliów.
Nie są to optymalizacje marginalne. W przypadku przepustowości przemysłowej odzysk NaOH i integracja ciepła bezpośrednio wpływają na całkowity koszt posiadania i zgodność z wymogami ochrony środowiska w zakresie odprowadzania ścieków.
Mycie PET na zimno i na gorąco: kluczowe różnice
| Parametr | Pranie na zimno | Pranie na gorąco |
|---|---|---|
| Temperatura wody | 20–30°C | 85–95°C |
| Zużycie energii | Niski | Wyższe (możliwe do zredukowania poprzez odzysk ciepła) |
| Usuwanie zanieczyszczeń | Lekki brud powierzchniowy, kurz | Kleje, oleje, bakterie, pozostałości organiczne |
| Dezynfekcja | NIE | Tak |
| Uderzenie dożylne | Minimalne wymagania | Niskie ryzyko przy kontrolowanej temperaturze |
| Kwalifikacja regulacyjna | Nie nadaje się do kontaktu z żywnością | FDA NOL / Zatwierdzone przez EFSA |
| Koszt kapitałowy | Niżej | Wyższy |
| Wkład chemiczny | Nie wymagane | NaOH 1–2% + środek powierzchniowo czynny |
| Najlepsza aplikacja | Włókna, taśmy, opakowania inne niż spożywcze | Butelki na napoje, opakowania mające kontakt z żywnością |
rPET do kontaktu z żywnością: Dlaczego mycie na gorąco jest nie do zaakceptowania
Produkcja rPET-u spożywczego wymaga zgody organów regulacyjnych, a nie tylko wizualnie czystych płatków. Stany Zjednoczone, producenci muszą uzyskać List o braku sprzeciwu (NOL) z FDA potwierdzając, że proces recyklingu zapobiega migracji szkodliwych zanieczyszczeń do żywności. W Unia Europejska, Rozporządzenie (UE) 2022/1616 wymaga pozytywnej opinii naukowej Europejski Urząd ds. Bezpieczeństwa Żywności (EFSA) dla każdego procesu recyklingu stosowanego w zastosowaniach mających kontakt z żywnością.
Obie ramy oceniają, czy proces niezawodnie usuwa zanieczyszczenia do bezpiecznych granic migracji w najgorszych warunkach wejściowych. Mycie na gorąco – a konkretnie połączenie temperatury procesu 85–95°C z chemią kaustyczną – jest standardowym elementem każdego zatwierdzonego procesu mechanicznego recyklingu PET dopuszczonego do kontaktu z żywnością. Samo mycie na zimno nie zostało uznane za wystarczające do uzyskania zatwierdzenia dopuszczenia do kontaktu z żywnością w ramach żadnej z ram regulacyjnych.
Często pomijanym wskaźnikiem jakości jest Lepkość istotna (IV). Cel IV dla płatków PET o jakości spożywczej i butelkowej wynosi 0,78–0,84 dl/g. Przegrzanie lub zbyt długi czas przebywania w fazie mycia na gorąco może spowodować degradację łańcuchów polimerowych i obniżenie IV poniżej tego zakresu, obniżając jakość produktu niezależnie od jego czystości. Prawidłowo zaprojektowany system mycia na gorąco utrzymuje precyzję temperatury i kontroluje czas przebywania, aby chronić IV, jednocześnie osiągając dekontaminację zgodną z przepisami.
Cztery czynniki, które powinny wpłynąć na Twoją decyzję
Wybór pomiędzy zimnem, ciepłem, a stopniową kombinacją zależy od następujących zmiennych:
- Profil skażenia strumienia wejściowego: Lekko zanieczyszczone bele butelek po wodzie znacząco różnią się od mieszanych strumieni odpadów pokonsumenckich zawierających pojemniki po napojach, żywności, oleju lub chemikaliach. Im bardziej zróżnicowany i zanieczyszczony jest surowiec, tym bardziej zasadne jest mycie na gorąco lub hybrydowe mycie na zimno i gorąco.
- Specyfikacja końcowego zastosowania i rynek docelowy: Włókna poliestrowe i taśmy nieprzeznaczone do kontaktu z żywnością nie wymagają certyfikacji dopuszczenia do kontaktu z żywnością. Produkcja butelek na napoje i tacek na żywność wymaga, co sprawia, że mycie na gorąco jest wymogiem procesowym, a nie opcją.
- Jurysdykcja regulacyjna: Sprzedaż rPET na rynkach UE i USA mających kontakt z żywnością wyznacza jasny minimalny standard procesu. Poznaj swój rynek docelowy przed zaprojektowaniem linii produkcyjnej.
- Ekonomia operacyjna i skala: Linie o większej przepustowości pozwalają na efektywniejszy odzysk ciepła. W mniejszej skali, mycie na zimno może zapewnić lepszy stosunek kosztów do wydajności w zastosowaniach innych niż spożywcze.
Wiele firm zajmujących się recyklingiem przemysłowym wykorzystuje podejście hybrydowe: mycie na zimno w celu usunięcia dużych zanieczyszczeń na wstępnym etapie, a następnie mycie na gorąco w celu głębokiej dekontaminacji. Zmniejsza to obciążenie termiczne i chemiczne reaktora mycia na gorąco, poprawia spójność i wydłuża okresy międzyserwisowe urządzeń.
Przemysłowe systemy mycia PET firmy Energycle
Firma Energycle projektuje i dostarcza urządzenia do recyklingu PET na skalę produkcyjną, przeznaczone zarówno do mycia na zimno, jak i na gorąco. ciągły system mycia na gorąco płatków PET i HDPE jest urządzeniem zaprojektowanym do precyzyjnej kontroli temperatury, regulowanego dozowania NaOH i pracy ciągłej o wysokiej przepustowości — co jest krytycznym wymogiem dla uzyskania stałej jakości spożywczej.
Pełne konfiguracje są dostępne poprzez System recyklingu butelek PET, który integruje sortowanie, rozdrabnianie i mycie w górnym biegu strumienia z suszeniem wirówkowym, myciem ciernym i optyczną kontrolą jakości w dolnym biegu strumienia. Systemy są konfigurowane w oparciu o profil surowca każdego klienta i docelową specyfikację płatków – nie jest to uniwersalny szablon.
Wnioski: dopasowanie procesu prania do rynku
Decyzja dotycząca wyboru linii do mycia PET na zimno lub na gorąco jest zasadniczo decyzja o dostępie do rynku, nie tylko techniczny. Oto pięć kluczowych wniosków:
- Pranie w zimnej wodzie (20–30°C) zapewnia ekonomiczne i energooszczędne czyszczenie w zastosowaniach innych niż spożywcze, w których normą jest lekkie lub umiarkowane zanieczyszczenie.
- Pranie w wysokiej temperaturze (85–95°C) z 1–2% NaOH jest standardem przemysłowym dla rPET dopuszczonego do kontaktu z żywnością i podstawą zatwierdzenia procesu przez FDA NOL i EFSA.
- Zatrzymanie dożylne (0,78–0,84 dl/g) jest krytycznym wskaźnikiem kontroli jakości — należy go monitorować niezależnie od metody mycia, aby chronić wartość rynkową płatków.
- Systemy odzyskiwania NaOH może odzyskać do 98,6% wodorosiarkowicy, co znacznie redukuje koszty i obciążenie środowiskowe gorącej mycia.
- Konfiguracje hybrydowe zimne + gorące zapewniają najlepszą równowagę pomiędzy wydajnością przepustowości a skutecznością dekontaminacji w przypadku surowców mieszanych lub silnie zanieczyszczonych.
Masz na myśli konkretny profil surowca lub docelowy poziom produkcji? Skontaktuj się z zespołem inżynierów Energycle, aby omówić konfigurację sprzętu, testy materiałów i projekt linii produkcyjnej dla Twojego zakładu.
