Linia recyklingu worków tkanych PP i rafii
Pełna linia recyklingowa dla pozużytkowych worków PP tkanych, taśmy z palmowca i nici, oraz odpadów FIBC z ciężką piaskiem, tuszem, pyłem i resztkami organicznymi. System łączy kontrolowane dostarczanie, niskoszybne tnienie, mokre granulowanie, intensywne mycie, stopniowe suszenie i opcjonalne granulowanie.
Czynniki wyboru, które kształtują linię
Wybór modułów, skalowanie instalacji i stałość wyjścia zależą od poziomu zanieczyszczenia, formy materiału, docelowej wilgotności i wymagań procesu ekstrudowania.
Odporność na zanieczyszczenia
Zaprojektowana do przetwarzania pylistych, drukowanych, piaskowych worków tkanych, palmowca i odpadów FIBC, gdzie poziom zanieczyszczenia określa intensywność mycia i wybór modułów.
Kontrola wielkosci platkow
Tniecie i mokre granulowanie są konfigurowane razem, aby stworzyć stabilne okno rozmiaru wyjściowego dla mycia, płukania, suszenia i granulowania.
Docelowa wilgotnosc
Opcjonalne suszenie termiczne i wyciskanie są wybierane w oparciu o potrzebny poziom wilgotności resztkowej dla ekstrudowania lub bezpośredniego granulowania.
Zuzycie i dostep serwisowy
Układ noży, wybór sita i ochrona łożysk są dostosowane do ścieralnych zanieczyszczeń, aby utrzymać przewidywalność konserwacji.
Obieg wody i obciazenie energetyczne
Planowanie instalacji jest powiązane z profilem zanieczyszczenia, wybraną temperaturą mycia i otwartym lub zamkniętym układem wodnym.
Automatyka i blokady bezpieczenstwa
Kontrola na poziomie linii koordynuje dostarczanie, cięcie, mycie i suszenie, podczas gdy nadmiar obciążenia i warunki bezpieczeństwa są zarządzane automatycznie.
Obsługiwane formy surowców
Podziel się zdjęciami, próbkami, szczegółami zanieczyszczenia i docelowymi celami jakości, abyśmy mogli wybrać odpowiednią intensywność mycia i drogę suszenia.
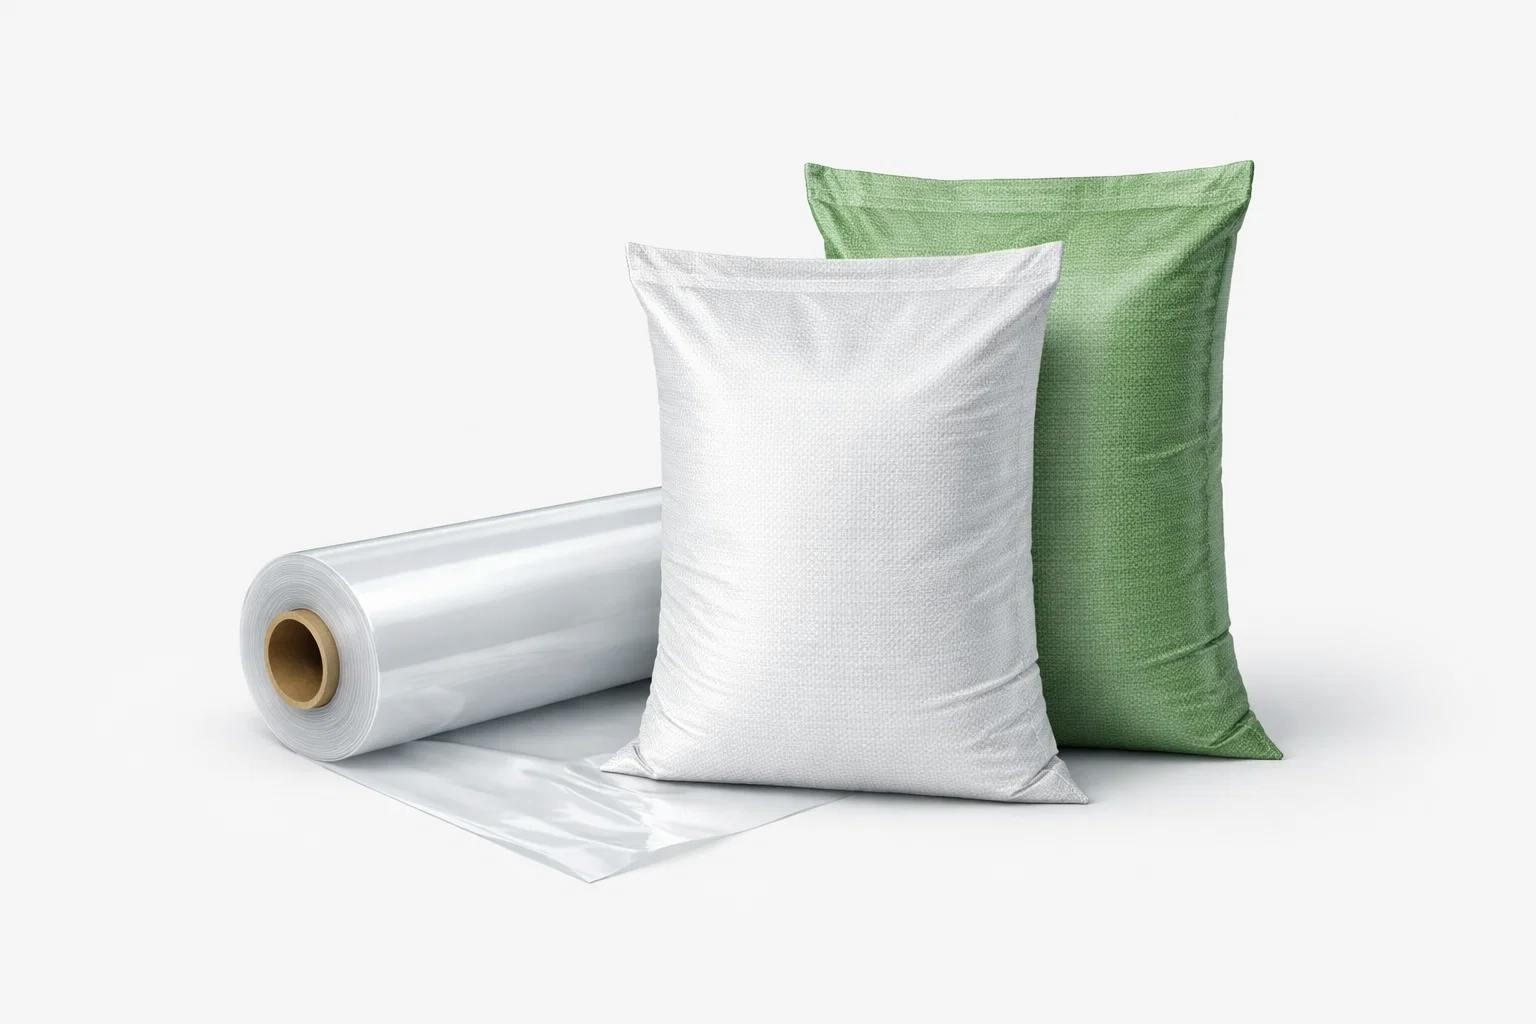
PP Worki tkane
Worki na cement, nawozy, ryż i inne drukowane tkane worki.
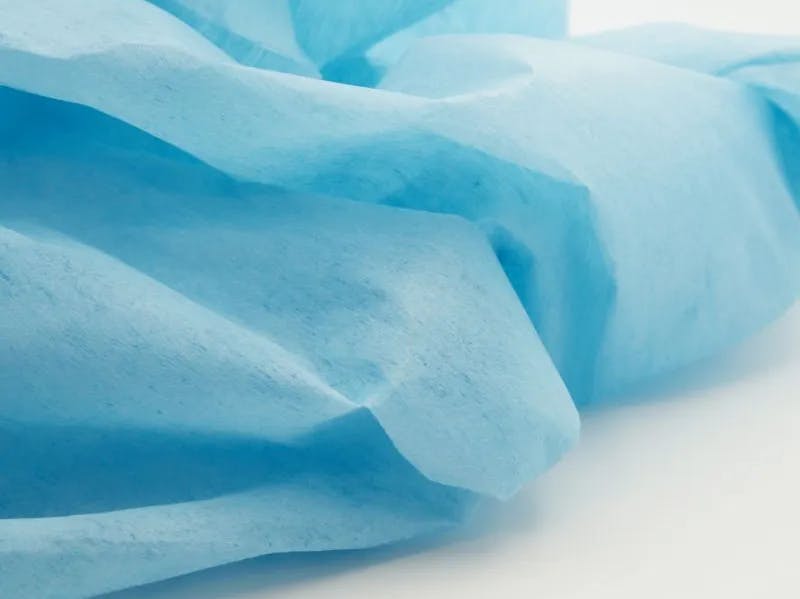
Włóknina PP
Odpady tkanin nieprzemysłowych i toreb, z opcjonalnym głębszym myciem.
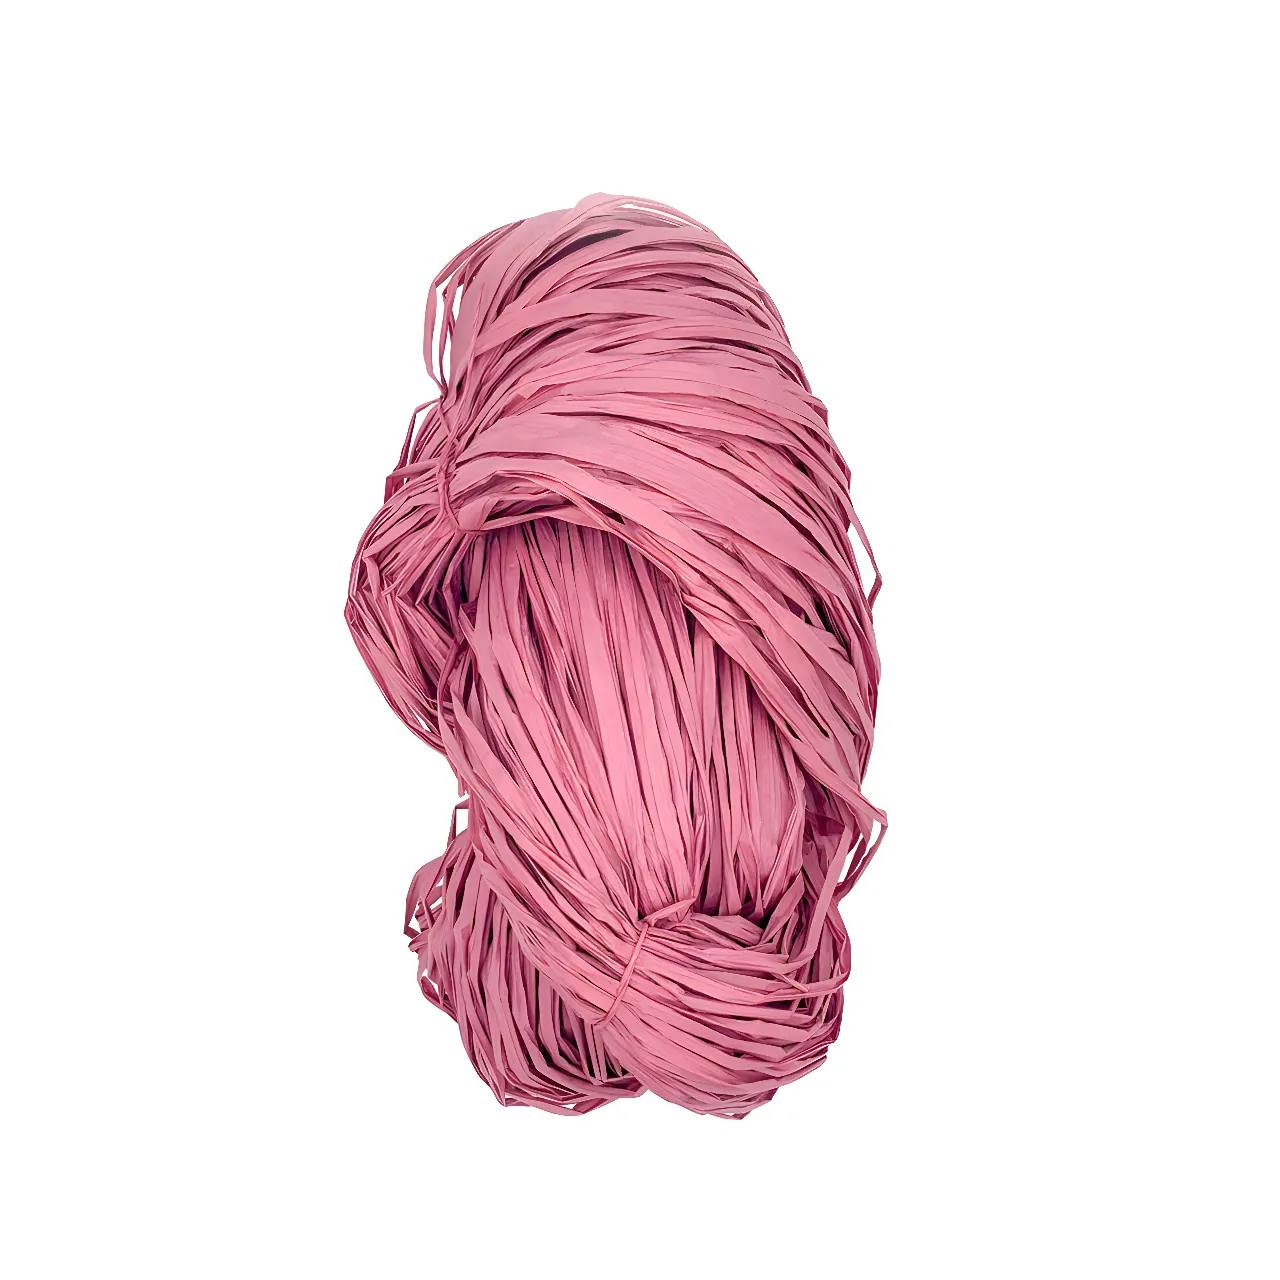
Taśma i nić z palmowca PP
Paski, taśmy i odpady przędzy z rafii pochodzące z procesów tkackich i pakowania.
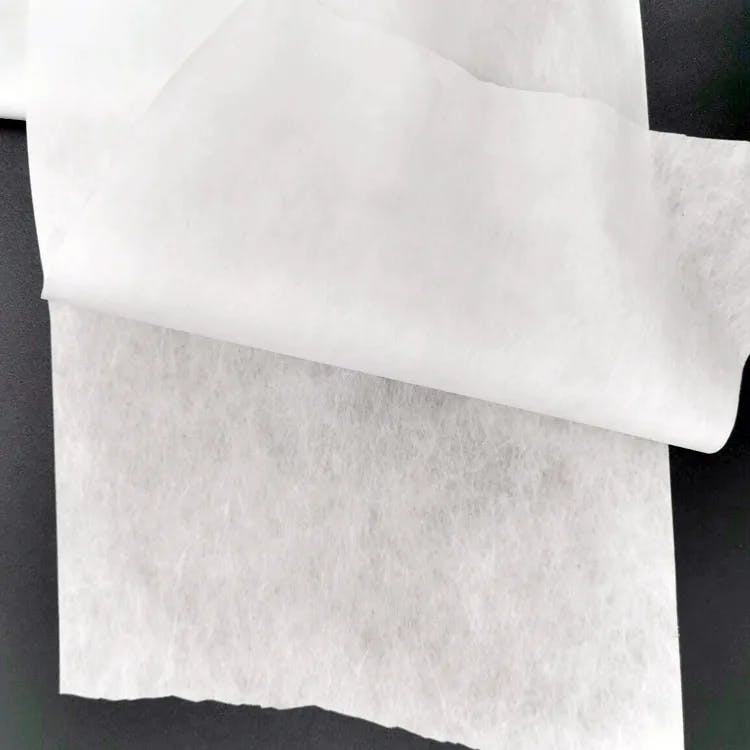
Torby tkane laminowane BOPP
Drukowane i laminowane torebki tkane konfigurowane wokół tuszu, kleju i poziomu zanieczyszczenia.

Worki jumbo
Duże worki i duże torby zawierające materiały zanieczyszczone pyłem lub piaskiem.
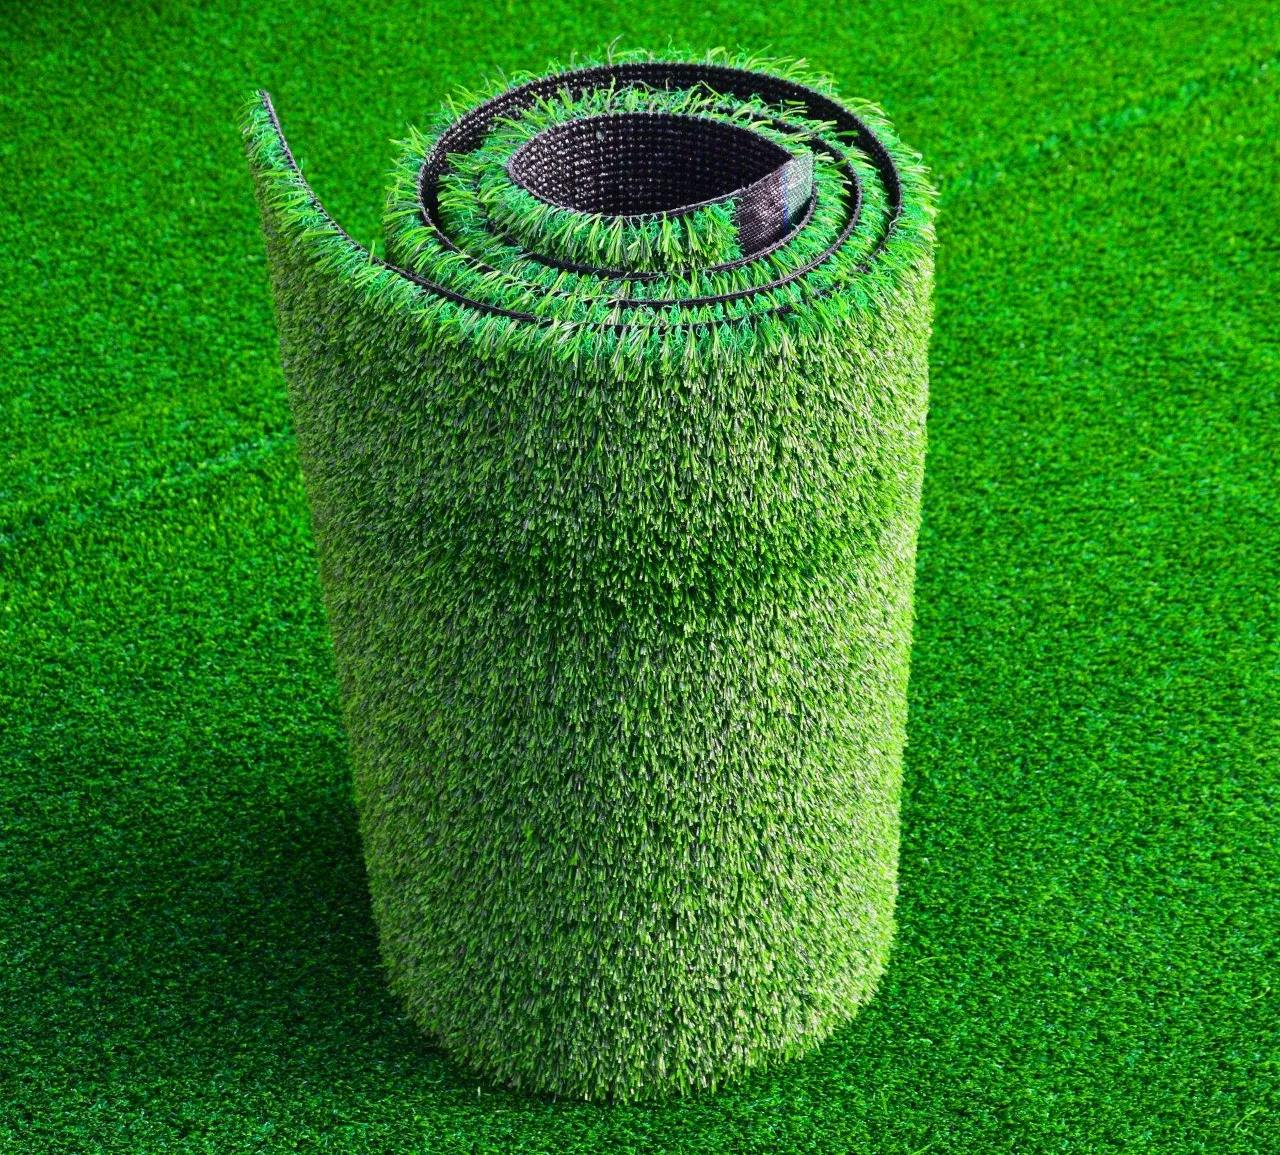
Odpadki tkane PP
Tkane odcięcia, odpady i związane z nimi odpady PP, z wybraną intensywnością czyszczenia określoną przez pył, piasek i laminat.
Od brudnych odpadów tkanych do płytki PP gotowej do ekstrudowania
Linia podąża sekwencją od zmniejszenia rozmiaru poprzez mycie i stopniowe suszenie. Ostateczna konfiguracja zależy od profilu zanieczyszczenia, docelowego rozmiaru płytki i wymagań procesu ekstrudowania.
Podawanie i presortowanie
Mierniki przychodzących worków tkanych i rafii, jednocześnie oddzielając zanieczyszczenia od śmieci przed cięciem.
Niszczenie
Niskoszybne, wysokie moment obrotowy zmniejsza strukturę tkanej i stabilizuje cięcie poniżej.
Granulacja mokra
Tniecie wspomagane wodą tworzy określony zakres rozmiaru płytki i rozpoczyna mycie wcześnie.
Mycie tarciowe
Wysokoszybne mycie usuwa piasek, pył, rozluźniony tusz i przyczepione włókna.
Płukanie i separacja
Płukanie i separacja gęstości poprawia czystość PP, usuwając ciężkie zanieczyszczenia.
Odwadnianie i suszenie
Mechaniczne odwadnianie plus suszenie termiczne dostarcza docelową wilgotność resztkową.
Pelletyzacja
Opcjonalne pelletowanie przekształca przygotowane płatki w jednolite granulki do przechowywania, dawkowania lub odsprzedaży.
Podawanie i presortowanie
Dawkowane podawanie i sprawdzanie zanieczyszczeń przy wejściu.
Niszczenie
Niskoszybkie zmniejszanie otwiera tkany strukturę.
Granulacja mokra
Wodne cięcie definiuje rozmiar płatków.
Mycie tarciowe
Wysokoszybkie mycie usuwa przylegające zanieczyszczenia.
Płukanie i separacja
Płukanie i sortowanie według gęstości poprawia czystość PP.
Odwadnianie i suszenie
Mechaniczne i termiczne suszenie osiągają cel wilgotności.
Pelletyzacja
Opcjonalne wtryskiwanie i pelletowanie wodne.
Media i ślad
Odnoszenie się do urządzeń referencyjnych i obrysów układu według poziomu mocy. Ostateczny rozmiar zależy od poziomu zanieczyszczeń, gorącego płukania i konfiguracji suszenia.
| Wydajność (kg/godz.) | Moc instalacji (kW) | Typowy układ powierzchni (m²) | Operatorzy / Zmiana | Sprężone powietrze (MPa) | Woda procesowa (m³/h) |
|---|---|---|---|---|---|
| 300 | 150 | 350 | 4 | 0.6-0.8 | 3 |
| 500 | 230 | 460 | 6 | 0.6-0.8 | 4 |
| 1000 | 430 | 500 | 6 | 0.6-0.8 | 5 |
Przeciągnij w lewo, aby zobaczyć pełną tabelę.
Notatka: Wartości są orientacyjne. Ostateczne urządzenia zależą od profilu zanieczyszczeń, wyboru gorącego płukania lub podgrzewania, oraz konfiguracji suszenia. Zasilanie elektryczne jest określone przez napięcie/Hz i metodę startu; zapotrzebowanie na wodę zależy od otwartej lub zamkniętej pętli.
Kluczowe Urządzenia w Linii Recyklingu Torb Plastikowych PP
Zaprojektowany specjalnie dla worków tkanych PP pokonsumenckich, rafii i wytrzymałych worków FIBC w celu maksymalizacji wydajności mycia i czystości.
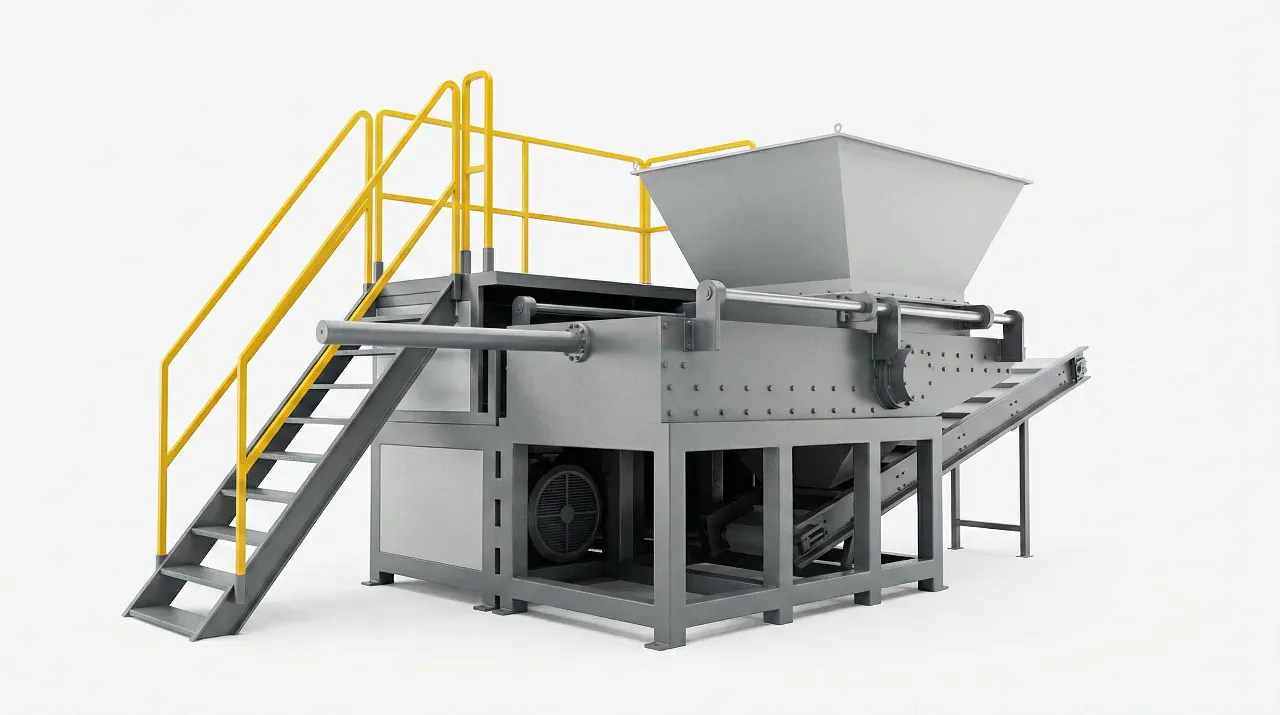
1. Shredder jednowałowy
Funkcjonować: Wolnoobrotowe rozdrabnianie o wysokim momencie obrotowym rozrywa gęsto tkane struktury, zmniejsza objętość worków lub całych bel FIBC i stabilizuje podawanie bez owijania taśm.
Kluczowe cechy konstrukcyjne:
- Profil rotora zapobiegający nawijaniu, zaprojektowany do wytrzymałych taśm tkanych i włókien
- Dopychacz hydrauliczny zapewnia ciągłe, wymuszone podawanie materiału do rotora
- Hartowane, odporne na ścieranie noże tnące, zaprojektowane do ściernego brudu i piasku
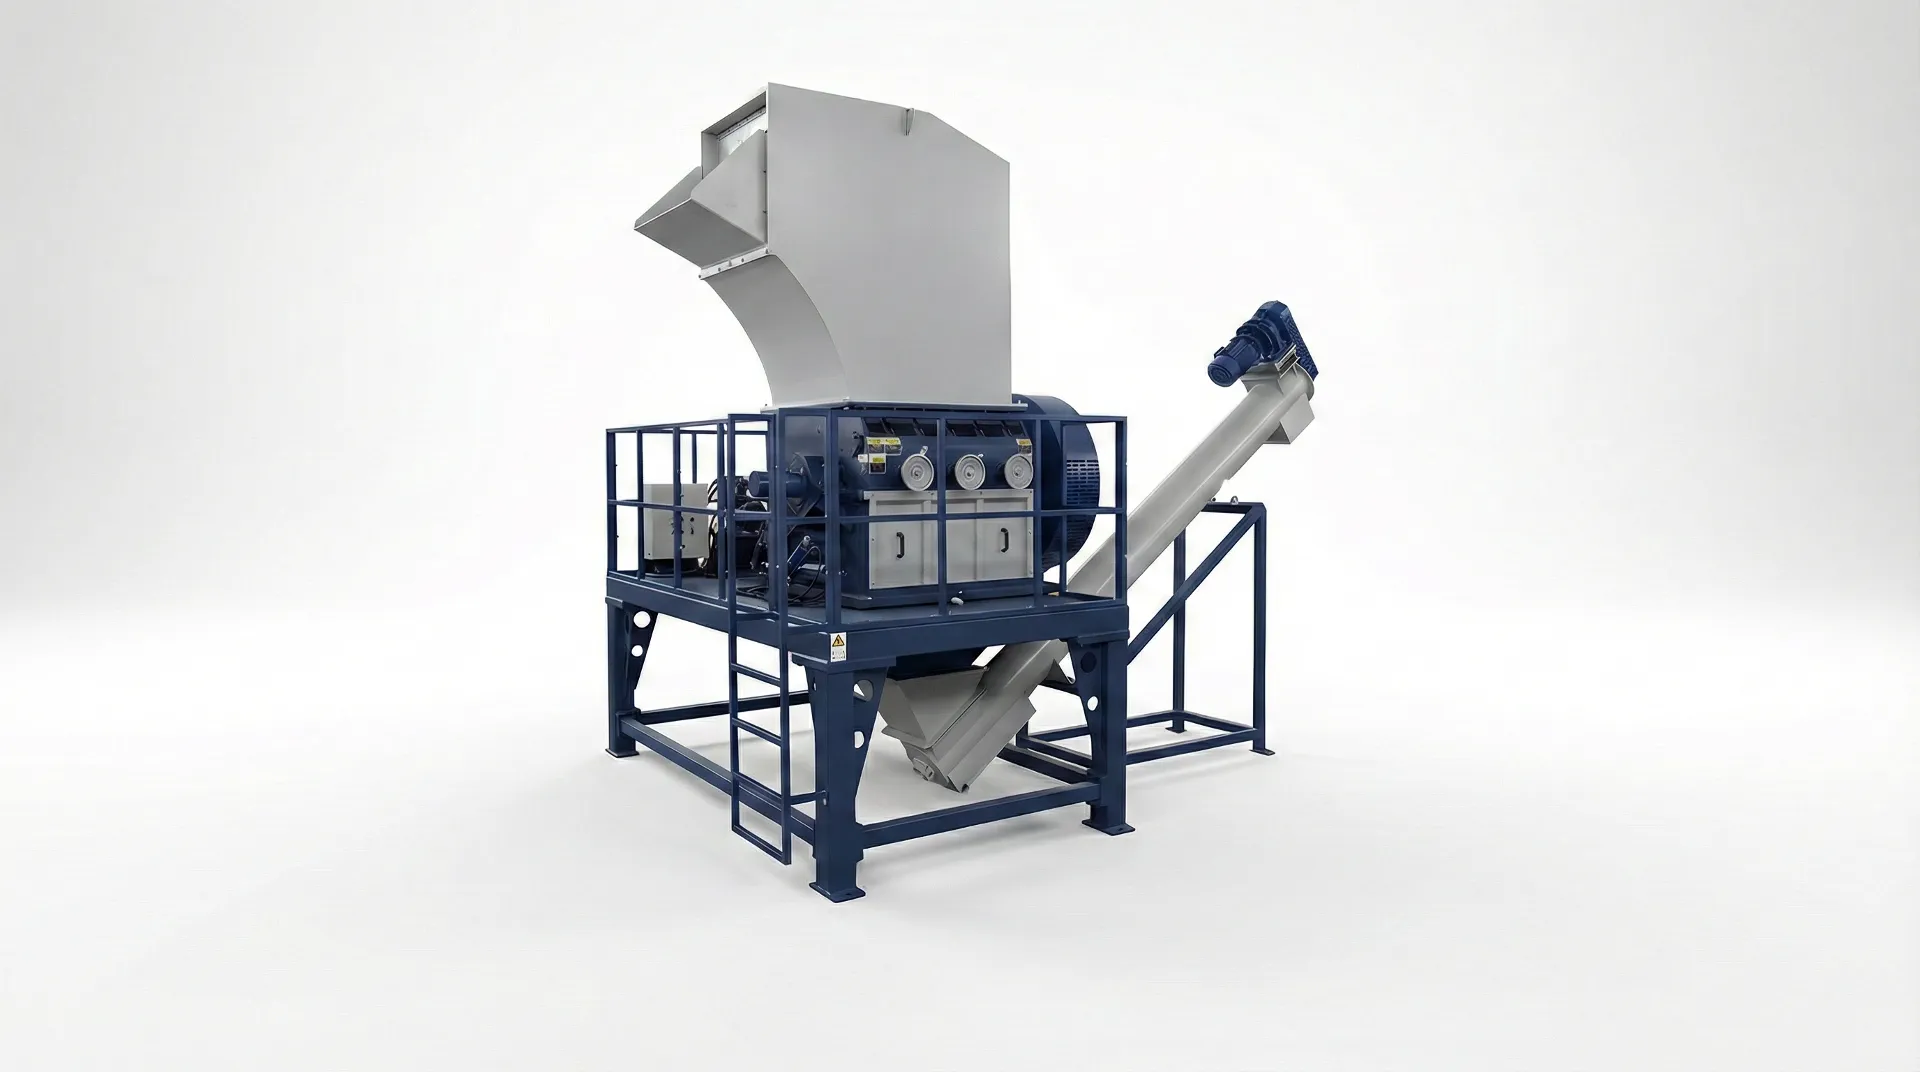
2. Granulator do mokrych tworzyw sztucznych
Funkcjonować: Cięcie ze wspomaganiem wodnym rozdrabnia tkane paski na płatki 12–18 mm. Ciągłe płukanie wodą zapobiega termicznemu zużyciu noży, tłumi ciepło i natychmiast zmywa zanieczyszczenia ścierne.
Kluczowe cechy konstrukcyjne:
- Wtrysk wody wewnątrz komory tnącej stale obmywa noże i materiał
- Geometria rotora V z podwójnym cięciem nożycowym minimalizuje pył, drobne frakcje i zatykanie sita
- Odporne na ścieranie płyty pancerne ułatwiają wymianę przy dużej zawartości piasku
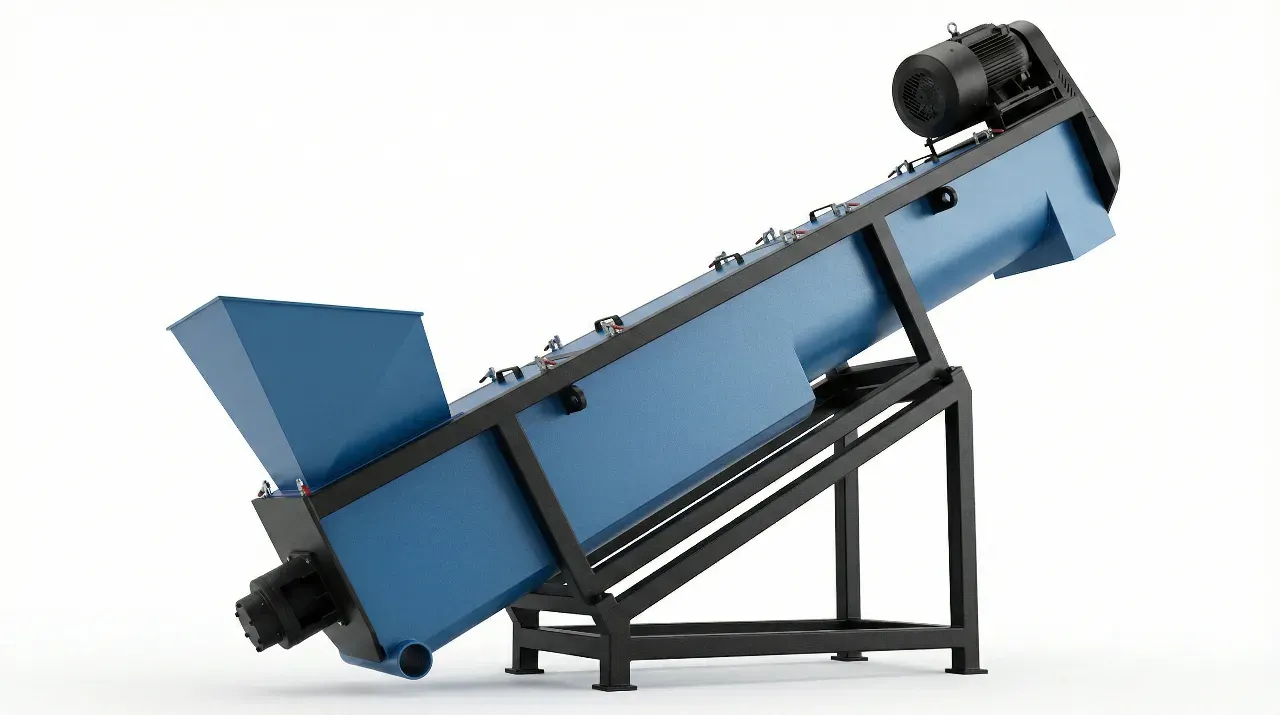
3. Szybkobieżna myjka cierna
Funkcjonować: Wysokoobrotowe tarcie dynamiczne czyści powierzchnie płatków i zakamarki taśm, zrywając wbity piasek, chemię, pył włókienniczy oraz nadruki farby.
Kluczowe cechy konstrukcyjne:
- Dynamicznie wyważony wielołopatkowy wał rotora zapewniający mocne czyszczenie odśrodkowe
- Perforowany kosz sitowy ze stali nierdzewnej do wydajnego ciągłego odprowadzania wody i piasku
- Zintegrowane dysze natryskowe do ciągłego płukania wstecznego otworów sita i zapobiegania zatykaniu
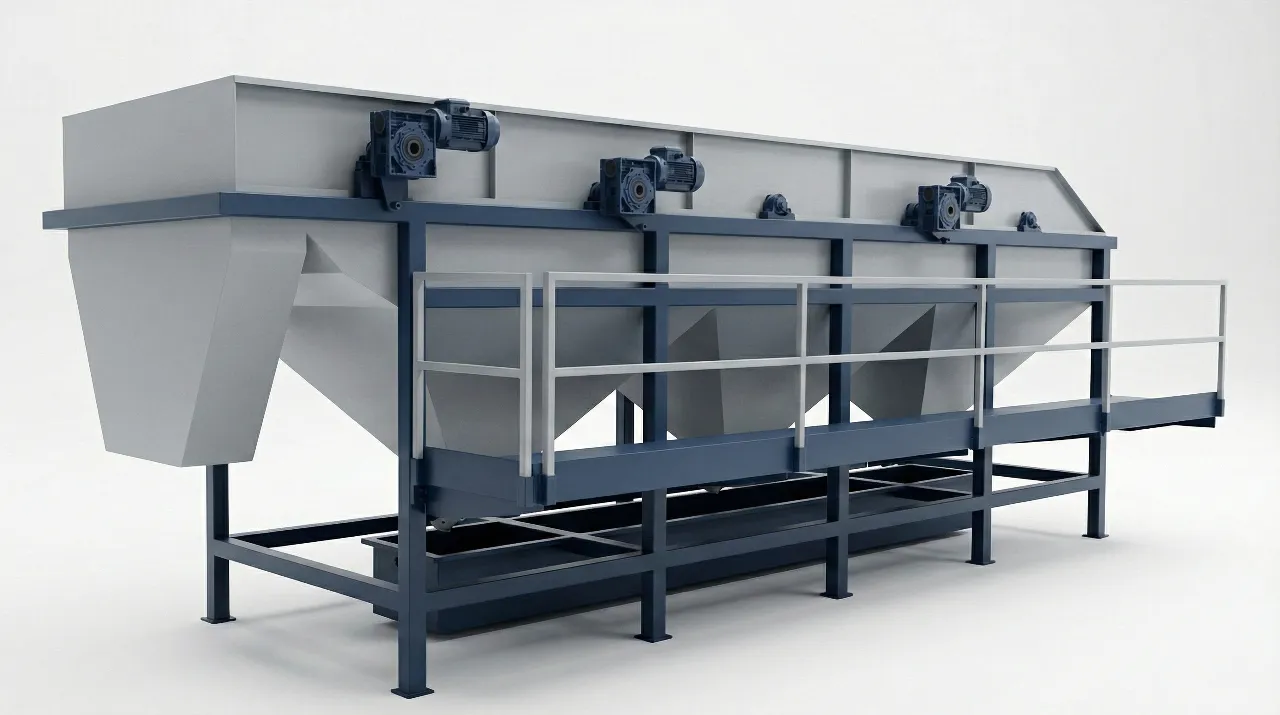
4. Zbiornik do oddzielania zanurzonych i pływających
Funkcjonować: Wykorzystuje różnicę gęstości w wodzie (ρ = 1,0 g/cm³) do oddzielania lekkich płatków PP (ρ ≈ 0,91 g/cm³) od tonących zanieczyszczeń (piasek, kamienie, szkło, PET/PVC).
Kluczowe cechy konstrukcyjne:
- Wiele zmotoryzowanych bębnów łopatkowych płynnie przesuwa pływające płatki PP do przodu
- Wzmocniony ślimak denny stale usuwa osiadłe ciężkie osady
- Pełna konstrukcja ze stali nierdzewnej SUS304 z przyłączami do recyrkulacji wody
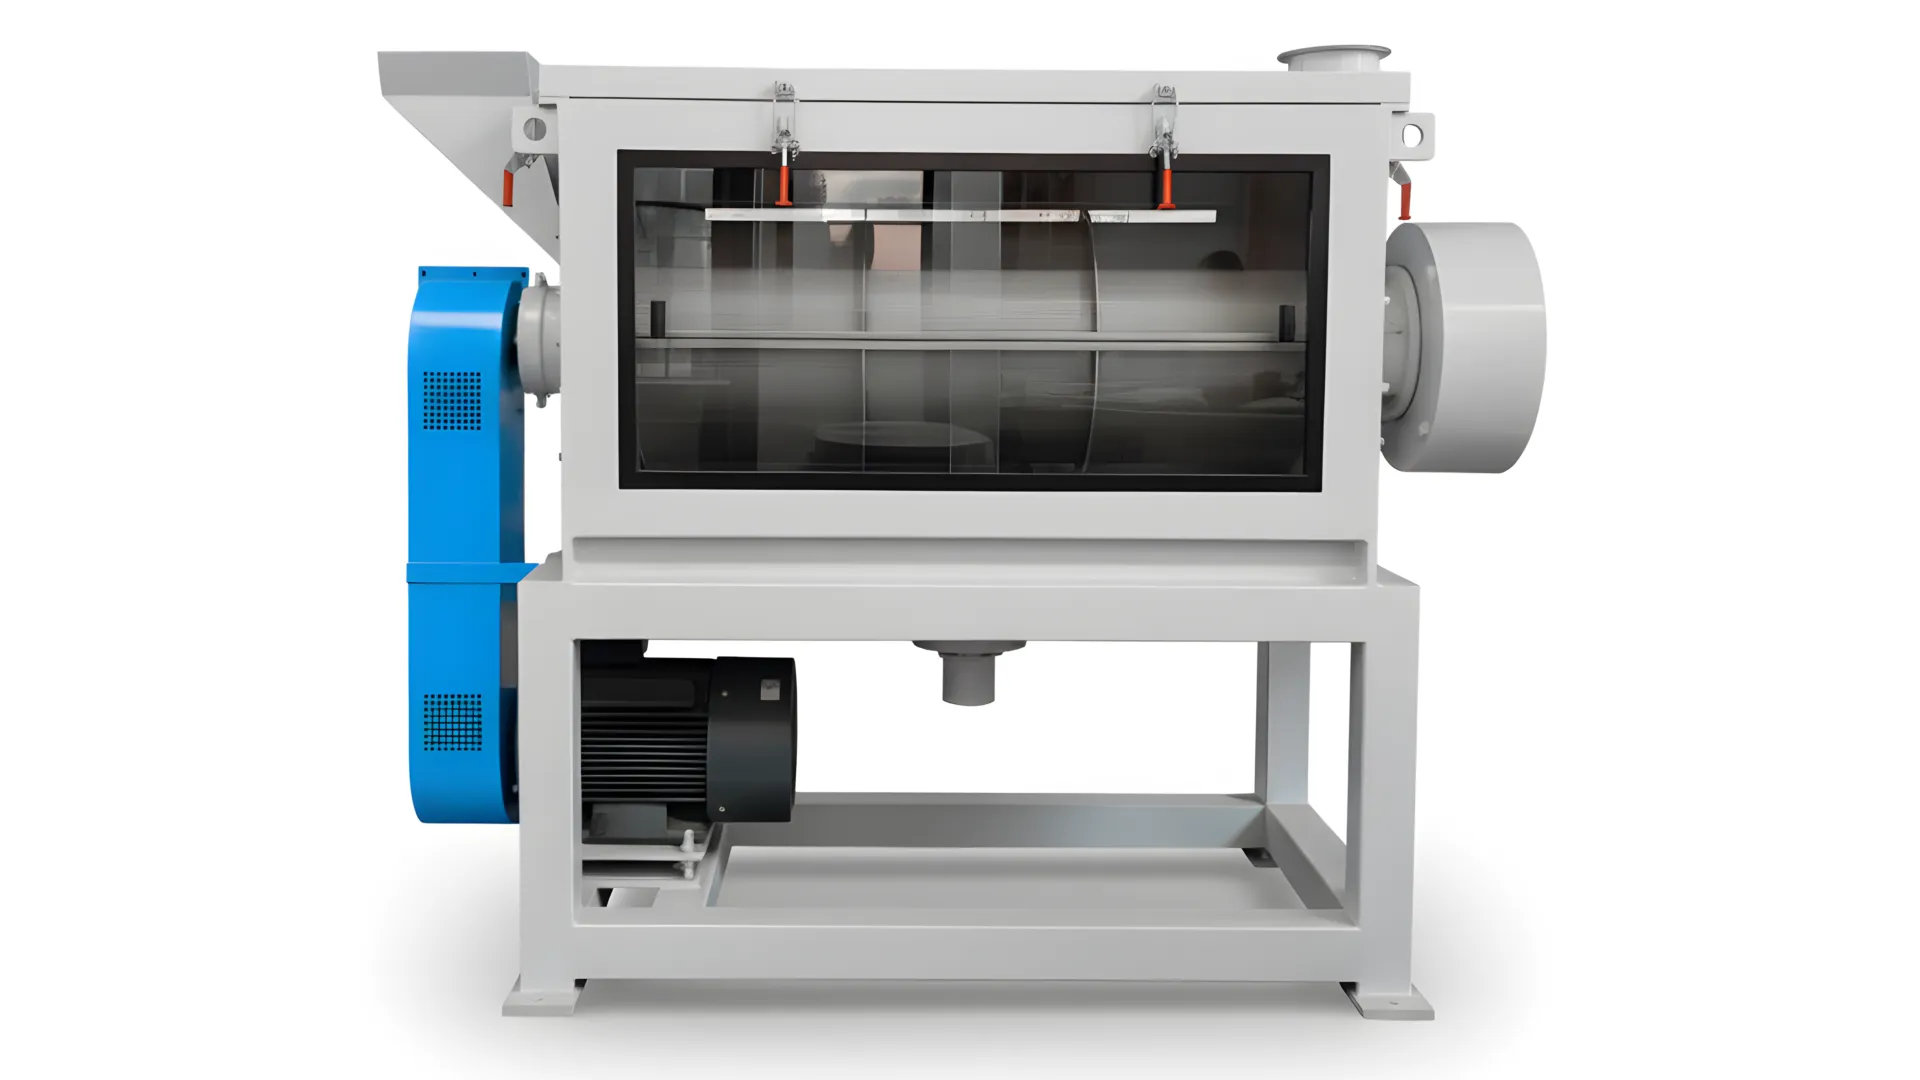
5. Odwadnianie & System suszenia termicznego
Funkcjonować: Dwustopniowy system usuwania wilgoci łączący odwadnianie odśrodkowe z suszeniem w rurociągu gorącego powietrza. Usuwa mechanicznie ponad 90% wody, osiągając < 2% wilgoci resztkowej.
Kluczowe cechy konstrukcyjne:
- Wirnik odśrodkowy o wysokiej sile G szybko redukuje wolną wilgoć przy minimalnym zużyciu energii
- System rurociągów termicznych ze stali nierdzewnej z automatyczną regulacją temperatury
- Wysokowydajny separator cyklonowy zapewniający czysty rozdział ciał stałych od gazu i niskie straty
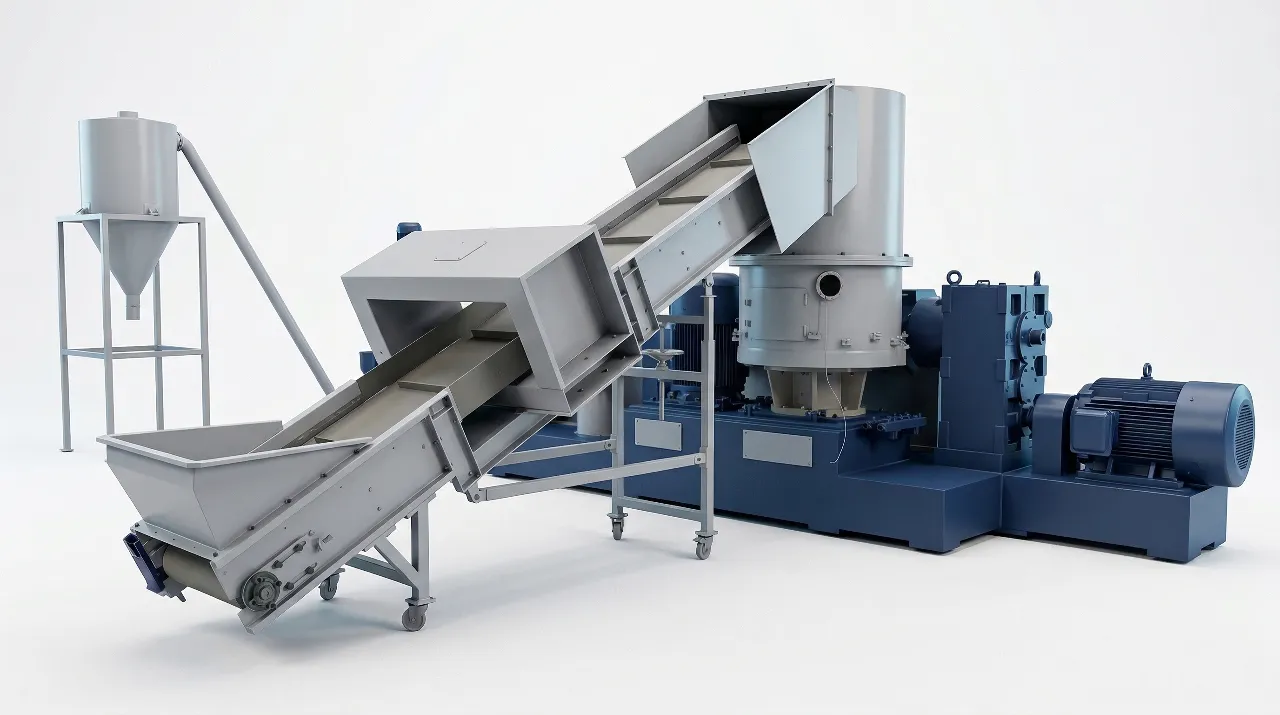
6. System granulacji pierścieniem wodnym
Funkcjonować: Dla recyklerów wymagających produktów końcowych wysokiej wartości ta zintegrowana linia topi, odgazowuje, filtruje i tnie czyste płatki PP na gęsty, bezpyłowy granulat za pomocą cięcia w pierścieniu wodnym.
Kluczowe cechy konstrukcyjne:
- Połączenie kompaktora z podajnikiem zapobiega zawieszaniu się puszystych płatków rafii i zapewnia stabilne wytłaczanie
- Ciągły dwustanowiskowy hydrauliczny zmieniacz sit do nieprzerwanej filtracji stopu
- Precyzyjny granulator z pierścieniem wodnym zapewniający stałą geometrię i gęstość nasypową granulatu
Wideo linii recyklingu worków tkanych PP i raffii
Oglądaj koncepcję linii do recyklingu torb tkanych, raffia i big bagów.
Notatki dotyczące wydajności w terenie
Reprezentatywne obserwacje operacyjne. Rzeczywiste wyniki zależą od surowca, zanieczyszczeń, urządzeń i konfiguracji.
W przypadku worków z cementem z nadrukiem, zawierających duże ilości piasku, zastosowano mycie na gorąco oraz zwiększono intensywność mycia z wykorzystaniem siły tarcia, co ograniczyło przenoszenie cząstek ściernych do etapu suszenia i poprawiło czystość płatków.
W przypadku skrawków taśmy i przędzy z rafii z dodatkiem lekkich substancji organicznych zastosowano kontrolowaną granulację w celu poprawy wydajności płukania oraz stabilizacji dalszego etapu przygotowania do wytłaczania.
Mieszanka odpadów z tkanin i worków FIBC wymagała odwadniania oraz suszenia termicznego w celu osiągnięcia docelowej zawartości wilgoci, przy czym w sytuacjach, gdy konieczna była wyższa gęstość nasypowa, stosowano prasę wyciskową.
Często zadawane pytania techniczne
Odpowiedzi zorientowane na decyzje dotyczące wyboru modułów, narzędzi i celów wyjściowych.
Kompletna linia może obejmować rozdrabnianie, wstępne mycie, mycie cierne, mycie w gorącej wodzie w przypadku worków z nadrukiem lub zanieczyszczonych, płukanie, separację na zasadzie tonowania, odwadnianie odśrodkowe, suszenie termiczne oraz opcjonalne wytłaczanie z granulacją w pierścieniu wodnym.
Dzięki odpowiedniemu procesowi płukania granulki PP pochodzące z recyklingu worków tkanych mogą uzyskać naturalny lub jasny kolor, niską zawartość popiołu, stabilny wskaźnik płynięcia oraz właściwości mechaniczne odpowiednie do formowania wtryskowego, wytłaczania oraz produkcji nowych worków tkanych.
Linia przetwarza worki tkane z PP, taśmę i przędzę z rafii, odpady z worków FIBC oraz włókninę z PP. Worki tkane laminowane folią BOPP można dostosować do odpowiedniej intensywności mycia, a w razie potrzeby również do mycia na gorąco.
Typowa wydajność wynosi od 300 do 1500 kg/h, w zależności od modułów i stopnia zanieczyszczenia. W przypadku suszenia termicznego wilgotność resztkowa wynosi zazwyczaj poniżej 3%, jeśli jest to wymagane do stabilnej ekstruzji, w zależności od surowca.
Należy wybrać mycie na gorąco, gdy konieczne jest usunięcie atramentu, olejów, kleju lub trudnych do usunięcia zanieczyszczeń organicznych w celu osiągnięcia wymaganego poziomu czystości. W przypadku niewielkich ilości kurzu i piasku często wystarcza mycie cierne połączone z płukaniem.
Tak. Należy dodać proces wytłaczania i granulowania z pierścieniem wodnym. W przypadku wysokiego obciążenia wodnego na wlocie lub gdy stabilność granulatu ma kluczowe znaczenie, stosowanie wyciskarki może zmniejszyć wilgotność i zwiększyć gęstość nasypową przed procesem wytłaczania.
Tak. Układ, dobór modułów i logika sterowania są dostosowywane do wydajności, stopnia zanieczyszczenia, mediów i zajmowanej powierzchni. Automatyka może obejmować blokady, zabezpieczenia przed przeciążeniem oraz zezwolenia dla poszczególnych modułów.
Zaplanuj swoj projekt recyklingu workow tkanych PP
Podaj nam szczegóły dotyczące surowca, docelową wydajność, profil zanieczyszczeń, dostępność mediów oraz ograniczenia związane z układem pomieszczeń. Na podstawie tych informacji dobierzemy odpowiednie moduły, obieg wodny, strategię suszenia oraz opcjonalne rozwiązania w zakresie granulacji, dostosowując je do Twojego projektu.
Popros o propozycje techniczna
Skorzystaj z formularza, aby przesłać dane wsadu, docelową wydajność i ograniczenia układu.