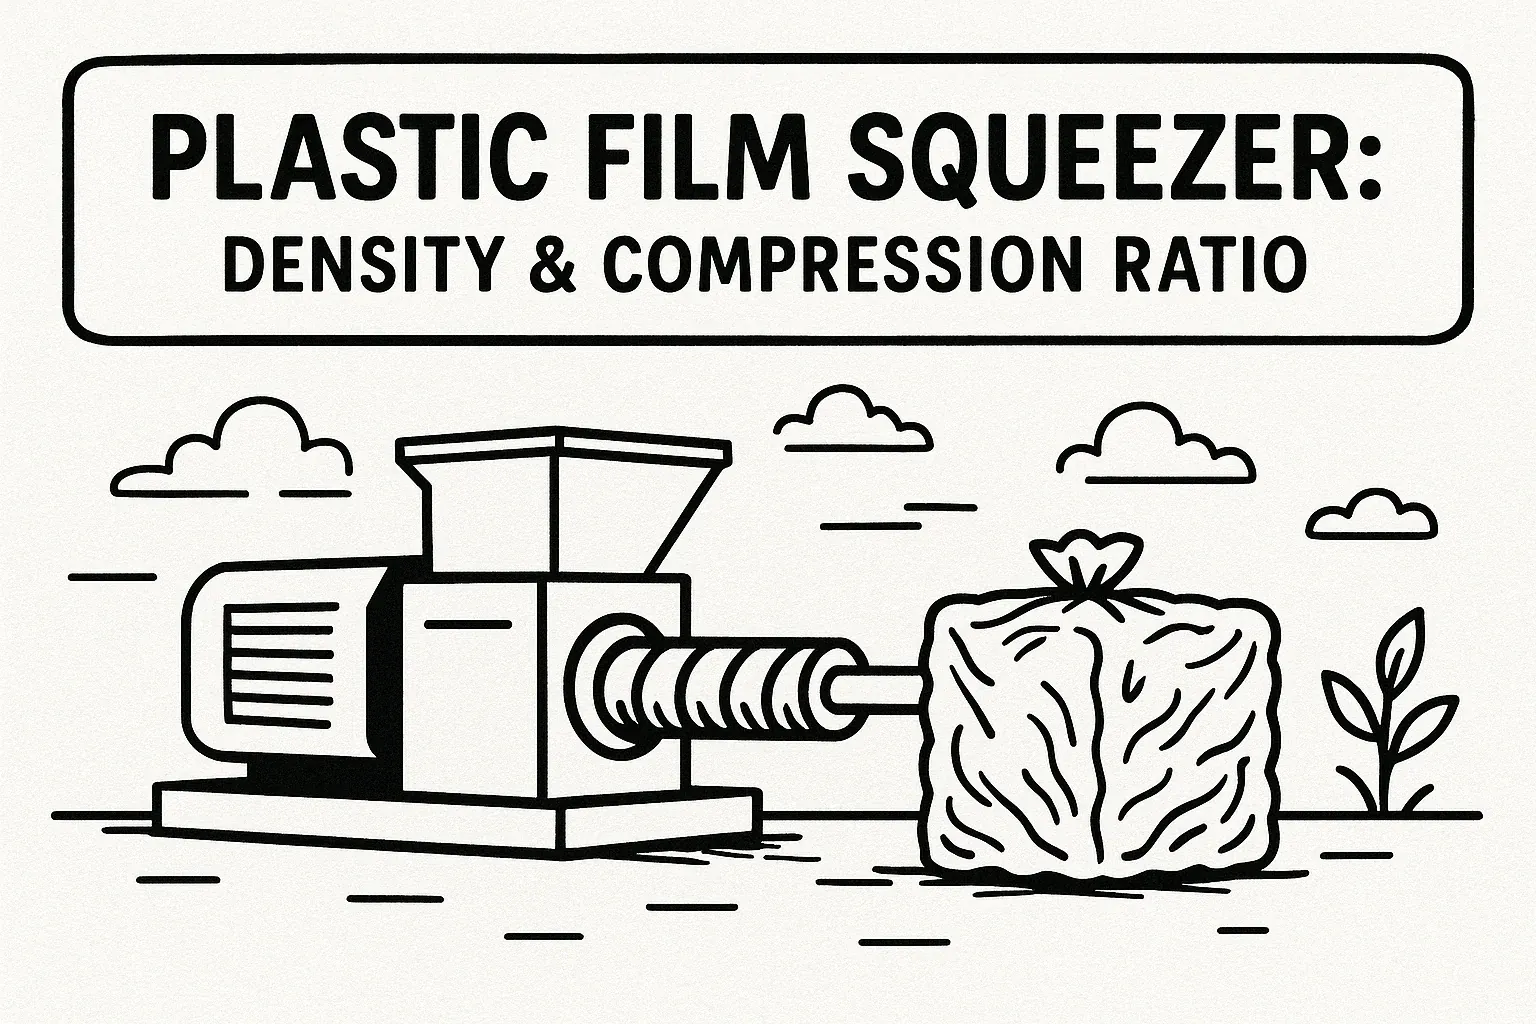
Fóliaprészek eltávolítják a szabad vizet és összenyomják a mosott fóliát egy olyan formába, amely könnyebben továbbítható és mérhető egy extruderbe. Két szám gyakran használatos a kimenet tömeges tömítettség és összenyomási arány leírására. Ezek csak akkor hasznosak, ha a anyag, nedvességbázis és mérési módszer is meg van adva. Egy katalógusból másolt érték nem tudja előrejelteni a teljesítményt minden LDPE, LLDPE, HDPE vagy PP folyamban.
Az anyag tömítettsége és a tömeges tömítettség különbözik
Anyag sűrűsége a polimer tömegét jelenti a szilárd polimer által elfoglalt térfogatban. Térfogatsűrűség a szabad porok vagy összenyomott darabok tömegét jelenti a teljes tartály térfogatában, beleértve a darabok közötti levegőüregeket. Egy prés megváltoztatja a részecskék alakját, pakolását és nedvességtartalmát; általában nem változtatja meg az alapvető polimer tömítettségét.
Az ISO 1183-1 az üregesmentes műanyagok tömítettségének meghatározására vonatkozó módszereket tartalmazza, míg az ASTM D1895 az anyagok látható tömítettségét, tömítési tényezőt és öntési képességét tárgyalja. Ezek a tulajdonságok különböző kérdésekre adnak választ. A siló méretezéséhez és az extruder táplálásához a gyár általában egy állandóan mérhető tömeges sűrűség nem egy kézikönyvi érték a szennyeletlen polimer sűrűséghez.
Hogyan mérjük a fólia tömeges sűrűségét
Használj ugyanazt a tartályt, töltési eljárást és anyagkezelési szabályt minden összehasonlításra. Egy egyszerű üzemelési módszer:
- Válassz egy ismert belső térfogatú tartályt.
- Mérje meg az üres, száraz tartály tömegét.
- Töltsön fel meghatározott eljárással, ne kézzel csomagolja a fóliát, hacsak az eljárás nem rendelkezik tömörítéssel.
- Egyenletesen szintelje a felületet, majd mérje meg a feltöltött tartály tömegét.
- Vonja ki a tartály tömegét, majd ossza meg a anyag tömegét a tartály térfogatával.
Tömeges sűrűség = anyag tömeg ÷ feltöltött térfogat. Az eredményt kg/m³-ben adja meg, és rögzítse, hogy laza, tömörített vagy egyéb módon rendezett állapotra vonatkozik-e. Jegyezze fel a polimerkeveréket, a szemcseformát, a hőmérsékletet és a nedvességtartalmat is. A nedves betáplált fólia nehezebbnek tűnhet a száraz kimenetnél a víztartalom miatt, így a tisztázatlan nedves bázisú összehasonlítás torzíthatja az eredményt.
Hogyan számítsunk megbízható tömörítési arányt
Amennyiben a bemenetet és a kimenetet összehasonlítható száraz tömeg alapján mérik, a térfogati tömörítési tényező az alábbiak szerint becsülhető meg:
Tömörítési tényező = kimeneti halmozott sűrűség ÷ bemeneti halmozott sűrűség.
Például, ha egy reprezentatív száraz mintánál az érték 30 kg/m³-ről préselés után 240 kg/m³-re nő, a mintára és módszerre vonatkozó mért tényező 8:1. Ez illusztráció, nem általános gépi minősítés. Eltérő fóliavastagság, szennyezettség, vágóbeállítás vagy feltöltési eljárás más eredményt adhat.
Amikor a gép eltávolítja a vizet, a nedves bejövő tömeg és a száraz kimeneti tömeg közti közvetlen arány nem valósítható meg a térfogatcsökkenés összehasonlítása szempontjából. Vagy határozd meg mindkét minta száraz anyagát, vagy jelentess be a nedvességet és a tömörűséget különálló mérésekben. A mérést jelentő jelentésnek magyarázni kell az alapokat, hogy a beszállító és a vevő is reprodukálhassa azt.
Miért olyan nagy a közzétett arányok változása
Kezdeti fólia forma
Szabad vásárlóbagolyfólia, darált mezőgazdasági fólia és mosott fólia darabok különböző üreges térfogatból indulnak. Nagyon puhább táplálék esetén nagy látszólagos tömörítési tényező mutatható ki, még akkor is, ha a végleges kimeneti tömörűség átlagos. Az így kapott arány tehát hiányos, mivel nincs benne a kiindulási tömörűség.
Részel és fólia szerkezet
LDPE, LLDPE, HDPE és PP a rugalmasságban és hőhatásban különböznek. A réteges film, címkék, papír, alumínium és a maradék talaj megváltoztatja, hogy a anyag milyen módon távolítja el a vizet és tömörül. A vegyes áramok az összetételük alapján azonosíthatók, nem pedig csak mint “fólia” leírva.
Szilánk mérete és mosási feltételek
A részecskeméret mind a vízelvezetést, mind a tömörülést befolyásolja. A redőkben vagy a finom anyagban rekedt víz megtartása lehetséges a mechanikai tömörítés után. A mosóvíz hőmérséklete, sz surfaktáns, öblítés és a mosás és mintavétel közötti idő is befolyásolhatja a nedvességi eredményt.
Gépi beállítások
A szivattyúsebesség, ellennyomás, a nyomócső vagy kiadási korlátozás, a vágó állapota és a melegítés mind befolyásolja a kimeneti formát. Az elzárás növelése emelheti a sűrűséget, de emelheti az áramot, a hőt vagy az elzáródás kockázatát is. Az hasznos beállítás az, amely kielégíti a lefolyó táplálék és nedvességi követelményeket anélkül, hogy instabil működést eredményezne.
Mérje meg a nedvességet külön
A maradék nedvesség gyakran fontosabb a pelletizálás stabilitásához, mint a lehető legnagyobb tömörítési arány. Egyezzen meg a mintavételezés és szárítás módszeréről, majd jelentse be a nedvességet százalékban meghatározott nedves vagy száraz alapú. A kimenetet idővel kell mintavételezni, mert egyetlen kezedényi mennyiség elmulaszthatja a táplálás megszakadása vagy a mosóvonal átcsorgása miatt bekövetkező változásokat.
Egy szállító alacsony nedvességet mutathat ki tisztán, vékony filmmel kontrollált körülmények között. Ezt az eredményt nem szabad garanciaként kezelni erősen nyomtatott, rétegelt vagy szennyezett tápláló anyaggal. Kérjen próbát képviselő anyaggal, és jegyezze fel a teljesítményt, az energiafogyasztást, a eltávolított vizet, a kimenet hőmérsékletét és nedvességbőrtartalmát.
Hogyan befolyásolja a sűrűség a lefolyó pelletizálást
Az egyenletes tömegsűrűség segíti az extruder adagolót abban, hogy stabilabb tömegáramot biztosítson. Ez csökkentheti a hídhatást és a laza filmhez kapcsolódó nagy táplálási ingadozásokat. Ez támogathatja a stabilabb szivattyúzási és olvadási nyomást, de az eredményt is befolyásolja az adagoló tervezése, az extruder szivárgása, a szennyezés és a hőmérséklet irányítása.
Nagyon sűrű vagy részben összefusztott darabok nem feltétlenül jobbak. Nagyobb, szabálytalan darabok lehetséges, hogy elzárják a tárolót vagy egyenetlenül adagolnak. Az elfogadási előírásnak tartalmaznia kell a részecskék alakját és méreteloszlását a közepes tömörűség mellett.
Mit kell beállítani a préselési elfogadási tesztben
- Bejövő resin, forrás, filmdicsőség tartomány és szennyeződés leírása
- Bejövő és kimenő nedvességet ugyanazzal a bejelentett módszerrel
- Bejövő és kimenő tömörűséget ugyanazzal a tartállyal és töltési módszerrel
- A megadott tesztidőszak alatt a szárazanyag áramlási mennyisége
- Átlagos és csúcs motoráram, kiadási hőmérséklet és megállások
- Kimeneti részecskeméret tartomány és a finom vagy túlméretes darabok aránya
- Az biztonságos nyitás, tisztítás és a normál kopásellenőrzés időtartama
Eredményt felhasználva meghatározhatjuk a tárolókat, szállítóberendezéseket és az extruder adagolót. Ezen kívül valós alapértéket biztosít későbbi karbantartási ellenőrzésekhez.
Válassza ki a megfelelő fóliavízelszívási útvonalat
Egy fóliapresszáló szárító egy lehetőség egy PP/PE fólia mosóvonala. A bejárati anyag és a végső termék függvényében a gyár továbbá összehasonlít egy agglomerátort, tömörítőt vagy szivattyúpréstempresszort is. A részletes fóliaprésmosó útmutató a szélesebb folyamatot tárgyalja, míg a sűrűsítési technológia összehasonlítása elhatárolja a fő működési elveket.
A granuláláshoz tekintse meg a szükséges alapanyag formáját az eszköz beszállítóval, és lehetőség szerint tesztelje a fóliaprést és PP/PE fólia granulálógép csatlakoztatott folyamatként, nem pedig külön katalógus elemeként.
Gyakran ismételt kérdések
A polimer sűrűség megegyezik-e a nyomógép kimeneti sűrűségével?
A polimer vagy anyag sűrűsége a részecskék közötti levegőüres tér nélkül számít. A prés kimenetét általában tömörűséggel értékelik, amely tartalmazza ezeket a réseket, és függ a részecskék formájától és a mérésmódtól.
Milyen jó összenyomási arányt érdemes a fóliához?
Nincs általános célpont. Egy hasznos eredmény megfelel a lefolyású táplálás, nedvesség és részecskeforma előírásainak. Mutasd be mind a bemeneti, mind a kimeneti tömörűséget és a mérési alapokat, ne csak egy arányra támaszkodj.
Lehet-e összehasonlítani a tömörűséget, ha a bemeneti fólia nedves?
Csak körültekintően. A víz megváltoztatja a mérhető tömeget. Határozd meg a száraz szilárd anyagot vagy jelentess be külön a nedvességet, és hasonló tartályt és töltési eljárást használsz a bemeneti és kimeneti minták esetében.
