System granulowania folii PE PP do recyklingu
Linia granulacji z kompaktorem tnącym do folii PE/PP i rafii
Linia do peletyzacji z zagęszczarką i ubijarką, przeznaczona do produkcji folii PE i PP o niskiej gęstości nasypowej, worków tkanych, odpadów włókninowych oraz lekkich odpadów elastycznych. Zintegrowane zagęszczanie, odgazowywanie, filtracja stopu i peletyzacja w pierścieniu wodnym pomagają przekształcić luźny złom w gęste, nadające się do ponownego użycia peletki o stabilnej wydajności.
Dlaczego linia granulacji kompresora tnącego działa dla luźnych odpadów foliowych
Folia o niskiej gęstości i rafia są trudne do podawania do standardowej wytłaczarki. Zagęszczarka tnąca rozwiązuje ten problem najpierw, a następnie stabilizuje resztę procesu peletyzacji.
Ta linia z systemem cięcia i kompresji jest częścią naszego pełny zakres maszyn do peletyzacji plastikówkażdy zaprojektowany do różnych typów surowców i wymagań dotyczących przepustowości.
Kompresja przekształca luźną folię w stabilne podaż do ekstrudera
Urządzenie do rozdrabniania i zagęszczania tnie, miesza, podgrzewa i zagęszcza miękkie odpady z tworzyw sztucznych, dzięki czemu wytłaczarka uzyskuje bardziej ciągły i łatwiejszy w kontroli przepływ materiału.
Wysoka wydajność dla recyklingu plastiku miękkiego
Typowe modele charakteryzują się wydajnością od ok. 150 kg/h do 1200 kg/h, w zależności od stanu materiału, zanieczyszczenia i konfiguracji.
Odtłuszczanie poprawia stabilność granulatu
Odprowadzanie próżniowe pomaga usuwać wilgoć i substancje lotne, co jest szczególnie przydatne w przypadku zadrukowanej folii, lekko płukanego materiału wsadowego i mieszanego elastycznego złomu.
Filtracja roztopy chroni jakość granulatów
Zmiana ekranu i etapów czyszczenia zanieczyszczeń pomagają usunąć resztki zanieczyszczeń przed cięciem granulek, poprawiając wygląd granulek i wartość użytkową do dalszego przetwarzania.
Pelletyzacja wodnym pierścieniem produkuje jednolite granulki z recyklingu
Sekwencja cięcia powierzchni matrycy i suszenia granulatu jest zoptymalizowana pod kątem miękkich tworzyw sztucznych PE i PP, co zapewnia stabilny kształt, gęstość i wydajność obróbki granulatu.
Konfigurowalny dla materiału i celu wyjściowego
Rozmiar ślimaka, sekcje odgazowywania, filtracji i peletyzacji można dostosować do stanu wsadu, docelowej wydajności (kg/h) i wymagań jakościowych dotyczących peletu.
Zakres materiałów i surowców
Linia do peletyzacji jest przeznaczona do przetwarzania strumieni miękkich tworzyw sztucznych o niskiej gęstości objętościowej, które wymagają zagęszczenia przed stabilnym wytłaczaniem i formowaniem peletek.
Odpad z folii PE
Przetwarza HDPE, LDPE i LLDPE z filmów opakowaniowych, przemysłowych cięć oraz elastycznych procesów recyklingu.
Torby z rafii PP i tkane
Nadaje się do worków tkanych, skrawków z dużych toreb i odpadów rafii, które wymagają wstępnego zagęszczenia przed stopieniem.
Rolki filmowe i krawędzie
Dobrze działa na krawędziach produkcyjnych, rolkach i odpadach, gdzie wymagana jest stała dostawa do ciągłego granulowania.
Folia rolna
Często stosowana do folii szklarniowych i ściółkowych po umyciu, gdy poziom wilgoci, brudu i nadruku osiągnie poziom umożliwiający kontrolę.
Odpady z włókien nieprzetworzonych i włóknistych
Przetwarza odpady włóknin PP, pozostałości włókien i podobne miękkie, elastyczne strumienie, w których zagęszczanie poprawia stabilność wytłaczania.
Lekko nadrukowany odpad elastyczny
Dwustrefowe odgazowywanie jest pomocne, gdy wsad zawiera niewielkie ilości zanieczyszczeń lub resztkowe substancje lotne, które mogłyby mieć wpływ na jakość peletu.
Jak działa proces kompresji i granulacji kompresora tnącego
Linia została zbudowana tak, aby krok po kroku rozwiązać jeden kluczowy problem: ciągłe podawanie luźnej folii, dokładne jej topienie i cięcie na peletki nadające się do ponownego użycia.
Podajnik z taśmą transportową i kontrolą metali
Luźny odpad jest transportowany do kompresora, a opcjonalna detekcja metali pomaga chronić system ekstruzji poniżej.
Cięcie, mieszanie i kompresowanie
Obrotowe noże generują ciepło przez tarcie podczas tnienia i zagęszczania folii, co czyni podajnik bardziej stabilnym dla ślimaka.
Ekstrumować i degazować
Eksotruder jednoskrubny rozpuszcza i homogenizuje materiał, podczas gdy strefy próżni usuwają wilgoć i lotne związki.
Filtracja stopu
Ekran zmieniający usuwa resztkowe zanieczyszczenia przed tym, jak stopiegniecie dotrze do powierzchni głowicy i do komory pelletyzacji.
Pelletowanie i suszenie w rurze wodnej
System cięcia matrycowego formuje peletki, które są natychmiast chłodzone, a następnie suszone, co ułatwia transport, pakowanie i ponowne użycie.
Linia kompresji tnącej vs standardowa jednosprzęgłowa linia kompresji
Właściwy wybór zależy od gęstości nasypowej i stabilności materiału wsadowego. Odpady foliowe zazwyczaj wymagają bardziej wstępnego przygotowania niż sztywne płatki lub zagęszczony materiał wsadowy.
| Kryterium decyzyjne | Linia kompresyjna tnąca | Standardowy granulator jednosurowy |
|---|---|---|
| Najlepszy typ podawania | luźny film, rafia, tkane torby, oraz elastyczne odpady o niskiej gęstości objętościowej | Gęstsze płatki, regranulat lub już z стабілізowanego surowca |
| Stabilność podawania | Kompresor poprawia spójność podawania przed ekstrudacją | Słabszy w przypadku bardzo fluffy lub bridging filmu |
| Złożoność procesu | Więcej zintegrowanej przygotowania frontowego w jednej linii | Prostsze, gdy surowiec jest już odpowiedni do bezpośredniego ekstrudowania |
| Typowy przypadek użycia | Linie do recyklingu folii i produkcja granulatów z miękkiego plastiku | sztywne odłamki, czystszy regranulat lub strumienie materiałów o niższym przygotowaniu |
| Kontrola jakości pelletów | Kompresja, degazacja, filtracja oraz cięcie walcem wodnym współpracują dla stabilizacji wyjścia | Zależeje bardziej od jednolitości napływu surowca |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Poziom i modele
Linie do rozdrabniania, zagęszczania i granulowania serii ML dobiera się na podstawie objętości zagęszczania, mocy silnika, średnicy ślimaka, stosunku L/D oraz docelowej wydajności godzinowej w przypadku miękkich tworzyw sztucznych, takich jak folia PE/PP, worki, rafia i materiały tkane.
| Model | Objętość kompresora | Moc silnika | Średnica śruby | Współczynnik L/D | Wydajność |
|---|---|---|---|---|---|
| ML85-100 | 300 l | 37-45 kW | 85 mm | 28-33:1 | 150-200 kg/godz. |
| 100 mm | 10:1 | ||||
| ML100-120 | 500 L | 55-75 kW | 100 mm | 28-33:1 | 250-350 kg/h |
| 120 mm | 10:1 | ||||
| ML130-150 | 800 L | 90-110 kW | 130 mm | 28-33:1 | 400-550 kg/h |
| 150 mm | 10-12:1 | ||||
| ML150-160 | 950 l | 110-132 kW | 150 mm | 28-33:1 | 500-650 kg/h |
| 160 mm | 12:1 | ||||
| ML160-180 | 1100 l | 110-132 kW | 160 mm | 28-33:1 | 700-900 kg/h |
| 180 mm | 12:1 | ||||
| ML180-200 | 1100 l | 160-185 kW | 180 mm | 28-33:1 | 900-1200 kg/h |
| 200 mm | 12:1 |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Uwaga: Podane parametry mają charakter orientacyjny i można je dostosować w zależności od stanu surowca, wymagań dotyczących filtracji, docelowej jakości granulatu oraz układu linii produkcyjnej.
Wystawa maszyn
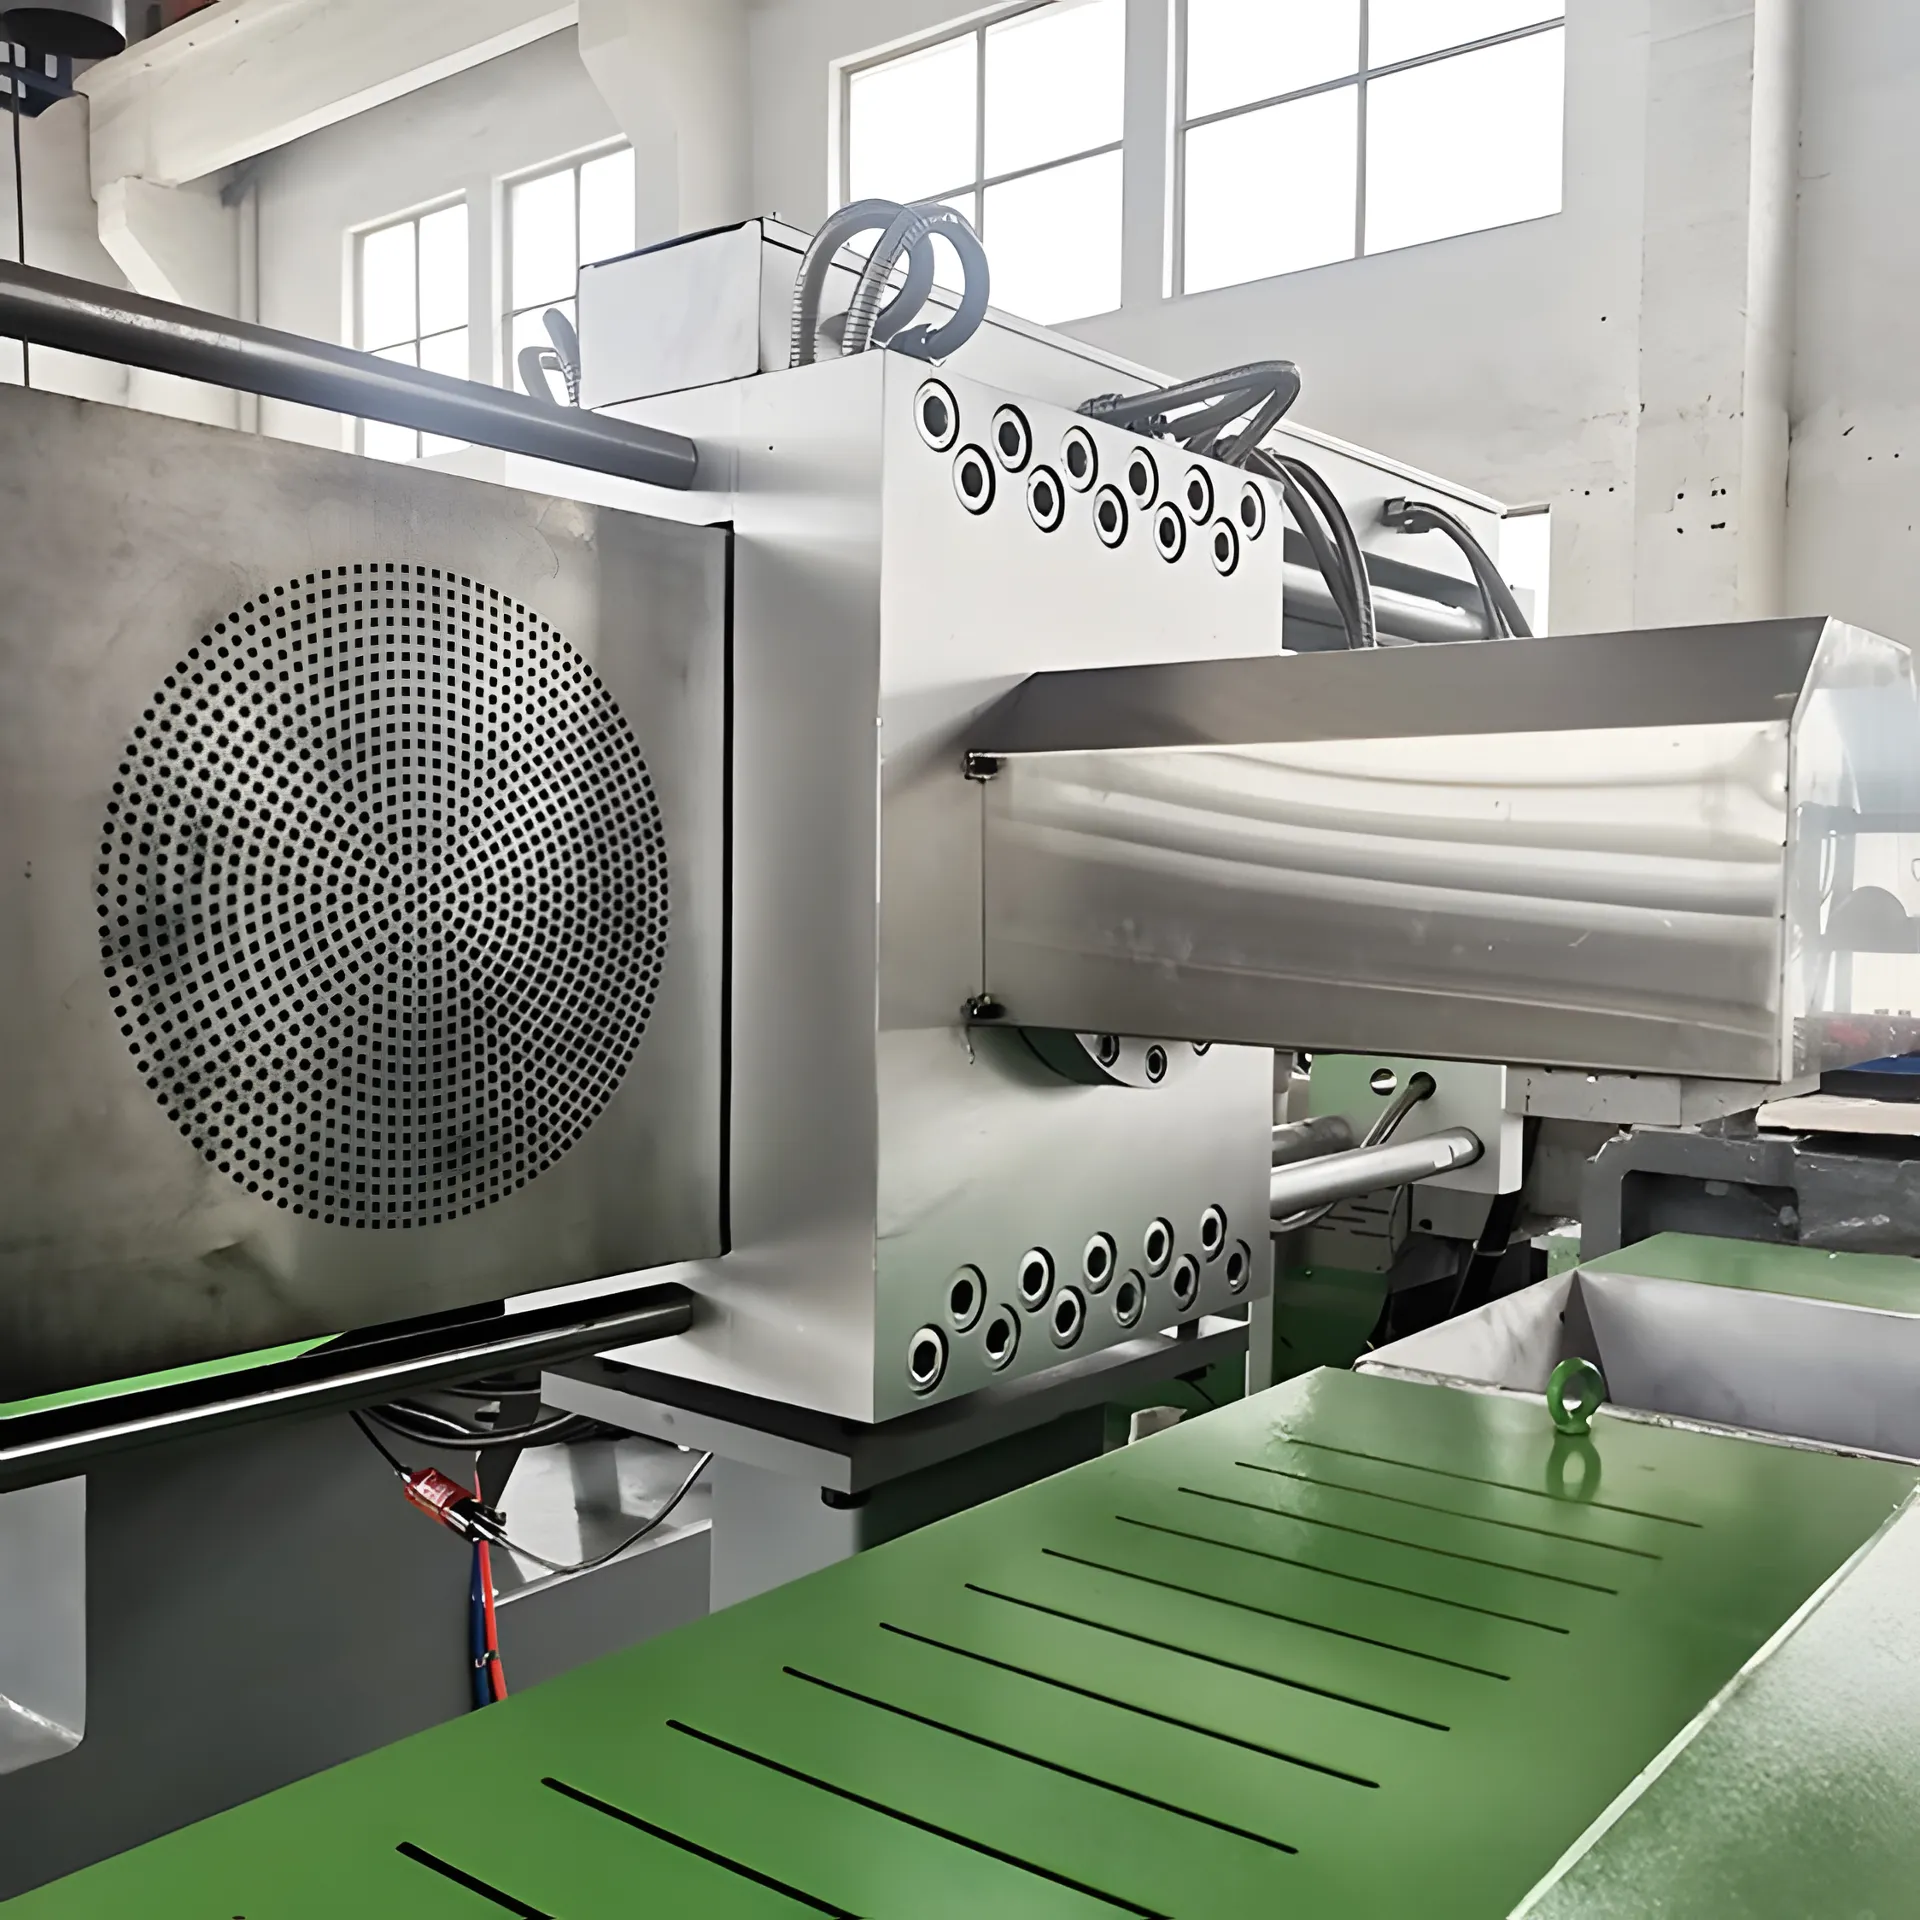
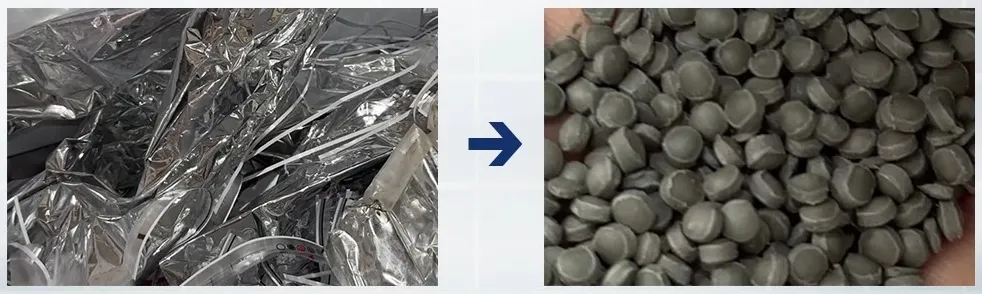
Główne widoki filtracji stopu, gotowych peletek i ogólnego układu procesu stosowanego w liniach peletyzujących za pomocą urządzeń tnąco-kompaktujących.
Obserwuj linię pelletizacyjną w działaniu
Zobacz, w jaki sposób odpady filmowe są zagęszczane, topione, filtrowane i peletyzowane w strumień peletek PE lub PP nadających się do ponownego wykorzystania.
Często zadawane pytania techniczne
Szybkie odpowiedzi na pytania, które kupujący zwykle zadają przed wyborem linii kompresora tnącego do pelletowania
Urządzenie do granulowania z zagęszczaczem-ubijarką łączy w sobie zagęszczający układ granulowania-ubijarki z wytłaczarką, dzięki czemu luźne resztki folii mogą być najpierw zagęszczane, a następnie topione, filtrowane i granulowane w jednym ciągłym systemie.
Typowe materiały obejmują folie LDPE, LLDPE, HDPE, PP, torby tkane, rafię, ścinki włókninowe, wykończenia krawędzi, rolki folii i lekko zadrukowane odpady elastyczne.
Odgazowywanie usuwa wilgoć i substancje lotne z roztopionego materiału, co pomaga zredukować powstawanie pęcherzyków powietrza, nieprzyjemny zapach, niestabilność i wady granulatu, szczególnie w przypadku strumieni folii płukanych lub lekko zadrukowanych.
W tej linii zastosowano metodę peletyzacji z wykorzystaniem matrycy pierścieniowo-wodnej, która jest powszechnie stosowana do produkcji miękkiego granulatu z tworzyw sztucznych PE i PP, ponieważ zapewnia stabilne cięcie i jednorodną produkcję granulatu.
Prosimy o przesłanie informacji na temat rodzaju materiału, poziomu zanieczyszczenia, poziomu wilgotności, poziomu druku, docelowej wydajności w kg/h, przypadku zastosowania peletu oraz lokalnych norm energetycznych, co umożliwi dobranie właściwej konfiguracji ślimaka, filtracji i odgazowywania.
Zbuduj odpowiednią linię pelletizacji folii dla swoich odpadów
Podaj rodzaj materiału PE lub PP, wilgotność, zanieczyszczenie, poziom druku i docelową przepustowość. Zaproponujemy odpowiedni układ linii tnąco-kompaktującej, filtrację stopu i konfigurację granulacji.