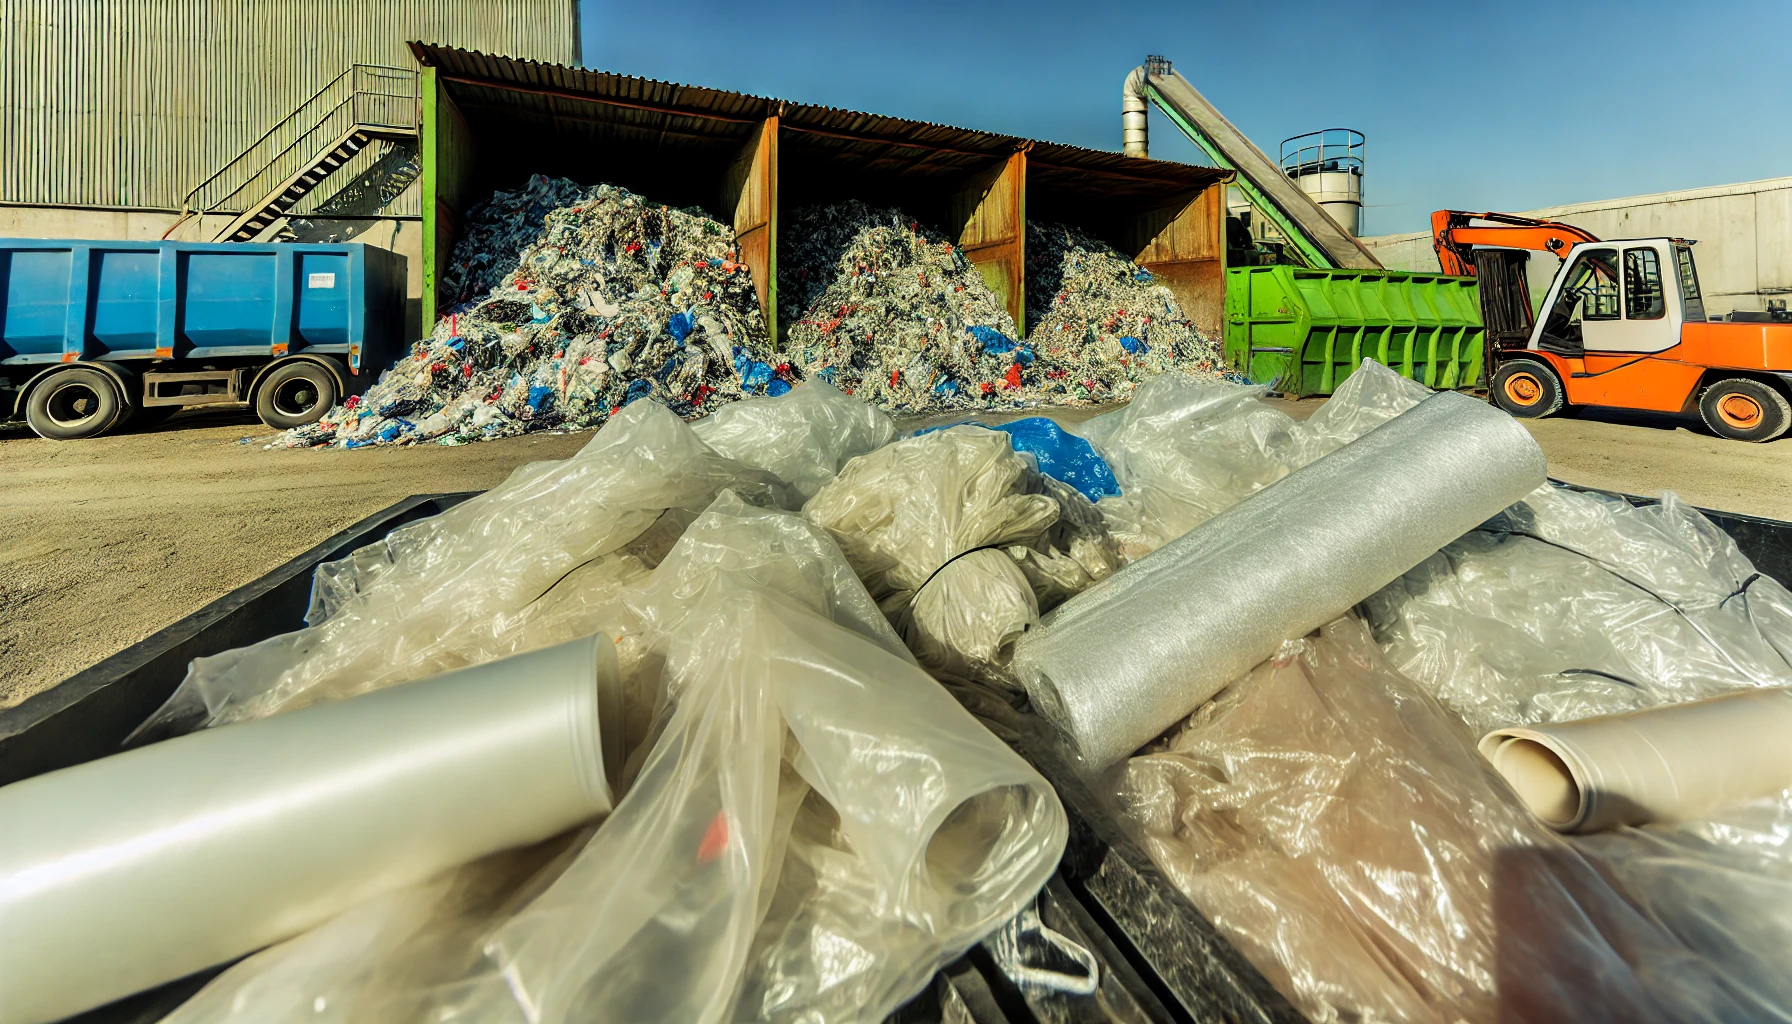
Il riciclaggio delle pellicole di PE e PP non segue una sequenza fissa. I tagli di produzione puliti possono andare direttamente alla riduzione delle dimensioni e alla granulazione, mentre i pacchetti post-consumatori o le pellicole agricole possono richiedere la deballatura, la classificazione, il lavaggio preventivo, la riduzione delle dimensioni umida, il lavaggio intensivo, la disidratazione meccanica e l'estrusione controllata. La corretta rotta dipende dal resina, dalla costruzione della pellicola, dalla contaminazione e dalla specifica del prodotto riciclato.
First define the film stream
“Plastic film” describes a shape, not a single material. A project specification should identify:
- Grado di PE o PP, inclusi LLDPE, LDPE e HDPE mescolati
- Post-industrial, commercial, post-consumer or agricultural source
- Loose, rolled or baled form and incoming bulk density
- Stampaggio, etichette, carta, metallo, alluminio, strutture a più strati e altri polimeri
- Soil, moisture, oils, food residue and chemicals
- Required flake or pellet properties and allowed contamination
PE e PP sono entrambi poliolefini e spesso galleggiano nell'acqua, quindi un serbatoio di galleggiamento normale non separa in modo affidabile l'uno dall'altro. Elaborarli come un flusso misto dovrebbe essere una decisione di prodotto deliberata supportata da prove e da una specifica di mercato finale—non un'assunzione che tutti i plastiche flessibili siano intercambiabili.
Two common PE/PP film recycling routes
Route A: clean post-industrial film
I rifiuti di produzione puliti conosciuti potrebbero richiedere ispezione, protezione metallica, taglio o compressione controllati, filtrazione e granulazione. Il lavaggio può a volte essere omesso quando la contaminazione e le esigenze del prodotto lo permettono. Il beneficio è un uso d'acqua inferiore e meno fasi di asciugamento, ma il fornitore dovrebbe comunque verificare inchiostri, additivi, nuclei di carta e gradi misti.
Route B: contaminated post-consumer or agricultural film
Dirty film usually needs a complete washing route. A typical flow is:
deballatura e alimentazione misurata → classificazione e rimozione di contaminanti → lavaggio preventivo o rimozione di detriti → triturazione o granulazione umida → lavaggio di attrito e separazione → risciacquo → disidratazione meccanica o schiacciamento → finitura termica quando necessario → estrusione, filtrazione e granulazione.
L'ordine esatto può variare. Le pellicole agricole fortemente sporche potrebbero richiedere una pre-cleaning robusta secca o umida prima di un granulatore ad alta velocità. Alcuni flussi di imballaggio collocano la riduzione delle dimensioni prima del lavaggio principale per esporre più superficie. Le prove devono determinare dove viene rimosso lo sporco senza causare un'usura eccessiva o la formazione di polvere.
Stage 1: debaling, feeding and sorting
La pellicola baleata deve essere aperta e misurata in modo che la linea riceva un carico stabile. A vertical debaler può separare il materiale compattato, ma il seguente nastro necessita di controllo delle onde e accesso per ispezione.
Sorting removes large non-plastic items, metals, paper, rigid objects and incompatible films. Optical, ballistic, air-based and manual methods can be combined according to the collection stream. The APR’s PE flexible packaging guidance mostra perché strati, accessori, inchiostri e altri componenti dell'imballaggio sono importanti per la riciclabilità; identificare solo il polimero dominante non è sempre sufficiente.
La protezione metallica dovrebbe essere posizionata dove può proteggere trinciatoi, granulatori e impianti di estrusione. Documentare come gli oggetti di dimensioni eccessive e i rifiuti lasciano la linea in modo che non circolino ripetutamente.
Stage 2: pre-washing and size reduction
Il terreno libero, la sabbia e le pietre devono essere rimossi il più presto possibile perché abrasano le lame, i bulloni, le pompe e le schermature. Il design del lavaggio preventivo può utilizzare agitazione, spruzzi, trommel o serbatoi a seconda del materiale. La gestione dell'acqua e dei rifiuti deve essere progettata per il carico di sporco effettivo.
Il film è difficile da tagliare perché è leggero e può avvolgersi attorno agli assi. Il sistema di alimentazione, il design del rotore finale, le lame e lo schermo devono lavorare insieme. granulatore per plastica producendo una lamina controllata, mentre un trituratore può essere utilizzato quando i balle, i rotoli o il film ingombrante richiedono una riduzione primaria a bassa velocità.
La granulazione umida può aiutare a gestire il calore e iniziare la pulizia superficiale, ma aggiunge requisiti di drenaggio, corrosione e trattamento dell'acqua. La dimensione della lamina target dovrebbe adattarsi alla lavaggio e alla disidratazione piuttosto che seguire un grafico di schermo universale.
Fase 3: lavaggio e separazione per densità
I lavatoi a frizione applicano un'azione meccanica per rimuovere carta, sporco e contaminazioni superficiali. Detersivo, temperatura e tempo di permanenza devono essere selezionati da prove di lavaggio e limiti dei reflui. Il lavaggio a caldo o chimico non è necessario automaticamente per ogni flusso di pellicola, e un intervallo di temperatura fisso non è una ricetta generale.
UN tubo di separazione galleggiante-trascinante può rimuovere molti contaminanti più densi dalla pellicola galleggiante di PE/PP. Non può creare una separazione pulita di PE-versus-PP solo sulla base della densità, e potrebbe non rimuovere etichette a bassa densità o altri poliolefini galleggianti. La classificazione e il controllo del materiale di alimentazione rimangono necessari.
Il risciacquo dovrebbe rimuovere le contaminazioni sollevate e i prodotti chimici del processo fino alla specifica a valle. Valutare la ricircolazione dell'acqua, la filtrazione, la rimozione dei sedimenti e il trattamento dei reflui come parte della linea; la lavatrice da sola non definisce la prestazione totale dell'acqua.
Fase 4: sgrassaggio, schiacciamento e asciugatura
La pellicola lavata trattiene acqua in pieghe e ha una bassa densità volumetrica. Il sgrassaggio meccanico rimuove l'acqua libera, ma un essiccatore centrifugo ottimizzato per scaglie rigide non produce sempre il miglior risultato di maneggiabilità per la pellicola flessibile. Un macchina per la compattazione a film combinano la rimozione dell'acqua con la compattazione, creando un materiale di alimentazione più denso per l'estrazione.
L'essiccazione termica può completare il materiale dove l'estensore o il prodotto lo richiede. Non accettare una promessa universale di umidità residua. Testare la pellicola rappresentativa al throughput previsto e riportare il metodo di campionamento e di misurazione dell'umidità. Il densità e compattazione della pellicola sbriciolata spiega come misurare la densità volumetrica senza confonderla con la densità del polimero.
Fase 5: estrusione, filtrazione e granulazione
La pellicola libera deve essere alimentata all'estensore in modo costante. A seconda del percorso, il sistema può utilizzare un tagliatore-compattatore, un aggregatore, un dosatore a forza o materiale schiacciato. Questo è densificazione e alimentazione—non rimozione di contaminanti.
L'estensore fonde e omogeneizza il materiale. La ventilazione gestisce l'umidità residua e i volatili all'interno dell'intervallo di progettazione dell'attrezzatura, mentre la filtrazione del materiale fuso rimuove le particelle solide fino al livello di filtraggio selezionato. Nessun passo può ripristinare un flusso di resina mal mescolato o rimuovere tutti gli odori, le inchiostri e i prodotti di degradazione.
Metodi di taglio a filo, a cerchio d'acqua e altri possono essere utilizzati quando compatibili con il materiale fuso e richiesti per il granello. Vedere il macchina per granulazione di pellicola PP/PE per un esempio di sistema. La linea finale dovrebbe essere testata per il throughput costante, la pressione di fusione, le variazioni di filtraggio, la ventilazione, la qualità del granello e i tempi di fermo macchina.
Controlli di qualità per la pellicola riciclata
Definire test dall'applicazione prevista. Controlli comuni includono:
- Composizione del resina e contenuto di polimero incompatibile
- Contenuto di umidità e volatile
- Carta, metallo, alluminio, sabbia e altri solidi
- Colore, odore e macchie nere visibili
- Flusso di fusione o consistenza rheologica
- Dimensione dei pellet, densità volumetrica e polvere
- Prove meccaniche o di produzione di pellicola dove il cliente le richiede
Una capacità nominale di linea alta ha un valore limitato se il rendimento nel grado accettabile è basso. Registrare la massa in entrata, i rifiuti, i solidi dell'acqua di scarto, le scaglie o le granulate utilizzabili e tutto il materiale ricircolato.
Elenco e domande di selezione dell'attrezzatura
Un progetto di pellicola contaminata può includere:
- Debaler, trasportatore di dosaggio e stazioni di sorteggio
- Rilevamento di metalli o separazione magnetica
- Pre-lavaggio e attrezzature per la rimozione di detriti
- Mulaschiarini o granulatori umidi
- Pulitori a frizione e serbatoi di separazione/raffreddamento
- Dessiccamento meccanico, estrattore e opzionale essiccatore termico
- Buffer, alimentazione forzata o densificazione
- Estrusore, degassaggio, filtraggio del fusione e granulatore
- Trattamento dell'acqua, raccolta di polvere e gestione dei rifiuti
IL Linea di lavaggio e riciclaggio di pellicola PP/PE mostra come questi moduli possono essere integrati. Prima dell'acquisto, fornire campioni di alimentazione rappresentativi e definire i criteri di accettazione per l'output netto, l'umidità, la contaminazione, l'energia, le fermate e i test finali delle granulate.
Errori comuni nel processo
- Combinare PE, PP e pellicola multistrato senza una specifica finale approvata
- Dimensionare la linea per capacità di pellicola pulita quando il carico normale contiene terra e acqua
- Aspettarsi che la separazione galleggiante/sink-float separi PE da PP
- Utilizzo della essiccazione termica per compensare la rimozione idrica meccanica insufficiente
- Definire l'agglomerazione come una fase di lavaggio o rimozione di contaminazioni
- Misurare la velocità di alimentazione ma non il rendimento di granuli vendibili
- Ignorare i rifiuti di acque reflue, odori, rifiuti e frequenza di sostituzione dei filtri
Conclusione
Un processo di riciclaggio di pellicole PE/PP affidabile inizia con una specifica di materia prima e prodotto finale definita. Scarti di fabbrica puliti e pellicole raccolte contaminate necessitano di percorsi diversi. La classificazione, la lavaggio, la disidratazione e l'estrusione devono essere testate come un sistema connesso, con il miscelamento PE/PP e il contenuto multistrato trattati come decisioni di qualità.
Utilizzare prove di materiali rappresentativi per selezionare i moduli e le condizioni di funzionamento. Il risultato dovrebbe essere giudicato da un output netto stabile, il rendimento, l'uso dell'energia e la qualità del prodotto, non da una capacità generica o affermazione di umidità.
Domande frequenti
Possono essere riciclati insieme pellicole di PE e PP?
Solo quando il prodotto riciclato previsto accetta il miscuglio e i test confermano le sue proprietà. Un serbatoio di galleggiamento solitamente non può separare il PE dal PP, quindi il mescolamento non controllato può ridurre la consistenza del prodotto.
Ha bisogno di lavaggio tutto il film di plastica prima di essere granulizzato?
Numero di known, il riciclaggio di scarti post-industriali puliti può bypassare il lavaggio se la specifica del prodotto lo consente. I film post-consumatori e agricoli di solito necessitano di una selezione e di un lavaggio adatto alla loro contaminazione.
Qual è la principale sfida di essiccazione con il film lavato?
Fette sottili si piegano e conservano l'acqua superficiale mantenendo una bassa densità volumetrica. La compressione meccanica può rimuovere l'acqua libera e migliorare l'alimentazione dell'estrusione; l'umidità finale deve essere misurata sotto condizioni di test reali.
