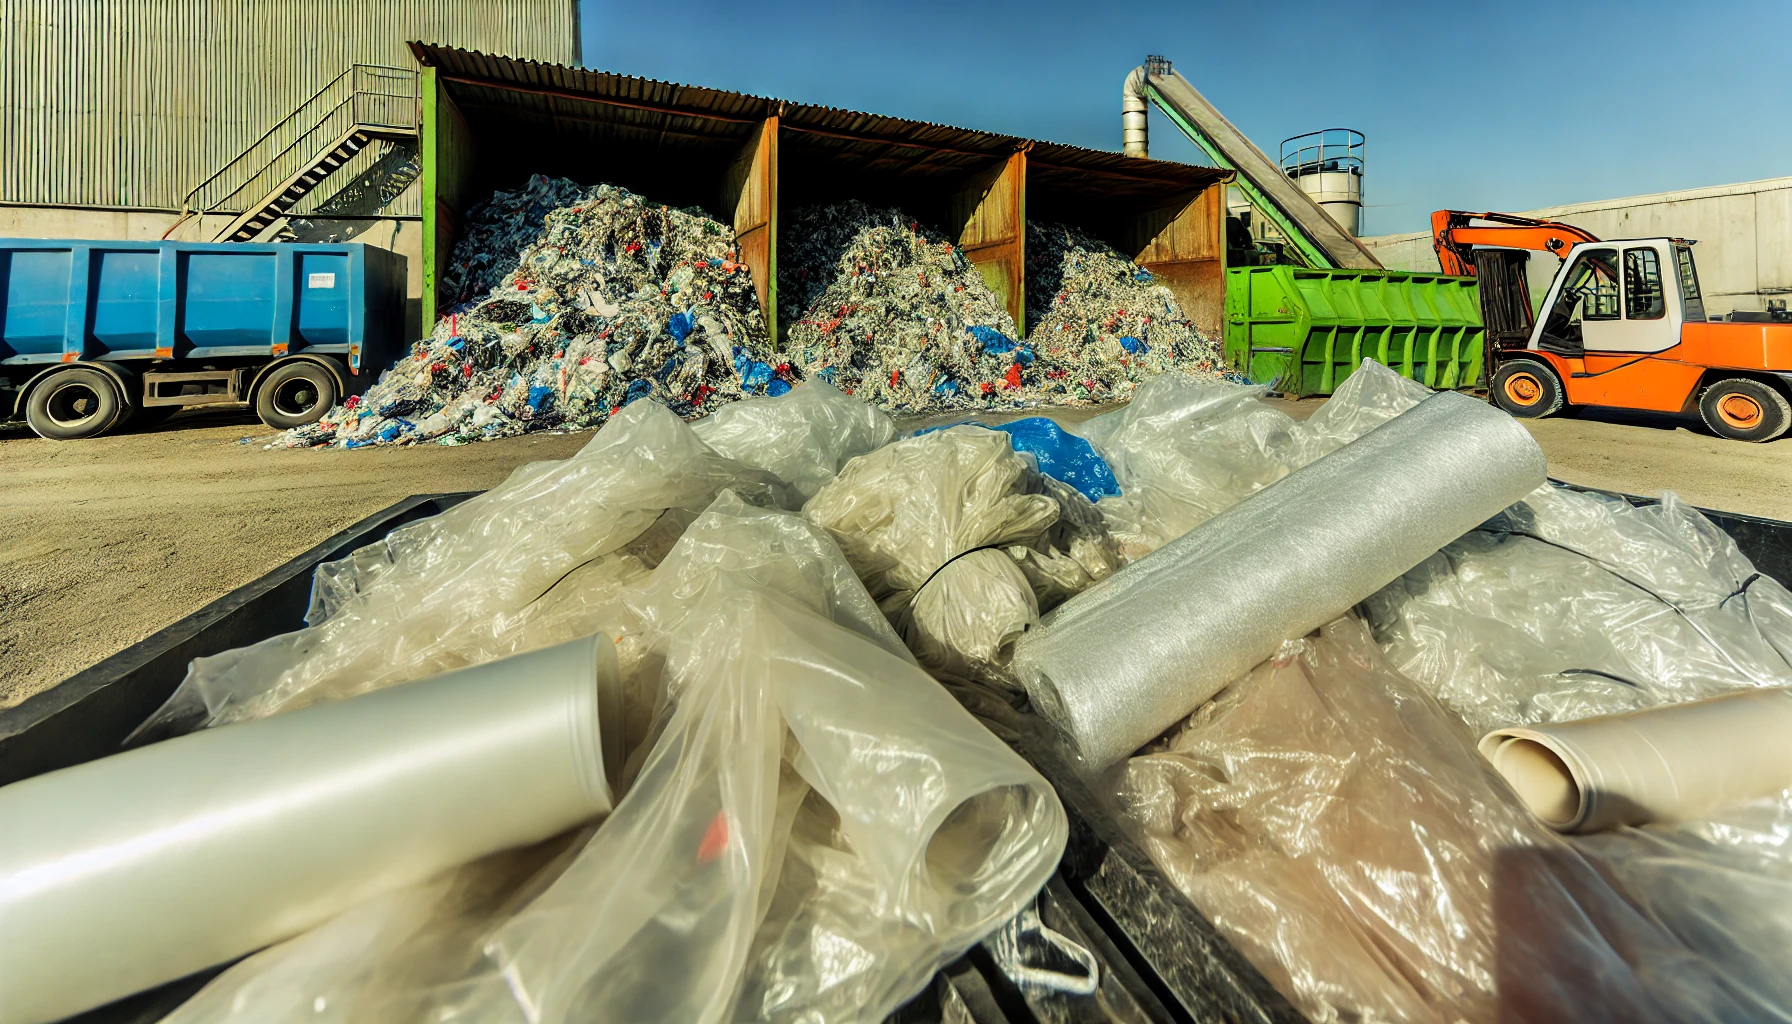
PE und PP-Filmaufbereitung ist keine festgelegte Sequenz. Reine Fabrikkantenabfälle können direkt zur Zerkleinerung und Pelletierung gehen, während Verpackungsmaterial aus nachgefragtem Verbrauch oder Agrarfilm eine Entlehnung, Sortierung, Vorwäsche, feuchte Zerkleinerung, intensive Wäsche, mechanische Entwässerung und kontrollierte Extrusion erfordern. Der richtige Weg hängt von der Harzart, der Filmbauweise, der Kontamination und der Spezifikation des recycelten Produkts ab.
Definieren Sie zunächst den Filtrationsstrom
“Kunststofffilm” beschreibt eine Form, nicht ein einzelnes Material. Eine Projektbeschreibung sollte identifizieren:
- PE-Grade oder PP, einschließlich der Frage, ob LLDPE, LDPE und HDPE gemischt sind
- Industrielle, kommerzielle, nachgefragte Verbrauchs- oder Agrarquelle
- Losgelassene, gewickelte oder gebundene Form und eingehende Schüttgutdichte
- Druck, Etiketten, Papier, Metall, Aluminium, mehrschichtige Strukturen und andere Polymere
- Boden, Feuchtigkeit, Öle, Lebensmittelreste und Chemikalien
- Erforderliche Flakes- oder Pelleteigenschaften und zulässige Kontamination
PE und PP sind beide Polyolefine und schwimmen oft im Wasser, daher trennt ein normaler Sink-Float-Tank sie nicht zuverlässig voneinander. Sie als Mischstrom zu verarbeiten sollte eine bewusste Produktentscheidung sein, die durch Versuche und eine Endmarktspezifikation unterstützt wird – nicht die Annahme, dass alle flexiblen Kunststoffe austauschbar sind.
Zwei gängige PE/PP-Filmaufbereitungswege
Route A: Reine industrielle Film
Bekannte, saubere Produktionsabfälle mögen eine Inspektion, Metallschutz, kontrollierte Schnitt- oder Komprimierung, Filtration und Pelletierung benötigen. Wenn Kontamination und Produktanforderungen es erlauben, kann die Wäsche manchmal ausgelassen werden. Der Vorteil ist ein geringerer Wasserverbrauch und weniger Trocknungsstufen, aber der Lieferant sollte dennoch Farben, Additive, Papierkern und gemischte Grade überprüfen.
Route B: Kontaminierte nachgefragte Verbrauchs- oder Agrarfilm
Schmutzige Filme benötigen in der Regel einen vollständigen Wäscheroute. Ein typischer Ablauf ist:
Entlehnung und dosierte Fütterung → Sortierung und Entfernung von Kontaminationen → Vorwäsche oder Kornentfernung → Zerkleinerung oder feuchte Granulation → Reibung und Trennungswäsche → Spülung → mechanische Entwässerung oder Pressen → bei Bedarf thermische Endbehandlung → Extrusion, Filtration und Pelletierung.
Die genaue Reihenfolge kann sich ändern. Stark verschmutzter Agrarfilm kann vor einer Hochgeschwindigkeitsgranulierung eine robuste trockene oder feuchte Vorreinigung benötigen. Einige Verpackungsströme platzieren die Zerkleinerung vor der Hauptwäsche, um mehr Oberfläche zu exponieren. Versuche sollten bestimmen, wo Schmutz entfernt wird, ohne übermäßigen Verschleiß oder Feinpartikel zu verursachen.
Stufe 1: Entlehnung, Fütterung und Sortierung
Gebundene Filme müssen geöffnet und dosiert werden, damit die Linie eine stabile Beladung erhält. Ein vertikaler Entlehnungsanlagen kann komprimierte Materialien trennen, aber der folgende Förderband benötigt Sturzbekämpfung und Zugang für Inspektionen.
Sortierung entfernt große nicht-plastische Gegenstände, Metalle, Papier, harte Objekte und inkompatible Filme. Optische, ballistische, luftbasierte und manuelle Methoden können je nach Sammelstrom kombiniert werden. Die PE-Flexiblen Verpackungsleitlinien zeigen, warum Schichten, Anbauteile, Farben und andere Verpackungskomponenten für die Recycelbarkeit wichtig sind; die Identifizierung nur des dominierenden Polymers ist nicht immer ausreichend.
Metallschutz sollte dort platziert werden, wo er Zerkleinerer, Granulatoren und Extrusionsausrüstung schützen kann. Dokumentieren Sie, wie Übergrößen und Abfälle die Linie verlassen, damit sie nicht wiederholt zirkulieren.
Stufe 2: Vorwäsche und Zerkleinerung
Losgelassener Boden, Sand und Steine sollten so früh wie möglich entfernt werden, da sie Messer, Schrauben, Pumpen und Siebe abreiben. Das Vorwäschedesign kann Schütteln, Sprays, Trommeln oder Behälter je nach Material verwenden. Wasser und Abfallentsorgung müssen für die tatsächliche Verschmutzungsbelastung entworfen werden.
Film ist schwer zu schneiden, da er leicht ist und sich um Achsen wickeln kann. Das Fütterungssystem, der Rotorende-Design, die Messer und das Sieb müssen zusammenarbeiten. Ein Kunststoffgranulator produziert einen kontrollierten Flakes, während ein Granulator bei Ballen, Rollen oder voluminösen Filmen für eine niedrigere Geschwindigkeit primary reduction verwendet werden kann.
Feuchte Granulation kann helfen, Hitze zu managen und die Oberflächensreinigung zu beginnen, aber sie fügt Abfluss, Korrosion und Wasserbehandlungsanforderungen hinzu. Die Zielgrößen der Flakes sollten der Wäsche und der Entwässerung entsprechen, nicht einem universellen Siebplan folgen.
Stufe 3: Waschen und Dichte-Trennung
Reibungswascher wirken mechanisch, um lose Papier, Schmutz und Oberflächenkontaminationen zu entfernen. Seife, Temperatur und Aufenthaltsdauer sollten aus den Waschversuchen und den Abwassergrenzwerten ausgewählt werden. Heißes oder chemisches Waschen ist nicht für jeden Filtrationsstrom automatisch erforderlich, und ein festgelegter Temperaturbereich ist keine allgemeine Rezeptur.
A Sink-Float-Trennbehalter kann viele dichtere Kontaminanten aus schwebendem PE/PP-Film entfernen. Es kann allein durch Dichte keine saubere PE-gegen-PP-Trennung schaffen und möglicherweise keine niedrigdichten Etiketten oder andere schwebende Polyolefine entfernen. Sortierung und Rohstoffkontrolle bleiben notwendig.
Die Spülung sollte gelöste Kontaminationen und Prozesschemikalien bis zur nachfolgenden Spezifikation entfernen. Bewerten Sie die Wasserwiederverwendung, Filtration, Sedimententfernung und Abwassertreatment als Teil der Linie; die Waschmaschine allein definiert nicht die Gesamtleistung des Wassers.
Stufe 4: Entfeuchtung, Pressen und Trocknen
Gewaschener Film hält Oberflächewasser in Falten und hat eine niedrige Volumendichte. Mechanische Entfeuchtung entfernt freies Wasser, aber ein zentrifugaler Trockner, der für harte Schuppen optimiert ist, erzeugt nicht immer das beste Handling-Ergebnis für flexible Folie. Ein Filmpressmaschine kombiniert Wasserentfernung mit Komprimierung, um einen dichterem Futter für die Extrusion zu schaffen.
Thermische Trocknung kann das Material abschließen, wo der Extruder oder das Produkt es erfordert. Akzeptieren Sie keine allgemeine Versprechen über den Restfeuchtigkeitsgehalt. Testen Sie repräsentative Folie bei der beabsichtigten Durchsatzmenge und berichten Sie über die Probenahme und den Feuchtigkeitsmessungsmethode. Das Film-Squeezergewicht und Komprimierungshilfe erklärt, wie man die Volumendichte ohne sie mit der Polymerdichte zu verwechseln, zu messen.
Stufe 5: Extrusion, Filtration und Pelletisierung
Lose Folie muss konstant in den Extruder geführt werden. Abhängig vom Weg kann das System einen Cutter-Kompressor, Agglomerator, Kraftfutter oder gepressten Material verwenden. Dies ist Dichtungs- und Fütterung—not Kontaminationsentfernung.
Der Extruder schmilzt und homogenisiert das Material. Ventilierung behandelt Restfeuchtigkeit und flüchtige Verbindungen innerhalb des Designbereichs des Equipments, während Mischfilter festen Teilchen bis zum ausgewählten Filterniveau entfernt. Weder dieser Schritt kann einen schlecht gemischten Harzstrom wiederherstellen noch alle Gerüche, Farben und Zersetzungserzeugnisse entfernen.
Strang, Wasser-Ring und andere Pellet-Schneidemethoden können verwendet werden, wenn sie mit dem Schmelzmaterial und dem erforderlichen Pellet kompatibel sind. Siehe PP/PE-Folien-Granuliermaschine für ein Systembeispiel. Die Endlinie sollte auf konstanten Durchsatz, Schmelzdruck, Filteränderungen, Ventilierung, Pelletqualität und Ausfallzeiten getestet werden.
Qualitätskontrollen für recyceltes Filmmaterial
Definieren Sie Tests aus der beabsichtigten Anwendung. Gemeinsame Kontrollen umfassen:
- Harzzusammensetzung und inkompatible-Polymergehalt
- Feuchtigkeit und flüchtige Verbindungen
- Papier, Metall, Aluminium, Körner und andere Feststoffe
- Farbe, Geruch und sichtbare schwarze Flecken
- Schmelzfließverhalten oder rheologische Konsistenz
- Granulatsgröße, Schüttmasse und Feinanteile
- Mechanische oder Filamentproduktionsversuche, bei denen der Kunde sie verlangt
Eine hohe nominale Linienkapazität hat begrenzte Wert, wenn der Ertrag in die angenommene Qualität schlecht ist. Protokollieren Sie die eingehende Masse, Abfälle, Feststoffe im Abwasser, verwendbare Flakes oder Pellets und alle umgepumpten Materialien.
Ausrüstungsliste und Auswahlfragen
Ein kontaminiertes-Filmmaterial-Projekt kann enthalten:
- Entwickler, Dosierband und Sortieranlagen
- Metaldetektion oder magnetische Trennung
- Vorwascher und Kornentfernungsausrüstung
- Zerkleinerer oder feuchtes Granuliergerät
- Reibungswascher und Trennungs-/Spülbehälter
- Mechanische Entwässerung, Pressen und optionale thermische Trocknung
- Puffer, Kraftfutter oder Verdichtung
- Extruder, Entgasen, Schmelzfilterung und Pelletiermaschine
- Wasserbehandlung, Feinmaterialsammlung und Abfallentsorgung
Der PP/PE-Filmmalz- und Recyclinglinie zeigt, wie diese Module integriert werden können. Vor dem Kauf stellen Sie repräsentative Futterproben zur Verfügung und definieren Sie die Annahmekriterien für den Nettoumsatz, Feuchtigkeit, Kontamination, Versorgungsleistungen, Stillstände und die endgültigen Pellettests.
Gängige Prozessfehler
- Kombinieren von PE, PP und mehrschichtigen Filmen ohne genehmigte Endprodukt specification
- Die Linie nach der Kapazität sauberen Films zu dimensionieren, wenn die normale Futterträgheit Erde und Wasser enthält
- Erwartung, dass die Sink-Float-Trennung PE vom PP trennt
- Thermische Trocknung wird verwendet, um unzureichende mechanische Wasserentfernung auszugleichen
- Agglomeration wird als Wasch- oder Kontaminationsentfernungsschritt bezeichnet
- Förderrate wird gemessen, aber keine verkaufsfähige Pelletausbeute
- Abwasser, Gerüche, Abfälle und Frequenz des Filterwechsels werden ignoriert
Abschluss
Ein zuverlässiger PE/PP-Filmaufbereitungsprozess beginnt mit einer definierten Rohstoff- und Endprodukt specification. Sauberer Fabrikabfall und kontaminierte gesammelte Folie erfordern unterschiedliche Routen. Sortieren, Waschen, Entwässern und Extrudieren müssen als verbundenes System getestet werden, wobei PE/PP-Mischungen und mehrschichtiger Inhalt als Qualitätsentscheidungen behandelt werden.
Verwenden Sie repräsentative Materialversuche, um die Module und Betriebsbedingungen auszuwählen. Das Ergebnis sollte nach stabiler Nettoumsatz, Ausbeute, Energieverbrauch und Produktqualität beurteilt werden—not nach einer allgemeinen Kapazität oder Feuchtigkeitsforderung.
Häufig gestellte Fragen
Kann Folie aus PE und PP gemeinsam recycelt werden?
Nur wenn das beabsichtigte recycelte Produkt die Mischung akzeptiert und die Tests ihre Eigenschaften bestätigen. Ein Sink-Float-Tank kann in der Regel PE von PP nicht trennen, daher kann unkontrolliertes Mischen die Produktkonstanz verringern.
Muss alle Kunststofffolie vor dem Pelletieren gewaschen werden?
Nr. Bekanntes, sauberes postindustrielles Schrotmaterial kann die Reinigung umgehen, wenn die Produktbeschreibung dies zulässt. Postkonsum- und landwirtschaftliche Folien benötigen in der Regel Sortierung und Reinigung entsprechend ihrer Kontamination.
Was ist die Hauptherausforderung bei der Trocknung von gereinigten Filmen?
Dünne Stücke falten sich und behalten Oberflächewasser bei, während sie eine geringe Volumendichte aufweisen. Mechanische Pressung kann freies Wasser entfernen und die Extrusionszufuhr verbessern; die endgültige Feuchtigkeit muss unter den tatsächlichen Testbedingungen gemessen werden.
