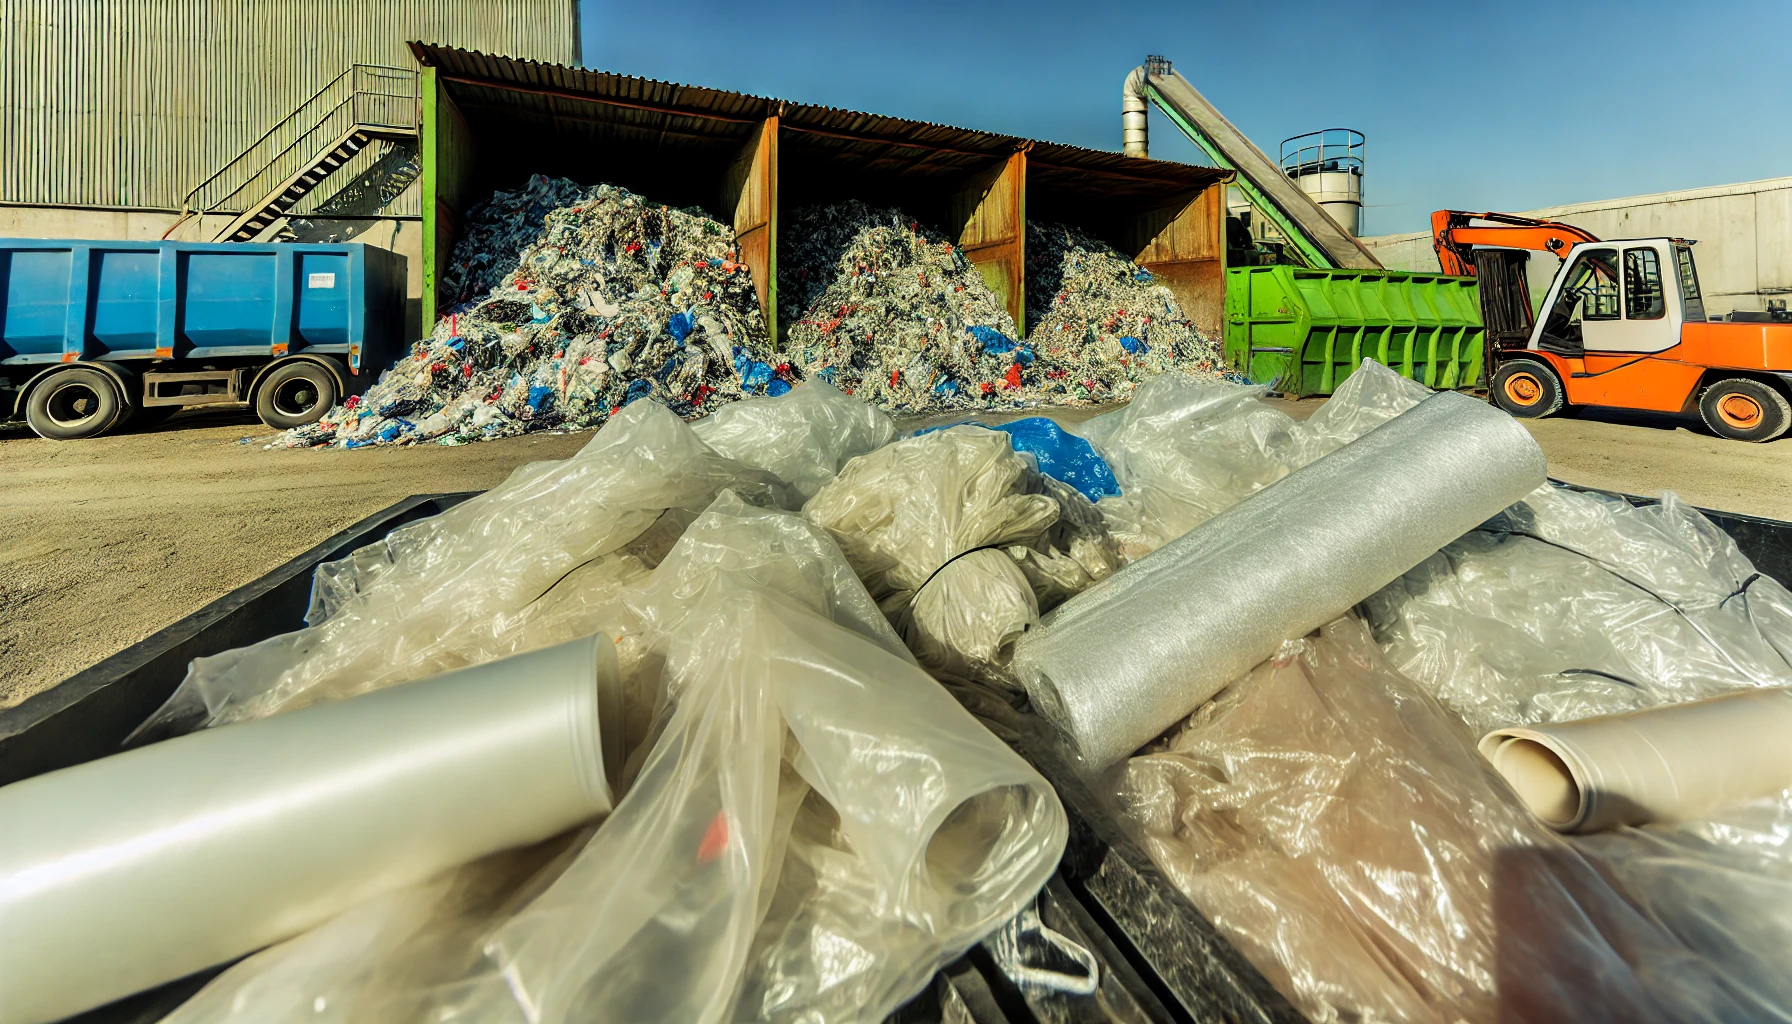
El reciclaje de películas de PE y PP no sigue una secuencia fija. Los bordes de fábrica limpios pueden ir directamente a la reducción de tamaño y la granulación, mientras que los embalajes postconsumo o las películas agrícolas pueden requerir desbalado, clasificación, lavado previo, reducción de tamaño húmeda, lavado intensivo, deshidratación mecánica y extrusión controlada. La ruta correcta depende del resina, la construcción de la película, la contaminación y la especificación del producto reciclado.
Definir primero el flujo de película
“Película plástica” describe una forma, no un solo material. Una especificación de proyecto debe identificar:
- Grado de PE o PP, incluyendo si se mezclan LLDPE, LDPE y HDPE
- Fuente postindustrial, comercial, postconsumidor o agrícola
- Forma suelta, enrollada o balada y densidad de volumen entrante
- Impresión, etiquetas, papel, metal, aluminio, estructuras de múltiples capas y otros polímeros
- Suelo, humedad, aceites, residuos de alimentos y productos químicos
- Propiedades requeridas de escamas o pelotas y contaminación permitida
PE y PP son ambos poliolefines y a menudo flotan en el agua, por lo que un tanque de flotación normal no los separa entre sí de manera confiable. Procesarlos como un flujo mixto debe ser una decisión de producto deliberada respaldada por pruebas y una especificación de mercado final, no una suposición de que todos los plásticos flexibles son intercambiables.
Dos rutas comunes de reciclaje de películas PE/PP
Ruta A: película postindustrial limpia
El desperdicio de producción limpio conocido puede necesitar inspección, protección metálica, corte o compactación controlados, filtración y granulación. El lavado puede omitirse a veces cuando la contaminación y los requisitos del producto lo permiten. El beneficio es un uso de agua más bajo y menos etapas de secado, pero el proveedor debe verificar aún así las tintas, aditivos, núcleos de papel y grados mixtos.
Ruta B: película postconsumidor o agrícola contaminada
La película sucia generalmente necesita una ruta completa de lavado. Un flujo típico es:
desbalado y alimentación medida → clasificación y remoción de contaminantes → lavado previo o remoción de grano → trituración o granulación húmeda → lavado de fricción y separación → lavado → deshidratación mecánica o prensado → refinamiento térmico cuando sea necesario → extrusión, filtración y granulación.
El orden exacto puede cambiar. Las películas agrícolas muy sucias pueden necesitar una limpieza seca o húmeda robusta antes de un granulador de alta velocidad. Algunos flujos de embalaje colocan la reducción de tamaño antes del lavado principal para exponer más superficie. Las pruebas deben determinar dónde se elimina la suciedad sin causar desgaste excesivo o finos.
Etapa 1: desbalado, alimentación y clasificación
La película balada debe abrirse y medirse para que la línea reciba una carga estable. Un desbalador vertical puede separar material compactado, pero el siguiente transportador aún necesita control de sobrecarga y acceso para inspección.
La clasificación elimina grandes objetos no plásticos, metales, papel, objetos rígidos y películas incompatibles. Los métodos ópticos, balísticos, basados en aire y manuales pueden combinarse según el flujo de recopilación. La guía de PE flexible packaging guidance muestra por qué las capas, accesorios, tintas y otros componentes del embalaje son importantes para la reciclabilidad; identificar solo el polímero dominante no siempre es suficiente.
La protección metálica debe colocarse donde pueda proteger trituradoras, granuladores y equipo de extrusión. Documentar cómo salen los objetos de gran tamaño y los rechazos de la línea para que no circulen repetidamente.
Etapa 2: lavado previo y reducción de tamaño
El suelo suelto, la arena y las piedras deben eliminarse lo antes posible porque abrían cuchillas, tornillos, bombas y pantallas. El diseño del lavado previo puede usar agitación, chorros, trommels o tanques dependiendo del material. El diseño del manejo del agua y los rechazos debe diseñarse para la carga de suciedad real.
La película es difícil de cortar porque es ligera y puede enrollarse alrededor de ejes. El sistema de alimentación, el diseño del extremo del rotor, las cuchillas y la pantalla deben trabajar juntos. Un granulador de plástico producen una escama controlada, mientras que un triturador puede usarse cuando los balotes, rollos o películas voluminosas necesitan una reducción primaria de baja velocidad.
La granulación en estado húmedo puede ayudar a manejar el calor y comenzar la limpieza superficial, pero añade requisitos de drenaje, corrosión y tratamiento de aguas. El tamaño de grano objetivo debe adaptarse a la lavado y deshidratación en lugar de seguir un gráfico de tamices universal.
Etapa 3: lavado y separación por densidad
Los lavadores de fricción aplican una acción mecánica para eliminar papel suelto, suciedad y contaminación superficial. El detergente, la temperatura y el tiempo de residencia deben seleccionarse de los ensayos de lavado y los límites de aguas residuales. No se requiere automáticamente lavado caliente o químico para cada corriente de película, y un rango de temperatura fijo no es una receta general.
A Tanque de separacion sink-float puede eliminar muchos contaminantes más densos de la película flotante PE/PP. No puede, por densidad sola, crear una separación limpia PE-versus-PP y puede que no elimine etiquetas de baja densidad u otros poliolefines flotantes. La clasificación y el control de materia prima siguen siendo necesarios.
El lavado debe eliminar la contaminación suelta y los productos químicos del proceso hasta la especificación de la corriente descendente. Evaluar la recirculación de agua, la filtración, la remoción de sedimentos y el tratamiento de aguas residuales como parte de la línea; la lavadora por sí sola no define el rendimiento total del agua.
Etapa 4: deshidratación, prensado y secado
La película lavada retiene agua en pliegues y tiene una baja densidad volumétrica. La deshidratación mecánica elimina el agua libre, pero un secador centrífugo optimizado para escamas rígidas no siempre produce el mejor resultado de manejo para la película flexible. Un máquina prensadora de película combinan la remoción de agua con la compactación, creando una alimentación más densa para la extrusión.
El secado térmico puede finalizar el material donde el extrusor o el producto lo requiere. No acepte una promesa universal de humedad residual. Pruebe la película representativa en el caudal previsto y reporte la metodología de muestreo y humedad. La guía de densidad y compactación de la prensa de película explica cómo medir la densidad volumétrica sin confundirla con la densidad del polímero.
Etapa 5: extrusión, filtración y granulación
La película suelta debe ser alimentada al extrusor de manera consistente. Dependiendo del camino, el sistema puede usar un cortador-compactor, aglomerador, alimentador de fuerza o material prensado. Esto es densificación y alimentación—not contaminant removal.
El extrusor funde y homogéneiza el material. La ventilación maneja la humedad residual y los volátiles dentro del rango de diseño del equipo, mientras que la filtración de la masa elimina partículas sólidas hasta el nivel de filtro seleccionado. Ninguno de estos pasos puede restaurar un flujo de resina mal mezclado o eliminar todos los olores, tintas y productos de degradación.
Se pueden usar métodos de corte de gránulos de hilo, anillo de agua y otros cuando sean compatibles con la masa y el gránulo requerido. Ver máquina de peletización de película PP/PE para un ejemplo de sistema. La línea final debe ser probada para un rendimiento constante, presión de masa, cambios en la filtración, ventilación, calidad del gránulo y tiempo de inactividad.
Controles de calidad para la película reciclada
Defina pruebas desde la aplicación prevista. Controles comunes incluyen:
- Composición del resina y contenido de polímero incompatibles
- Contenido de humedad y volátiles
- Papel, metal, aluminio, grano y otros sólidos
- Color, olor y manchas negras visibles
- Flujo de fusión o consistencia rheológica
- Tamaño de los gránulos, densidad aparente y polvo
- Pruebas mecánicas o de producción de películas donde el cliente las requiere
Una capacidad nominal de línea alta tiene poco valor si la producción en el grado aceptado es deficiente. registrar la masa entrante, rechazos, sólidos de aguas residuales, escamas o gránulos útiles y todo el material recirculado.
Lista de equipo y preguntas de selección
Un proyecto de película contaminada puede incluir:
- Desenrollador, transportador de dosificación y estaciones de clasificación
- Detección de metales o separación magnética
- Lavadora previa y equipo de remoción de grava
- Trituradora o granulador húmedo
- Lavadoras de fricción y tanques de separación/rinse
- Dessecamiento mecánico, exprimidor y secador térmico opcional
- Almacenamiento, alimentación forzada o densificación
- Extrusora, desgasificación, filtrado de fundido y granulador
- Tratamiento de agua, recolección de polvo fino y manejo de rechazos
El Línea de lavado y reciclaje de películas de PP/PE muestra cómo estos módulos pueden integrarse. Antes de la compra, proporcionar muestras de alimentación representativas y definir los criterios de aceptación para la producción neta, humedad, contaminación, servicios públicos, paradas y pruebas finales de gránulos.
Errores comunes en el proceso
- Combinar películas de PE, PP y multicapa sin una especificación de producto final aprobada
- Tamaño de la línea por capacidad de película limpia cuando la alimentación normal lleva suelo y agua
- Esperando que la separación de flotación separe el PE del PP
- Usando secado térmico para compensar la remoción de agua mecánica insuficiente
- Considerando la aglomeración como una etapa de lavado o remoción de contaminación
- Medir la tasa de alimentación pero no la producción de gránulos vendibles
- Ignorar el agua residual, los olores, los rechazos y la frecuencia de cambio de filtros
Conclusión
Un proceso de reciclaje de películas PE/PP fiable comienza con una especificación de materia prima y producto final definida. Los residuos de fábrica limpios y las películas colectadas contaminadas requieren rutas diferentes. La clasificación, lavado, deshidratación y extrusión deben ser probadas como un sistema conectado, tratando el mezclado PE/PP y el contenido de multicapa como decisiones de calidad.
Utilice pruebas de materiales representativos para seleccionar los módulos y condiciones operativas. El resultado debe ser juzgado por una producción neta estable, rendimiento, uso de utilidades y calidad del producto, no por una capacidad genérica o afirmación de humedad.
Preguntas frecuentes
¿Se puede reciclar juntos el film de PE y PP?
Solo cuando el producto reciclado previsto acepta la mezcla y las pruebas confirmen sus propiedades. Un tanque de sedimentación normal no puede separar PE de PP, por lo que la mezcla no controlada puede reducir la consistencia del producto.
¿Todas las películas plásticas necesitan lavarse antes de la granulación?
N. Conocido, el residuo postindustrial limpio puede evitar el lavado si la especificación del producto lo permite. El film postconsumidor y agrícola generalmente necesita clasificación y lavado según su contaminación.
¿Cuál es el principal desafío de secado en películas lavadas?
Piezas finas doblan y retienen agua en la superficie, manteniéndose bajas en densidad volumétrica. La prensión mecánica puede eliminar el agua libre y mejorar el suministro de extrusión; la humedad final debe medirse bajo las condiciones reales de prueba.
