Wysokoprędkowe zagęszczanie dla folii i toreb
Wysokoobrotowy aglomerator folii plastikowej
Aglomerator folii plastikowych - również zwany zagęszczaczem plastiku - który przetwarza lekkie PE, PP i odpady z worków tkanych na nieregularne, gęste granulki poprzez ogrzewanie tarczowe i kontrolowane schładzanie. Również zagęszcza niską gęstość objętościową regrind twardych materiałów takich jak taśma PP i cienkie płatki, aby materiał czysto trafiał do ekstrudera. Praktyczny wybór, gdy potrzebujesz prostszego zagęszczania przed ekstrudowaniem, pelletyzacją lub bezpośrednim ponownym użyciem.

Dlaczego używać aglomeratora zamiast pełnego pelletizera
Aglomeracja to praktyczny środkowy etap, gdy luźna folia jest trudna do obsługi, ale pełna linia pelletizacji wtryskowej nie jest zawsze konieczna. Nowy w procesie? Zacznij od naszej przewodnika do co to jest aglomerator i jak działa.
Aglomerator pełni funkcję etapu wstępnego zagęszczania przed ekstrudycją. Przejdź do naszej pełnej oferty maszyn pelletizacyjnych aby zobaczyć kompatybilne systemy po stronie dolnej.
Wysokoszybowa densyfikacja frukcyjna
Obrotowe ostrza tnące i podgrzewające folię poprzez tarcie, przekształcają niskociśnieniowe elastyczne odpady w gęstsze granulki, które są łatwiejsze do podawania i przechowywania.
Bezpośrednia konwersja lekkich odpadów
Folia, tkane torby i rafia mogą być przekształcane w gęste granulki bez przechodzenia przez pełny proces pelletizacji topnienia.
Kontrolowane schładzanie
Schładzanie wodą zastyga zagęszczony materiał w nieregularne granulki i zapobiega niekontrolowanemu przegrzaniu.
Łatwiejsze podawanie dla procesów ekstrudycyjnych
Wydajność aglomeracji jest łatwiejsza do przekazywania i pomiaru niż luźna folia, więc wielu operatorów używa jej jako etapu wstępnego przed ekstrudycją lub pelletizacją.
Niewielka złożoność w porównaniu do pełnego pelletizowania
Dla wielu zakładów aglomerator oferuje prostszy i tańszy sposób zagęszczania odpadów foliowych, gdy równomierne pelletowanie nie jest pierwszym priorytetem.
Silne dopasowanie do folii i materiałów tkanych
Maszyna jest szczególnie użyteczna na materiałach, które rozciągają się, unoszą się i mostkują w tradycyjnych systemach przesyłania.
Zwykłe zastosowania zagęszczania
Maszyna ta jest najlepsza używana, gdy celem jest przekształcenie niskiej gęstości objętościowych odpadów - folii, włókien lub lekkich twardych regrindów - w łatwiejszy do obsługi, bardziej gęsty materiał pośredni.
Decydującym czynnikiem jest gęstość objętości, a nie to, czy plastik jest “folią” czy “twardy.” Cienkie, puszyste lub kręcone odpady, które mostkują w gardle ekstrudera, korzystają z aglomeracji; grube, już gęste regrindy lepiej wysyłać bezpośrednio do granulatora i linii pelletyzacji.
Odpady folii PP i PE
Przetwarza poprzemysłowe i posortowane poużytkowe folie PE (LDPE, LLDPE, HDPE), a także folie opakowaniowe PP (BOPP, CPP) i folie z nadrukiem po wysuszeniu.
Tkane torby PP i rafia
Dla cięć torb tkanych, odpadów rafii i resztek worków big bag, które wymagają zagęszczenia przed ponownym użyciem.
Regrind taśmy PP
Cienkie, kręcone regrindy taśmy PP mają niską gęstość objętościową i łatwo się bridżują podczas podawania do ekstrudera. Aglomeracja przekształca je w swobodnie przepływające granulki, które bez problemów mierzą się do pelletyzera.
Odpady z odlewów PP o cienkiej ściance
Lekkie części i odłamy PP o cienkiej ściance przetarte na płatki zyskują gęstość i stabilność podawania, zmniejszając wstrząsy i bridżowanie na spływającym ekstruderze.
Wybierane lekkie materiały z recyklingu
Wybrane przemiał PP o niskiej gęstości nasypowej i cienkie odpady termoplastyczne mogą być odpowiednie po próbie materiałowej. Płatki z butelek PET oraz gęsty, grubościenny przemiał powinny trafiać bezpośrednio do odpowiedniego procesu peletowania, chyba że testy potwierdzą korzyść z aglomeracji.
Rolki filmowe i krawędzie
Działa dobrze przy powtarzającym się przetwarzaniu odpadów, które korzystają z szybkiego zagęszczania i łatwiejszego ręcznego manipulowania.
Włókna PP i włókniny
Skutecznie zagęszcza włókniny PP typu spunbond i meltblown, włókna cięte i ścinki tekstylne w gęsty granulat, eliminując zawieszanie się materiału w leju zasypowym.
Odpady włókien i filamentów PET
Zagęszcza puszyste włókna cięte poliestru, odpady przędzy POY/FDY oraz ścinki spunbondu w granulat o wysokiej gęstości, zapobiegając zawieszaniu się materiału w lejach wytłaczarek.
Zasilanie wytłaczarki i bezpośrednie ponowne użycie
Zagęszczony granulat z folii, włókien i przemiału można podawać bezpośrednio do linii wytłaczania bez zawieszania się lub ponownie wykorzystywać bezpośrednio do formowania wtryskowego.
Zasada działania
Aglomeracja wykorzystuje tarcie nożowe i kontrolowane chłodzenie do przekształcania lekkich miękłych odpadów w gęstsze nieregularne granulki.
Podajnik i cięcie
Luźna folia lub tkana odpad jest wprowadzana do komory, gdzie noże o wysokiej prędkości zaczynają cięcie i mieszanie materiału.
Podgrzewanie tarcie
Materiał jest podgrzewany przez tarcie, aż mięknie i zaczyna się zagęszczać bez pełnego przetwarzania.
Zraszanie wodą
Kontrolowane dodanie wody chłodzi miękki masę, tak aby rozpadła się na gęste granulki zamiast nadal się przegrzewać.
Wylot granulek
Gotowy aglomerat wylatuje jako gęste nieregularne granulki do bezpośredniego ponownego przetwarzania lub późniejszego przetwarzania.
Aglomerator w porównaniu do pelletizera
Te dwa maszyny zarówno podnoszą jakość miękkiego odpadu plastikowego, ale nie tworzą tego samego formatu wyjściowego ani złożoności procesu.
| Kryterium decyzyjne | Aglomerator folii plastikowych | Pelletizer plastikowy |
|---|---|---|
| Typ wyjściowy | Gęste nieregularne granulki | Jednorodne wyprodukowane granulki |
| Złożoność procesu | Prostsza droga zagęszczania | Częższa droga pełnego pelletyzacji z rozpuszczonymi resztkami |
| Najlepsze zastosowanie | Górne zagęszczanie lub bezpośrednie ponowne użycie w niektórych przypadkach | Produkcja pelletów o wyższej wartości |
| Typ podawanego materiału | Lekkie folie i tkaniny tkane | Szerszy materiał do recyklingu w zależności od konfiguracji |
| Dolne dopasowanie | Często przed ekstrudowaniem lub pelletyzacją | Ostateczny produkt pelletowy do przechowywania i produkcji |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Parametry techniczne
Wybór modelu zależy od typu materiału, docelowego przepływu, oraz czy aglomerat będzie bezpośrednio ponownie użyty lub dostarczony do późniejszego etapu ekstrudowania.
| Model | Wydajność referencyjna | Moc napędów głównych | Średnica zbiornika | Wysokość zbiornika |
|---|---|---|---|---|
| ERM-AG-200 | 100 – 150 kg/h | 37 kW | 500 mm | 1200 mm |
| ERM-AG-500 | 250 – 350 kg/h | 75 kW | 600 mm | 2800 mm |
| ERM-AG-800 | 500 – 600 kg/h | 110 kW | 675 mm | 3800 mm |
Przesuń w poziomie, aby zobaczyć całą tabelę.
Modele te pracują w trybie okresowym (wsadowym). Podane wartości kg/h są referencyjnymi zakresami wydajności, a nie masami pojedynczego wsadu. Rzeczywisty przerób zależy od polimeru, gęstości nasypowej, wilgotności, wielkości wsadu, kontroli chłodzenia wodą oraz pełnego cyklu od załadunku do rozładunku. Przed wyborem modelu należy potwierdzić warunki pracy dla danego surowca.
Zobacz próbną jazdę Aglomeratora
Fabryczna próbną jazdą aglomeratora zagęszczającego odpady folii: załadunek, ogrzewanie tarczowe, schłodzenie wodą, i wyładunek sypkiego granulatu.
Galeria maszyn
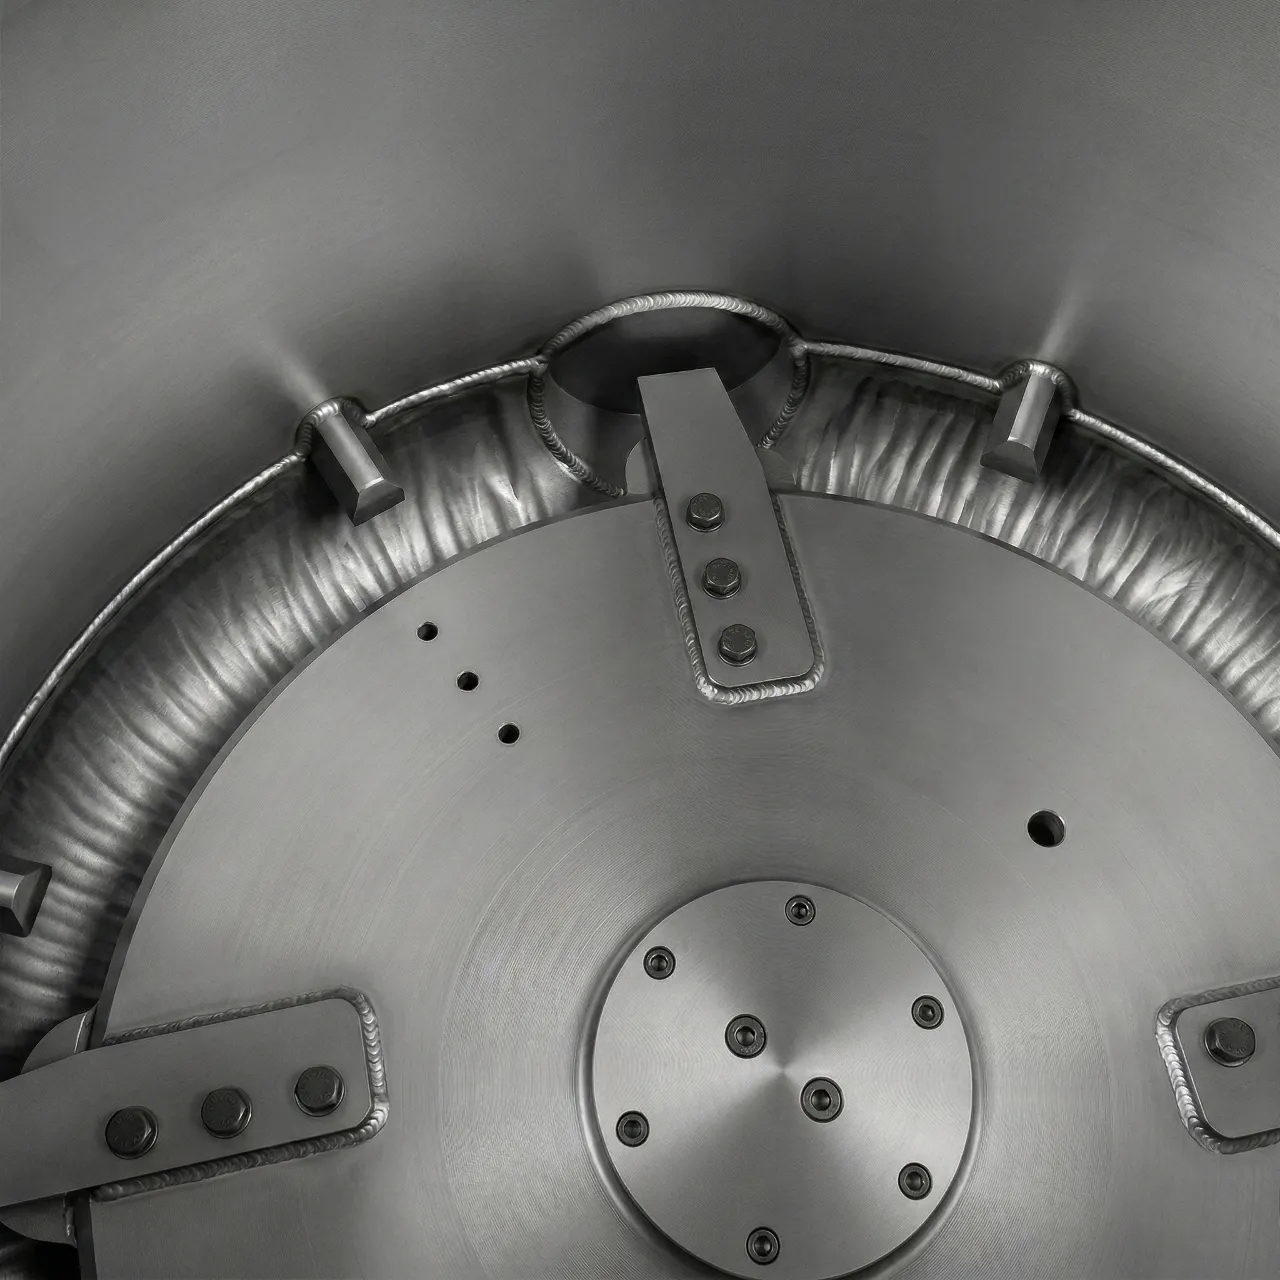
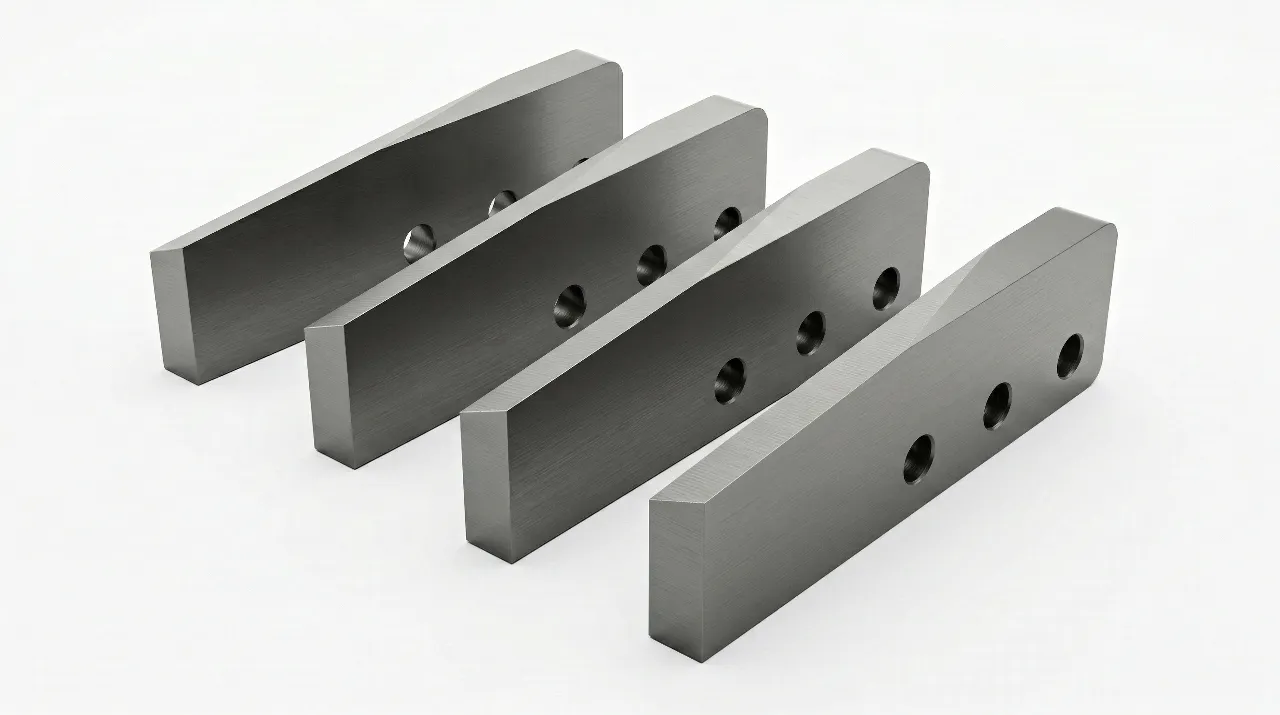
Optymalne widoki układu maszyny, komory cięcia i wyjścia gęstych aglomeratów.
Często zadawane pytania
Częste pytania dotyczące aglomeracji, bezpośredniego użytku ponownego i gdzie ta maszyna pasuje do linii recyklingu elastycznych plastików.
Cena jest ustalana dla konkretnego projektu, a nie wyłącznie według modelu. Na ostateczną wycenę wpływają wydajność, moc silnika, wielkość komory, materiał noży, standard elektryczny, sposób podawania i automatyzacja odbioru. Aby otrzymać aktualną cenę budżetową, prześlij opis próbki materiału, docelową wydajność i wymaganą konfigurację. Przeanalizuj główne czynniki wpływające na cenę.
Plastikowy aglomerator używa wysokiej prędkości tarcia do zagęszczania lekkiego plastiku w nieregularne ziarna bez pełnego wtrysku. Pelletyzator topi materiał całkowicie i tworzy bardziej jednolite granulki przez głowicę.
W wielu przypadkach tak. Gęste ziarna mogą być bezpośrednio dostarczane do wtryskiwarek lub niektórych procesów formowania. Gdy wymagana jest bardziej ścisła spójność, często są używane jako podajnik dla linii pelletyzacji.
Nie. Materiał wsadowy powinien być odpowiednio suchy i posortowany przed aglomeracją. Kontrolowany dodatek wody służy do schłodzenia i uformowania zmiękczonego materiału; nie jest to etap mycia ani odwadniania. Mokrą, umytą folię należy przed podaniem wysuszyć za pomocą odpowiednich urządzeń wstępnych.
Wybierz aglomerator, gdy luźne filmy lub tkaninowe odpady są trudne do przetworzenia i potrzebujesz niższego stopnia złożoności zagęszczania przed przechowaniem, wtryskiem lub późniejszą pelletyzacją.
Wysyłaj typ materiału, jego przybliżoną grubość lub gęstość objętości (to decyduje, czy aglomeracja jest potrzebna w ogóle), poziom wilgotności, poziom zanieczyszczenia, docelowe kg/h oraz czy wyjście będzie bezpośrednio ponownie używane lub dostarczone do systemu pelletyzacji.
Uprość recykling elastycznego plastiku
Plastikowy aglomerator folii jest bezpośrednim i opłacalnym sposobem odzyskania wartości z odpadów folii i tkanin. Skontaktuj się z nami w celu uzyskania szczegółów technicznych, wyboru modelu i wyceny.