Pelletowanie plastiku przekształca mieszane odpady, film, włókno lub odpad pozużytkowy w jednolite granulki, za które iniekcjonujące formowarki, ekstrudery i kompozytowe maszyny rzeczywiście zapłacą. Wybrany przez Państwa sposób – strumieniowy, wodny pierścieniowy, podwodny lub gorący kształt walcowy – decyduje o maksymalnym przepływie, jakości granulek, rachunkach za energię i cenie odsprzedaży na tonę. Ta podręcznik porównuje cztery główne metody, mapuje każdą z nich na PET, HDPE, PP i folię PE, i podaje realne przedziały kosztów urządzeń na rok 2026, aby Państwo mogli dobrać odpowiednią linię już na pierwszym próbie. Jeśli chcą Państwo najpierw zobaczyć sprzęt, przejrzyj nasze maszyny do granulowania tworzyw sztucznych kolejność.
Spis treści
- Co oznacza pelletowanie plastiku
- Porównanie czterech metod pelletowania
- Układ linii pelletowania: wyjaśnienie każdego etapu
- Przewodniki materiałowe: PET, HDPE, PP, folia PE
- Wybór granulatora plastikowego zamiast pelletizera
- Dobór wydajności i przedziały kosztów na rok 2026
- Zwykłe błędy zabijające jakość pelletu
- Często zadawane pytania
Co oznacza pelletowanie plastiku
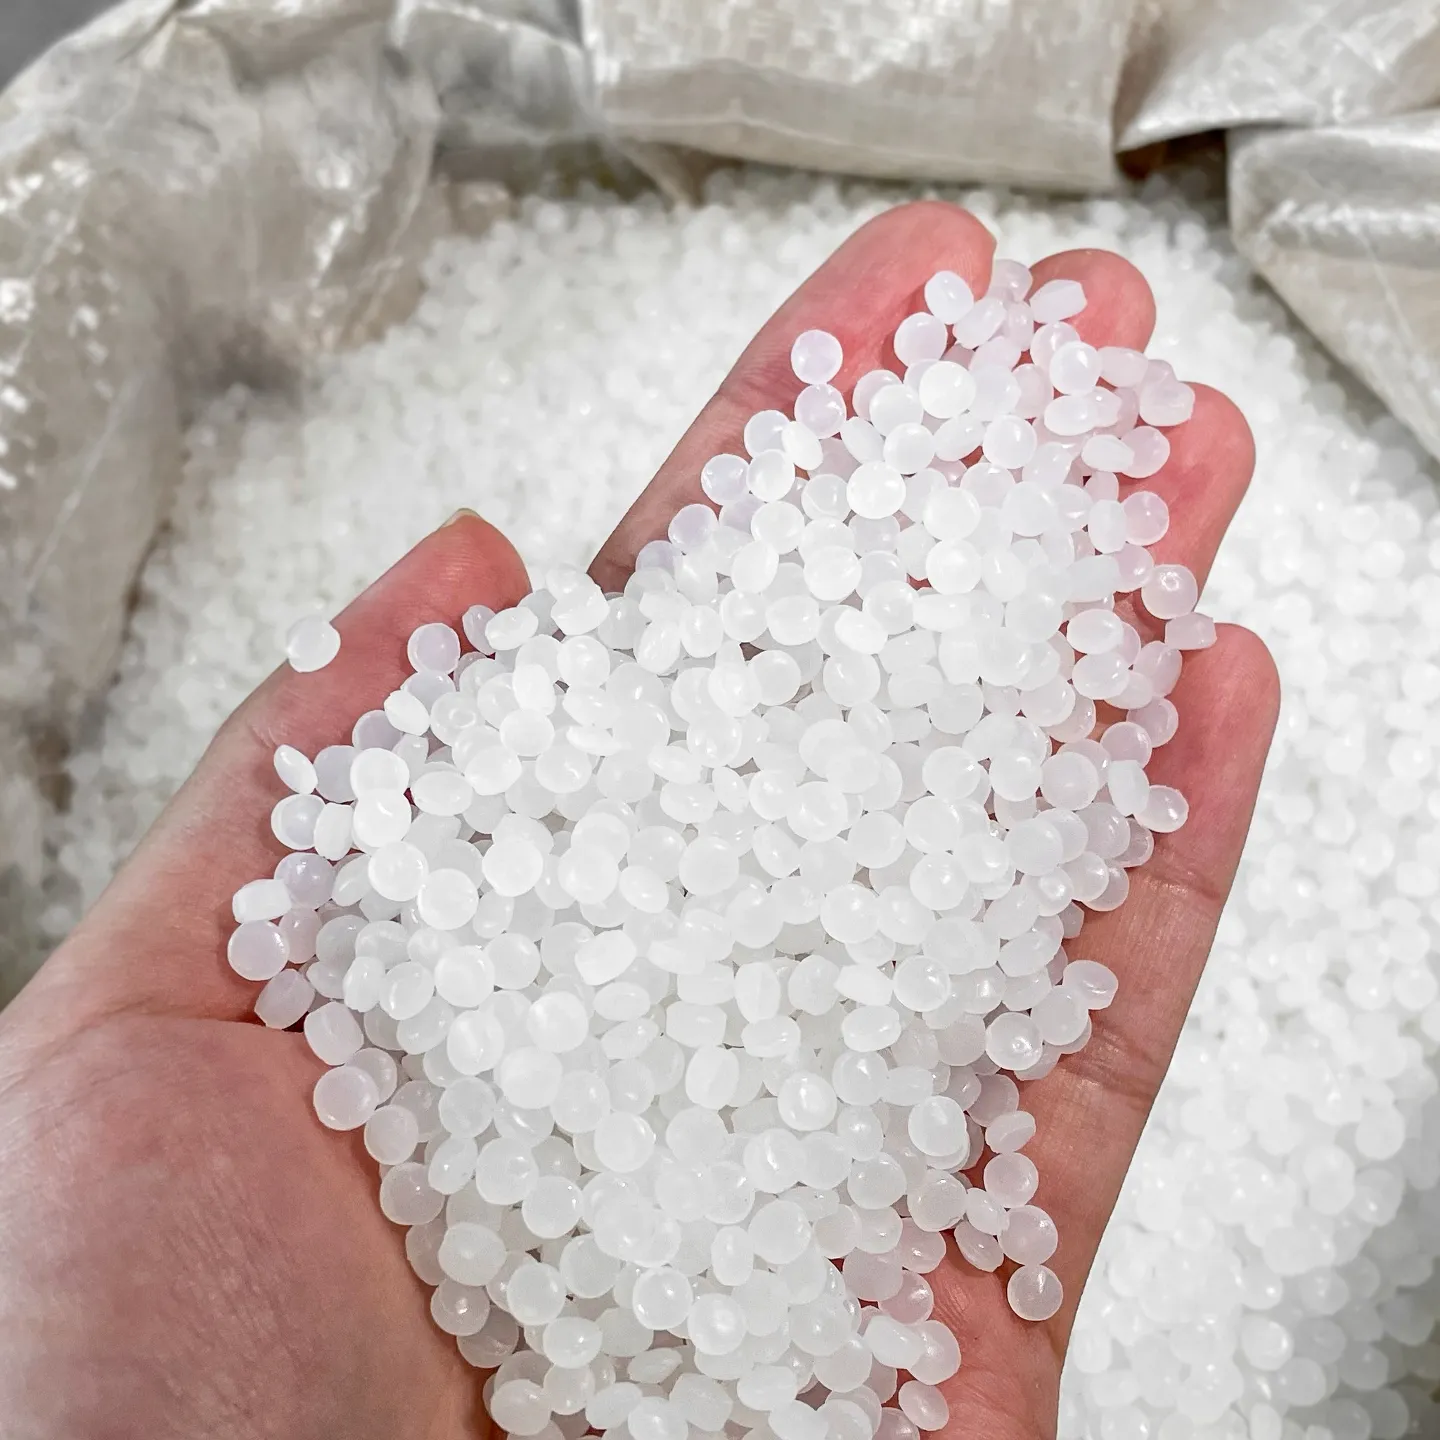
Pelletowanie plastiku to przekształcenie rozdrobnionego, wyprane lub roztopionego odpadu plastikowego w małe, jednolite granulki – zazwyczaj 2–5 mm – które można ponownie stopić w standardowym sprzęcie przetwórczym. Granulka jest jednostką handlową przemysłu recyklingu: pośrednicy wyceniają za tonę granulek, nie za tonę odpadów, ponieważ kształt i gęstość objętościowa granulki określają sposób, w jaki maszyna pośrednia się żywi.
Maszyna do pelletowania plastiku znajduje się na końcu linii recyklingowej. W górę od niej rozdrabnia się, myje i suszy; pelletizer roztopia czystą łuskę, filtrowuje ją, ekstruduje i cięcie. Metoda cięcia to różni cztery technologię pelletowania omówione poniżej.
Kluczowy wniosek: “Pelletowanie” to etap cięcia, a nie cała linia. Najpierw wybierz metodę cięcia, a potem dostosuj ekstruder i system podawania do niej.
Porównanie czterech metod pelletowania
Każdy komercyjny pelletizer używa jednej z czterech zasad cięcia. Każda pasuje do innego materiału i specyfikacji granulki.
The four split into two families. Cold cutting solidifies the polymer before the blade touches it — that is strand pelletizing, sometimes sold as a maszyna do cięcia bramowego, gdzie chłodzone pręty są dostarczane przez zestaw noży montowanych na mostku. Hot cutting przecina roztopioną masę na powierzchni dyszy i po tym chłodzi, co obejmuje systemy chłodzenia wodnego-rurkowego, podwodnego oraz powietrznego chłodzenia dyszy gorącej. Chłodne cięcie zapewnia najbardziej jednolite kuliste granulki na sztywnych materiałach; cięcie gorące radzi sobie z miękimi, lepkimi i wysokowydajnymi strumieniami, które nigdy nie przetrwałyby kąpieli wodnej jako pręty.
| Metoda | Jak cięcie się odbywa | Najlepsze dla | Zwykła wydajność | Kształt granulatu | Energia (kWh/ton) |
|---|---|---|---|---|---|
| Strand pelletizing | Struny przechodzą przez kąpiel wodną, a następnie są suchocięte przez obracającą się tarczę | Rigid HDPE, PP, ABS, PS | 100–2,000 kg/h | Cylindryczny | 280–380 |
| Pelletyzacja pierścieniowo-wodna | Tarcza cięcie struny w krawędzi walcowej; woda chłodzi | PE, PP, masterbatch | 150–1,500 kg/h | Lampa / dysk | 250–340 |
| Pelletowanie podwodne | Krawędź walcowa jest zanurzona; granulki cięte i chłodzone jednocześnie | PET, tworzywa sztuczne inżynieryjne, wysoka wydajność PE | 300–6,000 kg/h | Blisko kuliste | 220–310 |
| Hot-die-face / air-cooled | Blade cuts at die face; pellets fall, cooled by air | Soft PE film, foam, low-melt material | 80–800 kg/h | Lens / teardrop | 200–280 |
When strand pelletizing wins
Strand pelletizing to ciężarowa maszyna do czystych sztywnych odpadów - płatki butelkowe, przemysłowe odzyskiwanie, odpady włókien. Narzędzia są tanie, zmiana noży zajmuje minuty, a długość kulek jest łatwa do dostosowania. Wadą jest wilgotny materiał: strąki przerwują się w wannie wodnej, jeśli wilgotność wynosi powyżej ~1%, co powoduje przestoje, które zrujnują wydajność.
When water-ring pelletizing wins
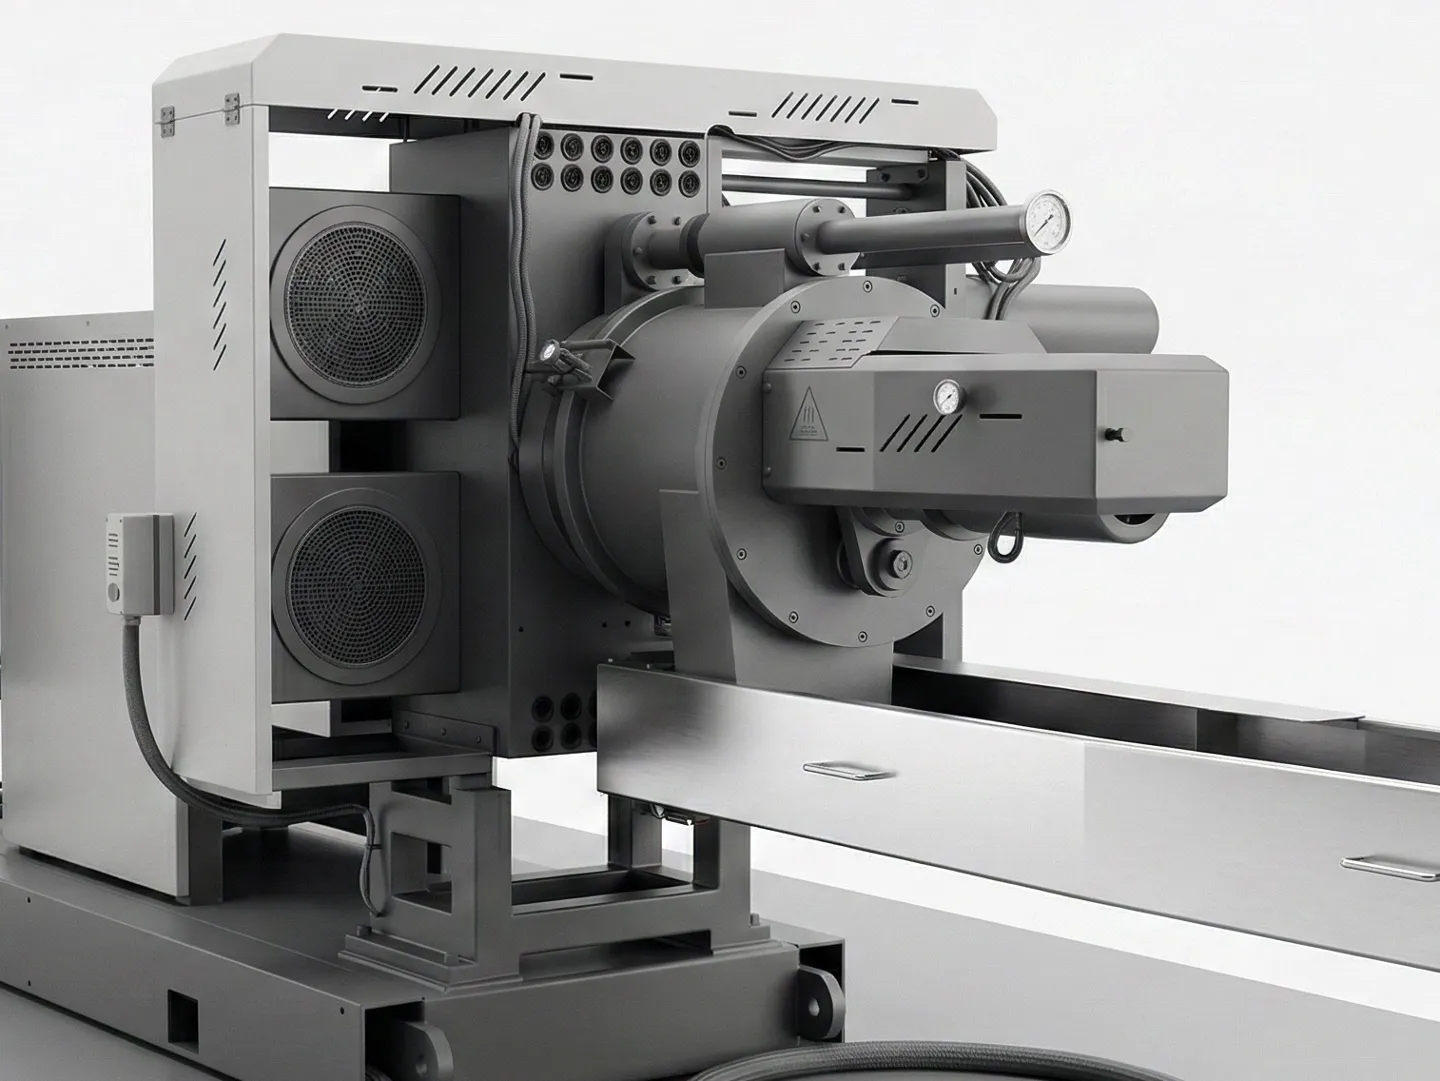
Woda-ringen znajduje się między strąkiem a podwodnym. Głowica walcowa jest na powietrzu, ale wysoka prędkość wody chłodzi kulkę w momencie jej cięcia. Operatorzy uzyskują kształt kulek w stylu podwodnym bez złożoności operacyjnej komory ciśnieniowej wody. Jest to domyślna opcja dla linii masterbatch PE/PP o mocy poniżej 1,500 kg/h.
When underwater pelletizing wins
Podwodne jest jedynym rozsądnym wyborem dla Granulowanie PET powyżej 500 kg/h oraz dla każdej linii, która musi krystalizować kulkę w linii (większość zakładów przetwarzających butelki PET na butelki). Podwodne cięcie daje idealnie kulistą kulkę, co poprawia przepływ powietrza w suszarkach i spójność podawania w dół. W zamian: bardziej ścisła kontrola procesu, wyższe koszty inwestycyjne oraz głowice kosztujące 3–5× więcej niż głowica strąkowa.
When hot-die-face air-cooled wins
Granulacja chłodzona powietrzem to rozwiązanie ratunkowe dla tworzyw nieodpornych na kontakt z wodą. Miękka folia LDPE o wysokim MFI, EVA, kleje termotopliwe oraz niektóre TPE sklejają się lub zbijają w bryły w wodzie. Chłodzenie powietrzem zapewnia stabilny proces kosztem niższej wydajności i nieco nieregularnego kształtu granulatu.
Układ linii pelletowania: wyjaśnienie każdego etapu
Maszyna do pelletyzacji plastiku dla recyklingu to jeden węzeł dłuższej łańcucha. Typowa linia folii pozużytkowej wygląda tak:
- Infeed and metering — taśmowy przenośnik z detektorem metali; wagowe podajniki do masterbatchu lub dodatków
- Pre-compaction (for film/fiber) — kompresor lub aglomerator jednonożny gęstotkliwy materiałów o niskiej gęstości objętościowej do 300–450 kg/m³, aby umożliwić podawanie ich do ekstrudera
- Wyrzucenie — jednoskrub ekstrudera do czystych odpadów, dwuskrub do zanieczyszczonych lub wielkomateriałowych podajników; strefy oddechowe usuwają wilgoć i lotne związki chemiczne
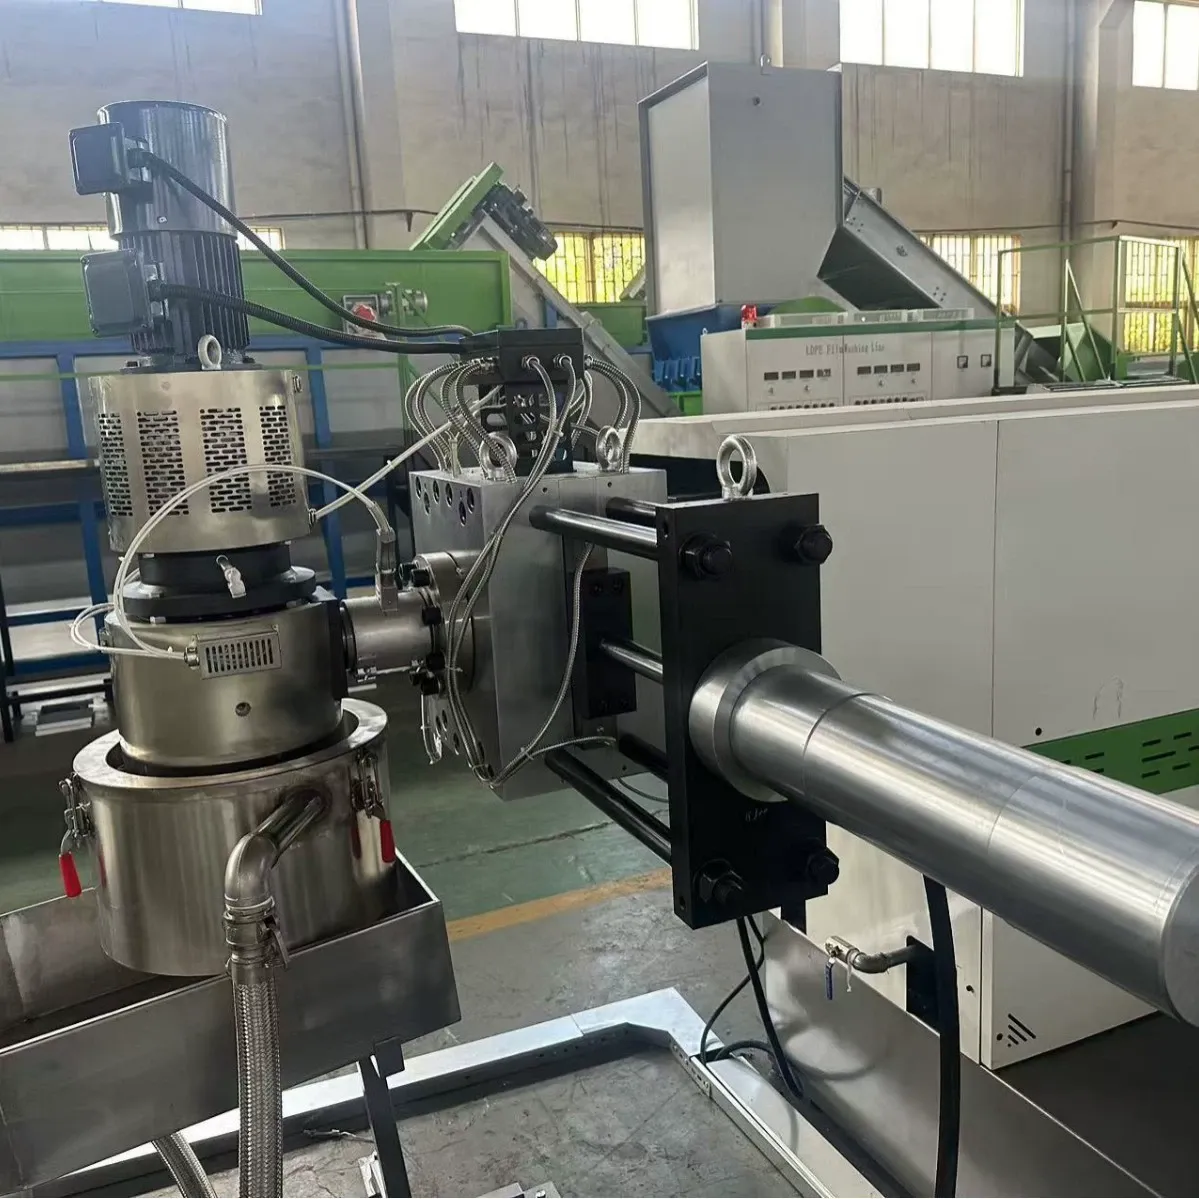
- Filtracja roztopiona — screen changer (continuous or backflush) holds 80–250 µm screens to catch paper, aluminum, gels
- Die and pelletizing head — głowica strumieniowa, głowica wodny pierścień, lub płyta podwodna; rozmiar kulek ustawiany jest przez średnicę otworu i prędkość noża
- Chłodzenie i suszenie — water bath + centrifugal dryer (strand), or pellet/water separator + dewatering screen (underwater)
- Classification and storage — wibracyjny sitownik usuwa drobiny i nadmiar; kuleczki trafiają do zbiornika lub stacji big-bag
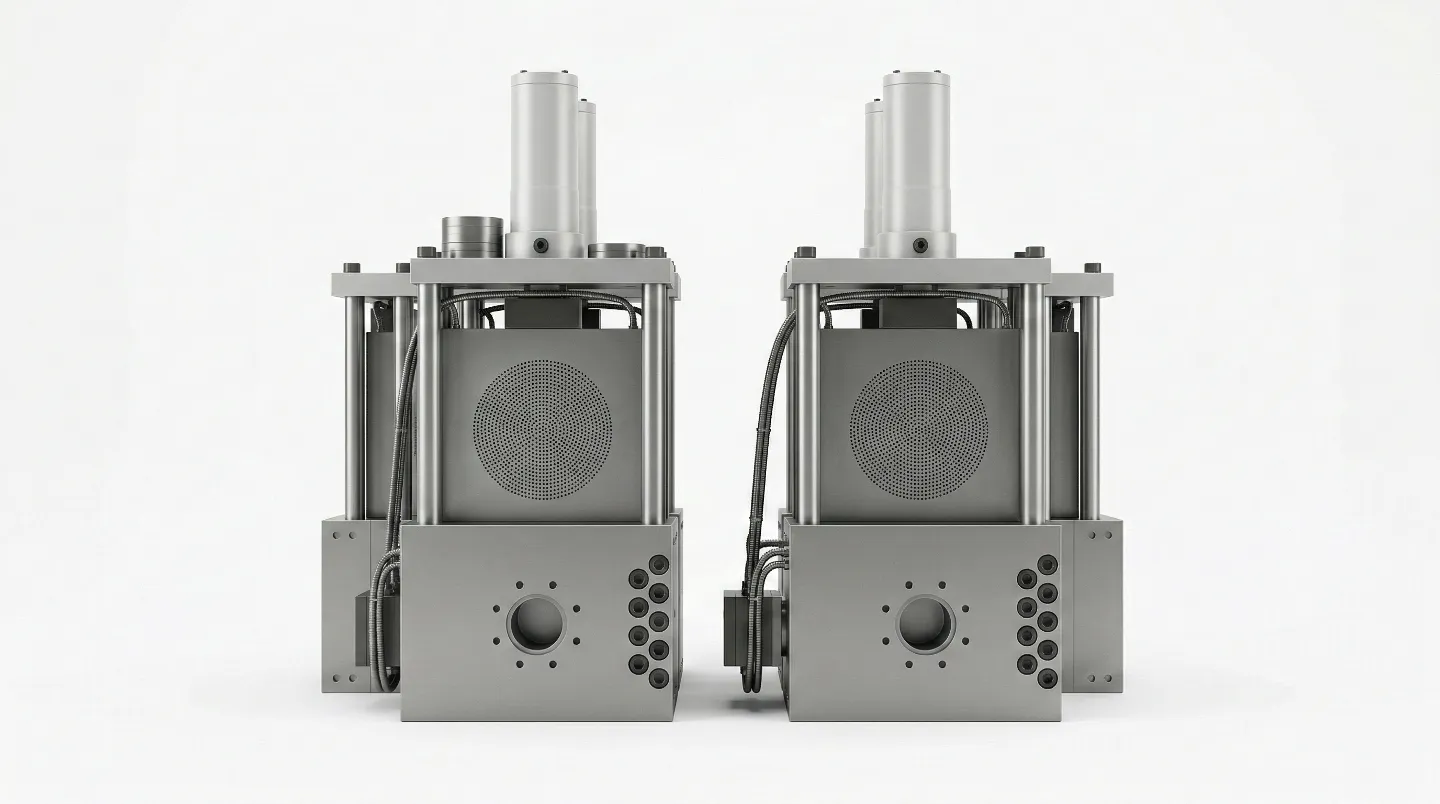
The single most-skipped stage is filtracja roztopowa. Kupujący specyfikują zanieczyszczenie kulek w ppm; filtr przeciwprądowy o 80 µm to różnica między ceną odsprzedaży 900 USD za tonę a 400 USD za tonę.
Zobacz linię granulowania w akcji
Pełna linia granulowania folii, która przechodzi przez opisane wyżej etapy: podawanie, ekstrudowanie, filtracja i cięcie.
Przewodniki materiałowe: PET, HDPE, PP, folia PE
Granulowanie PET
PET hydrolizuje się podczas topnienia wilgotnego. Każda maszyna do granulowania PET do projektów butelka-w-butelkę wymaga: Dla projektów butelka-w-butelkę, Europejskie wytyczne projektowe Platformy Butelki PET określają, co czyni strumień butelek recyklingowych recyklingowalnym od samego początku.
- Krystalizator + suszarka przed ekstruderem (zmniejszenie wilgotności poniżej 50 ppm)
- Dwusprzęgłowy ekstruder z dwoma komorami próżniowymi, lub pojedynczy-sprzęgłowy z wysokopodciśnieniowym oddechem
- Podwodny pelletizer z ciągłym krystalizatorem (inaczej pellety będą się przylegać w magazynie)
Pomijanie któregokolwiek z tych elementów i spadek intrinsic viscosity (IV) z ~0.80 do ~0.65 dl/g, co zabija sprzedaż butelkowego recyklingu. Granulowanie PET linie są najwyższym wydatkiem na kapitał na ton/h w porównaniu do innych plastików — budżetuj 2–3× porównywalną linię PP. Dla płatków butelki PET o mocy 300–1,500 kg/h, dedykowany pelletizer do płatków butelki PET dostarcza najlepszą cenę za ton — prostota pojedynczego sprężarki z geometrią sprężarki specyficzną dla PET i komorą próżniową dostosowaną do wilgotności butelkowego.
Granulowanie HDPE
A Maszyna do granulacji HDPE jest najbardziej łagodny w tej grupie. Odpadowa flaka butelki HDPE, odpady wtryskowe i regranulacja rur przebiegają czysto na jednoskrzydłowym ekstruderze z wodnym pierścieniem lub strumieniowym pelletizerem. Typowa linia: tnik → mycie → suszarka → 120–160 mm jednoskrzydłowy ekstruder → filtr backflush → wodny pierścieniowy pelletizer. Zużycie energii wynosi 280–320 kWh/ton; odsprzedaż granulek śledzi surowy HDPE z 20–35% zniżką.
Pelletyzacja PP
A Maszyna do granulacji PP używa tych samych bloków budowlanych jak HDPE, z dwoma dostosowaniami: dłuższy L/D sprężarki (33:1 lub 36:1) do obsługi węższego okna topnienia PP, i nieco chłodniejszym dyskiem. Płótno PP i odpady raffia — powszechne w zakładach tkackich — wymagają najpierw aglomeratora, ponieważ rozdrobniona włókna mają gęstość objętościową poniżej 100 kg/m³.
Pelletyzacja folii PE
Pelletyzacja folii PE jest miejscem, gdzie większość początkowych linii upada. Folia nie może być dostarczana bezpośrednio do ekstrudera; śruby będą jedynie wpychać powietrze. Rozwiązaniem jest kompresor stronicowy, który zagęszcza folię do ~400 kg/m³ przed dotarciem do śruby, plus intensywne oddejmowanie pary, ponieważ drukowana folia zawiera farby i kleje. Dwuskrzydłowe ekstrudery dominują w tym segmencie, ponieważ tolerują 8–12% zanieczyszczeń, które przetrwają mycie.
Wybór granulatora plastikowego zamiast pelletizera
Terminy są mylone codziennie. Różnica ma znaczenie, gdy piszesz zamówienie. Identyfikacja tworzywa sztucznego podlega ASTM D7611, standardowi kodowania, który stoi za znanymi symbolami tworzywa 1–7.
| Granulator plastiku | Pelletizer do plastiku | |
|---|---|---|
| Co wytwarza | Nierównomierny płatek, 6–20 mm | Jednolity pellet, 2–5 mm |
| Zużycie ciepła | Brak — tylko mechaniczne cięcie | Tak — materiał jest topiony |
| Pozycja w linii | Górna (redukcja rozmiaru) | Dolna (produkty końcowe) |
| Typowy element kotwiczny | Roter z stałymi nożami | Ekstruder + dysk + tnik |
| Wartość rynkowa wyjścia | Niska (intermediate) | Wysoka (zamiennik surowca) |
A maszyna do granulowania plastiku redukuje duży odpad do rozmiaru, który wałek myjący i ekstruder mogą obsługiwać. Granulatory plastiku Nie top nic — jeśli dostawca nazywa maszynę do topienia “granulatorem”, używa terminu luzem. Dla kompleksowej linii recyklingowej potrzebujesz zarówno granulatora do przygotowania surowca, jak i pelletizera do ukończenia procesu.
Energycle buduje obie etapy — zobacz zakres maszyn do granulacji z tworzyw sztucznych dla urządzeń do zmniejszania rozmiaru oraz zakres maszyn do pelletizacji z tworzyw sztucznych dla linii końcowych pelletów.
Dobór wydajności i przedziały kosztów na rok 2026
Największym błędem inwestycyjnym jest zakup pelletizera dopasowanego do maksymalnego surowca, a nie średniego. Celuj w 70–80% wykorzystania przy średnim surowcu; przestrzeń nadmiarowa absorbuje wahania surowca i czas przestojów związanych ze zmianą sita.
| Rozmiar linii | Przepustowość | Typowy ekstruder | Indywidualne koszty inwestycyjne 2026 (USD, tylko linia) | Instalacja mocy |
|---|---|---|---|---|
| Mała / pilotażowa | 150–300 kg/godz. | 75 mm jednoskrubowy | $55,000 – $110,000 | 75–110 kW |
| Średnia | 500–800 kg/godz. | 120 mm jednoskrubowy lub 65 mm dwuskrubowy | $140,000 – $260,000 | 180–260 kW |
| Przemysłowy | 1,000–1,500 kg/h | 160 mm jednoskrubowy lub 75 mm dwuskrubowy | $280,000 – $480,000 | 320–450 kW |
| Duży | 2,000–3,000 kg/h | 180 mm jednoskrubowy lub 92 mm dwuskrubowy | $520,000 – $850,000 | 550–780 kW |
| Butelka PET do butelki PET | 1,500–4,000 kg/h | Dwuskrubowy + krystalizator + SSP | $1.2M – $3.5M | 700–1,400 kW |
Przedziały dotyczą tylko linii (ekstruder, filtr, pelletizer, suszarka, kontrola). Dodaj 15–25% na instalację, modyfikacje budynku i zapasowe części. Linie myjące, tniki i magazynowanie są osobne.
Dla uczciwej oceny zwrotu inwestycji, wpisz swoje liczby do tego notatnika:
Zwrot inwestycji (lata) = Kapitał początkowy ÷ ((Cena pelletu − Cena odpadów − Koszt energii − Zatrudnienie) × Roczna ilość ton)
Średniej wielkości linia HDPE w regionie z energią elektryczną $0.08/kWh i z różnicą ceny między odpadami a pelletami $250/ton, zazwyczaj zwraca się w ciągu 18–28 miesięcy.
Zwykłe błędy zabijające jakość pelletu
Te pięć błędów stanowią większość skarg dotyczących jakości pelletów, które widzimy podczas uruchamiania:
- Pomijanie detektora metali. Jedna nierdzewna śruby niszczy pakiet sit, rysuje śrubę i produkuje 200 kg czarnych pelleti o nieodpowiednich parametrach, zanim ktokolwiek to zauważy.
- Za mały filtr osadowy. 200-mikronowa siatka na linii o mocy 1,000 kg/h odświeża się co 4 minuty. Specyfikuj filtr pod względem najbrudniejszego oczekiwanego materiału, a nie najczystszej.
- Kąpiel wodna zbyt gorąca. Ponad 60 °C, strączki HDPE pozostają elastyczne, a nożyk granulatora gryzie zamiast cięć. Trzymaj wejście kąpieli przy 30–40 °C z chłodziarką.
- Niewłaściwy współczynnik L/D śruby dla materiału. Śruby o współczynniku 25:1 zbudowane dla PE nie będą poprawnie topić i degazyfikować PP — otrzymujesz niezużytki i widoczne żele w pelletach.
- Brak sita pelletowego. Pyły (5 mm) blokują dolne podajniki. 2-poziomowy separator wibracyjny kosztuje mniej niż $4,000 i usuwa skargi.
Podstawy konserwacji
- Codziennie:Sprawdź płytę matrycy pod kątem zablokowanych otworów, wyczyść zmieniacz sit, sprawdź temperaturę wody w układzie chłodzenia
- Tygodnik: Sprawdź moment obrotowy śruby i natężenie prądu silnika (wzrost natężenia prądu wskazuje na zużycie lufy); sprawdź ostrza przecinarki do pelletu
- Miesięczny: Nasmaruj skrzynię biegów; sprawdź działanie opaski grzewczej w każdej strefie; sprawdź uszczelki zmieniacza sit
- Co 2000–4000 godzin:Zmierz zużycie śruby i lufy (wymień, gdy luz przekroczy 0,5 mm po każdej stronie)
- Rocznie:Pełna kontrola ślimaka, bębna, płyty matrycowej, przekładni i układów elektrycznych
Aby zapoznać się z pełnymi programami konserwacji, zapoznaj się z naszą lista kontrolna konserwacji granulatora i four pelletizing methods compared powyżej.
Często zadawane pytania
Jaka jest różnica między granulacją wtryskową a granulacją ściskową?
Granulacja wtryskowa topi plastik w wtryskarki śrubowej i tnie go po die — to robi każda maszyna do granulacji plastiku w tej instrukcji. Granulacja ściskowa (używana dla biomasy i niektórych proszków) ściska materiał przez pierścień die bez pełnego topnienia. Urządzenia ściskowe nie mogą przetwarzać odpadów termoplastycznych na pellety do sprzedaży.
Czy jedna maszyna do granulacji może obsługiwać PET, HDPE i PP?
Mechanicznie tak, komercyjnie nie. Geometria śruby, temperatura głowicy i suszenie po stronie dolnej dla PET różnią się wystarczająco od HDPE/PP, aby zmiana materiałów wymagała pełnego wyłączenia, wyjęcia śruby i 4–8 godzin czyszczenia. Dedykowane linie na każdy polimer prawie zawsze zwracają się szybciej niż “uniwersalna” linia, która działa 50% czasu.
Jak mała może być maszyna do granulacji plastiku?
Najmniejsza komercyjnie opłacalna linia działa przy około 80–100 kg/h na wtryskarki jednoskrubowej o średnicy 65 mm, w cenie około $35,000–$55,000 w 2026 roku. Cokolwiek poniżej tego jest urządzeniem hobby — odpowiednie dla badań nad rozwojem lub przygotowania filamentu do druku 3D, nie do produkcji sprzedaży.
Jakie poziomy zanieczyszczenia pelletów akceptują kupujący?
Dla komercyjnego HDPE i PP regrind, kupujący zazwyczaj akceptują 200–500 ppm obcych cząstek. Specyfikacje klasy żywnościowej i włóknistej spadają do poniżej 50 ppm, co wymaga ciągłego przepłukiwania i często drugiego etapu filtracji cieczy. Specyfikacje kupującego zazwyczaj podążają za APR Design® Guide, odniesieniem, na którym większość recyklerów w Ameryce Północnej tworzy swoje kryteria akceptacji.
Jak długo trwają noże do granulacji?
Na czystych odpadach PE/PP, noże tnące strąki działają przez 800–2,000 godzin między regeneracjami. Na kompozycie wypełnionym szkłem lub minerałami, żywotność noży spada poniżej 100 godzin — planuj na noże z karbido wolframu lub pokryte powłoką na ścieralnych materiałach.
Czy granulacja powietrzem jest tańsza niż pod wodą?
Inwestycje tak — głowica chłodzona powietrzem jest 30–50% tańsza niż podwodna. Koszt operacyjny zależy od materiału. Dla miękkiego LDPE i EVA, chłodzenie powietrzem wygrywa na obu osiach. Dla wysokowydajnego PE lub każdego PET, podwodne wygrywa na kosztach operacyjnych na tonę, nawet mimo wyższego kosztu maszyny.
Ile miejsca na podłodze potrzebuje linia do granulacji?
Linia 500 kg/h pasuje w przybliżeniu na powierzchni 25 × 8 m (200 m²), w tym sekcja chłodząca i zbiornik ziaren. Linia 2,000 kg/h PET z krystalizatorem i SSP wymaga 60 × 15 m (900 m²) plus instalacja myjąca.
Następny krok
Prawidłowa linia pelletizacyjna to taka, która odpowiada Twoim surowcom, cenie energii oraz specyfikacji klienta docelowego — w tej kolejności. Jeśli znasz materiał i przybliżoną tonaż, zespół inżynieryjny Energycle specyfikuje ekstruder, pelletizer i filtrację w jednymstronicowym proposalu.
Ready to specify a line? Browse the plastic pelletizer machine range i wyślij nam swoje materiały oraz tonaż stąd, lub skontaktuj się z naszym zespołem inżynierów directly.
Powiązane czytania:
- Jak wytwarzać pellety z plastiku: 7-krotny proces — przewodnik procesowy, który pasuje do tej selekcji
- Maszyny do granulowania tworzyw sztucznych — pełen zakres maszyn do granulowania Energycle tworzyw sztucznych
- pelletizer do płatków butelki PET — dedykowana linia na płatki butelki PET
- Maszyna do granulacji folii — dedykowana linia na folię PE
- System wytłaczarki dwuślimakowej — dla zanieczyszczonych lub wielkomateriałowych surowców
- Granulatory plastiku — sprzęt do zmniejszania rozmiaru dostarczający pelletizerowi
- Rozdrabniacz jednonożny — etap pierwszy dla dużej odpadki
