Maszyna do suszenia termicznego w linii myjącej plastik wykorzystuje ogrzane powietrze do usuwania wilgoci pozostającej po mechanicznym odessaniu. Powinna być wybrana z uwzględnieniem formy polimeru, przychodzącej wilgoci, wymaganej wilgotności końcowej, warunków powietrza otoczenia oraz sprzedawalnej wydajności. Ogólna roszczeniowa fraza, taka jak “poniżej 3%”, jest niekompletna, jeśli nie zdefiniowano dostarczanego materiału, punktu próbkowania i metody testowania.
Suszenie termiczne jest drugim etapem suszenia
Maszyny mechaniczne powinny usuwać wolną wodę przed dodaniem ciepła. Częścioczyszczarka odśrodkowa jest często używana do sztywnych płatków, podczas gdy prasa śrubowa lub wyciskarka folii może pasować do elastycznego materiału. Powietrze termiczne następnie usuwa pozostałą wilgoć powierzchniową, którą nie można ekonomicznie oddzielić siłą mechaniczną.
Wysyłanie niepotrzebnie mokrego materiału do systemu gorącego powietrza zwiększa obciążenie parowania, objętość powietrza i zużycie energii. Diagnozuj mechaniczne odessanie, odpływ i przenoszenie przed zwiększeniem mocy grzejnika.
Suszenie powierzchniowe kontra przedsuszenie resiny
Suszenie termiczne w linii myjącej nie jest automatycznie zamiennikiem suszenia resiny adsorpcyjnej w ekstruderze. Płatki poliolefinowe często wymagają usuwania wody powierzchniowej. Polimery higroskopijne, takie jak PET, mogą wchłaniać wilgoć do resiny i mogą wymagać kontrolowanego suszenia o niskiej wilgotności parowania przed przetwarzaniem w ciekłym stanie zgodnie z specyfikacją ekstrudera i zastosowania.
Zdefiniuj przekaz: płatki po myciu do magazynowania lub sprzedaży, lub przygotowany materiał wchodzący do procesu ekstrudowania. Ograniczenie wilgotności i lokalizacja próbkowania powinny pochodzić od nabywcy dolnego strumienia lub właściciela procesu.
Jak działa suszarka gorącym powietrzem pneumatyczną
- Dostarczanie na miarę: mechanicznie odessany plastik wchodzi w stałym tempie.
- Kontakt powietrza ogrzanego: wyciąg przepycha ogrzane powietrze przez rurę, gdzie płatki lub folia są zawieszone i transportowane.
- Przenoszenie wilgoci: ciepło dostarcza energię parowania, podczas gdy przepływ powietrza przenosi pary wody.
- Stayność: długość rury, prędkość materiału i recyrkulacja określają czas kontaktu.
- Rozdzielenie: kolumna cykloniczna lub separator usuwa suchy plastik z strumienia powietrza.
- Wylot lub zwrot: powietrze jest wydalane lub częściowo recyrkulowane przez zaprojektowany system filtracji i kontroli wilgotności.
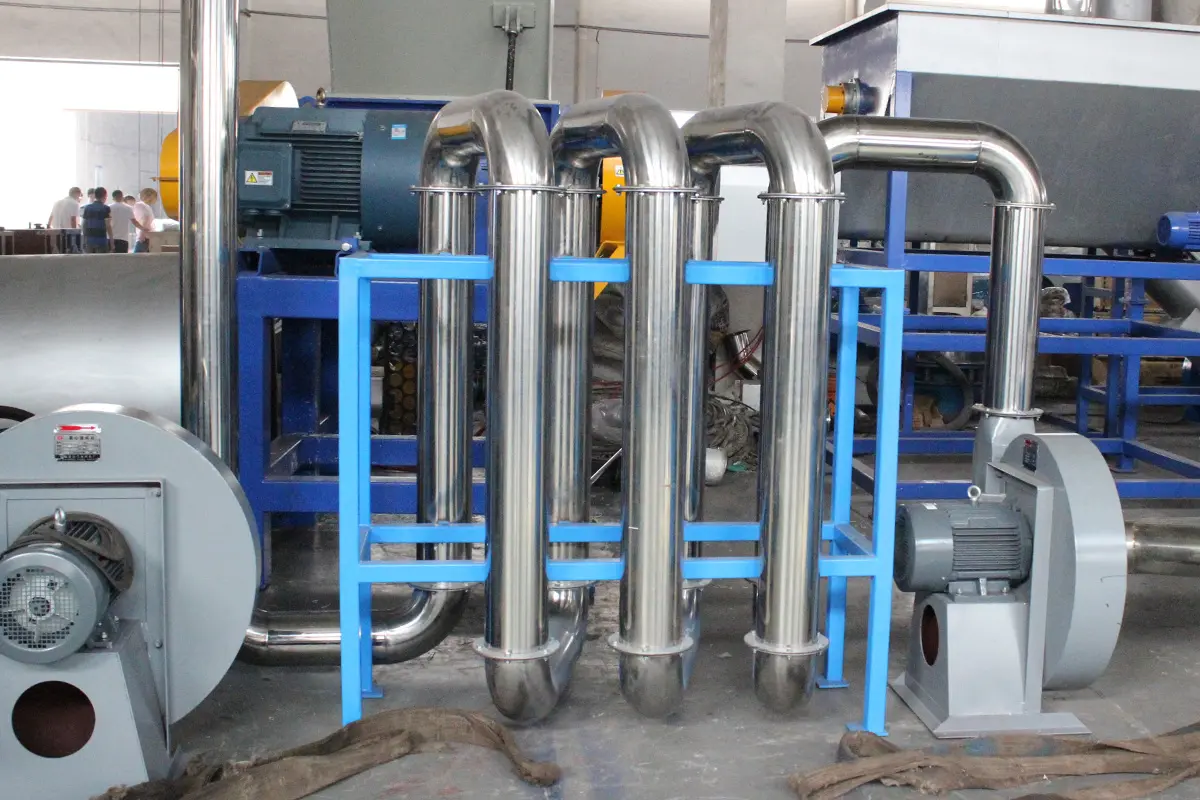
Ten suszarka termiczna do recyklingu plastiku ilustruje tę konfigurację linii myjącej.
Pięć zmiennych kontroluje wydajność suszenia
| Zmienny | Efekt | Co mierzyć |
|---|---|---|
| Przychodząca wilgotność | Ustala obciążenie wody, które musi być usunięte | Reprezentatywna wilgotność na mokrej podstawie po mechanicznym odessaniu |
| Temperatura powietrza | Zmienia potencjał przekazywania ciepła i parowania | Temperatura dostarczania i wylotu powietrza pod obciążeniem |
| Wilgotność powietrza | Określa zdolność powietrza do przyjęcia więcej wody | Wilgotność powietrza otoczenia lub procesowego oraz temperatura rosy w odpowiednich miejscach |
| Przepływ powietrza | Transportuje ciepło, parę i materiał | Przepływ lub ciśnienie, stan filtra i wycieki |
| Zaleganie i załadowanie | Kontroluje czas kontaktu i ciepło na jednostkę masy | Tempo suchego podawania, recyrkulacja i zaleganie materiału |
Wysoka temperatura nie może bezpiecznie kompensować zatkanych przepływów powietrza lub niestabilnego podawania. Nadmierna temperatura może miękceć, deformować, utleniać lub zmieniać kolor materiału oraz może tworzyć zagrożenie pożaru lub dymu.
Oblicz rzeczywistą pracę odwadniania
Używaj wilgotności na podstawie masy wilgotnej konsekwentnie. Jeśli tempo suchego podawania jest W, proporcja wilgotności przychodzącej jest Mw i docelowa wilgotność jest Mout, ilość wody do usunięcia wynosi:
Odwodnienie = W × (Mw − Mout) ÷ (1 − Mout)
Na przykład obliczenia, używaj pomiarów z reprezentatywnego produkcji; nie zastępuj założeń katalogowych. Grzejnik, wentylator, rura i zdolność oddzielania muszą wspierać obciążenie wody w warunkach otoczenia miejsca.
Wybierz urządzenie według formy materiału
Sztywne PET, HDPE lub PP płatki są convey differently niż lekkie folie LDPE. Rozmiar cząstek, gęstość objętościowa, drobiny, etykiety i temperatura wrażliwość wpływają na prędkość zrywki, wydajność wirnika i czas pobytu.
- Płatki sztywne: potwierdź separację wirnika, zużycie mechaniczne, drobiny i temperaturę płatka.
- Film: zapobiegaj owijaniu i akumulacji przewodów; mechaniczne ściskanie może zmniejszyć zarówno problemy z wilgocią, jak i objętością.
- Mieszane lub wypełnione plastiki: przetestuj osadzanie, ścieranie i różne reakcje na ciepło przed określeniem jednego stanu.
Nasz maszyna do wyciskania folii plastikowej jest mechaniczną alternatywą lub etapem przygotowawczym dla wyprane elastycznego materiału.
Ustal mierzalny specyfikację końcowej wilgotności
Zgodź się, czy wilgotność jest mierzona natychmiast po suszarce, po schłodzeniu, przy wyładunku z silosu lub przy ekstruderze. Gorący materiał może się zmieniać podczas transportu i przechowywania, a eksponowane suche płatki mogą zyskać wilgoć.
Zdefiniuj rozmiar próbki, częstotliwość, narzędzie do testowania, warunki i limit akceptacji. Porównaj narzędzia z metodą laboratorium odniesienia. Linia nie powinna być akceptowana na podstawie pojedynczego odczytu ręcznego z najsuchszego widocznego materiału.
Priorytety efektywności energetycznej
- Najpierw maksymalizuj bezpieczne mechaniczne usuwanie wody.
- Stabilizuj szybkość podawania i unikaj podgrzewania podczas długich okresów bezczynności.
- Napraw wycieki powietrza i utrzymuj filtry, siatki i wywód wirnika czyste.
- Izoluj odpowiednie gorące powierzchnie i przewody, zachowując dostęp do inspekcji.
- Kontroluj temperaturę i przepływ powietrza od mierzonej wilgotności.
- Ewaluuj recyrkulację ciepła lub powietrza tylko po rozważeniu wilgotności, zanieczyszczeń, filtracji i bezpieczeństwa pożarowego.
Raportuj całkowitą energię elektryczną lub paliwo systemu na akceptowaną suchą tonę. Samo efektywność grzejnika może ukryć moc wentylatora, odrzucony produkt i problemy z wody w górnej części.
Zwykle problemy suszącego termicznie
| Objaw | Możliwa przyczyna | Kontrole |
|---|---|---|
| Wilgotność końcowa rośnie | Podajnik wilgotny, przeciążenie, niska temperatura, wysoka wilgotność lub przeciek powietrza | Wchodząca wilgotność, szybkość suszenia, temperatury, przepływ powietrza i uszczelki |
| Materiał gromadzi się w kanałach | Niewystarczająca prędkość przepływu, owijanie, zła geometria lub nadmierna fala podawania | Trend ciśnienia, zakręty, forma podawania i pomiar |
| Zbyt duża ilość pyłów w wydechu | Słaba separacja wirnika, uszkodzony filtr lub niewłaściwa prędkość powietrza | Rozkład cząstek, wirnik i urządzenia zbierające |
| Zanieczyszczone lub zniekształcone płatki | Wysoka temperatura, długi czas przebywania lub gorące punkty | Dokładność czujnika, kontrola podgrzewacza i zatrzymanie materiału |
| Wysokie jednostkowe zużycie energii | Wilgotny podajnik, przecieki, bezczynna praca, zatkany filtr lub odrzucony wytwór | Obciążenie wodne, energia systemu i zaakceptowany wytwór |
Safety and maintenance
Gorące powierzchnie, podgrzewacze, obrotowe podajniki, wiatraki i zamki wymagają zabezpieczenia i izolacji energii. Drobnice i pył z tworzyw sztucznych mogą być wybuchowe. OSHA’s combustible-dust resources zapewniają tło, ale miejsce to wymaga oceny ryzyka specyficznej dla materiału i procesu.
Sprawdź filtry, wirnik, zawór obrotowy, połączenia kanałów, czujniki temperatury, kontrolery podgrzewacza, łożyska, wiatrak, izolację i punkty zbierania. Nie otwieraj gorącej lub ciśnieniowej drogi, nie usuwaj zatorów ani wchodzić do urządzeń, dopóki nie zostanie odizolowana niebezpieczna energia i system jest bezpieczny.
Lista kontrolna akceptacji
- representative polymer, particle form and incoming moisture;
- stała szybkość suchego podajnika i uzgodniony czas pracy;
- final moisture at the specified sampling point;
- product temperature, fines and visible degradation;
- complete-system energy and ambient condition;
- stoppages, material loss and accepted dry output;
- safety-function and alarm verification.
Często zadawane pytania
Czy suszarka termiczna może zastąpić suszarkę wirującą?
Zwykle nie powinno to zastępować ekonomicznego mechanicznego usuwania wolnej wody. Suszenie termiczne jest najbardziej efektywne po tym, jak wirówka, prasa lub wyciskarka zmniejszyła obciążenie parowania.
Jakie powinna osiągnąć końcowa wilgotność w suszarce termicznej dla plastiku?
Proces dolny lub kupujący musi go zdefiniować dla polimeru i metody testowania. Nie ma uniwersalnej procentowej zawartości wilgoci dla każdej aplikacji płatka i folii.
Dlaczego końcowa wilgotność zmienia się w ciągu dnia?
Wchodząca wilgotność, prędkość podawania, wilgotność otoczenia, przepływ powietrza, stan filtra, przecieki i kontrola grzejnika mogą się zmieniać. Monitoruj je razem z wynikami wilgotności, aby zidentyfikować przyczynę.
Specify water load, not only throughput
Wysyłaj Energycle polimer, zakres rozmiaru cząstek, prędkość podawania mokrego surowca, pomierzone wartości wejściowe i docelowa wilgotność, warunki projektowe otoczenia oraz proces pośredni. Przejrzyj pełną mechanical and thermal drying sequence przed wyborem mocy grzejnika i wentylatora.
