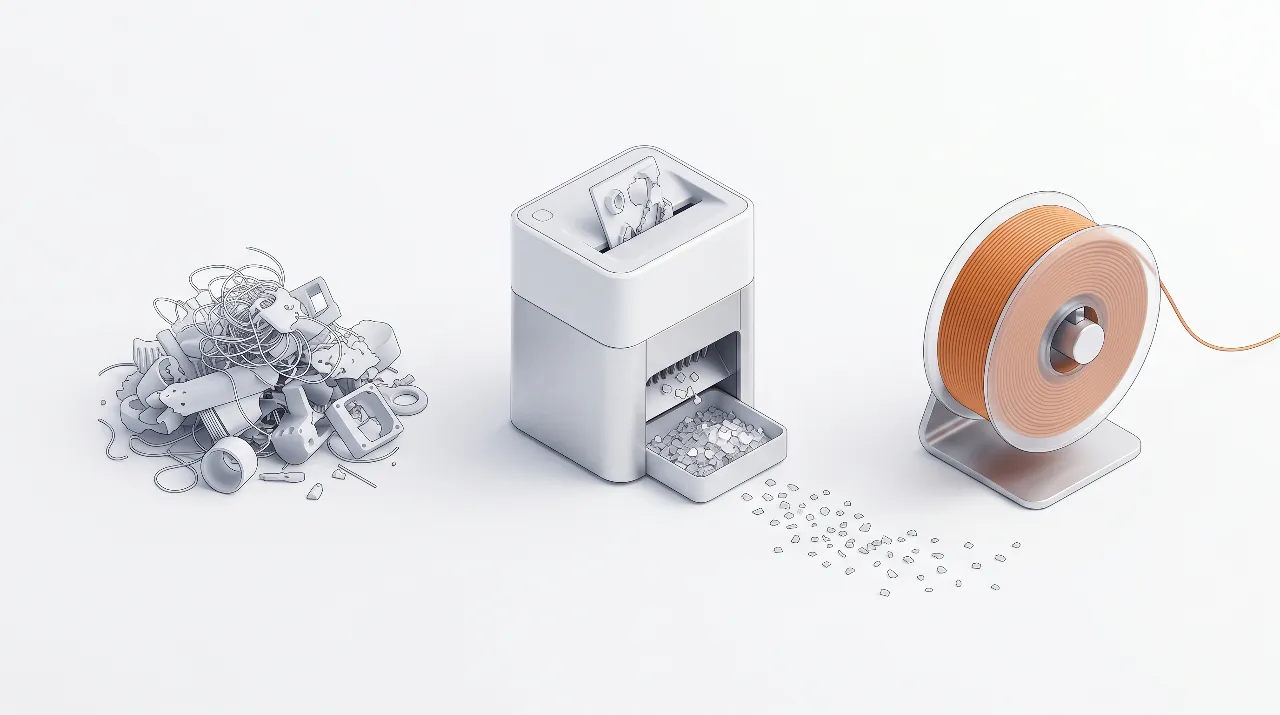
Drukarka filamentowa do rozdrabniania pozwala twórcom, szkołom i małym studiom na praktyczny sposób przekształcanie uszkodzonych wydruków w nowy filament zamiast odpadów. Dodanie kompaktowego rozdrabniacza i ekstrudera obok drukarek pozwala na stworzenie zamkniętej pętli pracy, która obniża koszty materiałów i zmniejsza objętość plastiku trafiającego na wysypisko. W skali biurkowej, większość zestawów dąży do rozdrabniania odpadów na 3–6 mm płatki tak, aby można je było wysuszyć i dostarczyć do małego ekstrudera filamentów.
Praktycznym przykładem jest Energycle mini biurkowy mały rozdrabniacz, który jest zaprojektowany dla makerspace'ów i małych laboratoriów, które potrzebują stałego regranulatu do ekstrudowania.
Czym jest rozdrabniacz filamentu do drukarek 3D?
Drukarka filamentowa do rozdrabniania to kompaktowy rozdrabniacz plastiku zaprojektowany specjalnie do krojenia odpadów z drukarki 3D i filamentów na małe płatki do recyklingu. W przeciwieństwie do dużych przemysłowych granulatorów, te maszyny stoją na blacie roboczym, podłączają się do standardowego zasilania i obsługują objętość wyjściową hobbystów, klas i małych laboratoriów. Komora tnąca i zbiornik rozdrabniacza są dostosowane do uszkodzonych wydruków, podpórek strukturalnych, wież purge oraz pozostałych spul, zamiast dużych części przemysłowych.
Typowy drukarka filamentowa do rozdrabniania używa przeciwrotacyjnych ostrzy do przecinania plastiku i przepychania go przez stałą siatkę. Siatka definiuje rozmiar płatka, często w zakresie 3–6 mm dla jednostek biurkowych. Ten rozmiar płatka dobrze się dostarcza do małych ekstruderów filamentów i unika zatkania, jednocześnie utrzymując wystarczająco wysoką wydajność dla codziennego użytku. Wiele jednostek akceptuje również inne sztywne plastiki, takie jak kapsułki butelkowe i próbki laboratorium, co daje makerspace'om większą elastyczność w tym, co mogą recyklingować.
Dlaczego twórcy i szkoły potrzebują rozdrabniacza filamentów
Rozdrabniacz filamentów do drukarek 3D rozwiązuje trzy powszechne problemy: rosnące kosze z uszkodzonych wydruków, rosnące koszty filamentów oraz presja na poprawę zrównoważonego rozwoju. W typowej klasie lub wspólnym makerspace'ie, materiał wsparcia i uszkodzone wydruki mogą łatwo osiągnąć kilogramy na semestr, a większość systemów recyklingu miejskiego nie przyjmuje mieszanych, nieoznaczonych plastików drukarki 3D. Dedykowany rozdrabniacz pozwala pracownikom przekształcić ten stos w oznaczony zapas czystych płatków gotowych do eksperymentów, lekcji materiałów lub recyklingowanych prototypów.
Dla makerspace'ów, rozdrabniacz przekształca brudne odpady w kontrolowany zasób. Członkowie mogą sortować odpady według polimeru, rozdrabniać je na żądanie i używać jako surowca do wspólnego ekstrudera filamentów lub wysyłać je do lokalnego recyklera, który przyjmuje przetworzone płatki. To poprawia użycie przestrzeni, zmniejsza liczby wywozu śmieci i tworzy widoczny wątek zrównoważonego rozwoju, który jest łatwy do komunikacji z uczniami, rodzicami i sponsorami.
Jak rozdrabniacz filamentów wchodzi w skład zamkniętej pętli pracy
Drukarka filamentowa do rozdrabniania jest wstępem do zamkniętej pętli pracy drukarki 3D, która przechodzi od wydruków odpadów z powrotem do używalnego filamentu. Praktyczny cykl makerscale obejmuje zbieranie, sortowanie, rozdrabnianie, suszenie, ekstrudowanie i ponowne drukowanie. Kiedy każdy krok traktuje się jako małą, powtarzalną rutynę, nawet początkujący mogą prowadzić podstawowy program recyklingu obok normalnego drukowania.
Jeśli Twoim celem jest rozpoczęcie od kompaktowego, blatu przyjaznego urządzenia, mini biurkowy rozdrabniacz plastiku do odpadów z drukarki 3D jest zazwyczaj najprostszym pierwszym krokiem.
Typowe kroki zamkniętej pętli to:
- Zbieraj i sortuj – Trzymaj oddzielne pojemniki dla PLA, ABS, PETG i innych polimerów; unikaj mieszania typów, ponieważ mieszane płatki produkują niestabilny filament.
- Sprawdź i oczyszcz – Usuń wtyczki metalowe, śruby, magnesy, taśmy, etykiety i elastyczne podkładki, aby tylko czysty termoplastyk wchodził do rozdrabniacza.
- Strzęp – Użyj swojej drukarki filamentowej do rozdrabniania, aby zmniejszyć wydruki do jednolitych płatków o wymiarach około 3–6 mm, które dobrze się dostarczają do ekstruderów biurkowych.
- Suszenie i przechowywanie – Zmniejsz płatki do bardzo niskiej wilgotności (zwykle poniżej około 0,05% wagi) i przechowuj je w szczelnych pojemnikach do ekstrudowania.
- Eksperymentuj – Przepuść suchy płatek przez ekstruder filamentów, taki jak biurkowy Felfil lub system 3devo, aby wyprodukować filament o wymiarach 1,75 mm lub 2,85 mm.
- Drukowanie ponownie – Używaj recyklingowanego filamentu do prototypów, próbek i części nieistotnych, a stopniowo dostosowując ustawienia drukowania do bardziej wymagających zadań.
Ten zamknięty cykl pracy może być tak prosty lub zaawansowany, jak pozwala na to wyposażenie Twojej laboratorium. Szkoła może zakończyć na czwartym kroku i wysłać suszone płatki do zewnętrznego recyklera, podczas gdy makerspace może ukończyć wszystkie sześć kroków i dzielić się arkuszem kalkulacyjnym, aby śledzić, ile kilogramów odpadów przekształci każdego semestru.
PLA kontra ABS kontra PETG: różnice w sieczce
PLA, ABS i PETG zachowują się inaczej w sieczce filamentu drukarki 3D, więc musisz dostosować oczekiwania i ustawienia. PLA jest zazwyczaj kruchy i łatwy do rozbicia na czyste płatki, co czyni go popularnym punktem wyjścia dla projektów recyklingu desktopowego. ABS i PETG są twardsze, więc bardziej obciążają silnik i ostrza, a może wymagać mniejszych kawałków przed sieczką.
Mechanicznie recyklingowany PLA zazwyczaj podlega sekwencji sieczki (i opcjonalnego mycia), suszenia i wtrysku, z staranną kontrolą temperatury, aby ograniczyć degradację polimeru. ABS wymaga wyższych temperatur wtrysku i jest bardziej wrażliwy na dymy i potrzeby wentylacji, podczas gdy PETG jest szczególnie wrażliwy na wilgoć i może kipnieć, jeśli nie zostanie dokładnie wysuszony. W wszystkich trzech przypadkach, ograniczenie każdej partii do pojedynczego typu polimeru znacznie poprawia stabilność wtryskiarki i jakość filamentu.
Zalecany rozmiar płatka do wtrysku filamentu
Najlepszy rozmiar płatka do wtrysku filamentu jest na tyle mały, aby płynnie się dostarczał i równomiernie się topił, ale nie tak mały, aby nie zamienił się w nie do zarządzania pył. Wiele systemów desktopowych celuje w cząstki o wymiarach poniżej ~4 mm, podczas gdy inne dążą do 3–6 mm regrind aby zrównoważyć przepustowość i zgodność wtryskiarki.
Dla większości wtryskiarek filamentowych do użytku desktopowego, płatki w przybliżeniu w zakresie 3–6 mm są dobrym punktem wyjścia. Większe kawałki mogą łączyć się w zbiorniku lub powodować nieregularny przepływ topnienia, podczas gdy nadmiar drobnych cząstek może się spalić i tworzyć dymy lub zatkać śrubę. Praktyczną zasadą dla twórców i szkół jest sprawdzanie wizualne, aby każda część była mniejsza niż otwór wejściowy wtryskiarki i wykluczanie możliwie jak najbardziej materiału podobnego do pyłu. Możesz użyć prostego sita lub siatki, aby oddzielić użytkownicze płatki od pyłu i utrzymać wtryskiarkę w niezawodnym działaniu.
Opcje sieczek filamentowych dla twórców, szkół i studio
Sieczki filamentowe i recyklerce różnią się znacznie pod względem przepustowości, powierzchni zajmowanej i kosztu. Mini Desktop Small Shredder marki Energycle został zaprojektowany jako kompaktowy element stołu roboczego, który obsługuje 1–5 kg/h odpadów z drukarki 3D, kapsli butelkowych i próbek laboratorium, produkując 3–6 mm regrind odpowiedni do wtrysku filamentu. Systemy od Felfil, 3devo, Creality i Loop łączą sieczki z wtryskiarkami filamentów i nawijarkami, tworząc kompletny recykler do użytku w domu lub laboratorium.
Dla specyfikacji, powierzchni zajmowanej i typowego rozmiaru wyjściowego, zobacz Energycle mini desktop shredder for filament recycling.
Kluczowe filtry wyboru (szczególnie dla szkół i makerspace'ów):
- Bezpieczeństwo i kontrola dostępu: blokady/ochronniki, bezpieczny projekt zbiornika, awaryjny stop, i jasne SOP-y dla użytku uczniowskiego.
- Dyscyplina materiałowa: czy rzeczywiście możesz utrzymać PLA/ABS/PETG w oddzielnym i suchym stanie?
- Przepustowość kontra hałas: stołowy unit, który pasuje do pomieszczenia i może działać bez zakłócania zajęć, zazwyczaj wygrywa z surową wagą kg/h.
| System / Opcja sieczki | Dla użytkowników | Typowa przepustowość (sieczka) | Zgodne materiały (siekcz) | Powierzchnia zajmowana i hałas | Przybliżony zasięg systemu | Uwagi dla szkół i makerspace'ów |
|---|---|---|---|---|---|---|
| Energycle Mini Desktop Small Shredder + desktop filament extruder | Szkoły, makerspace, małe studio | 1–5 kg/h, 3–6 mm flakes | PLA, ABS, PETG, kapelusze butelkowe, małe próbki laboratorium | Kompaktowe urządzenie biurkowe, zaprojektowane do wspólnych stołów, umiarkowany hałas z obudową | Młyn + oddzielny ekstruder (np. biurkowy ekstruder trzeciej strony) | Bezpieczny zbiornik i łatwość obsługi w klasach, prosty proces pracy dla projektów studentów; dobry wybór do Energycle biurkowego przewodnika do młyna plastikowego. |
| System Felfil (Młyn Felfil + Evo + Spooler) | Zaawansowani hobbyiści, laboratoria projektowe | Przepustowość na skalę makerską, dostosowana do rozgniecionych druków i granulek | PLA, ABS, PETG i inne z granulek lub rozgniecionego odpadu | Stołowy obszar, wygląd konsumenta | Kompletny recykler: młyn, ekstruder, spooler w skoordynowanym systemie | Dla uniwersytetów, które chcą mieć pakiet “gotowy do użycia” z udokumentowanymi ustawieniami ekstrudacji. |
| 3devo GP20 Młyn + Twórca Filamentów | Laboratoria profesjonalne, R&D, szkolenia przemysłowe | Wyższa przepustowość i bardziej zaawansowane kontrolki | PLA, ABS, PETG, tworzywa sztuczne inżynieryjne (zależnie od konfiguracji) | Większy obszar, bardziej przemysłowy wygląd | Zintegrowany proces z zaawansowanymi opcjami temperatury i suszenia | Dobry wybór dla szkół inżynierii z dedykowanymi laboratoriami materiałowymi i personelem do prowadzenia bardziej złożonych cykli. |
| Creality Młyn R1 + Twórca Filamentów M1 | Twórcy, którzy chcą znanego systemu zamkniętej pętli | Obiecana wydajność filamentu do około 1 kg/h dla systemu | PLA, ABS, PETG, ASA, PA, PC, TPU, PET | Zaprojektowany do stania obok konsumentów 3D drukarek | Promowany jako dwustopniowy proces zamkniętej pętli do użytku biurkowego | Atrakcyjna opcja dla posiadaczy drukarek Creality, szeroko dostępna; wczesni adopterzy powinni śledzić recenzje z rzeczywistego świata. |
| Loop / inne recykler all-in-one | Wczesni adopterzy, przestrzenie wystawowe | Ciche rozdrabnianie z zintegrowaną ekstrudacją (specyfikacje różnią się) | Skupienie się na odpadach z 3D drukowania; szczegóły różnią się w zależności od systemu | Zamknięty, premium design | Jedno-box recycler z prowadzonymi krokami | Dobry do pokazów i wydarzeń promocyjnych, gdzie estetyka i prostota są ważniejsze niż wydajność. |
Jeśli potrzebujesz dedykowanego tnika, który pasuje do istniejących stołów i współpracuje z różnymi filamentowymi ekstruderami, Energycle Mini Desktop Small Shredder to silna opcja, aby zainstalować system. Możesz przeczytać więcej o typach ogólnych stołowych tników do plastiku i zasadach wyboru w przewodniku Energycle dotyczącym stołowych tników do plastiku.
Koszty i zwrot z inwestycji w zestaw recyklingowy dla producentów
Tnik do filamentu drukarki 3D i ekstruder dodają koszt początkowy, więc warto oszacować zwrot z inwestycji za pomocą prostego modelu. Recyklingowany filament może obniżyć Twoje efektywne koszty materiałów na kilogram, jeśli generujesz wystarczająco dużo czystych, sortowanych odpadów z pojedynczego polimery, aby system działał regularnie. Dla szkół i przestrzeni twórczych, które już zakupują wiele rolek rocznie, oszczędności i wartość edukacyjna mogą uzasadnić zakup sprzętu.
Oto przykład, który możesz dostosować do swoich danych (używaj zakresów, jeśli jeszcze nie masz dokładnych danych):
- Załóżmy, że Twoja laboratorium produkuje około 5–50 kg/rok czystych, sortowalnych odpadów PLA (mała przestrzeń twórcza → większy laboratorium szkolny).
- Nowy filament PLA kosztuje około US$15–30/kg dostarczony (zależy od marki i regionu).
- Pakiet tnika stołowego + ekstrudera kosztuje US$2,000–10,000+, z przewidywaną żywotnością 3–5 lat.
- Koszty energii i utrzymania wynoszą około US$0.50–2.00/kg recyklingowego filamentu.
Jeśli recyklingowy filament zastąpi znaczącą część zakupionego filamentu, okres zwrotu z inwestycji często wynosi około 1–4 lata na skalę producenta/szkoły (wysoce zależne od objętości odpadów i czasu pracy sprzętu).
Jeśli nie chcesz publikować liczb, możesz również przeformułować ten rozdział jako listę kontrolną (co należy zmierzyć) i usunąć wszystkie kwoty w dolarach.
Przykład obliczeń (prosty, konserwatywny):
- Dostępne odpady: 15 kg/rok PLA (sortowane + utrzymywane suchym)
- Koszt filamentu surowego: US$22/kg → roczne wydatki zastąpione ≈ US$330
- Upfront equipment: US$5,000 over 4 years → ≈ US$1,250/year
- Electricity + wear parts: US$1.20/kg → ≈ US$18/year
Ten przykładowy scenariusz pokazuje, dlaczego wykorzystanie jest tak ważne: okres zwrotu z inwestycji znacznie się skraca, jeśli laboratorium może przetwarzać materiały zbliżone do górnej granicy zakresu odpadów (lub jeśli urządzenie jest wykorzystywane przez wiele drukarek/klas).
Practical safety and maintenance tips
Bezpieczna praca jest kluczowa przy dodawaniu mielarki do tworzyw sztucznych do klasy lub przestrzeni dla twórców. Zgodnie z informacjami firmy Energycle i innych dostawców małych mielarek, użytkownicy powinni dodawać wyłącznie czyste, znane rodzaje tworzyw sztucznych i nigdy nie traktować mielarki jako pojemnika na ogólne odpady. Osłony, blokady i przyciski zatrzymania awaryjnego powinny być zawsze na swoim miejscu, a operatorzy powinni otrzymać krótkie szkolenie przed użyciem.
A few practical tips for smooth operation are:
- Umieść mielarkę na stabilnej powierzchni, z dala od ścieżek uczniów, i zabezpiecz wszelkie luźne przewody zasilające.
- W razie potrzeby używaj ochrony oczu i uszu, i rozważ planowanie sesji mielenia w momentach, gdy sala jest mniej zatłoczona.
- Regularnie czyść pojemnik i komorę tnącą, aby usunąć kurz i włókniste osady, które mogą gromadzić się wokół ostrzy.
- Regularnie sprawdzaj ostrość ostrzy i stan sit, wymieniaj zużyte części, aby utrzymać jakość granulatu i kontrolować pobór mocy.
Dobra konserwacja nie tylko chroni użytkowników, ale także zapewnia stały rozmiar granulatu, co bezpośrednio wpływa na stabilność ekstruzji i kontrolę średnicy filamentu. Nasze doświadczenie we współpracy z placówkami edukacyjnymi pokazuje, że powierzenie zarządzaniem sortowaniem, kruszeniem i dokumentacją niewielkiej grupie studentów lub pracowników jest bardziej efektywne niż rozdzielanie odpowiedzialności bez wyznaczenia osoby odpowiedzialnej.
How to set up a simple shredder-to-extruder workflow
Uruchomienie obiegu recyklingu filamentu wokół mini-kruszarki biurkowej jest łatwiejsze, jeśli potraktujesz to jako małą linię produkcyjną. Zgodnie z podejściem Energycle do pracy na małą skalę, kluczem jest utrzymanie każdego etapu w prostocie i powtarzalności, zamiast próbować kruszyć i ekstrudować wszystko jednocześnie. Mała, laminowana lista kontrolna umieszczona w pobliżu urządzenia może pomóc studentom w przejściu przez cały proces.
A straightforward sequence for a school or makerspace looks like this:
- Label bins by material and color family (PLA jasny, PLA ciemny, ABS, PETG) i umieść powyżej pojemników instrukcję ze zdjęciami.
- Schedule a weekly shredding session gdzie przeszkolony student lub pracownik sprawdza, czyści i kruszy zgromadzone wydruki za pomocą mini-kruszarki biurkowej Energycle.
- Dry the collected flakes w piecu o niskiej temperaturze lub dedykowanym suszarce, używając ustawień zalecanych przez producenta ekstrudera.
- Store dry flakes w szczelnych pojemnikach z wkładami suszącymi i etykietami z datą, aby można było śledzić wiek partii.
- Run the filament extruder podczas sesji laboratoryjnej lub klubu makerów, rejestrując temperaturę, prędkość śruby i prędkość wyciągarki dla każdej partii materiału.
- Print test coupons dla każdej nowej partii materiału pochodzącego z recyklingu, a studenci powinni mierzyć właściwości mechaniczne i wymiarowe w porównaniu z filamentem dziewiczym.
Ten proces tworzy wiele możliwości edukacyjnych związanych z nauką o materiałach, zrównoważonym rozwojem, kontrolą procesów i zapewnieniem jakości. Linkowanie do przewodnika Energycle dotyczącego urządzeń do mielenia tworzyw sztucznych do użytku biurowego oraz przewodnika dotyczącego recyklingu granulatu do druku 3D, dostępnych w zasobach wewnętrznych, pomaga studentom znaleźć dodatkowe informacje na temat wyboru urządzeń i bardziej zaawansowanych procesów.
Krok po kroku: przygotowanie i rozdrabnianie odpadów z druków 3D
Poza ogólnym cyklem zamkniętym, oto praktyczny sposób postępowania, który przygotowuje nieudane druki do przetworzenia i przekształca je w czyste płatki.
Krok 1: Najpierw posortuj wydruki według rodzaju plastiku
Zanim rozdrabnisz coś, oddziel odpady według polimeru. Mieszanie plastików jest najszybszym sposobem na zniszczenie przetworzonego materiału. PLA jest najłatwiejszy do recyklingu na małą skalę; ABS jest bardziej odporny na temperaturę, ale wrażliwy na zanieczyszczenia; PETG powinien być oddzielony od strumieni butelek PET; TPU jest elastyczny i wymaga większej uwagi przy podawaniu; nici i filamenty wypełnione włóknem mogą być szorstkie — jeśli nie jesteś pewien, wyklucz je z małego urządzenia biurkowego. Praktyczna zasada: jeśli nie możesz pewnie zidentyfikować typu filamentu, wyklucz go z partii do recyklingu.
Krok 2: Usuń zanieczyszczenia powodujące osłabienie włókna poddanego recyklingowi
Mały rozdrabniacz obsługuje plastik — nie powinien być twoim koszem na śmieci. Przed rozdrabnianiem usuń resztki kleju z taśmy lub kleju na podkładce do drukowania, części metalowe takie jak wkręty wbudowane, wstawki termoutwardzalne, magnesy i śruby, etykiety i papier, oraz niepasujące plastiki takie jak podkładki silikonowe, nóżki z gumy lub pianka. Jeśli części są brudne olejem lub grubą kurzem, wytrzyj je i pozwól im całkowicie wyschnąć — wilgoć i zanieczyszczenia pojawiają się później jako bąble, słabe warstwy lub niestabilne wtryskiwanie.
Krok 3: Przygotuj kawałki do płynnego podawania
- Rozbij duże części na mniejsze kawałki za pomocą narzędzi ręcznych.
- Unikaj wciskania długich, cienkich kawałków, ponieważ mogą one tworzyć zwarcia w zasobniku.
- Utrzymuj stały rytm karmienia zamiast opróżniać kosz na raz.
Krok 4: Rozdrobnij na równe płatki
Twoim celem nie jest “jak najmniejsze” — jest spójny. Dąż do płatków, które przepływają bez sklejania się, nie są zbyt drobne, aby stać się pyłem, i pasują do wymagań wlotu następnego etapu. Jeśli następnym etapem jest wtrysk filamentu, nieregularne kawałki powodują wahania prędkości podawania, zmiany temperatury i słaby kontrola średnicy.
Krok 5: Utrzymuj płatki w czystości, suchości i oznacz je
Po rozdrabnieniu traktuj płatki jak surowiec. Przechowuj w szczelnych pojemnikach, etykietuj według polimeru, marki i koloru, a jeśli mieszkasz w wilgotnym obszarze używaj pakietów pochłaniających wilgoć lub susz materiał przed wtryskiem. Mała nawyk tutaj oszczędza godziny później.
Rozwiązywanie problemów: typowe problemy przy niszczeniu odpadów z druku 3D
Płatki są niestabilne
- Karm w stałym tempie.
- Przedział duże części.
- Unikaj mieszania materiałów elastycznych ze sztywnymi.
Zator materiału
- Zmniejsz rozmiar elementu.
- Nie wyciskaj na siłę długich, cienkich skrawków.
- Przed usunięciem zacięcia należy zatrzymać maszynę.
Za dużo pyłu
- Unikaj nadmiernego rozdrabniania.
- Po użyciu należy wyczyścić komorę i jej otoczenie.
- Zastanów się nad podstawową procedurą ograniczania zapylenia w swoim miejscu pracy.
Recykling filamentu drukowanego drukuje się słabo
- Upewnij się, że nie zmieszałeś polimerów.
- Suszenie płatków przed wytłaczaniem.
- Utrzymuj zanieczyszczenie na niskim poziomie.
Szybka lista kontrolna bezpieczeństwa dla rozdrabniacza biurkowego
- Stosuj ochronę oczu.
- Trzymaj ręce z dala od otworu podajnika.
- Nigdy nie usuwaj zacięcia, gdy maszyna pracuje.
- Nie niszcz nieznanych materiałów.
- Utrzymuj obszar w czystości, aby nie poślizgnąć się na płatkach.
FAQs about 3D printer filament shredders
Czym jest rozdrabniacz filamentu do drukarek 3D?
Urządzenie do mielenia granulatu do druku 3D to mały młyn do tworzyw sztucznych, zaprojektowany do przetwarzania nieudanych wydruków 3D, struktur podtrzymujących i pozostałego granulatu na wióry nadające się do ekstruzji. W porównaniu z uniwersalnymi młynami, skupia się na rozmiarach części, materiałach i wydajności, które faktycznie generują użytkownicy domowi, szkoły i przestrzenie dla twórców. Wiele urządzeń biurowych może również mielić kompatybilne, sztywne tworzywa sztuczne, takie jak zakrętki od butelek lub proste próbki laboratoryjne, co zwiększa ich przydatność jako narzędzia do recyklingu na poziomie podstawowym.
Czy mogę przekształcić nieudane wydruki z powrotem w granulat?
Można przekształcić wiele nieudanych wydruków z powrotem w granulat, jeśli posortuje się je według materiału, zredukuje do odpowiedniej wielkości wiórów, dokładnie wysuszy i przepuści przez ekstruder granulatu. W praktyce, mieszanie granulatu z recyklingu z częścią granulatu dziewiczej jakości może poprawić spójność i zmniejszyć wpływ starzenia termicznego. Większość użytkowników zaczyna od PLA, który jest łatwiejszy w przetwarzaniu, a następnie stopniowo eksperymentuje z ABS i PETG, gdy tylko zrozumieją działanie swojego sprzętu.
What flake size works best for filament extrusion?
Dla większości ekstruderów biurowych, wielkość wiórów w zakresie 3–6 mm zapewnia dobry kompromis między przepływem a łatwością mielenia. Na przykład, urządzenie Creality Shredder R1 ma na celu mielenie cząstek o wielkości do około 4 mm, podczas gdy mini-młyn biurowy Energycle produkuje granulaty o wielkości 3–6 mm do odpadów z druku 3D i zakrętek od butelek. Utrzymywanie wiórów poniżej tego zakresu zmniejsza ryzyko zapychania i pomaga ślimakowi równomiernie topić tworzywo sztuczne, a przesiewanie wiórów w celu usunięcia pyłu pomaga uniknąć przypalania i zablokowań.
PLA vs ABS: which is easier to shred?
PLA jest zazwyczaj łatwiejszy do mielenia niż ABS, ponieważ jest bardziej kruchy i kruszy się na czyste wióry pod ostrzami. ABS ma tendencję do zginania i odkształcania przed złamaniem, co może powodować większe zużycie energii przez silnik i może wymagać wstępnego cięcia większych części na mniejsze. Zgodnie z przewodnikami dotyczącymi recyklingu w druku 3D, oba tworzywa sztuczne można poddać recyklingowi, ale PLA jest zwykle zalecany do pierwszych prób zamkniętych systemów w szkołach i przestrzeniach dla twórców.
Call to action: build your closed-loop filament workflow
Rozdrabniacz filamentu drukarki 3D jest najłatwiejszym punktem wyjścia dla szkół, twórców i małych studio, które chcą zapanować nad swoim odpadem z plastiku. Dodając kompaktowy rozdrabniacz, taki jak Energycle Mini Desktop Small Shredder i połączenie go z odpowiednim wtryskiem filamentu, możesz przekształcić pojemniki z nieudanymi drukami w niezawodne źródło przetworzonego filamentu do prototypów i projektów dydaktycznych. Aby bardziej szczegółowo zaplanować swoją konfigurację, przejrzyj przewodnik Energycle dotyczący biurkowego rozdrabniacza plastiku i przewodnik dotyczący recyklingu filamentu drukarki 3D, a następnie opracuj, ile odpadów generujesz i który cykl zamknięty pasuje do twojego miejsca. Jeśli chcesz zobaczyć pełny obraz cyklu zamkniętego — rozdrabnianie, suszenie, wtrysk i nawijanie — zobacz nasz kompletny Przewodnik dotyczący recyklingu filamentu drukarki 3D.
