

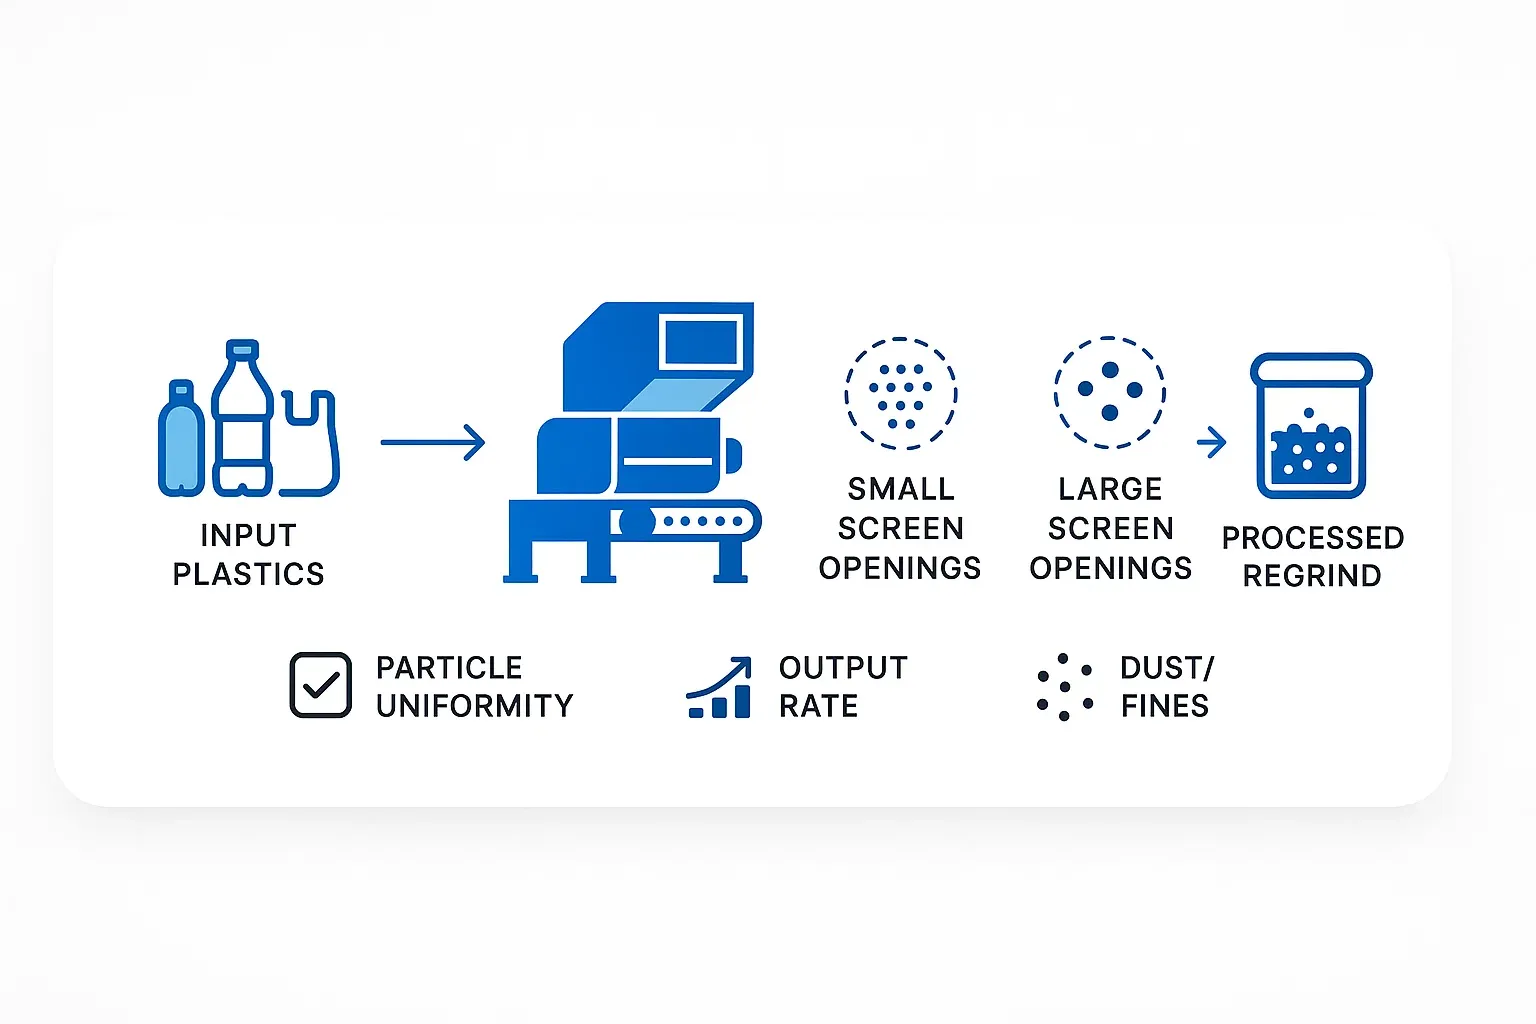
Poprawny ekstruder granulatorowy o siatce to taki, który zapewnia akceptowalną dystrybucję rozmiaru cząstek dla następnego procesu przy stabilnym obciążeniu operacyjnym. Średnica otworów jest ważna, ale nie stanowi całości specyfikacji. Kształt otworów, powierzchnia otwarta, grubość blachy, materiał, podpora oraz stan wpływają na szybkość opuszczenia regrindu z komory cięcia.
Ten przewodnik dostarcza procesu wyboru dla kupujących i inżynierów zakładu. Dla głębszej wyjaśnienia, co się zmienia, gdy otwory stają się mniejsze lub większe, zobacz jak wielkość siatki granulatora wpływa na jakość wyjściową.
Zacznij od wymagań dolnych
Nie zaczynaj od proszenia dostawcy o "standardową" siatkę. Zdefiniuj, co musi zrobić regrind dalej:
- Mycie: cząstki muszą przechodzić przez myjki, zbiorniki oddzielające i suszarki bez nadmiernych drobnych cząstek lub nadmiernie dużych elementów.
- Eksplotacja lub formowanie: odzyskana masa musi być dostarczana konsekwentnie i mieszana z innymi materiałami używanymi w recepturze.
- Druga redukcja rozmiaru: pierwsza maszyna może potrzebować tylko kontrolowanego pośredniego elementu.
- Sprzedaż jako odzyskana masa: klient może określić rozkład sita, maksymalny wymiar, limit drobnych cząstek oraz limit zanieczyszczeń.
Opisz wymagania jako mierzalną dystrybucję zamiast jednego nominalnego rozmiaru. Sieć z okrągłymi otworami nie tworzy kulistych cząstek o takim średnicy. Cienkie płatki, odłamki i wydłużone elementy mogą przechodzić w zależności od ich orientacji, więc wyjście musi być próbkowane i siewione lub mierzone w inny sposób.
Wejścia określające wybór siatki
Polymer behavior
Kruche plastiki mają tendencję do łamania się, podczas gdy elastyczne lub giętkie materiały mogą się rozciągać, zginąć lub rozsmarowywać. Materiały wrażliwe na ciepło mogą się rozmiękczyć, gdy zwiększa się czas przebywania i tarcie. Wypełnione lub wzmacniane polimery mogą być bardziej ścierne. Te zachowania wpływają na drobiny, zużycie siatki i użyteczny zakres operacyjny.
Forma podawania i maksymalny rozmiar
Film, butelki, formowane części, rurki, arkusze, rury i wyciągi ładują różnie wirnik. Sieć nie może poprawić niewłaściwego zbiornika lub komory cięcia. Bardzo duże lub grube części mogą wymagać przedzgniatania przed tym, jak granulator może bezpiecznie i konsekwentnie wytworzyć końcowy regrind.
Wirnik, noże i przestrzeń między nimi
Prędkość wirnika, geometria noża, liczba cięć na obrotę oraz odległość wirnika od noża podłoża wpływają na kształt cząstek przed ich dotarciem do siatki. Wyczerpany lub niepoprawnie ustawiony nóż może tworzyć ogony i ciepło nawet z zamontowaną oczekiwaną siatką. Oceniaj próby siatki tylko po tym, jak system cięcia jest w znanej sytuacji.
Wymagany przepływ linii
Mniejsza otwórność zazwyczaj utrzymuje materiał w komorze dłużej, ale efekt pojemności jest materiałowy i maszynowy. Spójność podawania, otwór siatki, odpływ i recyrkulacja mogą stać się ograniczającymi czynnikami. Wymagaj stałego netto wyjścia z zamierzonego surowca zamiast ogólnego wzrostu lub zmniejszenia procentowego.
Wymiary siatki do określenia
Rozmiar i kształt otworów
Kółka otwory są powszechne i zapewniają jasny nominalny średnicę. Inne kształty mogą być używane dla szczególnych kształtów cząstek lub wymagań otwartej powierzchni. Dostawca powinien wyjaśnić zamierzone zachowanie wyładowania i dostarczyć rysunek, a nie tylko opis rozmiaru.
Otwór siatki to zmienna początkowa, nie gwarantowany maksymalny wymiar cząstki. Mniejszy nominalny otwór zazwyczaj przesuwa dystrybucję w mniejszym zakresie, ale ostateczny wynik musi być zmierzony z rzeczywistym tworzywem i stanem noża.
Otwarty teren
Powierzchnia otwarta to suma powierzchni otworów podzielona przez powierzchnię eksploatacyjną siatki. Dwie siatki o tym samym średnicy otworu mogą mieć różną powierzchnię otwartą z powodu odległości między otworami i wzoru. Większa powierzchnia otwarta może poprawić odpływ, ale siła, podpora i ścieralność muszą pozostać odpowiednie.
Porównując oferty, prosimy o podanie wymiarów aktywnych, wzoru otworów, odległości między otworami oraz obliczonego procentu powierzchni otwartej. Rysunek zapobiega zamieszaniu dotyczącemu krawędzi, obszarów montażowych oraz obszarów blokowanych przez podpory.
Grubość blachy i materiał
Grubość blachy, klasa stali, obróbka termiczna i podpora określają, jak siatka odpowiada na uderzenia i zmęczenie. Grubsza blacha może być bardziej wytrzymała, ale zmienia geometrię przepływu. Usługi mokre, korodujące zanieczyszczenia oraz ścierne wypełniacze mogą wymagać innego materiału lub ochrony przed ścieraniem. Potwierdź zgodność z istniejącym maszyną i systemem mocowań.
Praktyczny proces startowy siatki
- Zdefiniuj cel. Zarejestruj wymaganą dystrybucję cząstek, limit drobink, przepustowość i proces pośredni.
- Opisz surowiec. Włącz polimer, formę produktu, wymiary, grubość, objętość nasypowa, wilgotność i zanieczyszczenia.
- Sprawdź obudowę maszyny. Potwierdź zatwierdzony przez producenta zakres sit, budowę wałów i podparcia.
- Wybierz dwa lub więcej próbnych sit. Ogranicz oczekiwany wynik, zamiast zakładać, że jedna rekomendacja z katalogu jest ostateczna.
- Testuj pod matched warunkami. Utrzymuj stałość przygotowania surowca, wielkość partii, stan noża i metodę próbkowania.
- Wybierz z mierzonych kompromisów. Wybierz największą otwór, który niezawodnie spełnia wymagania dotyczące rozmiaru i jakości pośredniego, pod warunkiem, że obciążenie maszyny i bezpieczeństwo pozostają akceptowalne.
Ostatni punkt unika niepotrzebnego recyrkulacji. Nie jest to zasada użycia największego dostępnego sita; to metoda unikania sita drobszego niż wymagane przez specyfikację produktu.
Co zmierzyć podczas próby
| Mierzenie | Dlaczego to ma znaczenie |
|---|---|
| Netto akceptowalne wyjście | Rozdziela sprzedawalny lub użytkowy reground od przepustowości surowca i odrzuconych |
| Dystrybucja cząstek | Pokazuje nadmiar, docelową frakcję i drobinki, a nie tylko średnią |
| Zwykły i szczytowy prąd silnika | Rejestruje stabilność obciążenia i ryzyko przeciążenia |
| Temperatura materiału i komory | Identyfikuje nagromadzenie ciepła lub mięknięcie |
| Pył i drobiny | Wpływa na obsługę, wydajność, czyszczenie i jakość roztopy po stronie wyjściowej |
| Zatrzymania i interwencje | Zapewnia wykrywanie mostkowania, owijania i zasłaniania sita |
| Stan sita i noża | Zapewnia punkt odniesienia zużycia i ujawnia kontakt lub nieprawidłowe obciążenie |
Długotrwałe uruchomienie, aby osiągnąć stabilną pracę i pobieranie próbek kilka razy. Krótkie pokazanie może pominąć zasłanianie sita, nagromadzenie ciepła lub zmianę materiału. .
Ostrzeżenia dotyczące materiałów
Folie i elastyczne plastiki
Małe otwory nie rozwiązują owijania wirnika lub złego podawania. Mogą zwiększyć czas przebywania i ciepło. Przeglądaj zbiornik, projekt końcowy wirnika, rozmiar noża i evacuację razem. Wysypane folie mogą wymagać wilgotnej granulacji i późniejszego kroplenia.
Butelki i sztywne pojemniki
Sprawdź, czy rozmiar płatka jest odpowiedni do mycia, oddzielania etykiet i suszenia. Dla PET, użyj reprezentatywnego mieszanki rozmiarów butelek, etykiet i korków. To PET bottle granulator guide zawiera kompletny proces wyboru i akceptacji.
Grube części i czyszczenie
Wysokie obciążenia szokowe i powolne podawanie mogą dominować przed sitem. Potwierdź, czy ścigacz powinien wykonać pośredni element. Nie zmniejszaj otwarcia sita, aby kompensować wirnik, który nie może konsekwentnie podawać.
Tworzywa sztuczne ścierne lub wypełnione
Szklane, mineralne wypełnienie, ziarna i zanieczyszczenia metaliczne mogą przyspieszyć zużycie. Mierz wzrost otworów, pęknięcia i stan noża w zaplanowanych odstępach. Materiał sita i częstotliwość wymiany należy porównać z kosztami operacyjnymi.
Zwykle błędy w wyborze sita
- Założenie, że średnica otworu równa się maksymalnej długości każdej cząstki wyjściowej
- Porównywanie rozmiaru otworu bez porównywania powierzchni otwartej i konstrukcji blachy
- Testowanie sit pod różnym stanem noży lub przygotowania surowca
- Raportowanie zasobnika surowca zamiast netto akceptowalnego wyjścia
- Użycie mniejszego otwarcia, aby naprawić słabe podawanie, owijanie lub zęby
- Ignorowanie pojemności mycia, transportu lub wyżłobienia urządzeń poniżej
- Kontynuowanie pracy z pękniętym, zdeformowanym lub niewłaściwie zamocowanym sitem
Utrzymanie ruchu i kontrola zmian
Sprawdź sita pod kątem pęknięć, deformacji, powiększonych otworów, zasłonięcia i zużycia wokół podpór. Następnie otwórz komorę, postępując zgodnie z procedurą izolacji, blokowania wirnika i podnoszenia producenta. Zarejestruj zainstalowany identyfikator sita, godziny lub tony przetworzone oraz przyczynę wymiany.
Kiedy zmienia się sito, traktuj to jako zmianę procesu. Zarejestruj nową dystrybucję cząstek, obciążenie i temperaturę zamiast zakładać, że poprzednie ustawienia nadal obowiązują. Zatrzymuj rysunki sita i historię inspekcji z specyfikacją operacyjną granulatora.
Podsumowanie wyboru rozmiaru sita
Wybierz z wymagań cząstek poniżej, potwierdź zatwierdzoną przez maszynę konstrukcję i przetestuj więcej niż jeden otwór z reprezentatywnym surowcem. Sito powinno być określone przez geometrię otworu, powierzchnię otwartą, blachę i podpora—not tylko średnicę. Ostateczna decyzja powinna być wspierana przez mierzony jakość wyjścia, stabilne obciążenie i akceptowalne zużycie.
Przeglądaj dostępne maszyny do granulacji tworzyw sztucznych tylko po tym, jak jasno określono specyfikację surowca i wyjścia; maszyna i sito muszą być oceniane jako jeden system cięcia.
Często zadawane pytania
Jakie rozmiary ekranu powinniem użyć w granulatorze plastikowym?
Nie istnieje uniwersalny rozmiar. Zdefiniuj rozkład cząstek na dolnym odcinku i przetestuj kandydujące siatki z rzeczywistym materiałem, stanem noża i metodą podawania.
Czy większy ekran zawsze zwiększa przepustowość?
Nie zawsze. Często zmniejsza recyrkulację, ale podajnik, geometria wirnika, otwarta powierzchnia i wyładunek mogą nadal ograniczać wydajność. Pomiar stałego netto akceptowalnego wyjścia podczas kontrolowanego eksperymentu.
Czy średnica otworu siatki to maksymalny rozmiar cząstki?
Numer. Cienkie lub wydłużone cząstki mogą przechodzić w zależności od orientacji. Sprawdź pełne rozłożenie wyjściowe poprzez próbkowanie i pomiar.
