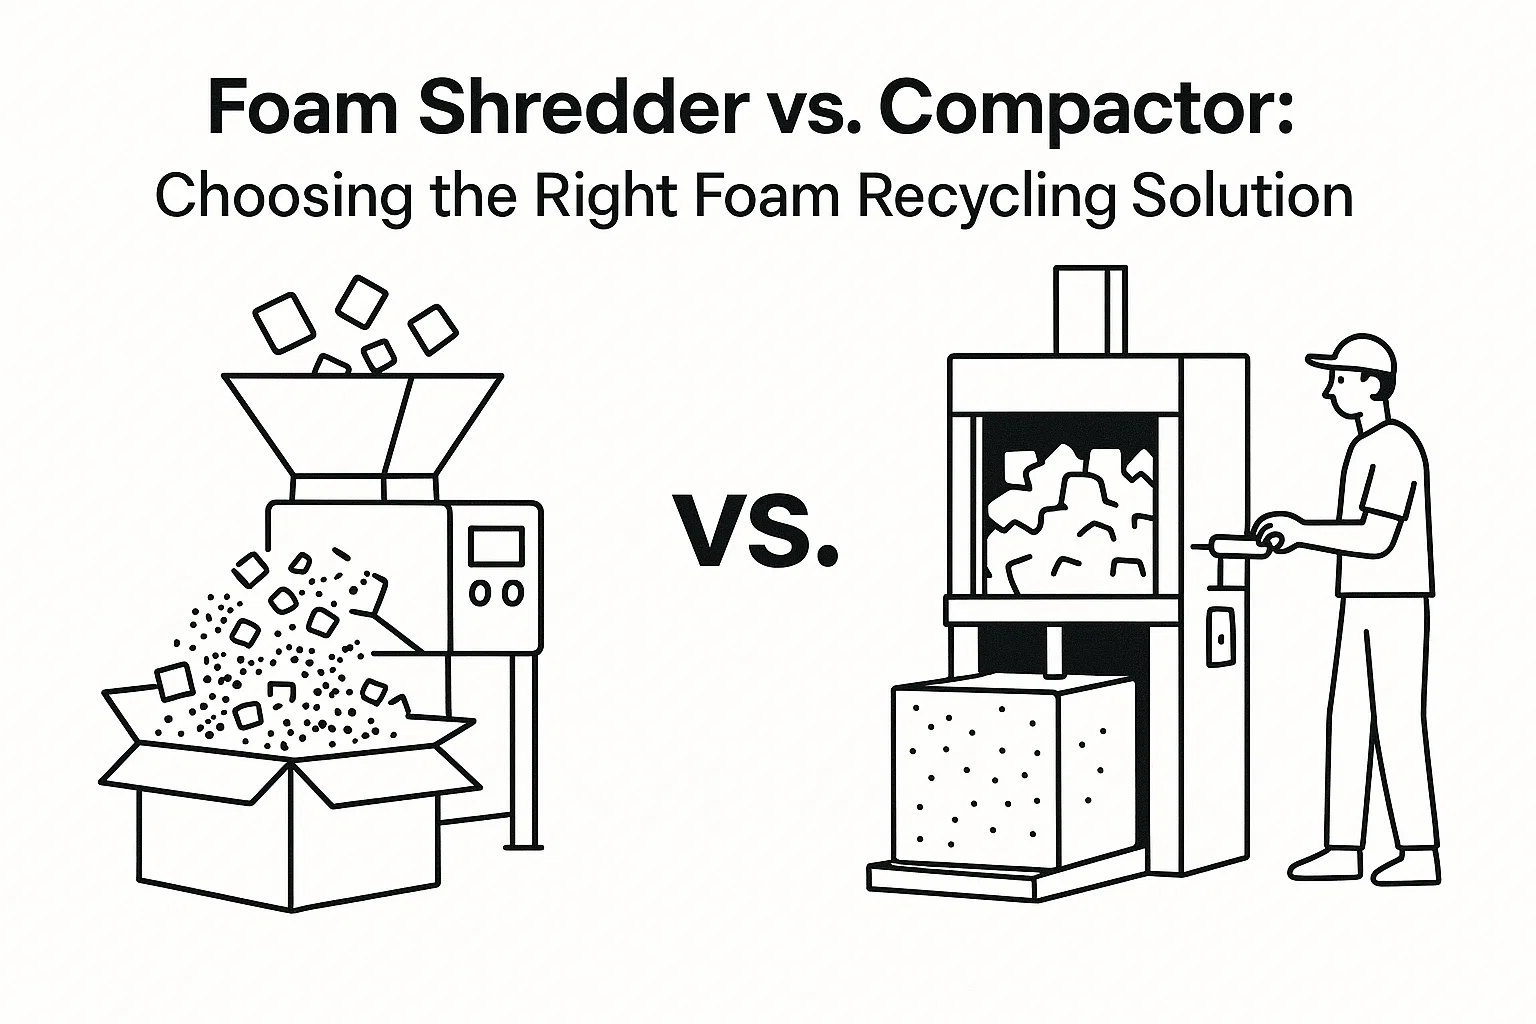
Expandiertes Polystyrol (EPS/Styropor) besteht größtenteils aus Luft, daher spielen logistische Faktoren oft eine entscheidende Rolle für die Wirtschaftlichkeit: Ein 16 Meter langer Anhänger voller losem EPS kann schon lange vor dem Gewichtslimit an seine Kapazitätsgrenzen stoßen. In vielen Fällen wird Recycling erst nach der Verdichtung wirtschaftlich rentabel. Dieser Leitfaden vergleicht drei gängige Lösungen: Zerkleinern, Kaltverdichtung, und Thermische Verdichtung.
Zugehörige Ausrüstung: Einschaliger Schredder.
Beginnen Sie mit dem erforderlichen Ausgangsprodukt, nicht mit dem Maschinennamen
Ein Zerkleinerer, ein Kaltkompressor und ein Heißschmelzverdichter lösen verschiedene Teile des Recyclingproblems für Schaumstoffe. Die richtige Wahl hängt von der Schaumstoffart, dem Kontaminationsgrad, dem monatlichen Volumen, verfügbaren Einrichtungen und – am wichtigsten – der von der nachgelagerten Recyclingfirma akzeptierten Form ab.
Bevor Sie Ausrüstung auswählen, bestätigen Sie, ob der Käufer lose Schuppen, kalte komprimierte Blöcke, heissgeschmolzene Ingots oder Pellets akzeptiert, und erkundigen Sie sich nach den Grenzen für Feuchtigkeit, Etiketten, Klebeband, Lebensmittelreste und gemischte Polymere. Konfigurieren Sie die Ausrüstung entsprechend dieser Spezifikation und den tatsächlichen Betriebsbedingungen des Standorts.
Schaumstoff-Schredder: Materialreduktion vor Wiederverwendung oder Verdichtung
Ein Schaumstoff-Schredder zerkleinert voluminöse Stücke in kleinere, einheitlichere Schuppen. Dies verbessert die Fütterungskonsistenz, reduziert den manuellen Umgang mit dem Material und bereitet es auf für einen Kompressor, Verdichter oder Pelletieranlage vor. Durch das Zerkleinern wird nur wenig eingeschlossenes Luftvolumen entfernt, daher kann das Material möglicherweise nicht wirtschaftlich über lange Strecken transportiert werden.
Zerkleinern ist im Allgemeinen geeignet, wenn eine Anlage saubere Schuppen vor Ort wiederverwendet, in eine andere Recyclingstufe einbringt oder unregelmäßige geformte Verpackungen vor der Verdichtung verwalten muss. Die Blattanordnung, das Siebmaß, der Fütterungsöffnung und die Staubkontrolle sollten für die Schaumstoffart und die nachfolgende Partikelgröße ausgewählt werden.
EPS, EPE, EPP, XPS und flexible Polyurethan-Schaumstoffe haben unterschiedliche mechanische und thermische Verhaltensweisen. Die Mischung von inkompatiblen Klassen kann den Ausbeutewert reduzieren, selbst wenn ein Schredder sie physisch verarbeiten kann.
Kaltkompressoren: mechanische Volumenreduzierung ohne Schmelzen
Ein Kaltkompressor kombiniert in der Regel die Volumenreduzierung mit Schrauben- oder hydraulischer Kompression. Er entzieht den eingeschlossenen Luft und formt Blöcke oder Stämme ohne das Polymer absichtlich zu schmelzen, was die Lagerung und den Transport des Endprodukts erleichtert.
Kaltkompression wird oft für sauberes EPS-Verpackungsabfallmaterial aus Herstellungsbetrieben, Verteilzentren und Fischverarbeitungsbetrieben in Betracht gezogen. Flüssigkeit, Lebensmittelreste, Klebeband, Etiketten und Fremdkörper können dennoch die Förderung, die Stabilität der Blöcke, die Hygiene und die Akzeptanz durch den Käufer beeinflussen.
Die tatsächliche Motorleistung und der Durchsatz hängen von der Futterdichte, der Stücksgröße, der Feuchtigkeit, den erforderlichen Blockmaßen und der Maschinenkonfiguration ab. Energycle-Systeme werden für jedes Projekt maßgeschneidert und nicht aus einer universellen Kapazitätsgröße ausgewählt.
Für eine spezialisierte Kaltpresslösung sehen Sie die EPS-Schaumkomprimiermaschine.
Heißschmelz-Densifier: Dichte Ingots für den längeren Transport
Ein Heißschmelz-Densifier wendet kontrollierte Wärme und mechanischen Druck auf geeigneten Schaum an und gibt einen dichten Ingot ab. Die Ausgabe kann den Transportvolumen weiter reduzieren und könnte von einigen nachgelagerten Verarbeitern bevorzugt werden.
Thermische Verarbeitung erfordert eine engmaschigere Aufmerksamkeit auf elektrische Kapazität, Temperaturkontrolle, Lüftung, Überwachung von heißen Oberflächen und Start- und Stopp-Verfahren. Feuchtigkeit und Verunreinigungen können eine instabile Verarbeitung, Geruch, Rückstände, unregelmäßige Ingots oder Ablehnung durch den Käufer verursachen.
Überprüfung der EPS-Schaumschmelzmaschine bei dem der Käufer Schmelzdraht bevorzugt und die Anlage die erforderlichen Versorgungsleistungen unterstützt.
Wenn das Pelletieren der erforderliche Endprozess ist
Komprimierte Blöcke und Schmelzdraht sind transportable Zwischenprodukte; sie sind nicht automatisch fertiges recyceltes Kunststoffgranulat. Die Pelletproduktion kann eine kontrollierte Fütterung, Extrusion, Schmelzfiltration, Entgasung und Pellet-Schneidung hinzufügen.
Für diesen Weg bewerten Sie eine EPS-Schaumstoff-Granulierlinie getrennt vom ursprünglichen Volumenreduktionsgerät.
Praktische Vergleich
| Auswahlfaktor | Schaumstoff-Schredder | Kaltkompressor | Heißschmelz-Densifier |
|---|---|---|---|
| Hauptfunktion | Kompakten Teilgröße reduzieren | Mechanisch Luft entfernen und Blöcke oder Stämme bilden | Thermisch Material zu Ingots verdichten |
| Typische Ausgabe | Lose Flocken | Kaltgekomprimierte Blöcke oder Stämme | Dichte, festgebackene Ingots |
| Allgemeine Funktion | Vorbehandlung oder vor Ort Wiederverwendung | Volumenreduzierung für Lagerung und Transport | Vorbereitung für genehmigten Käufer bei hoher Dichte |
| Dienstleistungen zur Bestätigung | Elektrische Versorgung und Staubabsaugung | Elektrische Versorgung; Hydraulik, soweit erforderlich | Elektrische Versorgung, Lüftung und thermische Sicherheitsvorkehrungen |
| Schlüsselbegrenzung der Fütterung | Gemischte Polymere und Fremdkörper | Feuchtigkeit, Verunreinigungen und instabile Futterung | Feuchtigkeit, inkompatible Polymere und hitzeempfindliche Verunreinigungen |
| Käuferprüfung | Wird lokale Akzeptanz lose Schuppenflakes gewährleistet? | Welche Blockform und Verunreinigungsstufe werden akzeptiert? | Welche Ingotsqualität und Polymergrade werden akzeptiert? |
Wie wählt man zwischen ihnen?
- Identifizieren Sie das Polymer: EPS von EPE, EPP, XPS, PU-Schaumstoff und nicht-schaumigen Kunststoffen trennen.
- Eigenschaften des Rohmaterials beschreiben: Quelle, Stückgröße, Feuchtigkeit, Etiketten, Klebstoffe und Verunreinigungen dokumentieren.
- Bestätigung des Ausgangs: Erhalten Sie die Akzeptanzkriterien des Recyclers, bevor Sie die Maschine spezifizieren.
- Messt die tatsächliche Generierung: Verwenden Sie repräsentative Schicht-, wöchentliche und saisonale Daten.
- Prüfen Sie den Standort: Prüfen Sie den Flächenbedarf, die Fütterungsmethode, die Arbeitskräfte, die Stromversorgung, die Lüftung und den Lagerfluss.
- Führen Sie einen Materialtest durch: Überprüfen Sie das Fütterungsverhalten und die Ausgangsqualität mit repräsentativen Mustern, wenn möglich.
Es gibt keinen universellen Volumenschwellenwert, ab dem eine Technologie die richtige Antwort wird. Transportentfernungen, Entsorgungskosten, Arbeitskräfte, Strom, Käuferanforderungen und Betriebszeiten variieren je nach Projekt.
Häufig gestellte Fragen (FAQ)
Können nasse Fischkisten in einem Schaumstoff-Verdichter verarbeitet werden?
Feuchtigkeitige oder mit Lebensmitteln verschmutzte Fischboxen sollten nicht in einen thermischen Verdichter gegeben werden, es sei denn, der Lieferant und die Standortprozedur gestatten dies ausdrücklich. Freies Wasser kann instabile thermische Verarbeitung und eine schlechte Walzqualität verursachen. Eine kalte Komprimierung könnte nach Reinigung und Entleerung angemessener sein, aber die Kontaminationsgrenzen des Käufers müssen dennoch bestätigt werden.
Wird EPS durch Kaltkompaktierung beeinträchtigt?
Die Kalte Komprimierung schmilzt EPS nicht absichtlich, sodass sie weniger thermische Geschichte als das Heißschmelzen hinzufügt. Die Ausgabequalität hängt dennoch von Verunreinigungen, Reibungswärme, Formdruck und Lagerung ab; der Nachverkaufstest bestimmt die Akzeptanz des Käufers.
Referenzen
[1] “EPS-Recyclinglogistik”,” Allianz der expandierten Polystyrolindustrie. EPS-Recyclinglogistik
