Tipos de plástico: cuáles se pueden reciclar y en qué condiciones
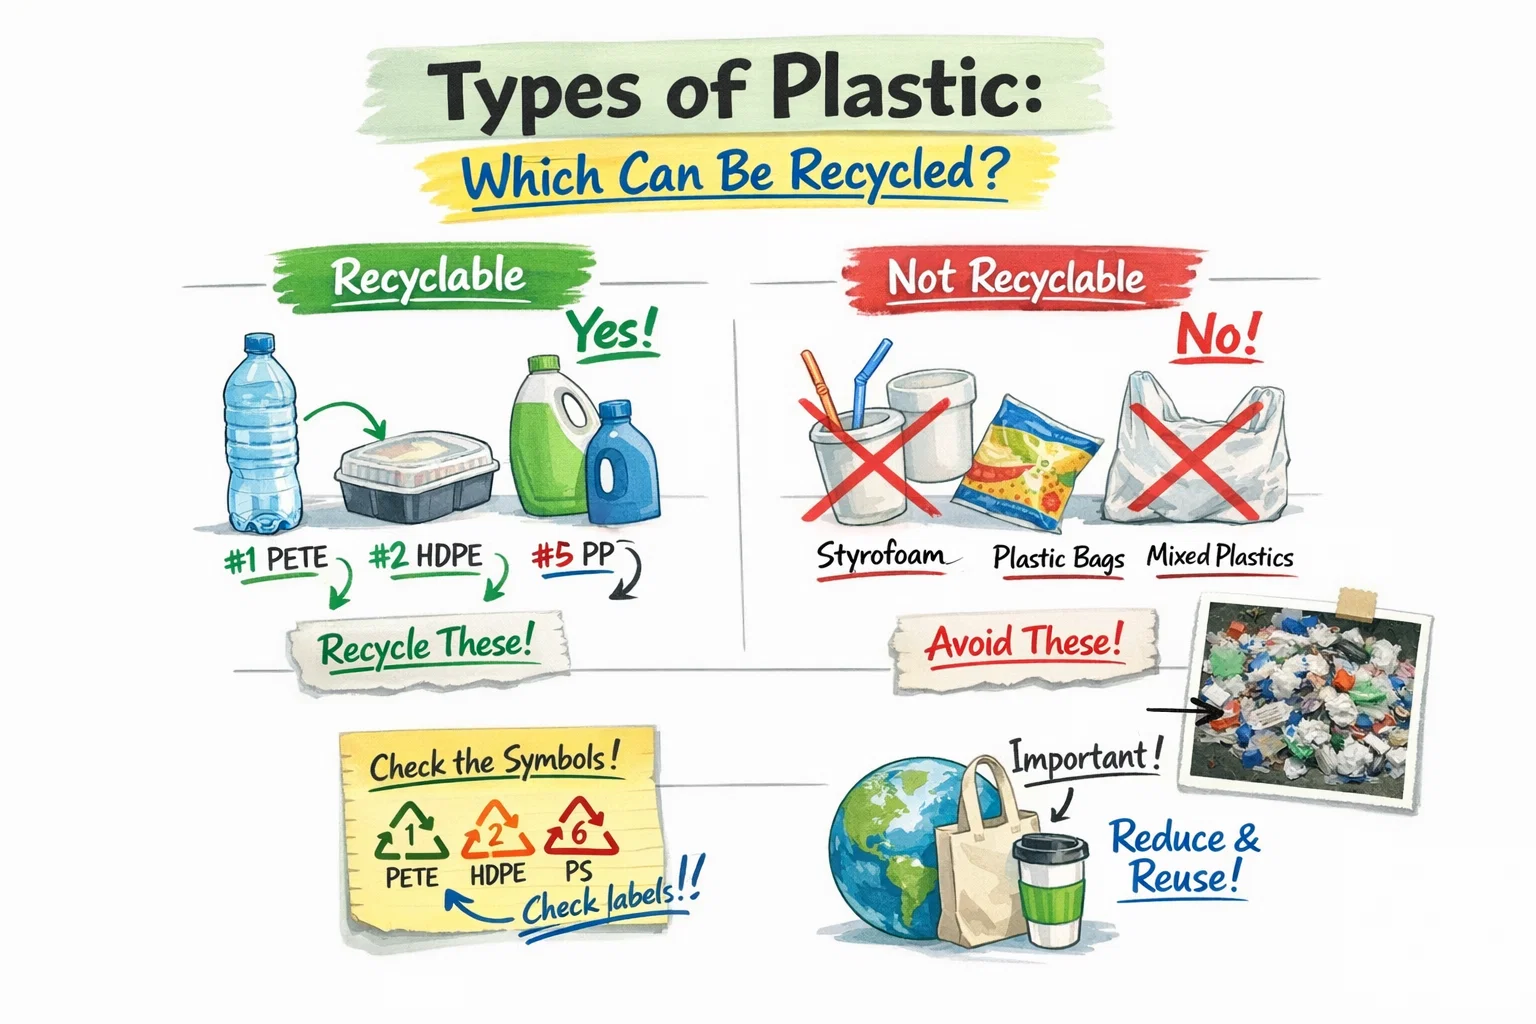
Estos números del 1 al 7 sirven para clasificar los diferentes grupos de resinas según sus propiedades químicas. No constituyen una garantía de que un material sea aceptado ni de que pueda transformarse en un producto reciclado comercializable. La posibilidad de reciclaje depende de factores como el diseño del producto, el proceso de recogida, el sistema de clasificación, la presencia de contaminantes, las instalaciones de procesamiento disponibles y el mercado de destino. Un mismo polímero puede resultar reciclable si proviene de un flujo de desechos industriales puros, pero podría no serlo cuando provuesto por un producto de consumo de pequeño tamaño, de múltiples capas o contaminado.
Resin code is not a recycling grade
ASTM resin identification codes help identify the plastic resin family. StopWaste’s resin identification code guidance El uso de un código no implica que el artículo plástico en cuesto sea reciclable ni que existan sistemas de reciclaje adecuados para dicho material.
For household disposal, the U.S. EPA advises checking what the local programme accepts because community programmes do not accept every plastic type. See its common recyclables guidance. Para los recicladores industriales, resulta esencial contar con especificaciones de alimentación y de cliente aún más precisas.
The seven resin categories
| Código | Resin group | Common products | Recycling reality |
|---|---|---|---|
| 1 | MASCOTA | Beverage bottles, thermoforms, fibre and strapping | Established bottle streams exist, but colour, PVC, labels, trays and food-contact requirements matter. |
| 2 | HDPE | Bottles, crates, drums, pipe and closures | Para flujos de plástico rígidos naturales y de color, es necesario contar con salidas de gran potencia; asimismo, resulta imprescindible controlar los niveles de PP, los aditivos y los residuos del producto. |
| 3 | CLORURO DE POLIVINILO | Pipe, profiles, cable, flooring and flexible products | Para procesar plásticos de tipos diferentes, es necesario contar con una línea de lavado adecuada que permita separar las impurezas y las sustancias extrañas. |
| 4 | LDPE | Film, bags, shrink wrap and agricultural film | Para la reciclaje de películas plásticas comerciales limpias es posible contar con soluciones adecuadas; no obstante, los materiales de formato delgado, con impurezas, contaminados por alimentos o de estructura multicapa presentan dificultes mayores a la hora de su recolección y lavado. |
| 5 | PÁGINAS | Closures, tubs, crates, woven bags and automotive parts | Para garantizar un funcionamiento estable y un alto rendimiento, es fundamental que los materiales a reciclar, como el plástico rígido y el PP flexible, reciban un tratamiento previo adecuado. La presencia de mezclas, aditivos y otros materiales adheridos puede influir negativamente en la calidad del producto final. |
| 6 | PD | Rigid cups, trays and expanded foam | Para los flujos de plástico rígido o EPS ya definidos, es posible reciclarlos siempre que existan puntos de recogida y salidas adecuados; en cambio, el EPS suelto requiere un proceso de densificación previo. |
| 7 | Otro | PC, PA, ABS, PLA, multilayers and unlisted resins | This is not one material. Each polymer or composite needs identification and a specific process and market. |
Code 1: PET
Post-consumer PET bottles are commonly sorted, granulated, washed, density-separated and dried into flake. Qualified material may become fibre, sheet, strapping or new bottles. Trays, opaque PET, multilayers and non-bottle products may behave differently from clear beverage bottles.
Para separar de forma fiable los materiales plásticos PET y PVC, es necesario recurrir a métodos de clasificación más avanzados como la flotación o la centrifugación. PET flake applications guide links these quality properties to end uses.
Code 2: HDPE
Natural HDPE bottles, coloured bottles, crates, caps and pipe should not automatically be mixed. Natural bottle resin may have different buyer requirements from a mixed-colour injection stream. Product residue and odour can require additional intake and washing controls.
In water, unfilled HDPE and PP commonly float together. A float tank can reject many heavy contaminants but cannot reliably produce an HDPE/PP split. APR’s natural HDPE guidance Para garantizar la correcta interpretación de los datos, es fundamental que los colores, las etiquetas, los cierres y los aditivos presentes en el material a reciclar se identiffen de manera precisa. Identificar con exactitud estos elementos permite analizar de forma eficaz el flujo de materiales dentro de la máquina de recidaje de plástico.
Code 3: PVC
Rigid PVC pipe and window profiles can be processed in dedicated, well-characterised streams. Flexible PVC cable, flooring and medical products may contain different plasticisers, fillers, reinforcements or other components. Legacy products can also require restricted-substance assessment.
Para garantizar un funcionamiento estable y un alto rendimiento, es fundamental que las líneas dedicadas a los materiales como el PVC se mantengan separadas de las instalaciones destinadas al PET y a los poliolefinos. Asimismo, los procesos de corte, control de polvo, lavado y extrusión deben adaptarse a las características específicas del material PVC y a la aplicación final a la que vera empleado. No existe una máquina única capaz de tratar todo tipo de residuos de PVC de manera equivalente.
Code 4: LDPE and flexible PE
Clean transport film and production trim are easier to recycle than wet agricultural film or multilayer consumer packaging. Flexible material has low bulk density, traps moisture and can wrap rotating equipment.
Typical processing can include shredding, friction washing, rinsing, squeezing or other dewatering, densification and pelletizing. CEFLEX’s flexible packaging recyclability guidance explains why structure, attachments and size influence polyolefin recycling.
Code 5: PP
PP appears in rigid tubs, caps, crates, automotive parts, woven sacks and nonwovens. These formats require different feeding, size reduction and washing. Mineral-filled or glass-reinforced PP can have a different effective density and outlet from unfilled packaging PP.
Un reciclador debe separar formatos rígidos y flexibles y definir color, relleno, cenizas, flujo de fusión y contaminación con el comprador. El lavado elimina la contaminación superficial; no restaura resina degradada ni separa cada compuesto de PP.
Code 6: PS and EPS
Para su información, le informamos que el poliestireno rígido y el poliestireno expandido pertenzen a la misma familia de resinas, aunque se presentan en formas físicas distintas; no obstante, los procedimientos de recogida y el equipamiento necesario difieren. El EPS suelto se trata principalmente por volumen, por lo que es necesario realizar una separación previa de las fuentes y un proceso de densificación para facilitar su transporte.
Una prensa fría compacta mecánicamente el EPS, mientras que un densificador de fusión térmica produce un ingot densificado térmicamente. Ver la guía de EPS frío versus fusión térmica. EPS cold press versus hot melt guide. Los residuos alimenticios, la cinta, el espuma de construcción y los espumas mixtas aún necesitan control.
Código 7: “Otro” no es un proceso de reciclaje
El código 7 puede abarcar policarbonato, poliamida, ABS, PLA, estructuras de múltiples capas y otros resinas. Combinarlos crea una mezcla no identificada con propiedades de fusión y mecánicas impredecibles.
Identifique el polímero real utilizando registros del proveedor, conocimiento del producto y pruebas analíticas necesarias. Los residuos de producción de plástico de ingeniería limpios y separados pueden tener un mercado viable, mientras que un compuesto mixto puede no ser adecuado para el reciclaje mecánico.
Por qué el producto importa tanto como el resina
Tamaño, forma, color, etiquetas, adhesivos, recubrimientos, rellenos y capas múltiples afectan la recolección y procesamiento. Una botella grande de HDPE puede ser clasificada por equipo que no puede identificar de manera confiable un componente pequeño y negro. Una película monomaterial y una bolsa laminada pueden llevar el mismo código impreso pero comportarse de manera diferente en el lavado y la extrusión.
Utilice la guía de diseño específica del material y las pruebas del comprador en lugar de declarar una categoría completa de resina como reciclable o no reciclable.
Prueba de decisión de reciclaje mecánico
- ¿Se puede recoger la cantidad suficiente de material?
- ¿Se puede identificar el polímero y el formato del producto?
- ¿Se pueden eliminar artículos incompatibles o inseguros?
- ¿Se puede reducir el tamaño, limpiar y secar sin pérdida inaceptable?
- ¿El producto final puede cumplir con la especificación escrita del comprador?
- ¿Apoyan el sitio, el control ambiental y los controles del trabajador el proceso?
- ¿Apoya el modelo de costo total y el equilibrio de masa seca la operación?
Un “no” en una etapa identifica la barrera que debe solucionarse. No significa que una máquina diferente arregle automáticamente el flujo.
Equipo típico por forma de material
| Forma de alimentación | Funciones típicas | Cautela principal |
|---|---|---|
| Botellas y contenedores rígidos | Clasificación, granulación, lavado, separación de densidad y secado | Contenidos anteriores, etiquetas, cierres y mezcla de polímero |
| Películas y bolsas | Trituración, lavado por fricción, lavado, prensado y granulación | Baja densidad volumétrica, humedad, envoltura y capas múltiples |
| Tubos y perfiles | Trituración, granulación, control del polvo y extrusión específica del material | Metal, rellenos, espesor de la pared y aditivos heredados |
| espuma de EPS | Clasificación, trituración y densificación fría o caliente | Volumen de transporte, residuos alimenticios y espumas mezcladas |
| Desperdicios de plástico técnico | Identificación, reducción de tamaño, secado y mezclado | Clase, refuerzo, retardantes de llama e historia térmica |
Preguntas frecuentes
¿El número dentro del triángulo significa que el artículo es reciclable?
No. Identifica un grupo de resina. La reciclabilidad real depende del diseño del producto, la recolección local, la clasificación, el procesamiento y el mercado para el material resultante.
¿Qué plástico es más fácil de reciclar?
No hay una respuesta universal. Los flujos de botellas de PET o HDPE limpios y consistentes suelen tener sistemas establecidos, pero el desperdicio de fábrica de otra resina puede ser más fácil que el embalaje contaminado.
¿Se pueden reciclar diferentes tipos de plástico juntos?
Solo cuando la especificación de la descarga acepta la mezcla y las pruebas confirmen el procesamiento y las propiedades. La mezcla no controlada del polímero comúnmente reduce la calidad.
Identifique el flujo antes de elegir el equipo
Envíe Energycle los tipos reales de productos, evidencia de resina, contaminación, suministro mensual y especificación del comprador. Utilice el Guía de equipos de reciclaje de plástico para asignar cada flujo de material verificado a las funciones de proceso requeridas.
